 EN


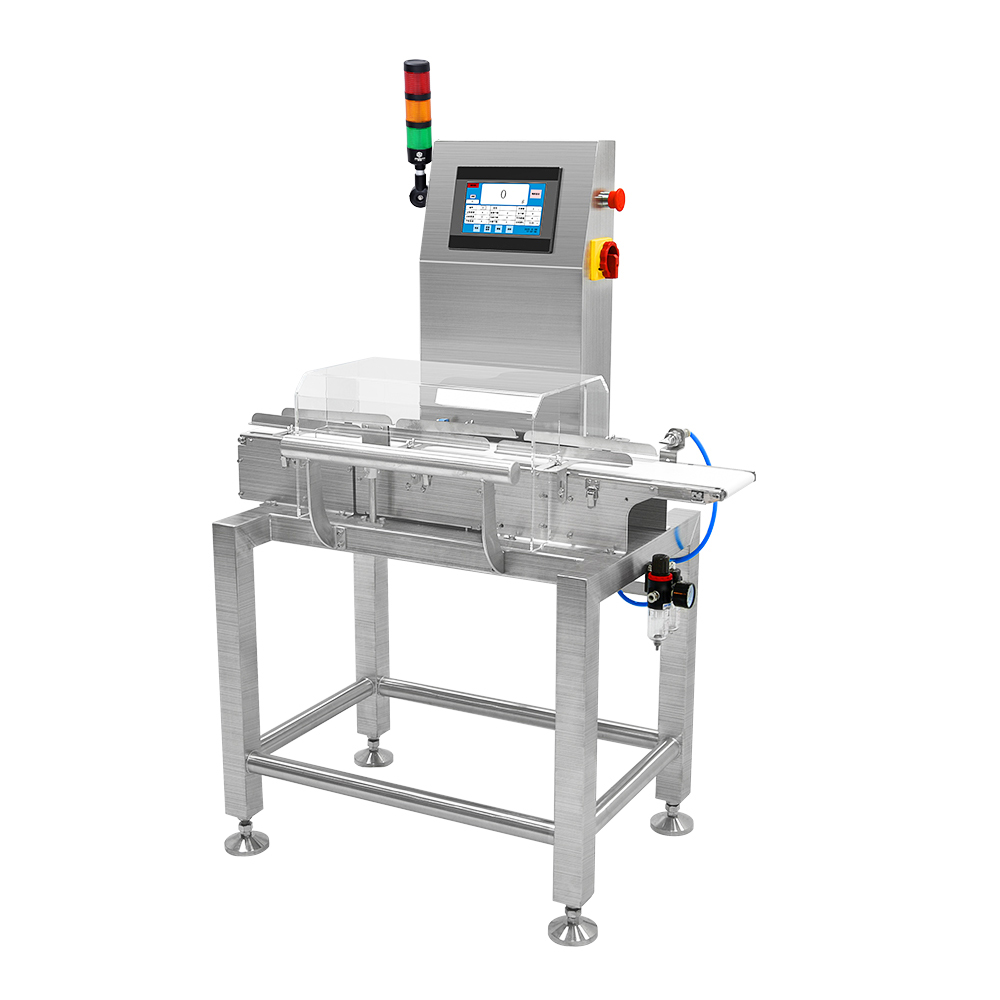
Les opérations modernes d’emballage exigent une précision à chaque étape, et la relation entre les systèmes d’inspection de poids et les équipements de remplissage constitue l’un des points d’intégration les plus critiques des lignes de production contemporaines. Un balance-peseuse contrôle-peseur agit comme un gardien qualité en aval, détectant les écarts des contenants remplis par rapport aux spécifications de poids cibles. Toutefois, la véritable puissance de cette technologie se révèle lorsque la rétroaction du contrôle-peseur remonte en amont pour piloter les équipements de remplissage eux-mêmes, créant ainsi un système à boucle fermée qui prévient les défauts plutôt que de se contenter de les détecter.

L’intégration de la technologie d’échelle dynamique avec les systèmes de remplissage en amont transforme la manière dont les fabricants abordent le contrôle qualité. Au lieu de rejeter les produits hors poids produits après détection, des mécanismes de rétroaction intégrés permettent des ajustements en temps réel des volumes de remplissage, des délais et du débit des matériaux. Cet article examine comment fonctionne l’intégration de la rétroaction des contrôleurs de poids, pourquoi elle est essentielle pour les opérations modernes d’emballage, et quelles stratégies de mise en œuvre produisent des résultats mesurables en réduisant les déchets et en assurant une qualité constante des produits sur les lignes d’emballage.
Comprendre l’intégration de la rétroaction des contrôleurs de poids
Principes fondamentaux des systèmes d’inspection pondérale
Une balance de contrôle fonctionne en mesurant le poids réel des récipients remplis et en comparant cette mesure aux plages acceptables prédéfinies. Les systèmes traditionnels de contrôle du poids se contentent de signaler ou de rejeter les produits qui sortent de ces plages, ce qui génère des déchets. Toutefois, les architectures d’intégration modernes renvoient des signaux de données en temps réel vers les équipements de remplissage, permettant des ajustements dynamiques avant que le produit suivant n’atteigne la balance de la ligne d’emballage. Cette approche proactive réduit la quantité d’articles hors spécification nécessitant un rejet ou une retouche.
La base technique repose sur des boucles de rétroaction continues, où les données de poids circulent instantanément depuis la tête de mesure dynamique de la balance jusqu’au contrôleur du système de remplissage. Lorsqu’un contenant enregistre un poids légèrement inférieur à la cible, le système peut augmenter la durée de remplissage ou le débit du produit pour les contenants suivants. À l’inverse, une détection de surpoids déclenche immédiatement une réduction du volume de remplissage. Cette correction en temps réel réduit au minimum l’écart entre les poids réels et les poids cibles d’un lot de production à l’autre.
Architecture de communication des données et de commande
Une intégration efficace d’un contrôle-peseur exige des protocoles de communication robustes entre le matériel d’inspection pondérale et les équipements de remplissage en amont. Les systèmes modernes utilisent des normes Ethernet industrielles, des sorties de signaux analogiques ou des interfaces numériques propriétaires afin de transmettre les données de poids à des fréquences adaptées aux vitesses des lignes de production. La balance de la ligne d’emballage envoie les mesures de poids à un contrôleur central, qui analyse les tendances et calcule les ajustements correctifs. Ces instructions sont ensuite transmises à des moteurs servo, à des électrovannes ou à des variateurs de vitesse qui régulent la précision du remplissage sur les équipements de remplissage.
Des algorithmes de maîtrise statistique des procédés améliorent cette communication en filtrant les perturbations et en distinguant une dérive réelle d’une variation aléatoire. Plutôt que de réagir à chaque mesure individuelle, les systèmes intelligents établissent des plages de contrôle et ne déclenchent des ajustements de l’équipement de remplissage que lorsque les tendances de poids révèlent un écart durable. Cette approche maintient la stabilité du remplissage tout en évitant les corrections excessives, qui pourraient introduire une nouvelle variabilité dans la ligne d’emballage.
Avantages de l’optimisation et performance du procédé
Réduction des déchets et maîtrise du surplus
L’un des avantages les plus directs de la rétroaction intégrée d’un contrôle-peseur est la réduction mesurable du « don gratuit » de produit, phénomène où les fabricants remplissent systématiquement les contenants au-delà de la quantité nominale afin d’éviter les rejets liés à un sous-remplissage. Dans le cas d’un remplissage statique traditionnel, dépourvu de rétroaction, les opérateurs doivent fixer des objectifs de remplissage nettement supérieurs aux valeurs nominales pour maintenir des marges acceptables. Les systèmes de pesée dynamique intégrés réduisent considérablement cette marge de sécurité. En détectant et en corrigeant en temps réel les cas de sous-remplissage, les équipements de remplissage peuvent fonctionner beaucoup plus près du poids cible réel, ce qui réduit les coûts matières et améliore la rentabilité sur de grands volumes de production.
La réduction des déchets va au-delà de la simple redistribution de matériaux. Lorsque les équipements de remplissage fonctionnent sans rétroaction en amont, des produits hors spécifications atteignent l’étape de détection, consomment du temps de ligne et nécessitent soit une élimination, soit une reprise. Une rétroaction intégrée depuis le contrôle-poids empêche ces défauts à la source, réduit la proportion de produits rejetés et améliore l’efficacité globale des équipements. Pour les installations traitant des millions d’unités par an, même des améliorations fractionnaires, exprimées en pourcentage, de la précision de remplissage se traduisent par un impact financier substantiel.
Cohérence de la ligne de production et assurance qualité
Les retours d’informations provenant de la ligne d’emballage permettent d’obtenir des distributions statistiques plus resserrées autour des poids cibles. Plutôt que de fonctionner avec des plages de tolérance larges, les systèmes intégrés maintiennent les remplissages dans des intervalles plus étroits, améliorant ainsi la cohérence lot après lot et poste après poste. Cette uniformité renforcée consolide la réputation de la marque et la satisfaction client, notamment dans des applications sensibles telles que les produits pharmaceutiques, les denrées alimentaires et les cosmétiques, où un dosage précis influe directement sur l’expérience utilisateur et le respect des exigences réglementaires. Les autorités de régulation s’attendent de plus en plus à ce que les fabricants démontrent leur capacité à maîtriser statistiquement leurs procédés, et les systèmes intégrés de retour d’informations depuis les contrôle-poids fournissent la documentation chiffrée nécessaire aux audits de conformité.
Les avantages liés à la cohérence réduisent également les réclamations des clients concernant des quantités insuffisantes ou des incohérences perçues en matière de valeur. Lorsque le poids de chaque contenant reste strictement conforme aux tolérances définies, les consommateurs bénéficient d’une expérience uniforme du produit, ce qui renforce la fiabilité et la confiance accordées à la marque.
Stratégie de mise en œuvre et conception du système
Exigences techniques et sélection des équipements
Une intégration réussie du contrôle-peseur commence par le choix d’une balance dynamique et d’équipements de remplissage compatibles avec les normes de communication en boucle fermée. Tous les systèmes d’inspection pondérale ne sont pas configurés pour émettre des signaux de commande en amont ; de nombreux modèles anciens fournissent uniquement des indicateurs binaires « accepté » ou « rejeté ». Les solutions modernes de contrôle-peseur conçues pour l’intégration se distinguent par des temps de réponse rapides, une grande répétabilité des mesures et des capacités robustes de transmission des données. Les équipements de remplissage doivent intégrer des systèmes à entraînement servo ou des vannes de régulation proportionnelles capables de recevoir des signaux électroniques de correction et d’ajuster les paramètres de remplissage en quelques millisecondes.
L’intégration exige également une attention particulière portée au positionnement des capteurs et à l’espacement des équipements. La balance de contrôle doit être placée suffisamment près de l’équipement de remplissage pour que les signaux de rétroaction puissent être traités avant qu’une quantité importante de produit ne s’accumule. La latence réseau, les délais de traitement matériels et les temps de réponse mécaniques influencent tous la faisabilité d’un ajustement en temps réel. Les concepteurs de systèmes doivent calculer le temps mort et s’assurer que la réponse de la boucle de régulation est suffisamment rapide pour éviter des oscillations excessives ou un retard dans la correction du poids.
Approches de configuration et de réglage
La configuration de la rétroaction du contrôle-poids nécessite l’établissement de paramètres de commande appropriés, tels que les seuils de sensibilité, les tailles des pas de correction et les délais de réponse. Un réglage conservateur évite des ajustements trop agressifs qui pourraient introduire une nouvelle instabilité, tandis qu’un réglage agressif accélère la correction mais comporte un risque d’oscillation. La plupart des applications industrielles utilisent des algorithmes de commande PI (Proportionnel-Intégral) ou PID (Proportionnel-Intégral-Dérivé) afin d’équilibrer ces objectifs contradictoires. Les opérateurs et les techniciens doivent tester différents ensembles de paramètres lors de la mise en service afin d’identifier les réglages optimaux pour leur produit spécifique, leur équipement de remplissage et les caractéristiques dimensionnelles de leur ligne d’emballage.
La recalibration régulière du système de contrôle du poids est essentielle pour maintenir la précision des retours d’information. À mesure que les capteurs du contrôle-poids vieillissent ou que les conditions environnementales évoluent, une dérive des mesures peut s’accumuler, entraînant l’envoi de signaux de correction erronés à l’équipement de remplissage. L’établissement de calendriers de maintenance préventive et d’intervalles de recalibration garantit que le système intégré conserve sa précision tout au long de sa durée de fonctionnement. La documentation de tous les changements de paramètres et des événements de calibration soutient l’amélioration continue et la traçabilité réglementaire.
FAQ
À quelle vitesse un contrôle-poids transmet-il des retours d’information à l’équipement de remplissage ?
Les systèmes modernes de contrôle du poids transmettent des retours d’information en quelques millisecondes, généralement entre 50 et 200 millisecondes, selon le protocole de communication et l’architecture du système. Cette rapidité permet à l’équipement de remplissage d’ajuster le cycle suivant avant que le produit n’atteigne la balance de la ligne d’emballage, créant ainsi un mécanisme de correction en boucle fermée efficace qui réduit au minimum le nombre de récipients hors spécifications.
Est-il possible d’intégrer une rétroaction depuis un contrôle-poids (checkweigher) à un équipement de remplissage existant ?
Une telle rétro-intégration est possible, mais elle dépend de la présence, sur l’équipement de remplissage actuel, d’électronique de commande capable d’accepter des signaux électroniques. Les anciens systèmes mécaniques ou ceux dotés de réglages de remplissage fixes peuvent nécessiter des mises à niveau importantes pour supporter une rétroaction dynamique depuis la balance. En revanche, les systèmes de remplissage plus récents, équipés de moteurs servo ou d’électrovannes proportionnelles, peuvent souvent être rétro-intégrés à l’aide de modules de commande et d’interfaces de communication adaptés, à un coût modéré.
Quelles métriques les fabricants doivent-ils suivre pour valider les performances du retour d’information des contrôleurs de poids ?
Les indicateurs clés de performance comprennent le pourcentage de produits conformes aux spécifications, l’écart moyen de poids par rapport à la cible, l’écart type des poids sur l’ensemble des lots de production, les tendances du taux de rejets et le pourcentage de surdosage matériel. La comparaison de ces métriques avant et après la mise en œuvre de l’intégration permet de quantifier l’impact commercial réel. En outre, le suivi des temps d’arrêt du système et de la fréquence des interventions de maintenance contribue à évaluer la fiabilité ainsi que le coût total de possession de la solution intégrée de balance pour ligne d’emballage.
Table des matières
- Comprendre l’intégration de la rétroaction des contrôleurs de poids
- Avantages de l’optimisation et performance du procédé
- Stratégie de mise en œuvre et conception du système
-
FAQ
- À quelle vitesse un contrôle-poids transmet-il des retours d’information à l’équipement de remplissage ?
- Est-il possible d’intégrer une rétroaction depuis un contrôle-poids (checkweigher) à un équipement de remplissage existant ?
- Quelles métriques les fabricants doivent-ils suivre pour valider les performances du retour d’information des contrôleurs de poids ?