 EN


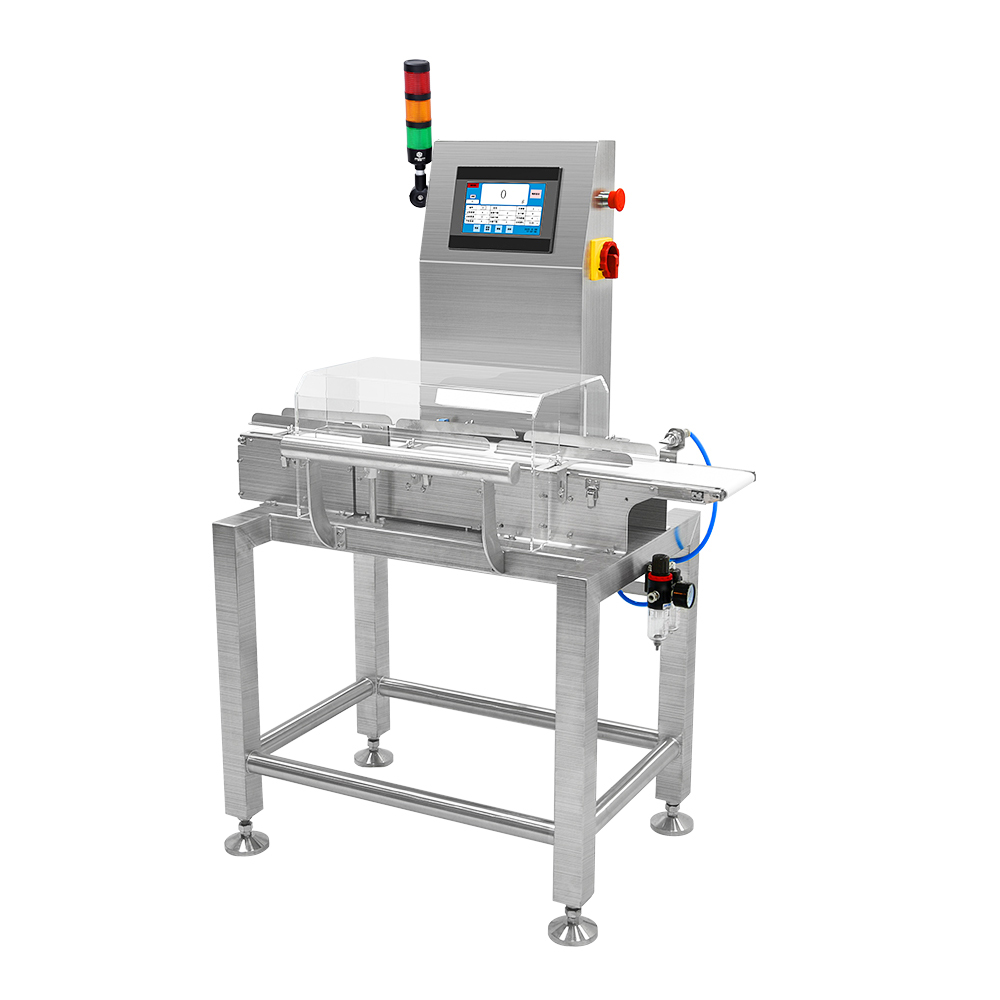
عملیات بستهبندی مدرن نیازمند دقت در هر مرحلهاند و رابطه بین سیستمهای بازرسی وزن و تجهیزات پرکننده یکی از حیاتیترین نقاط ادغام در خطوط تولید امروزی است. یک وزنبررس به عنوان نگهبان کیفیت در بخش پاییندست عمل میکند و انحراف ظروف پر شده از مشخصات وزن هدف را تشخیص میدهد. با این حال، قدرت واقعی این فناوری زمانی آشکار میشود که بازخورد صادر شده از دستگاه کنترل وزن به سمت بالادست جریان یافته و خود تجهیزات پرکننده را کنترل کند؛ بدین ترتیب سیستمی حلقهبسته ایجاد میشود که عیوب را پیش از رخ دادن جلوگیری میکند نه اینکه صرفاً آنها را تشخیص دهد.

ادغام فناوری مقیاس پویا با سیستمهای پرکنندهٔ بالادستی، روش سازندگان را برای کنترل کیفیت دگرگون میکند. به جای دور ریختن محصولاتی که وزن نامطلوبی دارند محصولات پس از شناسایی، مکانیزمهای بازخورد یکپارچه امکان تنظیمات لحظهای حجم پرکردن، زمانبندی و جریان مواد را فراهم میکنند. این مقاله به بررسی نحوهٔ عملکرد ادغام بازخورد چکویژر، اهمیت آن برای عملیات بستهبندی مدرن و استراتژیهای اجرایی که نتایج قابل اندازهگیری در کاهش ضایعات و حفظ کیفیت یکنواخت محصول در خطوط بستهبندی ایجاد میکنند، میپردازد.
درک ادغام بازخورد چکویژر
اصول اصلی سیستمهای بازرسی وزن
دستگاه کنترل وزن با اندازهگیری وزن واقعی ظروف پرشده و مقایسهٔ آن با محدودههای قابل قبول از پیش تعیینشده، عمل میکند. سیستمهای سنتی کنترل وزن صرفاً محصولاتی را که خارج از این محدودهها قرار دارند، علامتگذاری یا رد میکنند و این امر منجر به هدررفت میشود. با این حال، معماریهای ادغام مدرن سیگنالهای دادهٔ بلادرنگ را به تجهیزات پرکننده بازمیگردانند و امکان انجام تنظیمات پویا را پیش از ورود محصول بعدی به مقیاس خط بستهبندی فراهم میکنند. این رویکرد پیشگیرانه، تعداد محصولات خارج از مشخصات که نیازمند رد یا اصلاح مجدد هستند را کاهش میدهد.
پایهٔ فنی بر حلقههای بازخورد مداوم استوار است که در آن دادههای وزن بلافاصله از سر اندازهگیری مقیاس پویا به کنترلکنندهٔ سیستم پرکردن منتقل میشوند. هنگامی که ظرفی کمی کموزن ثبت شود، سیستم میتواند مدت زمان پرکردن یا نرخ جریان محصول را برای ظروف بعدی افزایش دهد. برعکس، تشخیص ظروف سنگینتر، کاهش فوری در حجم پرکردن را فعال میکند. این اصلاح لحظهای شکاف بین وزن واقعی و وزن هدف را در دستههای تولیدی متوالی به حداقل میرساند.
معماری ارتباط دادهها و کنترل
ادغام مؤثر دستگاههای کنترل وزن نیازمند پروتکلهای ارتباطی قوی بین سختافزار بازرسی وزن و تجهیزات پرکنندهٔ بالادستی است. سیستمهای مدرن از استانداردهای اترنت صنعتی، خروجیهای سیگنال آنالوگ یا رابطهای دیجیتال اختصاصی برای انتقال دادههای وزن با فرکانسی استفاده میکنند که با سرعت خط تولید هماهنگ است. مقیاس خط بستهبندی، اندازهگیریهای وزن را به یک کنترلر مرکزی ارسال میکند که روندها را تحلیل کرده و تنظیمات اصلاحی را محاسبه مینماید. این دستورالعملها سپس به موتورهای سروو، شیرهای سولنوئیدی یا درایوهای متغیر سرعت ارسال میشوند تا دقت پرکردن در تجهیزات پرکننده را کنترل کنند.
الگوریتمهای کنترل آماری فرآیند این ارتباط را با فیلتر کردن نویز و تشخیص تغییر واقعی از نوسان تصادفی بهبود میبخشند. به جای واکنش به هر اندازهگیری تکی، سیستمهای هوشمند محدودههای کنترلی را تعریف میکنند و تنها زمانی که روند وزن نشاندهندهی انحراف پایدار باشد، تنظیمات تجهیزات پرکننده را فعال میسازند. این رویکرد ثبات پرکردن را حفظ میکند و از اصلاح بیش از حد که ممکن است متغیریت جدیدی را در خط بستهبندی ایجاد کند، جلوگیری میکند.
مزایای بهینهسازی و عملکرد فرآیند
کاهش ضایعات و کنترل اضافهدهی
یکی از مزایای مستقیمتر بازخورد ترکیبی وزنسنجها، کاهش قابل اندازهگیری «دادن اضافی محصول» است؛ یعنی شرکتهای سازنده بهطور مداوم ظرفها را بیش از حد پر میکنند تا از رد شدن نمونههای کموزن جلوگیری کنند. در روشهای قدیمی پرکردن ایستا بدون بازخورد، اپراتوران مجبورند مقادیر هدف پرکردن را بسیار بالاتر از مقادیر اسمی تنظیم کنند تا حاشیهی قابل قبولی برای عملکرد داشته باشند. اما سیستمهای ترکیبی پویای وزنسنج، این حاشیهی ایمنی را بهطور چشمگیری کاهش میدهند. با تشخیص و اصلاح مداوم شرایط کموزن در زمان واقعی، تجهیزات پرکردن میتوانند نزدیکتر به وزن هدف واقعی کار کنند و هزینههای مواد اولیه را کاهش داده و سودآوری را در حجمهای بزرگ تولید بهبود بخشند.
کاهش ضایعات فراتر از صرفنظر کردن از مواد است. هنگامی که تجهیزات پرکننده بدون بازخورد از بخشهای بالادستی عمل میکنند، محصولات خارج از مشخصات وارد مرحله تشخیص میشوند، زمان خط تولید را مصرف میکنند و نیازمند دورریز یا اصلاح مجدد هستند. بازخورد یکپارچه از دستگاههای کنترل وزن، این نقصها را در منبع جلوگیری میکند، سهم محصولات ردشده را کاهش میدهد و اثربخشی کلی تجهیزات را بهبود میبخشد. برای واحدهایی که سالانه میلیونها واحد تولید میکنند، حتی بهبودهای کسری درصدی در دقت پرکردن، تأثیر مالی قابلتوجهی دارد.
یکنواختی خط تولید و تضمین کیفیت
بازخورد خط بستهبندی در مقیاس، توزیعهای آماری باریکتری را در اطراف وزن هدف ایجاد میکند. به جای کار با محدودههای گسترده تحمل، سیستمهای یکپارچه پرکردن را در محدودههای باریکتری حفظ میکنند و این امر ثبات را از دفعهای به دفعهی دیگر و از شیفتی به شیفت دیگر بهبود میبخشد. این یکنواختی بهبودیافته، شهرت برند و رضایت مشتری را تقویت میکند؛ به ویژه در کاربردهای حساسی مانند داروها، محصولات غذایی و آرایشی که دوز دقیق مستقیماً بر تجربهی مصرفکننده و انطباق با مقررات تأثیر میگذارد. نهادهای نظارتی به طور فزایندهای انتظار دارند سازندگان توانایی کنترل فرآیند آماری را اثبات کنند و سیستمهای بازخورد یکپارچهی وزنسنجهای کنترلی، اسناد دادهای لازم برای بازرسیهای انطباق را فراهم میکنند.
سودهای ناشی از هماهنگی همچنین شکایات مشتریان را دربارهٔ کمبود محصول یا ناسازگاریهای درکشدهٔ ارزش کاهش میدهد. وقتی وزن هر ظرف در محدودهٔ مشخصی باقی بماند، مصرفکنندگان انتظارات یکنواختی از محصول دارند که این امر قابلیت اطمینان و اعتماد به برند را تقویت میکند.
استراتژی اجرا و طراحی سیستم
الزامات فنی و انتخاب تجهیزات
ادغام موفق سیستمهای اندازهگیری وزن ابتدا با انتخاب توزینکنندههای پویا و تجهیزات پرکنندهای آغاز میشود که با استانداردهای ارتباطی بازخورد سازگاندارند. تمام سیستمهای بازرسی وزن برای ارسال سیگنالهای کنترلی به بالادست تنظیمنشدهاند؛ بسیاری از مدلهای قدیمی تنها پرچمهای خروجی «پذیرفتهشده» یا «ردشده» ارائه میدهند. راهحلهای مدرن اندازهگیری وزن که برای ادغام طراحی شدهاند، زمان پاسخدهی سریع، تکرارپذیری بالای اندازهگیری و قابلیتهای انتقال دادهٔ مقاومی دارند. تجهیزات پرکننده باید شامل سیستمهای محرک سروو یا شیرهای کنترلی نسبی باشند که قادر به دریافت سیگنالهای الکترونیکی اصلاحی و تنظیم پارامترهای پرکردن در عرض چند میلیثانیه باشند.
ادغام همچنین نیازمند توجه دقیق به جایگذاری سنسورها و فاصلهگذاری تجهیزات است. دستگاه وزنسنج باید در فاصلهای نزدیک به تجهیزات پرکننده قرار گیرد تا سیگنالهای بازخورد پیش از انباشتهشدن مقادیر قابلتوجهی از محصول، قابل اجرا باشند. تأخیر شبکه، تأخیرهای پردازش سختافزاری و زمانهای پاسخ مکانیکی همه در امکانپذیری تنظیم بلادرنگ نقش دارند. طراحان سیستم باید زمان مرده را محاسبه کنند و اطمینان حاصل کنند که پاسخ حلقه کنترل برای جلوگیری از نوسان یا تأخیر بیش از حد در اصلاح وزن، بهاندازه کافی سریع است.
روشهای پیکربندی و تنظیم
پیکربندی بازخورد دستگاه کنترل وزن نیازمند تعیین پارامترهای کنترل مناسبی مانند آستانههای حساسیت، اندازهی گامهای اصلاحی و زمانبندی پاسخ است. تنظیم محافظهکارانه از اعمال تغییرات بیشازحد جلوگیری میکند که ممکن است باعث بروز ناپایداری جدید شود، درحالیکه تنظیم پرانرژی سرعت اصلاح را افزایش میدهد اما خطر نوسان را به همراه دارد. اکثر پیادهسازیهای صنعتی از الگوریتمهای کنترلی PI (تناسبی-انتگرالی) یا PID (تناسبی-انتگرالی-مشتقی) استفاده میکنند تا این اهداف متضاد را متعادل سازند. اپراتورها و تکنسینها باید در طول فرآیند راهاندازی، مجموعههای مختلفی از پارامترها را آزمایش کنند تا تنظیمات بهینه را برای محصول خاص، تجهیزات پرکننده و ویژگیهای مقیاس خط بستهبندی خود شناسایی کنند.
بازتنظیب منظم سیستم بازرسی وزن برای حفظ دقت بازخورد ضروری است. هنگامی که سنسورهای وزنسنج چک (چکویghtر) فرسوده میشوند یا شرایط محیطی تغییر میکند، انحراف اندازهگیری ممکن است تجمع یابد و باعث شود تجهیزات پرکن به سیگنالهای اصلاحی نادرستی از سوی سیستم دریافت کنند. تعیین برنامههای نگهداری پیشگیرانه و فواصل بازتنظیب، اطمینان حاصل میکند که سیستم یکپارچه در طول کل دورهٔ عملیاتیاش دقت خود را حفظ کند. ثبت تمام تغییرات پارامترها و رویدادهای بازتنظیب، به بهبود مستمر و ردیابی نظارتی کمک میکند.
پرسشهای متداول
وزنسنج چک چقدر سریع بازخوردی به تجهیزات پرکن ارسال میکند؟
سیستمهای مدرن بازرسی وزن، بازخورد را در مدت زمانی به میلیثانیه انتقال میدهند؛ معمولاً بین ۵۰ تا ۲۰۰ میلیثانیه، که این مدت زمان بستگی به پروتکل ارتباطی و معماری سیستم دارد. این سرعت امکان میدهد تا تجهیزات پرکننده برای چرخهٔ بعدی محصول تنظیم شوند، پیش از اینکه آن محصول به مقیاس خط بستهبندی برسد و بدین ترتیب یک مکانیسم اصلاحی حلقهبستهٔ مؤثر ایجاد میشود که تعداد ظروف خارج از مشخصات را به حداقل میرساند.
آیا تجهیزات پرکنندهٔ موجود را میتوان با ادغام بازخورد چکویghtر مجهز کرد؟
تجهیز مجدد امکانپذیر است، اما این امر بستگی دارد که آیا تجهیزات پرکنندهٔ فعلی دارای الکترونیک کنترلی هستند که قادر به دریافت سیگنالهای الکترونیکی باشند یا خیر. سیستمهای مکانیکی قدیمی یا آنهایی که تنظیمات پرکردن ثابتی دارند، ممکن است برای پشتیبانی از بازخورد پویای مقیاس نیازمند ارتقاهای گستردهای باشند. اما سیستمهای پرکنندهٔ جدیدتر که از موتورهای سرو یا سولنوئیدهای نسبی استفاده میکنند، اغلب را میتوان با ماژولهای کنترلی و رابطهای ارتباطی مناسب و با هزینهای متعادل مجهز کرد.
چه معیارهایی را باید تولیدکنندگان برای ارزیابی عملکرد بازخورد دستگاههای کنترل وزن ردیابی کنند؟
شاخصهای کلیدی عملکرد شامل درصد محصولاتی است که در محدوده مشخصات قرار دارند، انحراف میانگین وزن از مقدار هدف، انحراف معیار وزنها در سرتاسر دستههای تولیدی، روند نرخ رد محصولات و درصد موادی که بدون ضرورت به محصول اضافه میشوند. مقایسه این شاخصها قبل و پس از اجرای یکپارچهسازی، تأثیر واقعی تجاری را اندازهگیری میکند. علاوه بر این، ردیابی زمانهای توقف سیستم و فراوانی تعمیر و نگهداری، به ارزیابی قابلیت اطمینان و هزینه کل مالکیت راهحل مقیاس خط بستهبندی یکپارچه کمک میکند.