 EN


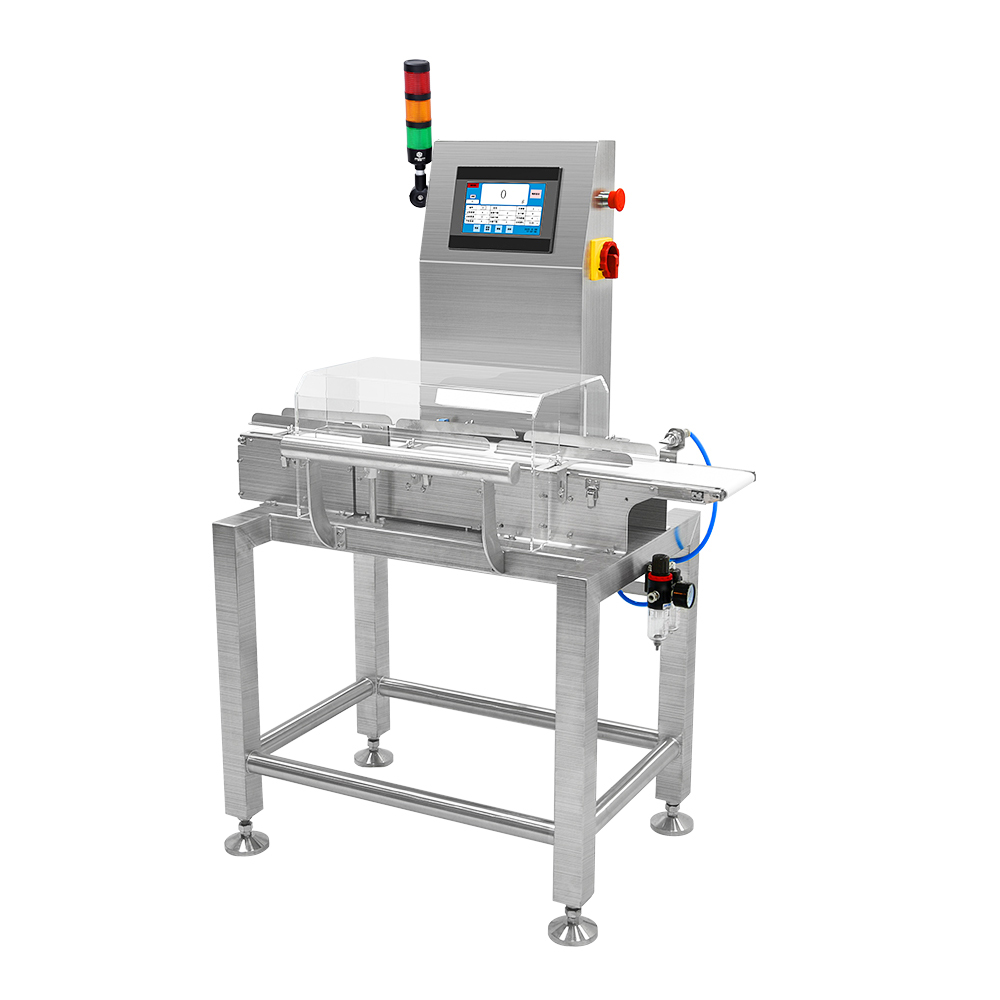
Moderne verpakkingsprocessen vereisen precisie in elke fase, en de relatie tussen gewichtinspectiesystemen en vulapparatuur vormt één van de meest kritieke integratiepunten in hedendaagse productielijnen. Een weegcontroleapparaat fungeert als kwaliteitswaakhond stroomafwaarts en detecteert wanneer gevulde containers afwijken van de doelgewichtspecificaties. De echte kracht van deze technologie komt echter pas tot stand wanneer feedback van het controleweegsysteem stroomopwaarts stroomt naar de besturing van de vulapparatuur zelf, waardoor een gesloten lus ontstaat die gebreken voorkomt in plaats van ze uitsluitend te detecteren.

De integratie van dynamische weegtechnologie met stroomopwaartse vulsystemen verandert de manier waarop fabrikanten kwaliteitscontrole aanpakken. In plaats van producten met afwijkend gewicht na detectie te verwijderen, producten maken geïntegreerde feedbackmechanismen real-timeaanpassingen van vulvolumes, tijdsinstellingen en materiaalstromen mogelijk. Dit artikel verkent hoe de feedbackintegratie van controleweegschalen werkt, waarom deze essentieel is voor moderne verpakkingsprocessen en welke implementatiestrategieën meetbare resultaten opleveren bij het verminderen van afval en het behouden van consistente productkwaliteit over verpakkingslijnen heen.
Inzicht in de feedbackintegratie van controleweegschalen
Kernprincipes van gewichtinspectiesystemen
Een controleweegschaal werkt door het werkelijke gewicht van gevulde containers te meten en deze meting te vergelijken met vooraf ingestelde, toelaatbare bereiken. Traditionele gewichtscontrolesystemen markeren of verwijderen eenvoudig producten die buiten deze bereiken vallen, wat afval veroorzaakt. Moderne integratiearchitecturen sturen echter realtime gegevenssignalen terug naar de vulapparatuur, waardoor dynamische aanpassingen mogelijk zijn voordat het volgende product de weegschaal op de verpakkingslijn bereikt. Deze proactieve aanpak vermindert het aantal producten dat buiten specificatie is en daarom moet worden afgewezen of opnieuw bewerkt.
De technische basis berust op continue feedbacklussen, waarbij gewichtsgegevens onmiddellijk van de dynamische weegkop naar de besturingseenheid van het vulsysteem stromen. Wanneer een container licht ondergewicht registreert, kan het systeem de vulduur of de productstroomsnelheid voor volgende containers verhogen. Omgekeerd leiden detecties van overgewicht tot onmiddellijke verminderingen van het vulvolume. Deze real-time correctie minimaliseert het verschil tussen werkelijk en doelgewicht over opeenvolgende productiepartijen.
Gegevenscommunicatie en besturingsarchitectuur
Een effectieve integratie van een controleweegsysteem vereist robuuste communicatieprotocollen tussen de gewichtinspectiehardware en de upstream-vulapparatuur. Moderne systemen maken gebruik van industriële Ethernet-standaarden, analoge signaaluitgangen of eigen digitale interfaces om gewichtsgegevens te verzenden met frequenties die aansluiten bij de snelheid van de productielijn. De weegschaal in de verpakkingslijn stuurt gewichtsmetingen naar een centrale controller, die trends analyseert en correctieve aanpassingen berekent. Deze instructies worden vervolgens doorgestuurd naar servomotoren, magneetkleppen of variabele-snelheidsaandrijvingen die de vulnauwkeurigheid op de vulapparatuur regelen.
Statistische procescontrole-algoritmes verbeteren deze communicatie door ruis te filteren en echte afwijkingen te onderscheiden van willekeurige variatie. In plaats van te reageren op elke individuele meting, stellen intelligente systemen controlebanden vast en activeren ze alleen aanpassingen van de vulapparatuur wanneer gewichtstrends een aanhoudende afwijking tonen. Deze aanpak handhaaft de vulstabiliteit en voorkomt overcorrectie, die nieuwe variabiliteit in de verpakkingslijn zou kunnen introduceren.
Optimalisatievoordelen en procesprestaties
Afvalreductie en controle van overvulling
Een van de meest directe voordelen van geïntegreerde feedback via een controleweegschaal is een meetbare vermindering van productverlies door overvullen, waarbij fabrikanten containers systematisch te vol vullen om ondervul-afkeuringen te voorkomen. Traditionele statische vulprocessen zonder feedback dwingen operators ernaar om vuldoelen aanzienlijk boven de nominale waarden in te stellen om aanvaardbare marge te behouden. Geïntegreerde dynamische weegsystemen verkleinen deze veiligheidsbuffer aanzienlijk. Door ondervulcondities continu en in real time te detecteren en te corrigeren, kan de vulapparatuur dichter bij het werkelijke doelgewicht opereren, wat materiaalkosten verlaagt en de winstgevendheid bij grote productievolume verbetert.
Afvalreductie gaat verder dan het weggeven van materiaal. Wanneer vulapparatuur zonder upstream-feedback werkt, komen producten buiten specificatie de detectiefase binnen, nemen lijntijd in beslag en moeten ze worden afgevoerd of opnieuw bewerkt. Geïntegreerde feedback van een controleweegmachine voorkomt deze gebreken bij de bron, waardoor het aandeel afgewezen producten daalt en de totale apparatuureffectiviteit stijgt. Voor installaties die jaarlijks miljoenen eenheden verwerken, vertalen zelfs fracties van een procentverbetering in vulnauwkeurigheid zich in aanzienlijke financiële impact.
Consistentie van de productielijn en kwaliteitsborging
Feedback van de verpakkingslijnschaal leidt tot smaller statistische verdelingen rond de doelgewichten. In plaats van te werken met brede tolerantiebanden, houden geïntegreerde systemen de vulhoeveelheden binnen nauwere bereiken, wat de consistentie verbetert van partij tot partij en van ploeg tot ploeg. Deze verbeterde uniformiteit versterkt het merkbeeld en de klanttevredenheid, vooral bij gevoelige toepassingen zoals farmaceutische producten, levensmiddelen en cosmetica, waarbij nauwkeurige dosering direct van invloed is op de ervaring van de consument en aan de regelgevende eisen voldoet. Regelgevende instanties verwachten in toenemende mate dat fabrikanten statistische procesbeheersing (SPC) kunnen aantonen, en geïntegreerde feedbacksystemen met controleweegschalen leveren de benodigde gegevensdocumentatie voor conformiteitsaudits.
De consistentievoordelen verminderen ook klachten van klanten over producttekorten of waargenomen ongelijkheden in waarde. Wanneer het gewicht van elke verpakking binnen nauwe specificaties blijft, ervaren consumenten uniforme productverwachtingen, wat het vertrouwen in en de betrouwbaarheid van het merk versterkt.
Implementatiestrategie en systeemontwerp
Technische vereisten en keuze van apparatuur
Een succesvolle integratie van een controleweegsysteem begint met de keuze van een dynamische weegschaal en vulapparatuur die compatibel zijn met normen voor feedbackcommunicatie. Niet alle gewichtcontrolesystemen zijn geconfigureerd voor signaalgeving naar stroomopwaartse processen; veel oudere modellen geven slechts een ‘goed’- of ‘afgekeurd’-signaal af. Moderne controleweegoplossingen die specifiek zijn ontworpen voor integratie, kenmerken zich door snelle reactietijden, hoge meetherhaalbaarheid en robuuste mogelijkheden voor gegevensoverdracht. De vulapparatuur moet servo-aangedreven systemen of proportionele regelkleppen bevatten die elektronische correctiesignalen kunnen ontvangen en vulparameters binnen milliseconden kunnen aanpassen.
Integratie vereist ook zorgvuldige aandacht voor de plaatsing van sensoren en de onderlinge afstand tussen apparatuur. De controleweegmachine moet dicht genoeg bij de vulapparatuur worden geplaatst, zodat terugkoppelingsignalen kunnen worden verwerkt voordat zich aanzienlijke producthoeveelheden opstapelen. Netwerkvertraging, hardwareverwerkingstijden en mechanische reactietijden spelen allemaal een rol bij de haalbaarheid van aanpassingen in real time. Systeemontwerpers moeten de dode tijd berekenen en ervoor zorgen dat de reactiesnelheid van de regelkring voldoende hoog is om overmatige trillingen of vertraging bij gewichtscorrectie te voorkomen.
Configuratie- en afstemmethode
Het configureren van de feedback van een controleweegmachine vereist het vaststellen van geschikte regelparameters, zoals gevoeligheidsgrenzen, correctiestapgrootte en reactietiming. Voorzichtig afstemmen voorkomt overdreven agressieve aanpassingen die nieuwe instabiliteit zouden kunnen veroorzaken, terwijl agressief afstemmen de correctie versnelt maar oscilleren in gevaar brengt. De meeste industriële implementaties maken gebruik van PI- (Proportioneel-Integraal-) of PID- (Proportioneel-Integraal-Afgeleid-) regelalgoritmes om deze tegenstrijdige doelstellingen in evenwicht te brengen. Operators en technici moeten tijdens de inbedrijfstelling verschillende parametersets testen om de optimale instellingen te bepalen voor hun specifieke product, vulapparatuur en kenmerken van de verpakkingslijn.
Regelmatige herkalibratie van het gewichtcontrolesysteem is essentieel om de nauwkeurigheid van de feedback te behouden. Naarmate de sensoren van de controleweegmachine ouder worden of de omgevingsomstandigheden veranderen, kan een meetafwijking zich opstapelen, waardoor de vulapparatuur onjuiste correctiesignalen ontvangt. Het opstellen van preventief onderhoudsplannen en herkalibratie-intervallen waarborgt dat het geïntegreerde systeem gedurende zijn gehele levensduur nauwkeurig blijft. De documentatie van alle parameterwijzigingen en kalibratiegebeurtenissen ondersteunt continue verbetering en regelgevende traceerbaarheid.
Veelgestelde vragen
Hoe snel verzendt een controleweegmachine feedback naar de vulapparatuur?
Moderne gewichtscontrolesystemen versturen feedback in milliseconden, meestal tussen 50 en 200 milliseconden, afhankelijk van het communicatieprotocol en de systeemarchitectuur. Deze snelheid stelt de vulapparatuur in staat om voor de volgende productcyclus aan te passen voordat het product de weegschaal op de verpakkingslijn bereikt, waardoor een effectief gesloten-regelmechanisme ontstaat dat het aantal buiten-specificatie-vaten tot een minimum beperkt.
Kan bestaande vulapparatuur worden uitgerust met integratie van checkweigher-feedback?
Uitrusting met extra componenten is mogelijk, maar hangt af van of de huidige vulapparatuur besturingselektronica bevat die elektronische signalen kunnen ontvangen. Oudere mechanische systemen of systemen met vaste vulinstellingen vereisen vaak aanzienlijke upgrades om dynamische weegfeedback te ondersteunen. Nieuwere vulsystemen met servomotoren of proportionele solenoïden kunnen vaak tegen matige kosten worden uitgerust met geschikte besturingsmodules en communicatieinterfaces.
Welke meetwaarden moeten fabrikanten volgen om de prestaties van de feedback van controleweegsystemen te valideren?
Belangrijke prestatie-indicatoren zijn het percentage producten binnen de specificatie, de gemiddelde gewichtsafwijking ten opzichte van de doelwaarde, de standaardafwijking van de gewichten over productiepartijen heen, trends in het afkeurpercentage en het percentage materiaal dat boven de doelwaarde wordt afgewogen. Een vergelijking van deze meetwaarden vóór en na implementatie van de integratie geeft een kwantitatief beeld van het daadwerkelijke zakelijke effect. Daarnaast helpt het bijhouden van systeemstilstandtijd en onderhoudsfrequentie bij het beoordelen van de betrouwbaarheid en de totale eigendomskosten van de geïntegreerde verpakkingslijn weegoplossing.