 EN


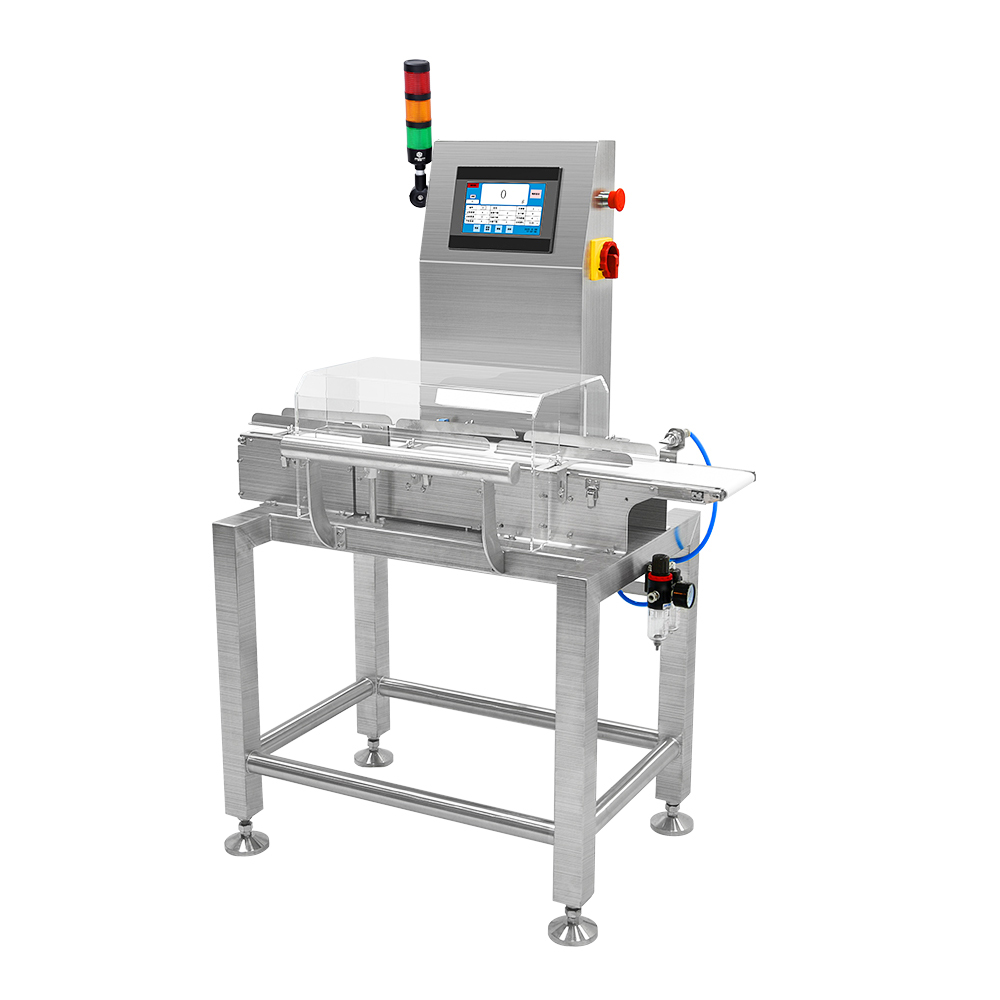
Các hoạt động đóng gói hiện đại đòi hỏi độ chính xác ở mọi công đoạn, và mối quan hệ giữa hệ thống kiểm tra trọng lượng và thiết bị chiết rót là một trong những điểm tích hợp then chốt nhất trên các dây chuyền sản xuất đương đại. Một cân kiểm tra trọng lượng đóng vai trò như người canh gác chất lượng ở vị trí phía hạ lưu, phát hiện khi các bao bì đã chiết rót lệch khỏi thông số trọng lượng mục tiêu. Tuy nhiên, sức mạnh thực sự của công nghệ này chỉ được khai thác trọn vẹn khi phản hồi từ máy kiểm tra trọng lượng được truyền ngược lên để điều khiển chính thiết bị chiết rót, từ đó hình thành một hệ thống vòng kín nhằm ngăn ngừa khuyết tật thay vì chỉ phát hiện chúng.

Việc tích hợp công nghệ cân động với các hệ thống đổ đầy ở đầu nguồn làm thay đổi cách các nhà sản xuất tiếp cận kiểm soát chất lượng. Thay vì loại bỏ những sản phẩm có trọng lượng sai lệch sản phẩm sau khi phát hiện, các cơ chế phản hồi tích hợp cho phép điều chỉnh thể tích đổ đầy, thời điểm đổ và lưu lượng vật liệu theo thời gian thực. Bài viết này khám phá cách thức tích hợp phản hồi từ máy kiểm tra trọng lượng hoạt động, lý do vì sao điều này quan trọng đối với các hoạt động đóng gói hiện đại, cũng như các chiến lược triển khai nào mang lại kết quả đo lường được trong việc giảm thiểu phế liệu và duy trì chất lượng sản phẩm ổn định trên toàn bộ dây chuyền đóng gói.
Hiểu rõ về việc tích hợp phản hồi từ máy kiểm tra trọng lượng
Các nguyên tắc cốt lõi của hệ thống kiểm tra trọng lượng
Máy kiểm tra trọng lượng hoạt động bằng cách đo trọng lượng thực tế của các bao bì đã được đóng đầy và so sánh giá trị đo được này với các dải trọng lượng chấp nhận được đã được thiết lập trước. Các hệ thống kiểm tra trọng lượng truyền thống chỉ đơn giản đánh dấu hoặc loại bỏ những sản phẩm nằm ngoài các dải này, gây ra lãng phí. Ngược lại, các kiến trúc tích hợp hiện đại gửi tín hiệu dữ liệu thời gian thực trở lại thiết bị chiết rót, cho phép điều chỉnh động trước khi sản phẩm tiếp theo bước vào bộ cân trên dây chuyền đóng gói. Cách tiếp cận chủ động này giúp giảm số lượng sản phẩm không đạt tiêu chuẩn, từ đó hạn chế việc loại bỏ hoặc gia công lại.
Nền tảng kỹ thuật dựa trên các vòng phản hồi liên tục, trong đó dữ liệu trọng lượng được truyền ngay lập tức từ đầu đo cân động đến bộ điều khiển hệ thống chiết rót. Khi một bao bì ghi nhận trọng lượng thấp hơn một chút so với yêu cầu, hệ thống có thể tăng thời gian chiết rót hoặc tốc độ dòng sản phẩm cho các bao bì tiếp theo. Ngược lại, khi phát hiện trọng lượng vượt mức, hệ thống sẽ lập tức giảm thể tích chiết rót. Việc hiệu chỉnh theo thời gian thực này giúp thu nhỏ khoảng chênh lệch giữa trọng lượng thực tế và trọng lượng mục tiêu trên các mẻ sản xuất liên tiếp.
Kiến trúc Truyền thông Dữ liệu và Điều khiển
Việc tích hợp máy kiểm tra trọng lượng hiệu quả đòi hỏi các giao thức truyền thông mạnh mẽ giữa thiết bị kiểm tra trọng lượng và thiết bị chiết rót ở phía trước. Các hệ thống hiện đại sử dụng các tiêu chuẩn Ethernet công nghiệp, đầu ra tín hiệu tương tự hoặc các giao diện kỹ thuật số riêng biệt để truyền dữ liệu trọng lượng với tần số phù hợp với tốc độ dây chuyền sản xuất. Cân trên dây chuyền đóng gói gửi các phép đo trọng lượng tới bộ điều khiển trung tâm, nơi phân tích xu hướng và tính toán các điều chỉnh khắc phục. Những chỉ thị này sau đó được chuyển tới các động cơ servo, van điện từ hoặc bộ điều khiển tốc độ biến đổi nhằm kiểm soát độ chính xác khi chiết rót trên thiết bị chiết rót.
Các thuật toán kiểm soát quy trình thống kê nâng cao khả năng giao tiếp này bằng cách lọc nhiễu và phân biệt sự trôi dạt thực sự với biến động ngẫu nhiên. Thay vì phản ứng với từng phép đo riêng lẻ, các hệ thống thông minh thiết lập các dải kiểm soát và chỉ kích hoạt điều chỉnh thiết bị chiết rót khi xu hướng trọng lượng cho thấy độ lệch kéo dài. Cách tiếp cận này duy trì độ ổn định của lượng chiết rót đồng thời ngăn ngừa việc hiệu chỉnh quá mức—điều có thể gây ra biến động mới vào dây chuyền đóng gói.
Lợi ích tối ưu hóa và hiệu suất quy trình
Giảm phế liệu và kiểm soát lượng thừa
Một trong những lợi ích trực tiếp nhất của việc tích hợp phản hồi từ máy cân kiểm tra là giảm đáng kể lượng sản phẩm bị đổ thừa (product giveaway), tức là tình trạng nhà sản xuất thường xuyên đổ quá đầy bao bì nhằm tránh các lô hàng bị loại do thiếu trọng lượng. Phương pháp chiết rót tĩnh truyền thống, không có phản hồi, buộc người vận hành phải đặt mức trọng lượng mục tiêu cao hơn nhiều so với giá trị danh định để duy trì biên an toàn chấp nhận được. Trong khi đó, các hệ thống cân động tích hợp thu hẹp đáng kể biên an toàn này. Bằng cách phát hiện và điều chỉnh liên tục các trường hợp thiếu trọng lượng ngay trong thời gian thực, thiết bị chiết rót có thể hoạt động gần sát hơn với trọng lượng mục tiêu thực tế, từ đó giảm chi phí nguyên vật liệu và nâng cao lợi nhuận trên quy mô sản xuất lớn.
Việc giảm thiểu chất thải không chỉ giới hạn ở việc loại bỏ vật liệu thừa. Khi máy chiết rót hoạt động mà không có phản hồi từ khâu phía trước, các sản phẩm không đạt tiêu chuẩn sẽ đi vào giai đoạn phát hiện, chiếm dụng thời gian chạy dây chuyền và buộc phải loại bỏ hoặc xử lý lại. Việc tích hợp phản hồi từ máy kiểm tra trọng lượng giúp ngăn ngừa những sai lệch này ngay từ nguồn gốc, làm giảm tỷ lệ sản phẩm bị loại và nâng cao hiệu suất vận hành thiết bị tổng thể. Đối với các cơ sở sản xuất hàng triệu đơn vị mỗi năm, thậm chí những cải thiện nhỏ về độ chính xác chiết rót — tính theo phần trăm — cũng mang lại tác động tài chính đáng kể.
Tính nhất quán của dây chuyền sản xuất và đảm bảo chất lượng
Phản hồi từ dây chuyền đóng gói giúp tạo ra các phân bố thống kê chặt chẽ hơn xung quanh trọng lượng mục tiêu. Thay vì vận hành trong các dải dung sai rộng, các hệ thống tích hợp duy trì mức độ đổ đầy trong các khoảng hẹp hơn, từ đó nâng cao tính nhất quán giữa các mẻ và giữa các ca sản xuất. Sự đồng đều được cải thiện này góp phần củng cố danh tiếng thương hiệu và sự hài lòng của khách hàng, đặc biệt trong các ứng dụng nhạy cảm như dược phẩm, thực phẩm và mỹ phẩm—nơi liều lượng chính xác ảnh hưởng trực tiếp đến trải nghiệm người tiêu dùng và việc tuân thủ quy định pháp lý. Các cơ quan quản lý ngày càng yêu cầu nhà sản xuất chứng minh năng lực kiểm soát quy trình dựa trên thống kê, và các hệ thống phản hồi từ máy cân kiểm tra tích hợp cung cấp hồ sơ dữ liệu cần thiết cho các cuộc thanh tra tuân thủ.
Những lợi ích về tính nhất quán cũng làm giảm khiếu nại của khách hàng liên quan đến việc sản phẩm thiếu hụt hoặc sự không đồng nhất trong nhận thức về giá trị. Khi trọng lượng của mọi bao bì đều nằm trong giới hạn kỹ thuật chặt chẽ, người tiêu dùng sẽ có kỳ vọng đồng đều về sản phẩm, từ đó củng cố độ tin cậy và niềm tin vào thương hiệu.
Chiến lược triển khai và thiết kế hệ thống
Yêu cầu kỹ thuật và lựa chọn thiết bị
Việc tích hợp thành công máy kiểm tra trọng lượng bắt đầu từ việc lựa chọn cân động và thiết bị chiết rót tương thích với các tiêu chuẩn truyền thông phản hồi. Không phải tất cả các hệ thống kiểm tra trọng lượng đều được cấu hình để gửi tín hiệu điều khiển lên phía trước; nhiều mẫu cũ chỉ cung cấp các cờ đầu ra dạng 'đạt' hoặc 'không đạt'. Các giải pháp kiểm tra trọng lượng hiện đại được thiết kế dành riêng cho tích hợp sở hữu thời gian phản hồi nhanh, độ lặp lại đo lường cao và khả năng truyền dữ liệu mạnh mẽ. Thiết bị chiết rót phải tích hợp hệ thống điều khiển servo hoặc van điều khiển tỷ lệ, có khả năng tiếp nhận tín hiệu hiệu chỉnh điện tử và điều chỉnh các thông số chiết rót trong vòng vài mili giây.
Việc tích hợp cũng đòi hỏi sự chú ý cẩn thận đến vị trí đặt cảm biến và khoảng cách giữa các thiết bị. Máy kiểm tra trọng lượng phải được bố trí đủ gần thiết bị chiết rót để các tín hiệu phản hồi có thể được xử lý trước khi một lượng sản phẩm đáng kể tích tụ. Độ trễ mạng, độ trễ xử lý phần cứng và thời gian phản ứng cơ học đều ảnh hưởng đến khả thi của việc điều chỉnh theo thời gian thực. Các kỹ sư thiết kế hệ thống phải tính toán thời gian chết (dead time) và đảm bảo tốc độ phản ứng của vòng điều khiển đủ nhanh nhằm ngăn ngừa dao động quá mức hoặc độ trễ trong việc hiệu chỉnh trọng lượng.
Các phương pháp cấu hình và hiệu chỉnh
Việc cấu hình phản hồi từ máy kiểm tra trọng lượng yêu cầu thiết lập các thông số điều khiển phù hợp, chẳng hạn như ngưỡng độ nhạy, kích thước bước hiệu chỉnh và thời gian phản ứng. Việc hiệu chỉnh thận trọng giúp ngăn ngừa các điều chỉnh quá mạnh có thể gây ra mất ổn định mới, trong khi việc hiệu chỉnh mạnh giúp tăng tốc độ hiệu chỉnh nhưng tiềm ẩn nguy cơ dao động. Hầu hết các hệ thống công nghiệp sử dụng thuật toán điều khiển PI (Tỷ lệ–Tích phân) hoặc PID (Tỷ lệ–Tích phân–Vi phân) nhằm cân bằng các mục tiêu mâu thuẫn này. Nhân viên vận hành và kỹ thuật viên phải thử nghiệm nhiều bộ thông số khác nhau trong giai đoạn chạy thử để xác định cài đặt tối ưu cho sản phẩm cụ thể, thiết bị chiết rót và đặc tính quy mô dây chuyền đóng gói của họ.
Việc hiệu chuẩn định kỳ hệ thống kiểm tra trọng lượng là điều thiết yếu để duy trì độ chính xác của phản hồi. Khi cảm biến cân kiểm tra già đi hoặc điều kiện môi trường thay đổi, sai lệch đo lường có thể tích tụ, khiến thiết bị chiết rót nhận được các tín hiệu hiệu chỉnh không đúng. Việc thiết lập lịch bảo trì phòng ngừa và khoảng thời gian hiệu chuẩn đảm bảo hệ thống tích hợp luôn duy trì độ chính xác trong suốt vòng đời vận hành. Việc ghi chép đầy đủ mọi thay đổi thông số và các sự kiện hiệu chuẩn hỗ trợ cải tiến liên tục cũng như khả năng truy xuất theo quy định.
Câu hỏi thường gặp
Máy cân kiểm tra gửi phản hồi tới thiết bị chiết rót nhanh đến mức nào?
Cac he thong kiem tra khoi luong hien dai truyen thong tin phan hoi trong vong vai miligiay, thuong tu 50 den 200 miligiay tuy theo giao thuc truyen thong va kien truc he thong. Toc do nay cho phep thiet bi nop day dieu chinh cho chu ky san pham tiep theo truoc khi san pham dat den can duong day dong goi, tao nen mot co che dieu chinh vong kin hieu qua giup toi thieu hoa so luong binh chua nam ngoai gioi han quy dinh.
Co the lap dat lai thiet bi nop day hien tai voi tinh nang tich hop phan hoi tu may kiem tra khoi luong khong?
Viec lap dat lai la kha thi, nhung phu thuoc vao viec thiet bi nop day hien tai co bao gom cac bo dieu khien dien tu co kha nang nhan tin hieu dien tu hay khong. Cac he thong co hoc cu hon hoac cac he thong co cai dat nop day co dinh co the yeu cau nang cap dang ke de ho tro phan hoi tu can dong luc. Cac he thong nop day moi hon, su dung dong co servo hoac van dong co ty le, thuong co the lap dat lai bang cac module dieu khien va giao dien truyen thong phu hop voi chi phi trung binh.
Cac chi so nao nha san xuat nen theo doi de xac minh hieu suat phan hoi cua may can kiem tra?
Cac chi so hieu suat chinh bao gom ty le san pham dat trong gioi han quy dinh, do lech trung binh ve khoi luong so voi gia tri muc tieu, do lech chuan cua cac gia tri khoi luong tren cac lo san xuat, xu huong ty le loai bo, va ty le ton that nguyen lieu. Viec so sanh cac chi so nay truoc va sau khi trien khai he thong cho phep dinh luong anh huong kinh doanh thuc te. Ngoai ra, viec theo doi thoi gian dung he thong va tan suat bao tri giup danh gia do tin cay cung nhu chi phi toan bo chu so huu (TCO) cua giai phap can trong day dong goi tich hop.