 EN


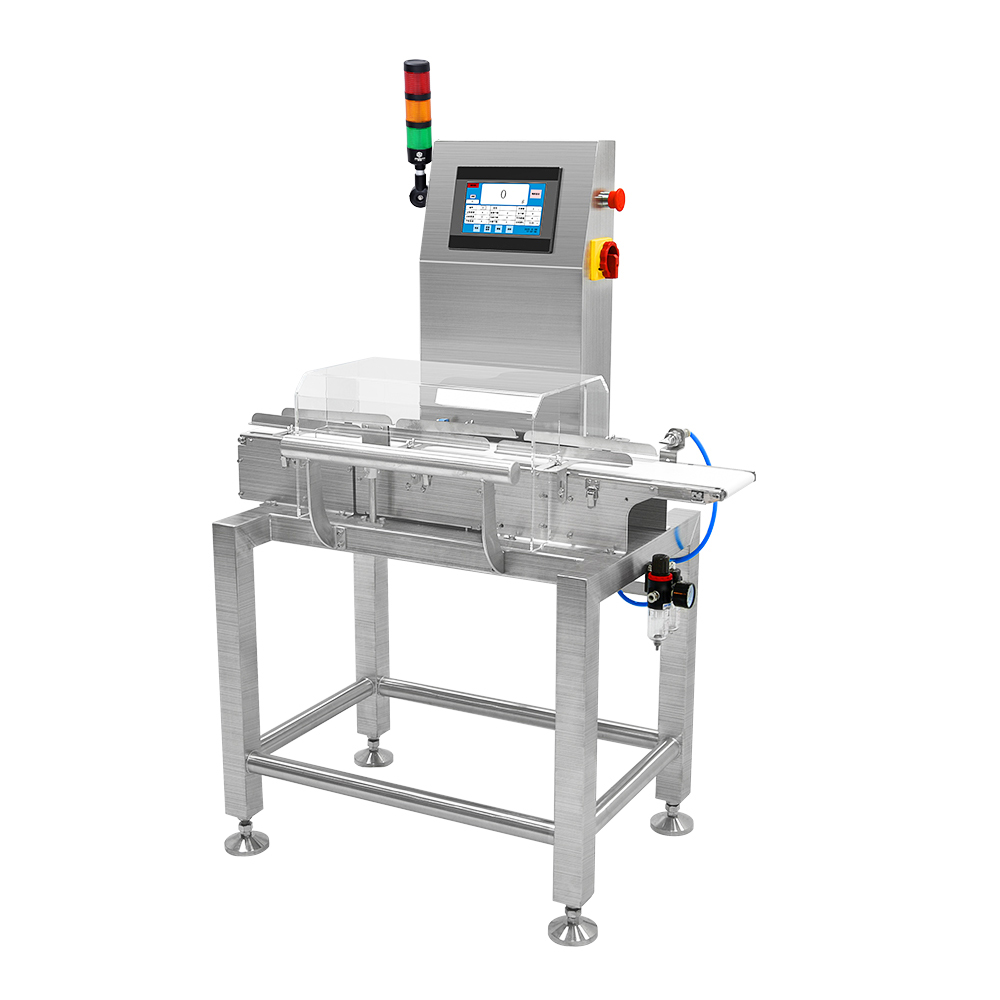
Las operaciones modernas de empaque exigen precisión en cada etapa, y la relación entre los sistemas de inspección de peso y los equipos de llenado representa uno de los puntos de integración más críticos en las líneas de producción contemporáneas. Un verificador de peso controlador de peso actúa como centinela de calidad aguas abajo, detectando cuándo los envases llenos se desvían de las especificaciones de peso objetivo. Sin embargo, el verdadero potencial de esta tecnología surge cuando la retroalimentación del controlador de peso fluye aguas arriba para controlar directamente los equipos de llenado, creando así un sistema de bucle cerrado que previene defectos en lugar de limitarse a detectarlos.

La integración de la tecnología de escala dinámica con los sistemas de llenado aguas arriba transforma la forma en que los fabricantes abordan el control de calidad. En lugar de desechar los productos fuera del peso especificado productos después de su detección, los mecanismos de retroalimentación integrados permiten ajustes en tiempo real de los volúmenes de llenado, los tiempos y el flujo de material. Este artículo explora cómo funciona la integración de la retroalimentación de los controladores de peso, por qué es fundamental para las operaciones modernas de empaque y qué estrategias de implementación generan resultados cuantificables para reducir los residuos y mantener una calidad constante del producto en las líneas de empaque.
Comprensión de la integración de la retroalimentación de los controladores de peso
Principios fundamentales de los sistemas de inspección de peso
Una balanza de control opera midiendo el peso real de los envases llenos y comparando esa medición con rangos aceptables preestablecidos. Los sistemas tradicionales de inspección por peso simplemente marcan o rechazan los productos que quedan fuera de estos rangos, generando desperdicio. Sin embargo, las arquitecturas modernas de integración envían señales de datos en tiempo real de vuelta al equipo de llenado, permitiendo ajustes dinámicos antes de que el siguiente producto ingrese a la balanza de la línea de empaque. Este enfoque proactivo reduce la cantidad de artículos fuera de especificación que requieren rechazo o retrabajo.
La base técnica se fundamenta en bucles de retroalimentación continuos, donde los datos de peso fluyen instantáneamente desde la cabeza de medición de la báscula dinámica hasta el controlador del sistema de llenado. Cuando un recipiente registra un peso ligeramente inferior al deseado, el sistema puede aumentar la duración del llenado o la velocidad de flujo del producto para los recipientes siguientes. Por el contrario, las detecciones de sobrepeso desencadenan reducciones inmediatas del volumen de llenado. Esta corrección en tiempo real minimiza la diferencia entre los pesos reales y los pesos objetivo a lo largo de lotes sucesivos de producción.
Arquitectura de comunicación de datos y control
Una integración eficaz del sistema de control de peso requiere protocolos de comunicación robustos entre el hardware de inspección de peso y los equipos de llenado ubicados aguas arriba. Los sistemas modernos emplean estándares industriales de Ethernet, salidas de señales analógicas o interfaces digitales propietarias para transmitir datos de peso a frecuencias compatibles con las velocidades de la línea de producción. La balanza de la línea de envasado envía las mediciones de peso a un controlador central, que analiza tendencias y calcula ajustes correctivos. Estas instrucciones se envían luego a motores servo, válvulas solenoide o variadores de frecuencia que controlan la precisión del llenado en los equipos de llenado.
Los algoritmos de control estadístico de procesos mejoran esta comunicación al filtrar el ruido y distinguir la deriva real de la variación aleatoria. En lugar de reaccionar ante cada medición individual, los sistemas inteligentes establecen bandas de control y solo activan ajustes en los equipos de llenado cuando las tendencias de peso muestran una desviación sostenida. Este enfoque mantiene la estabilidad del llenado y evita correcciones excesivas que podrían introducir nueva variabilidad en la línea de empaque.
Beneficios de la optimización y rendimiento del proceso
Reducción de residuos y control del sobrellenado
Uno de los beneficios más directos de la retroalimentación integrada del verificador de peso es la reducción cuantificable del exceso de producto, situación en la que los fabricantes llenan sistemáticamente en exceso los envases para evitar rechazos por bajo llenado. El llenado estático tradicional sin retroalimentación obliga a los operadores a establecer objetivos de llenado considerablemente superiores a los valores nominales para mantener márgenes aceptables. Los sistemas integrados de pesaje dinámico reducen considerablemente este margen de seguridad. Al detectar y corregir continuamente las condiciones de bajo llenado en tiempo real, el equipo de llenado puede operar más cerca del peso objetivo real, lo que reduce los costos de materiales y mejora la rentabilidad en volúmenes de producción elevados.
La reducción de residuos va más allá de la entrega de material sobrante. Cuando las máquinas llenadoras operan sin retroalimentación desde etapas anteriores, los productos fuera de especificación ingresan a la etapa de detección, consumen tiempo de línea y requieren desecho o retrabajo. La retroalimentación integrada del verificador de peso evita estos defectos en su origen, disminuyendo la proporción de productos rechazados y mejorando la eficacia general del equipo. Para instalaciones que procesan millones de unidades anualmente, incluso mejoras fraccionales en el porcentaje de precisión de llenado se traducen en un impacto financiero sustancial.
Consistencia de la línea de producción y garantía de calidad
La retroalimentación de la línea de empaque mediante básculas genera distribuciones estadísticas más ajustadas alrededor de los pesos objetivo. En lugar de operar con márgenes de tolerancia amplios, los sistemas integrados mantienen los llenados dentro de rangos más estrechos, mejorando la consistencia lote a lote y turno a turno. Esta mayor uniformidad refuerza la reputación de la marca y la satisfacción del cliente, especialmente en aplicaciones sensibles como productos farmacéuticos, alimentos y cosméticos, donde una dosificación precisa afecta directamente la experiencia del consumidor y el cumplimiento normativo. Las agencias reguladoras esperan cada vez más que los fabricantes demuestren capacidades de control estadístico de procesos, y los sistemas integrados de retroalimentación mediante verificadoras de peso proporcionan la documentación de datos necesaria para auditorías de cumplimiento.
Los beneficios de la consistencia también reducen las quejas de los clientes respecto a faltantes de producto o inconsistencias percibidas en el valor. Cuando el peso de cada envase se mantiene dentro de especificaciones muy ajustadas, los consumidores experimentan expectativas uniformes respecto al producto, reforzando la fiabilidad y la confianza en la marca.
Estrategia de implementación y diseño del sistema
Requisitos técnicos y selección de equipos
Una integración exitosa del equipo de control de peso comienza con la selección de una báscula dinámica y equipos de llenado compatibles con los estándares de comunicación de retroalimentación. No todos los sistemas de inspección de peso están configurados para señales de control ascendente; muchos modelos antiguos ofrecen únicamente indicadores de aprobación o rechazo. Las soluciones modernas de control de peso diseñadas para integración cuentan con tiempos de respuesta rápidos, alta repetibilidad en las mediciones y capacidades robustas de transmisión de datos. El equipo de llenado debe incorporar sistemas accionados por servomotores o válvulas de control proporcional capaces de recibir señales electrónicas de corrección y ajustar los parámetros de llenado en milisegundos.
La integración también exige una atención cuidadosa a la colocación de los sensores y al espaciado del equipo. La balanza de control debe ubicarse lo suficientemente cerca del equipo de llenado para que las señales de retroalimentación puedan aplicarse antes de que se acumulen cantidades significativas de producto. La latencia de la red, los retrasos en el procesamiento por hardware y los tiempos de respuesta mecánica influyen todos en la viabilidad del ajuste en tiempo real. Los diseñadores del sistema deben calcular el tiempo muerto y garantizar que la respuesta del bucle de control sea lo suficientemente rápida para evitar oscilaciones excesivas o retrasos en la corrección del peso.
Enfoques de configuración y ajuste
Configurar la retroalimentación de la balanza de control requiere establecer parámetros de control adecuados, como umbrales de sensibilidad, tamaños de paso de corrección y tiempos de respuesta. Un ajuste conservador evita correcciones excesivamente agresivas que podrían introducir nueva inestabilidad, mientras que un ajuste agresivo acelera la corrección pero conlleva el riesgo de oscilación. La mayoría de las implementaciones industriales emplean algoritmos de control PI (Proporcional-Integral) o PID (Proporcional-Integral-Derivativo) para equilibrar estos objetivos en conflicto. Los operadores y técnicos deben probar distintos conjuntos de parámetros durante la puesta en marcha para identificar la configuración óptima según su producto específico, su equipo de llenado y las características de escala de la línea de empaque.
La recalibración periódica del sistema de inspección de peso es fundamental para mantener la precisión de la retroalimentación. A medida que los sensores del controlador de peso envasado envejecen o cambian las condiciones ambientales, puede acumularse una deriva en las mediciones, lo que provoca que el equipo de llenado reciba señales de corrección incorrectas. Establecer programas de mantenimiento preventivo e intervalos de recalibración garantiza que el sistema integrado conserve su precisión durante toda su vida útil operativa. La documentación de todos los cambios de parámetros y de los eventos de calibración apoya la mejora continua y la trazabilidad regulatoria.
Preguntas frecuentes
¿Con qué rapidez envía un controlador de peso envasado la retroalimentación al equipo de llenado?
Los sistemas modernos de inspección de peso transmiten retroalimentación en milisegundos, típicamente entre 50 y 200 milisegundos, según el protocolo de comunicación y la arquitectura del sistema. Esta velocidad permite que el equipo de llenado ajuste el siguiente ciclo de producto antes de que llegue a la báscula de la línea de empaque, creando así un mecanismo eficaz de corrección en bucle cerrado que minimiza la cantidad de envases fuera de especificación.
¿Se puede adaptar equipamiento de llenado existente para integrar retroalimentación de una báscula de control?
La adaptación es posible, pero depende de si el equipamiento de llenado actual incluye electrónica de control capaz de aceptar señales electrónicas. Los sistemas mecánicos antiguos o aquellos con ajustes de llenado fijos pueden requerir mejoras significativas para soportar retroalimentación dinámica de la báscula. Los sistemas de llenado más recientes, dotados de motores servo o electroválvulas proporcionales, suelen poder adaptarse mediante módulos de control y interfaces de comunicación adecuados, con un costo moderado.
¿Qué métricas deben supervisar los fabricantes para validar el rendimiento de la retroalimentación de las básculas de control?
Los indicadores clave de rendimiento incluyen el porcentaje de productos dentro de las especificaciones, la desviación media del peso respecto al valor objetivo, la desviación típica de los pesos en los distintos lotes de producción, las tendencias en la tasa de rechazo y el porcentaje de material entregado de más. Comparar estas métricas antes y después de la implementación de la integración cuantifica el impacto empresarial real. Además, supervisar el tiempo de inactividad del sistema y la frecuencia de mantenimiento ayuda a evaluar la fiabilidad y el coste total de propiedad de la solución de báscula integrada en la línea de embalaje.
Tabla de contenidos
- Comprensión de la integración de la retroalimentación de los controladores de peso
- Beneficios de la optimización y rendimiento del proceso
- Estrategia de implementación y diseño del sistema
-
Preguntas frecuentes
- ¿Con qué rapidez envía un controlador de peso envasado la retroalimentación al equipo de llenado?
- ¿Se puede adaptar equipamiento de llenado existente para integrar retroalimentación de una báscula de control?
- ¿Qué métricas deben supervisar los fabricantes para validar el rendimiento de la retroalimentación de las básculas de control?