 EN


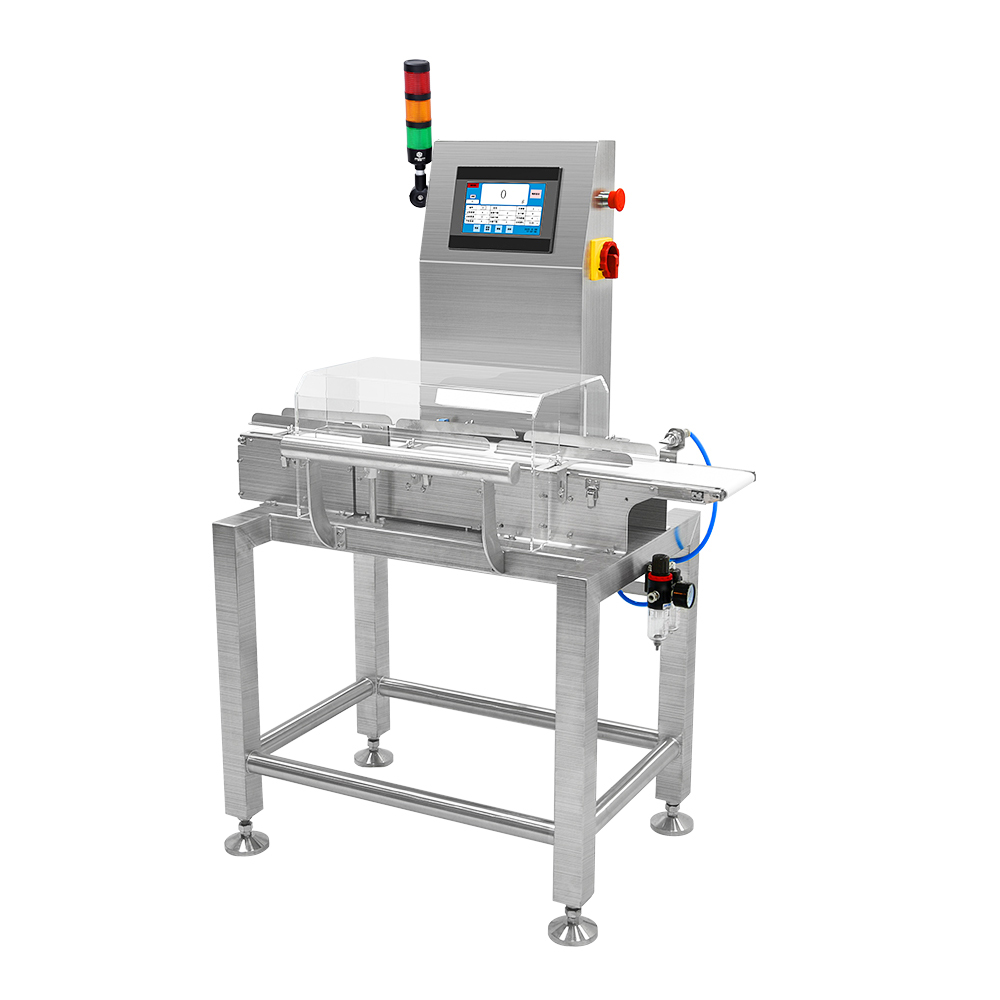
Sodobne operacije v pakiranju zahtevajo natančnost na vsaki stopnji, razmerje med sistemi za nadzor teže in opremo za polnjenje pa predstavlja eno najpomembnejših točk integracije na sodobnih proizvodnih linijah. A utežni preverjalnik naprava za preverjanje teže deluje kot kakovostni stražar v spodnjem toku in zaznava odstopanja napolnjenih posod od ciljnih specifikacij teže. Prava moč te tehnologije pa se razkrije, ko povratne informacije iz naprave za preverjanje teže potekajo navzgor do same opreme za polnjenje, kar ustvari zaprt sistem z zankami, ki preprečuje napake namesto da bi jih le zaznal.

Vključitev tehnologije dinamičnega merjenja z naprednimi sistemi polnjenja spremeni način, kako proizvajalci pristopajo k nadzoru kakovosti. Namesto da bi po zaznavi odvržli izdelke z napačno težo izdelki vgrajeni povratni mehanizmi omogočajo prilagoditve prostornine polnjenja, časovnih intervalov in pretoka materiala v realnem času. V tem članku raziskujemo, kako deluje vključitev povratne informacije s kontrolnih tehtnic, zakaj je pomembna za sodobne embalažne operacije ter katere strategije vdelave prinašajo merljive rezultate pri zmanjševanju odpadkov in ohranjanju stalne kakovosti izdelkov na embalažnih linijah.
Razumevanje vključitve povratne informacije s kontrolnih tehtnic
Osnovna načela sistemov nadzora teže
Preverjalnik teže deluje tako, da izmeri dejansko težo napolnjenih posod in primerja to meritev z vnaprej določenimi sprejemljivimi obsegi. Tradicionalni sistemi za preverjanje teže preprosto označijo ali zavrnejo izdelke, ki izstopajo iz teh obsegov, kar povzroča odpadke. Sodobne integrirane arhitekture pa v realnem času pošiljajo podatkovne signale nazaj do opreme za polnjenje, kar omogoča dinamične prilagoditve še pred tem, ko naslednji izdelek vstopi na tehtnico pakirne linije. Ta proaktivni pristop zmanjša število izdelkov, ki ne ustrezajo specifikacijam, in jih zato ni treba zavrniti ali ponovno obdelati.
Tehnična osnova temelji na neprekinjenih povratnih zankah, kjer teža takojšnje teče iz merilne glave dinamične tehtnice v krmilnik polnilnega sistema. Ko posoda kaže nekoliko manjšo težo, sistem lahko poveča čas polnjenja ali pretok izdelka za naslednje posode. Nasprotno pa prekomerna teža takoj sproži zmanjšanje količine polnila. Ta pravčasna korekcija zmanjšuje razliko med dejansko in ciljno težo v zaporednih proizvodnih serijah.
Komunikacija podatkov in arhitektura krmiljenja
Učinkovita integracija kontrolnih tehtnic zahteva zanesljive komunikacijske protokole med opremo za tehtanje in naprej postavljeno polnilno opremo. Sodobni sistemi uporabljajo industrijske Ethernet standarde, analogni izhodni signal ali lastne digitalne vmesnike za prenos podatkov o teži s frekvencami, ki ustrezajo hitrosti proizvodne linije. Tehtnica na pakirni liniji pošilja meritve teže v centralni krmilnik, ki analizira trende in izračuna popravne nastavitve. Ti ukazi nato potujejo do servomotorjev, elektromagnetnih ventilov ali regulirnih pogonskih enot, ki nadzorujejo natančnost polnjenja na polnilni opremi.
Algoritmi statističnega nadzora procesov izboljšajo to komunikacijo tako, da odstranijo šum in ločijo dejansko odmikanje od naključnih sprememb. Namesto da bi reagirali na vsako posamezno meritev, pametni sistemi določijo nadzorne pasove in sprožijo prilagoditve opreme za polnjenje le tedaj, ko tehtne trende kažejo trajno odmikanje. Ta pristop ohranja stabilnost polnjenja in hkrati preprečuje prekomerno korekcijo, ki bi lahko v proizvodno linijo za pakiranje uvedla novo spremenljivost.
Prednosti optimizacije in zmanskost procesa
Zmanjševanje odpadkov in nadzor dodatnega polnjenja
Ena izmed najbolj neposrednih koristi integrirane povratne informacije od kontrolnega tehtnega sistema je merljivo zmanjšanje prekomernega polnjenja izdelkov, pri čemer proizvajalci sistematično preveč napolnjujejo posode, da se izognejo zavrnitvam zaradi premalo napolnjenih posod. Pri tradicionalnem statičnem polnjenju brez povratne informacije morajo operaterji nastaviti ciljne količine polnjenja znatno višje od nominalnih vrednosti, da ohranijo sprejemljive varnostne meje. Integrirani dinamični tehtni sistemi to varnostno mejo ozko omejijo. S stalnim zaznavanjem in popravljanjem premalo napolnjenih posod v realnem času lahko oprema za polnjenje deluje bližje dejanski ciljni teži, kar zmanjšuje stroške surovin in izboljšuje donosnost pri velikih proizvodnih količinah.
Zmanjševanje odpadkov sega dlje od preprostega odstranjevanja materiala. Ko delujejo polnilne naprave brez povratne informacije iz predhodnih procesov, izdelki, ki ne ustrezajo specifikacijam, vstopijo v fazo zaznavanja, porabijo čas na proizvodni liniji in jih je treba bodisi odstraniti bodisi ponovno obdelati. Integrirana povratna informacija iz kontrolnega tehtnega sistema preprečuje te napake že na izvoru, zmanjšuje delež zavrnjenih izdelkov in izboljšuje skupno učinkovitost opreme. Za obrate, ki letno obdelujejo milijone enot, celo drobne izboljšave natančnosti polnjenja pomenijo pomemben finančni učinek.
Skladnost proizvodne linije in zagotavljanje kakovosti
Odziv tekoče linije za pakiranje omogoča ožje statistične porazdelitve okoli ciljnih tež. Namesto delovanja z velikimi dopustnimi odstopanji integrirani sistemi ohranjajo napolnjenost v ožjih območjih, kar izboljšuje doslednost med serijami in med izmenami. Ta izboljšana enotnost krepi ugled blagovne znamke in zadovoljstvo strank, še posebej pri občutljivih uporabah, kot so farmacevtski izdelki, živila in kozmetični izdelki, kjer natančno doziranje neposredno vpliva na izkušnjo potrošnikov in skladnost z regulativnimi zahtevami. Regulativne agencije vedno bolj pričakujejo, da proizvajalci dokazujejo sposobnosti statističnega nadzora procesov, integrirani sistemi za preverjanje teže pa zagotavljajo dokumentacijo podatkov, potrebno za revizije skladnosti.
Koristi skladnosti zmanjšujejo tudi pritožbe strank glede pomanjkanja izdelkov ali neusklajenosti dojemanja vrednosti. Ko teža vsakega zabojnika ostane znotraj tesnih specifikacij, potrošniki doživljajo enotne pričakovanja glede izdelka, kar krepi zanesljivost blagovne znamke in zaupanje vanjo.
Strategija izvajanja in oblikovanje sistema
Tehnični zahtevki in izbor opreme
Uspešna integracija kontrolnih tehtnic se začne z izbiro dinamičnih tehtnic in polnilne opreme, ki sta združljivi s standardi komunikacije povratnih informacij. Ni vseh sistemov za nadzor teže konfiguriranih za signalizacijo nadzora navzgor; številni starejši modeli zagotavljajo le indikatorje »sprejet« ali »zavrnjen«. Sodobne rešitve za nadzor teže, zasnovane za integracijo, ponujajo hitre odzivne čase, visoko ponovljivost meritev in robustne zmogljivosti prenosa podatkov. Polnilna oprema mora vključevati servo-pogonjene sisteme ali proporcionalne regulacijske ventile, ki so sposobni sprejemati elektronske korekcijske signale in prilagajati parametre polnjenja v milisekundah.
Integracija zahteva tudi natančno pozornost na postavitev senzorjev in razmik opreme. Preverjalnik teže mora biti nameščen dovolj blizu polnilne opreme, da se lahko povratni signali upoštevajo, preden se naberejo pomembne količine izdelka. V fezibilnost pravega časovnega prilagajanja vplivajo zakasnitev omrežja, zamiki obdelave v strojni opremi ter mehanski odzivni časi. Projektanti sistema morajo izračunati mrtvi čas in zagotoviti, da je odzivna hitrost krmilnega zanke dovolj hitra, da prepreči prekomerno nihanje ali zamik pri popravku teže.
Prilagajanje nastavitev in optimizacija
Nastavitev povratne zanke za kontrolni tehtniki zahteva določitev ustrezne krmilne konfiguracije, kot so meje občutljivosti, velikosti korakov popravka in časovne značilnosti odziva. Previdna nastavitev preprečuje prekomerno agresivne prilagoditve, ki bi lahko povzročile novo nestabilnost, medtem ko agresivna nastavitev pospeši popravek, vendar tvega nihanje. Večina industrijskih izvedb uporablja PI (proporcionalno-integralne) ali PID (proporcionalno-integralno-diferencialne) krmilne algoritme, da uravnoteži te nasprotujoče si cilje. Operaterji in tehničarji morajo med vzpostavitvijo preizkusiti različne nastavitvene nabore parametrov, da določijo optimalne vrednosti za svoj specifičen izdelek, opremo za polnjenje in značilnosti pakirne linije.
Redna ponovna kalibracija sistema za težinsko preverjanje je bistvena za ohranitev natančnosti povratnih informacij. Ko se senzorji za preverjanje teže starajo ali ko se spremenijo okoljski pogoji, se lahko kopiči odmik meritev, kar povzroči, da oprema za polnjenje prejme napačne popravne signale. Uvedba načrtov preventivnega vzdrževanja in intervalov ponovne kalibracije zagotavlja, da ostane integriran sistem natančen v celotni življenjski dobi. Dokumentacija vseh spremembe parametrov in kalibracijskih dogodkov podpira stalno izboljševanje in regulativno sledljivost.
Pogosta vprašanja
Kako hitro preverjevalnik teže pošlje povratne informacije opremi za polnjenje?
Sodobni sistemi za preverjanje mase oddajajo povratne informacije v milisekundah, običajno med 50 in 200 milisekundami, odvisno od komunikacijskega protokola in arhitekture sistema. Ta hitrost omogoča polnilnim napravam, da prilagodijo naslednji cikel izdelka, preden doseže tehtnico na liniji za pakiranje, kar ustvari učinkovit mehanizem za zaprto zanko popravkov in zmanjša število posod, ki ne izpolnjujejo specifikacij.
Ali je mogoče obstoječe polnilne naprave opremiti z integracijo povratnih informacij iz kontrolnih tehtnic?
Nadgradnja je mogoča, vendar je odvisna od tega, ali trenutne polnilne naprave vključujejo krmilno elektroniko, ki sprejme elektronske signale. Starejši mehanski sistemi ali tisti z nastavitvami nespremenljive količine polnjenja morda zahtevajo obsežne nadgrade za podporo dinamičnim povratnim informacijam s tehtnic. Novi polnilni sistemi z servomotorji ali sorazmernimi elektromagnetnimi ventilmi se pogosto lahko nadgradijo z ustrezni krmilnimi moduli in komunikacijskimi vmesniki po zmernih stroških.
Kateri kazalniki naj proizvajalci spremljajo, da preverijo učinkovitost povratne informacije od tehtnic za preverjanje teže?
Ključni kazalniki učinkovitosti vključujejo odstotek izdelkov znotraj določenih mej, povprečno odstopanje teže od ciljne vrednosti, standardni odklon tež med serijami proizvodnje, trende deleža zavrnjenih izdelkov ter odstotek nepotrebnega dodajanja materiala. Primerjava teh kazalnikov pred in po vpeljavi integrirane rešitve omogoča količinsko določitev dejanskega poslovnega vpliva. Poleg tega spremljanje časa nedostopnosti sistema in pogostosti vzdrževanja pomaga oceniti zanesljivost ter skupne stroške lastništva integrirane rešitve za tehtanje v pakirni liniji.
Vsebinsko kazalo
- Razumevanje vključitve povratne informacije s kontrolnih tehtnic
- Prednosti optimizacije in zmanskost procesa
- Strategija izvajanja in oblikovanje sistema
-
Pogosta vprašanja
- Kako hitro preverjevalnik teže pošlje povratne informacije opremi za polnjenje?
- Ali je mogoče obstoječe polnilne naprave opremiti z integracijo povratnih informacij iz kontrolnih tehtnic?
- Kateri kazalniki naj proizvajalci spremljajo, da preverijo učinkovitost povratne informacije od tehtnic za preverjanje teže?