 EN


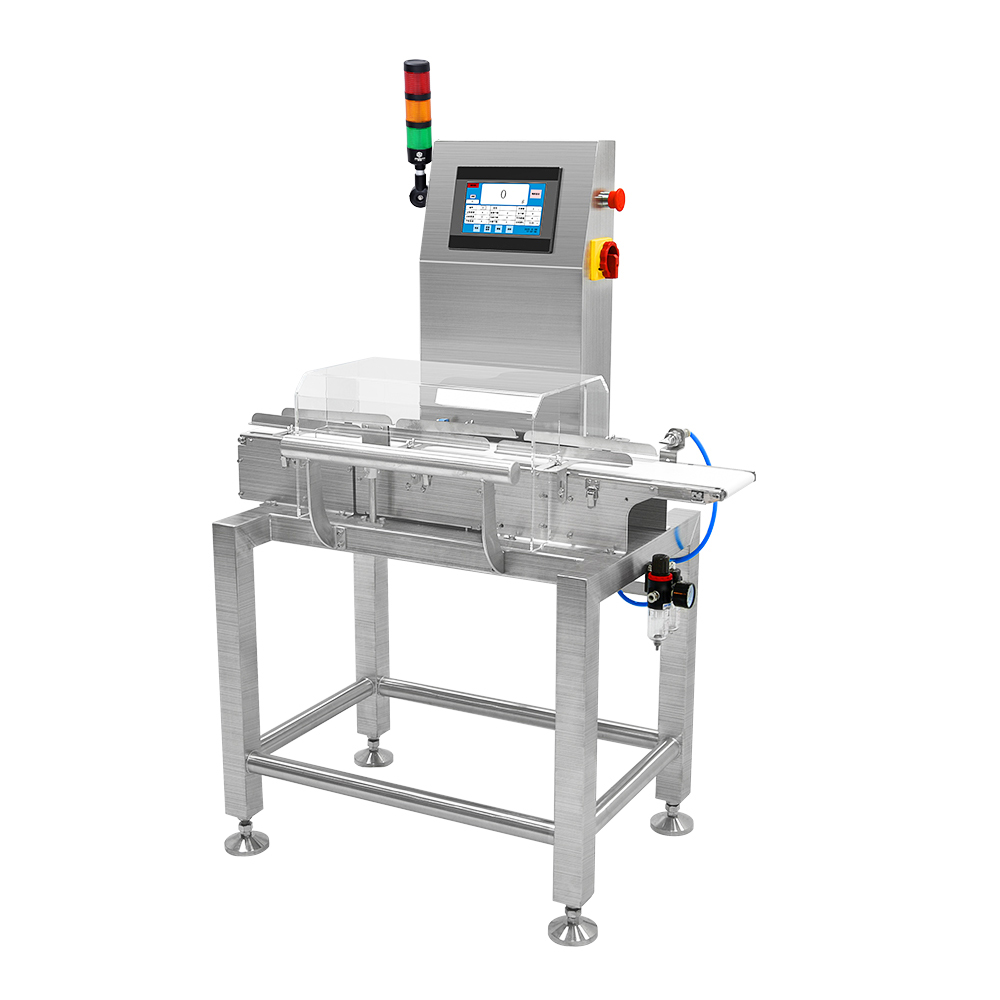
Ժամանակակից փաթեթավորման գործընթացները ճշգրտություն են պահանջում յուրաքանչյուր փուլում, իսկ քաշի ստուգման համակարգերի և լցման սարքավորումների միջև հարաբերությունը ներկայացնում է ժամանակակից արտադրական գծերում ամենակրիտիկ ինտեգրման կետերից մեկը: Մեկը կշռահամար հանդես է գալիս որպես որակի պահակ հետադարձ ուղղությամբ՝ հայտնաբերելով, երբ լցված տարաները շեղվում են նպատակային քաշի սահմանափակումներից: Այնուամենայնիվ, այս տեխնոլոգիայի իրական հզորությունը դրսևորվում է այն դեպքում, երբ ստուգման կշռավորման սարքից ստացված հետադարձ կապը հոսում է դեպի լցման սարքավորումներ՝ կառավարելով դրանք, և ստեղծում փակ օղակավոր համակարգ, որը կանխում է սխալները, այլ ոչ թե պարզապես հայտնաբերում դրանք:

Դինամիկ սանդղակի տեխնոլոգիայի և վերին հոսքի լցման համակարգերի ինտեգրումը փոխում է արտադրողների մոտեցումը որակի վերահսկմանը։ Չնայած չճշտված քաշով ապրանքները հայտնաբերելուց հետո չեն վերացվում ապրանքներ ինտեգրված հետադարձ կապի մեխանիզմները թույլ են տալիս իրական ժամանակում ճշգրտել լցման ծավալները, ժամանակային պարամետրերը և նյութի հոսքը։ Այս հոդվածը քննարկում է, թե ինչպես է աշխատում ստուգողական կշեռքերի հետադարձ կապի ինտեգրումը, ինչու է դա կարևոր ժամանակակից փաթեթավորման գործընթացների համար և ինչ իրականացման ռազմավարություններն են բերում չափելի արդյունքներ՝ նվազեցնելով թափոնները և ապահովելով արտադրանքի համասեռ որակը փաթեթավորման գծերում։
Ստուգողական կշեռքերի հետադարձ կապի ինտեգրման հիմնական սկզբունքները
Քաշի ստուգման համակարգերի հիմնական սկզբունքները
Ստուգման կշեռքը աշխատում է՝ չափելով լցված տարաների իրական քաշը և համեմատելով այդ չափումը նախատեսված թույլատրելի սահմանների հետ: Ավանդական քաշի ստուգման համակարգերը պարզապես նշում են կամ մերժում են այն ապրանքները, որոնք դուրս են գալիս այդ սահմաններից, ինչը հանգեցնում է թափոնների առաջացմանը: Ժամանակակից ինտեգրացիոն ճարտարապետությունները, սակայն, իրական ժամանակում տվյալների սիգնալներ են ուղարկում լցման սարքավորումներին, ինչը հնարավորություն է տալիս դինամիկ ճշգրտումներ կատարել հաջորդ ապրանքը փաթեթավորման գծի կշեռքին մուտք գործելուց առաջ: Այս կանխարգելիչ մոտեցումը նվազեցնում է սպեցիֆիկացիայից դուրս գտնվող ապրանքների քանակը, որոնք պետք է մերժվեն կամ վերամշակվեն:
Տեխնիկական հիմքը հիմնված է շարունակական հակադարձ կապի օղակների վրա, որտեղ զանգվածի տվյալները անմիջապես հոսում են դինամիկ կշեռքի չափման գլխից լցման համակարգի կառավարիչ՝ դեպի վերև: Երբ տարան մի փոքր թեթև է գրանցվում, համակարգը կարող է մեծացնել լցման տևողությունը կամ արտադրանքի հոսքի արագությունը հաջորդ տարաների համար: Իսկ եթե տարան ծանր է գրանցվում, ապա անմիջապես նվազեցվում է լցման ծավալը: Այս իրական ժամանակում կատարվող ճշգրտումը նվազեցնում է իրական և նպատակային զանգվածների միջև տարբերությունը հաջորդական արտադրական շարքերում:
Տվյալների հաղորդակցություն և կառավարման ճարտարապետություն
Արդյունավետ ստուգողական կշեռքի ինտեգրման համար անհրաժեշտ են հզոր կապի պրոտոկոլներ քաշի ստուգման սարքավորումների և վերին հոսքի լցման սարքավորումների միջև: Ժամանակակից համակարգերը օգտագործում են արդյունաբերական Ethernet ստանդարտներ, անալոգային սիգնալների ելքեր կամ սեփական թվային ինտերֆեյսներ՝ քաշի տվյալները փոխանցելու համար արտադրական գծի արագությանը համապատասխանող հաճախականությամբ: Փաթեթավորման գծի կշեռքը քաշի չափումները ուղարկում է կենտրոնական կառավարիչ, որը վերլուծում է միտումները և հաշվարկում է ճշգրտման հարմարումները: Այդ հրահանգները ապա ուղարկվում են սերվո շարժիչներ, սոլենոիդային կտրիչներ կամ փոփոխական արագության շարժիչներ, որոնք վերահսկում են լցման սարքավորումների լցման ճշգրտությունը:
Վիճակագրական գործընթացի վերահսկման ալգորիթմները բարելավում են այս հաղորդակցությունը՝ ֆիլտրելով աղմուկը և տարբերելով իսկական շեղումը պատահական տատանումներից: Այն փոխարեն, որ արձագանքեն յուրաքանչյուր առանձին չափման, ինտելեկտուալ համակարգերը սահմանում են վերահսկման շերտեր և միայն այն դեպքում են ակտիվացնում լցման սարքավորումների ճշգրտումները, երբ քաշի միտումները ցույց են տալիս կայուն շեղում: Այս մոտեցումը պահպանում է լցման կայունությունը՝ միաժամանակ կանխելով չափազանց ճշգրտումները, որոնք կարող են նոր փոփոխականություն ներմուծել փաթեթավորման գծում:
Օպտիմալացման առավելություններ և գործընթացի կատարողական
Պատրաստատեսակների նվազեցում և ավելցուկային տրամադրման վերահսկում
Դինամիկ ստուգողական կշեռքի ինտեգրված հետադարձ կապի ամենաուղղակի օգուտներից մեկը ապրանքի չափազանց լցման չափելի նվազեցումն է, երբ արտադրողները համարյա ամենաշատ լցնում են տարաները՝ թերալցման պատճառով մերժման խուսափելու համար: Հետադարձ կապի բացակայությամբ ստատիկ լցման ավանդական մեթոդը ստիպում է օպերատորներին սահմանել լցման նպատակային արժեքներ անվանական արժեքներից զգալիորեն բարձր՝ ընդունելի մեջբերումներ պահպանելու համար: Ինտեգրված դինամիկ կշեռքի համակարգերը այս անվտանգության մեջբերումը զգալիորեն նեղացնում են: Անընդհատ հայտնաբերելով և ճշտելով թերալցման դեպքերը իրական ժամանակում՝ լցման սարքավորումները կարող են աշխատել ավելի մոտ իրական նպատակային քաշին, ինչը նվազեցնում է նյութերի ծախսերը և բարելավում շահավետությունը մեծ արտադրական ծավալներում:
Կեղտի նվազեցումը չի սահմանափակվում միայն նյութերի անվճար տրամադրմամբ: Երբ լցման սարքավորումները աշխատում են առանց վերին հոսանքի հետադարձ կապի, սպեցիֆիկացիայից դուրս մնացած արտադրանքները մտնում են հայտնաբերման փուլ, օգտագործում են գծի ժամանակը և պահանջում են վերամշակում կամ վերացում: Ինտեգրված կշռող սարքի հետադարձ կապը կանխում է այս թերությունները աղբյուրում, նվազեցնելով մերժված արտադրանքի մասնաբաժինը և բարելավելով սարքավորումների ընդհանուր արդյունավետությունը: Այն արտադրավայրերում, որտեղ տարեկան մեկն միլիոն միավորից ավելի արտադրանք է մշակվում, լցման ճշգրտության նույնիսկ մասնակի տոկոսային բարելավումները կարող են ունենալ կարևոր ֆինանսական ազդեցություն:
Արտադրական գծի համասեռություն և որակի ապահովում
Փաթեթավորման գծի մասշտաբային հետադարձ կապը ստեղծում է ավելի սեղմ վիճակագրական բաշխումներ թիրախային քաշերի շուրջ։ Փոխարենը՝ լայն թույլատրելի շեղումների շրջանակներում աշխատելու, ինտեգրված համակարգերը պահպանում են լցման ծավալները ավելի նեղ սահմաններում, ինչը բարելավում է համատեղելիությունը սերիայից սերիա և շիֆտից շիֆտ։ Այս բարելավված միատեսակությունը ամրապնդում է բրենդի հեղինակությունը և սպառողների բավարարվածությունը, հատկապես զգայուն կիրառումների դեպքում, ինչպես օրինակ՝ դեղամիջոցները, սննդամթերքը և կոսմետիկան, որտեղ ճշգրիտ դոզավորումը ուղղակիորեն ազդում է սպառողի փորձի և կարգավորող պահանջների կատարման վրա։ Կարգավորող մարմինները ավելի ու ավելի շատ են սպասում, որ արտադրողները ցույց տան վիճակագրական գործընթացի վերահսկման հնարավորություններ, իսկ ինտեգրված ստուգողական կշեռքերի հետադարձ կապի համակարգերը մատակարարում են համապատասխան աուդիտների համար անհրաժեշտ տվյալների փաստաթղթավորումը։
Նույնպես նվազում են հաճախորդների բողոքները ապրանքի քանակի պակասի կամ ընկալված արժեքի անհամապատասխանության վերաբերյալ: Երբ յուրաքանչյուր տարայի քաշը մնում է խիստ սահմանված սպեցիֆիկացիաների սահմաններում, սպառողները ստանում են միատեսակ ապրանքի սպասելիքներ, ինչը ամրապնդում է բրենդի հուսալիությունն ու վստահությունը:
Իրականացման ռազմավարություն և համակարգի նախագծում
Տեխնիկական պահանջներ և սարքավորումների ընտրություն
Հաջող ստուգողական կշեռքի ինտեգրումը սկսվում է դինամիկ կշեռքի և լցման սարքավորումների ընտրությամբ, որոնք համատեղելի են հետադարձ կապի ստանդարտների հետ: Ոչ բոլոր քաշի ստուգման համակարգերն են կարգավորված վերին հոսանքի կառավարման սիգնալավորման համար. շատ հին մոդելներ տրամադրում են միայն անցում/ձախողում ելքային նիշեր: Ինտեգրման համար նախատեսված ժամանակակից ստուգողական կշռման լուծումները բնութագրվում են արագ պատասխանման ժամանակով, բարձր չափման կրկնելիությամբ և համարձակ տվյալների փոխանցման հնարավորությամբ: Լցման սարքավորումները պետք է ներառեն սերվո-շարժվող համակարգեր կամ համեմատական կառավարման փականներ, որոնք կարող են ընդունել էլեկտրոնային ճշգրտման սիգնալներ և միլիվայրկյանների ընթացքում ճշգրտել լցման պարամետրերը:
Ինտեգրումը պահանջում է նաեւ զգայարանների տեղադրման եւ սարքավորումների հեռավորության վրա զգուշական ուշադրություն: Ստուգման քաշը պետք է տեղադրվի լցման սարքավորումների բավականին մոտ, որպեսզի հետադարձ ազդանշանները կարողանան գործել նախքան արտադրանքի զգալի քանակությունների կուտակումը: Հաղորդակցման ժամանակի հետաձգումը, սարքավորումների մշակման հետաձգումը եւ մեխանիկական արձագանքման ժամանակը բոլորն էլ գործոն են իրական ժամանակում հարմարեցման հնարավորության համար: Համակարգի նախագծողները պետք է հաշվարկեն անջատ ժամանակը եւ ապահովեն, որ կառավարման շրջանի արձագանքը բավականաչափ արագ լինի, որպեսզի կանխվի չափազանց շատ տատանումը կամ քաշի ճշգրտման հետաձգումը:
Կոնֆիգուրացիայի եւ կարգավորման մոտեցումներ
Չեզոք կշռի համակարգի հակակապի կարգավորումը պահանջում է համապատասխան կառավարման պարամետրերի սահմանում, օրինակ՝ զգայունության սահմանագծեր, ճշտման քայլերի չափեր և արձագանքի ժամանակահատվածներ: Պահպանողական կարգավորումը կանխում է չափից շատ ագրեսիվ ճշտումները, որոնք կարող են նոր անկայունություն ստեղծել, իսկ ագրեսիվ կարգավորումը արագացնում է ճշտումը, սակայն վտանգի են ենթարկում տատանումների առաջացմանը: Շատ արդյունաբերական կիրառումներում օգտագործվում են PI (համեմատական-ինտեգրալ) կամ PID (համեմատական-ինտեգրալ-ածանցյալ) կառավարման ալգորիթմներ՝ այս մրցակցող նպատակների հավասարակշռման համար: Էքսպլուատացիայի սկզբնական փուլում շահագործողներն ու տեխնիկները ստիպված են փորձարկել տարբեր պարամետրերի համակարգեր՝ իրենց հատուկ արտադրանքի, լցման սարքավորումների և փաթեթավորման գծի մասշտաբային բնութագրերի համար օպտիմալ կարգավորումները հայտնաբերելու համար:
Պարբերական վերակալիբրացիան քաշի ստուգման համակարգի համար անհրաժեշտ է հետադարձ կապի ճշգրտությունը պահպանելու համար: Քանի որ ստուգման սարքերի զգայուն տարրերը մաշվում են կամ շրջակա միջավայրի պայմանները փոխվում, չափման շեղումը կարող է կուտակվել, ինչը կարող է առաջացնել լցման սարքավորումներին սխալ ճշգրտման սիգնալներ ուղարկելու հնարավորություն: Կանխարգելիչ սպասարկման ծրագրերի և վերակալիբրացիայի ժամկետների սահմանումը ապահովում է, որ ինտեգրված համակարգը մնա ճշգրիտ իր շահագործման ամբողջ ժամանակահատվածում: Բոլոր պարամետրերի փոփոխությունների և կալիբրացիայի իրադարձությունների մասին տեղեկագրերի վարումը աջակցում է շարունակական բարելավմանը և կարգավորող հետագծային հսկողությանը:
ՀՏՀ
Ինչքան արագ է ստուգման կշեռքը հետադարձ կապ ուղարկում լցման սարքավորումներին:
Ժամանակակից քաշի ստուգման համակարգերը հաղորդում են հակապատասխանություն միլիվայրկյաններով, սովորաբար՝ 50–200 միլիվայրկյան ընթացքում, կախված կապի պրոտոկոլից և համակարգի ճարտարապետությունից: Այս արագությունը թույլ է տալիս լցման սարքավորումներին ճշգրտել հաջորդ արտադրանքի ցիկլը՝ նախքան այն հասնելը փաթեթավորման գծի կշեռքին, ինչը ստեղծում է արդյունավետ փակ օղակի ճշգրտման մեխանիզմ, որը նվազեցնում է սպեցիֆիկացիայից դուրս մնացած տարաների քանակը:
Կարելի է արդյո՞ք առկա լցման սարքավորումներին միացնել ստուգիչ կշեռքի հակապատասխանության ինտեգրում:
Ինտեգրումը հնարավոր է, սակայն կախված է ներկայիս լցման սարքավորումների վրա տեղադրված վերահսկման էլեկտրոնիկայից, որը կարող է ընդունել էլեկտրոնային ազդանշաններ: Հին մեխանիկական համակարգերը կամ այն համակարգերը, որոնց լցման կարգավորումները ֆիքսված են, կարող են պահանջել կարևոր մոդերնիզացիա՝ դինամիկ կշեռքի հակապատասխանությունը աջակցելու համար: Նոր լցման համակարգերը, որոնք օգտագործում են սերվոշարժիչներ կամ համեմատական սոլենոիդներ, հաճախ կարող են մոդերնիզացվել համապատասխան վերահսկման մոդուլներով և կապի ինտերֆեյսներով՝ միջին ծախսերով:
Որ ցուցանիշներն են արտադրողները պետք է վերահսկեն՝ ստուգելու համար ստուգողական կշեռքերի հետադարձ կապի արդյունավետությունը:
Հիմնական կատարման ցուցանիշներն են՝ սպեցիֆիկացիայի սահմաններում գտնվող արտադրանքների տոկոսը, նպատակային քաշից միջին շեղումը, արտադրական բազմազան խմբերում քաշերի ստանդարտ շեղումը, մերժման մեծության միտումները և նյութի ավելցուկային օգտագործման տոկոսը: Այս ցուցանիշների համեմատությունը ինտեգրման իրականացման առաջ և հետո թվային տեսանկյունից չափում է իրական բիզնես-ազդեցությունը: Բացի այդ, համակարգի անհասանելիության և սպասարկման հաճախականության վերահսկումը օգնում է գնահատել ինտեգրված փաթեթավորման գծի կշեռքերի լուծման հավաստիությունը և ընդհանուր սեփականատիրական ծախսերը: