 EN


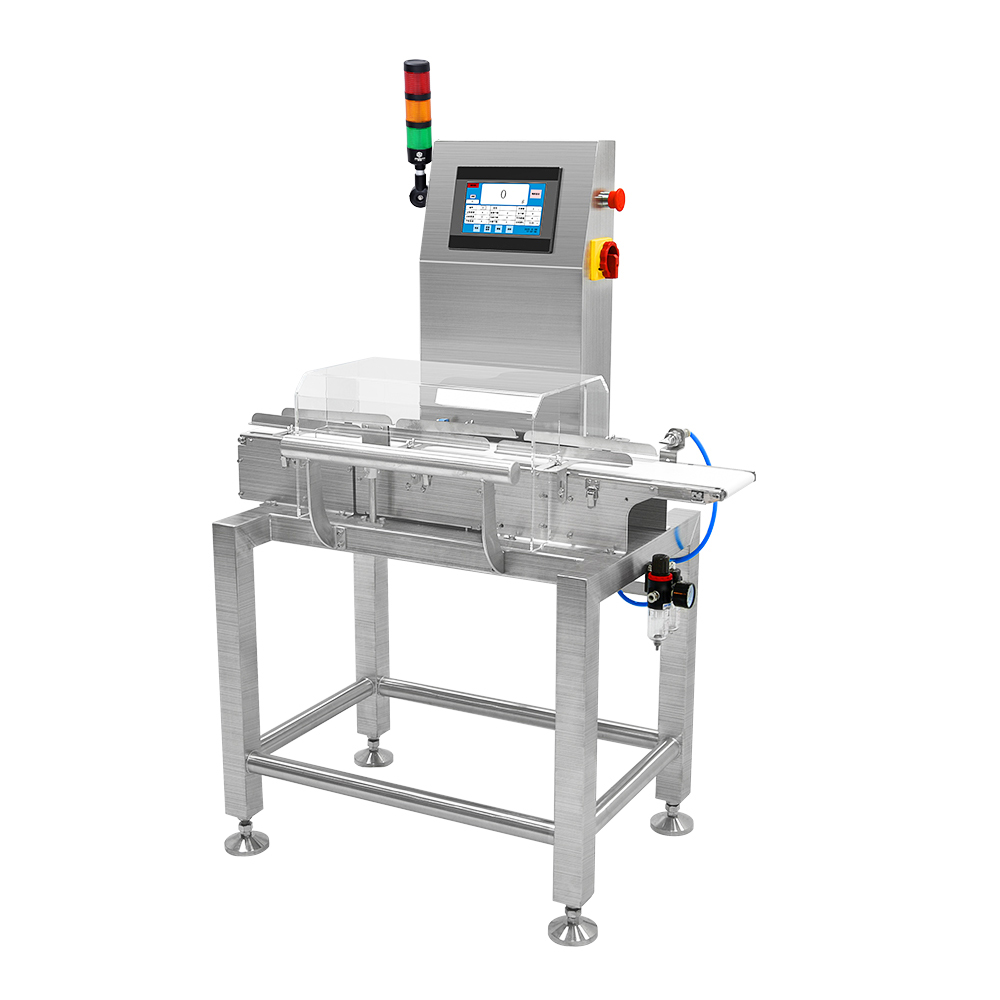
Современные упаковочные операции требуют высокой точности на каждом этапе, а взаимодействие между системами контроля массы и оборудованием для наполнения представляет собой одну из наиболее важных точек интеграции на современных производственных линиях. A весы-дозатор выступает в роли «стража качества» на последующей стадии, выявляя отклонения массы наполненных контейнеров от заданных значений. Однако истинный потенциал этой технологии раскрывается тогда, когда данные от контрольных весов поступают в обратном направлении — непосредственно на оборудование для наполнения, создавая замкнутую систему управления, которая предотвращает возникновение дефектов, а не просто фиксирует их.

Интеграция технологии динамического взвешивания с системами наполнения на верхнем уровне преобразует подход производителей к контролю качества. Вместо того чтобы отбраковывать упаковки с отклонением массы продукты после обнаружения, интегрированные механизмы обратной связи позволяют вносить корректировки в объёмы наполнения, временные параметры и поток материала в режиме реального времени. В этой статье рассматривается, как работает интеграция обратной связи от контрольных весов, почему она важна для современных упаковочных операций и какие стратегии внедрения обеспечивают измеримые результаты в снижении отходов и поддержании стабильного качества продукции на упаковочных линиях.
Понимание интеграции обратной связи от контрольных весов
Основные принципы систем контроля массы
Контрольно-весовое устройство работает путем измерения фактического веса заполненных контейнеров и сравнения полученного значения с заранее заданными допустимыми диапазонами. Традиционные системы контроля веса просто помечают или отклоняют продукты, выходящие за пределы этих диапазонов, что приводит к образованию отходов. Современные интегрированные архитектуры, напротив, передают сигналы данных в реальном времени обратно на оборудование для наполнения, позволяя осуществлять динамическую корректировку до того, как следующий продукт поступит на весы упаковочной линии. Такой проактивный подход снижает количество изделий, не соответствующих спецификациям, и, соответственно, необходимость их отклонения или доработки.
Техническая основа основана на непрерывных контурах обратной связи, при которых данные о массе мгновенно передаются от измерительной головки динамических весов к контроллеру системы наполнения. Если ёмкость регистрируется с недостаточным весом, система может увеличить продолжительность наполнения или скорость подачи продукта для последующих ёмкостей. Напротив, при обнаружении избыточного веса происходит немедленное уменьшение объёма наполнения. Такая коррекция в реальном времени сводит к минимуму расхождение между фактическим и заданным весом в последовательных производственных партиях.
Архитектура передачи данных и управления
Эффективная интеграция контрольных весов требует надёжных протоколов связи между оборудованием для контроля массы и вышестоящим оборудованием для наполнения. Современные системы используют промышленные стандарты Ethernet, аналоговые выходные сигналы или собственные цифровые интерфейсы для передачи данных о массе с частотой, соответствующей скорости производственной линии. Весы на упаковочной линии отправляют измерения массы в центральный контроллер, который анализирует тенденции и рассчитывает корректирующие настройки. Эти команды затем поступают на сервоприводы, электромагнитные клапаны или регулируемые приводы частоты, управляющие точностью наполнения на оборудовании для наполнения.
Алгоритмы статистического управления процессами повышают эффективность этой связи, фильтруя шум и различая реальный дрейф от случайных колебаний. Вместо того чтобы реагировать на каждое отдельное измерение, интеллектуальные системы устанавливают контрольные диапазоны и активируют корректировку оборудования для наполнения только тогда, когда тенденции веса демонстрируют устойчивое отклонение. Такой подход обеспечивает стабильность наполнения и одновременно предотвращает чрезмерную коррекцию, которая может внести новую изменчивость в линию упаковки.
Преимущества оптимизации и эффективность процесса
Сокращение отходов и контроль избыточного наполнения
Одним из наиболее прямых преимуществ обратной связи от интегрированного контрольного весовщика является измеримое сокращение избыточного наполнения продукции: производители традиционно переполняют ёмкости, чтобы избежать отбраковки при недовесе. При статическом розливе без обратной связи операторам приходится устанавливать целевые значения наполнения значительно выше номинальных, чтобы обеспечить приемлемые допуски. Интегрированные динамические весовые системы существенно сужают этот «буфер безопасности». Непрерывно выявляя и корректируя случаи недовеса в режиме реального времени, оборудование для розлива может работать ближе к истинному целевому весу, снижая затраты на материалы и повышая рентабельность при больших объёмах производства.
Снижение отходов выходит за рамки простого выбраковывания материалов. Когда оборудование для дозирования работает без обратной связи от предыдущих стадий, продукция с отклонениями от спецификации попадает на стадию контроля, занимает время работы линии и требует утилизации или доработки. Интегрированная обратная связь от контрольных весов предотвращает такие дефекты на стадии возникновения, снижая долю бракованных изделий и повышая общую эффективность оборудования. Для предприятий, выпускающих миллионы единиц продукции ежегодно, даже незначительные процентные улучшения точности дозирования дают существенный финансовый эффект.
Стабильность производственной линии и обеспечение качества
Обратная связь от линии упаковки по весу обеспечивает более узкие статистические распределения вокруг заданных значений массы. Вместо работы в рамках широких допусков интегрированные системы поддерживают наполнение в более узких пределах, повышая однородность как от партии к партии, так и от смены к смене. Такое повышенное постоянство укрепляет репутацию бренда и удовлетворённость клиентов, особенно в чувствительных областях применения — например, в фармацевтике, пищевой промышленности и косметике, где точная дозировка напрямую влияет на восприятие потребителем и соответствие нормативным требованиям. Регуляторные органы всё чаще требуют от производителей демонстрации возможностей статистического управления процессами, а интегрированные системы обратной связи от контрольных весов предоставляют необходимую документацию по данным для проверок соответствия.
Преимущества согласованности также снижают количество жалоб клиентов, связанных с недостаточным количеством продукта или несоответствием воспринимаемой ценности. Когда масса каждого контейнера остаётся в строго заданных пределах, потребители получают единообразные ожидания от продукта, что укрепляет надёжность бренда и доверие к нему.
Стратегия внедрения и проектирование системы
Технические требования и выбор оборудования
Успешная интеграция контрольных весов начинается с выбора динамических весов и оборудования для наполнения, совместимых со стандартами обратной связи. Не все системы контроля массы настроены на передачу управляющих сигналов вверх по технологической цепочке; многие устаревшие модели выдают лишь флаги «прошёл»/«не прошёл». Современные решения для контрольного взвешивания, предназначенные для интеграции, обладают высокой скоростью реакции, высокой повторяемостью измерений и надёжными возможностями передачи данных. Оборудование для наполнения должно включать сервоприводные системы или пропорциональные регулирующие клапаны, способные принимать электронные корректирующие сигналы и изменять параметры наполнения за миллисекунды.
Интеграция также требует тщательного внимания к размещению датчиков и расстоянию между оборудованием. Контрольный весовой аппарат должен быть установлен достаточно близко к наполнительному оборудованию, чтобы управляющие сигналы можно было обработать до того, как накопится значительное количество продукции. Задержка сети, задержки обработки в аппаратном обеспечении и время механического отклика — всё это влияет на возможность коррекции в реальном времени. Проектировщики системы должны рассчитать мёртвое время и обеспечить достаточную скорость отклика контура управления, чтобы предотвратить чрезмерные колебания или запаздывание при коррекции массы.
Подходы к настройке и регулировке
Настройка обратной связи контрольного весового устройства требует определения соответствующих управляющих параметров, таких как пороги чувствительности, величины корректирующих шагов и временные задержки реакции. Консервативная настройка предотвращает чрезмерно резкие корректировки, которые могут вызвать новую нестабильность, тогда как агрессивная настройка ускоряет коррекцию, но повышает риск колебаний. В большинстве промышленных решений применяются алгоритмы управления PI (пропорционально-интегрального) или PID (пропорционально-интегрально-дифференциального) типа для достижения баланса между этими противоречивыми целями. Операторы и техники должны протестировать различные наборы параметров при вводе в эксплуатацию, чтобы определить оптимальные значения для конкретного продукта, оборудования для фасовки и характеристик масштаба упаковочной линии.
Регулярная повторная калибровка системы контроля массы необходима для поддержания точности обратной связи. По мере старения датчиков контрольных весов или изменения условий окружающей среды может накапливаться погрешность измерений, в результате чего оборудование для наполнения получает некорректные корректирующие сигналы. Установление графиков профилактического обслуживания и интервалов повторной калибровки обеспечивает сохранение точности интегрированной системы на протяжении всего срока её эксплуатации. Документирование всех изменений параметров и событий калибровки способствует непрерывному совершенствованию и обеспечивает прослеживаемость в соответствии с требованиями регуляторов.
ЧаВо
Как быстро контрольные весы передают обратную связь оборудованию для наполнения?
Современные системы контроля массы передают обратную связь за миллисекунды — обычно от 50 до 200 мс, в зависимости от протокола связи и архитектуры системы. Такая скорость позволяет оборудованию для наполнения корректировать параметры уже на следующем цикле обработки продукта, ещё до того, как он достигнет весов на линии упаковки, обеспечивая эффективный замкнутый контур коррекции и сводя к минимуму количество контейнеров с отклонениями от заданных параметров.
Можно ли модернизировать существующее оборудование для наполнения с интеграцией обратной связи от контрольных весов?
Модернизация возможна, однако её осуществимость зависит от наличия в текущем оборудовании для наполнения электроники управления, способной принимать электронные сигналы. Более старые механические системы или те, у которых установлены фиксированные значения объёма наполнения, могут потребовать существенной модернизации для поддержки динамической обратной связи от весов. Более современные системы наполнения с сервоприводами или пропорциональными соленоидами зачастую допускают модернизацию путём установки соответствующих модулей управления и интерфейсов связи при умеренных затратах.
Какие метрики должны отслеживать производители для проверки эффективности обратной связи от контрольных весов?
Ключевые показатели эффективности включают процент продукции, соответствующей спецификации, среднее отклонение веса от целевого значения, стандартное отклонение весов по производственным партиям, тенденции в показателях отбраковки и процент излишнего расхода материала. Сравнение этих метрик до и после внедрения интеграции позволяет количественно оценить реальное бизнес-воздействие. Кроме того, отслеживание времени простоя системы и частоты технического обслуживания помогает оценить надёжность и совокупную стоимость владения решением для масштабирования упаковочной линии.
Содержание
- Понимание интеграции обратной связи от контрольных весов
- Преимущества оптимизации и эффективность процесса
- Стратегия внедрения и проектирование системы
-
ЧаВо
- Как быстро контрольные весы передают обратную связь оборудованию для наполнения?
- Можно ли модернизировать существующее оборудование для наполнения с интеграцией обратной связи от контрольных весов?
- Какие метрики должны отслеживать производители для проверки эффективности обратной связи от контрольных весов?