 EN
Wie Röntgenprüfung, Metalldetektor und Kontrollwaage sequenziert werden
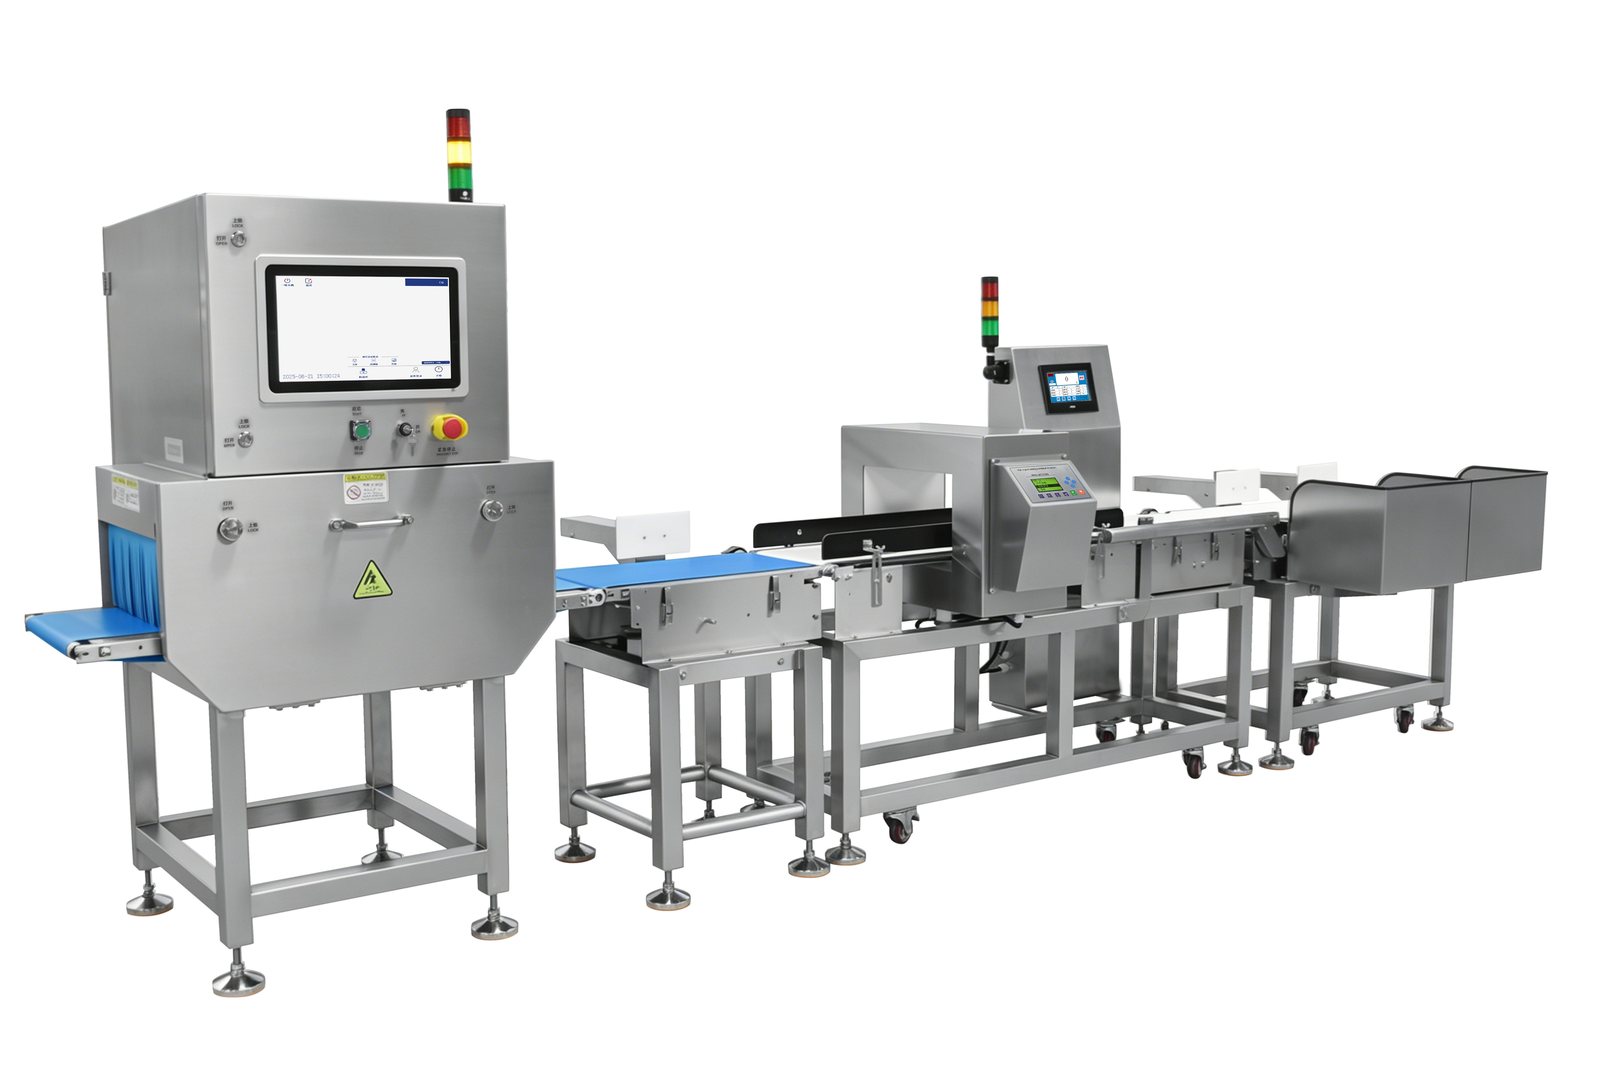
Diese Linie besteht aus zwei Einheiten, nicht aus drei Maschinen. Die metall-Detektor kontrollwaage und der Metall-Detektor teilen sich einen Rahmen, einen Antrieb und ein Paar Aussortieröffnungen; das Röntgengerät steht allein mit eigenem Aussortierbereich. Drei Fragen, zwei Geschwindigkeitseinstellungen, drei Auffangbehälter zum Entleeren.
Drei Fragen, zwei Einheiten
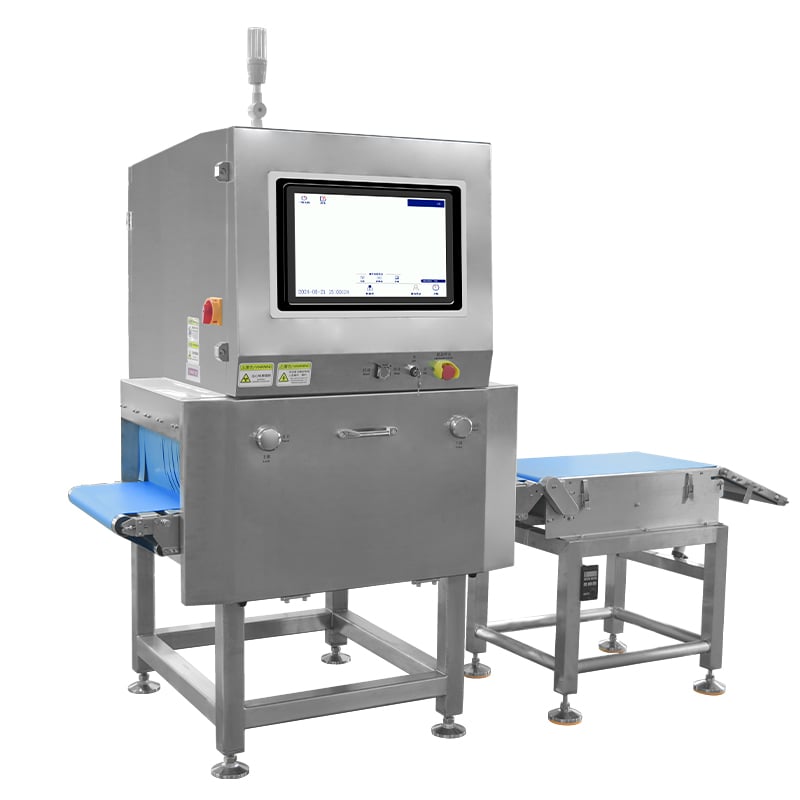
Das Röntgengerät ermittelt, was sich innerhalb der Verpackung befindet. Es ist das einzige der drei Geräte, das Glas, Knochen, Stein und hochdichte Kunststoffe durch Aluminiumfolie und durch die verschlossene Verpackung hindurch erkennen kann. Ein Metall-Detektor erkennt Metall; niemals jedoch ein Stück Glas. Bei der CQ-YW800 beträgt die Höhe der leeren Förderbandfläche 0,4 mm Edelstahl, 1,0 mm Keramik und 2,0 mm Glas; zudem erfüllt die Bauart 3015 einen Tunnel mit den Abmessungen 300 × 150 mm.
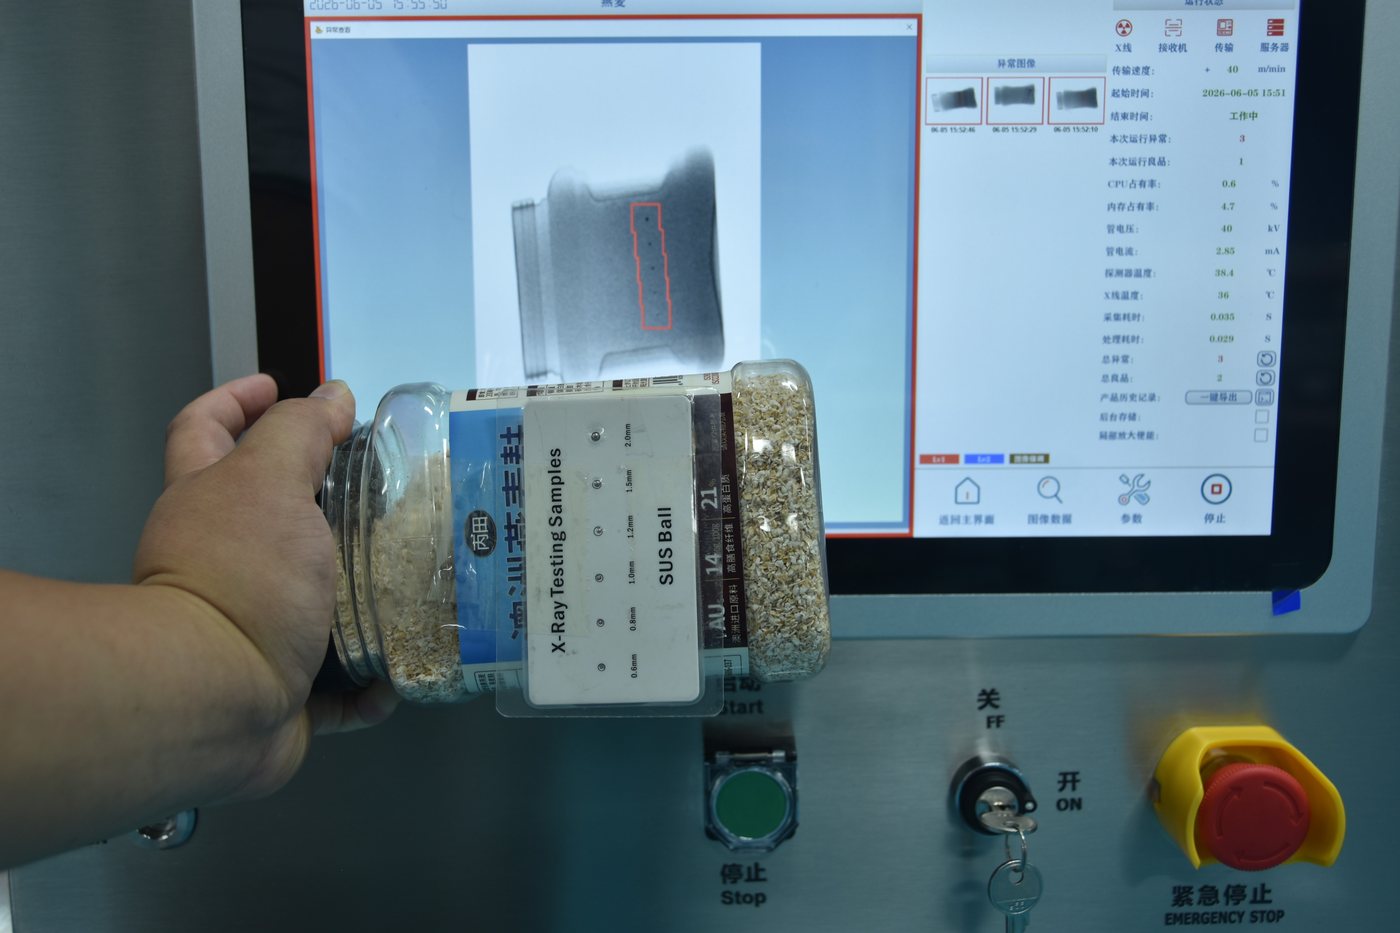
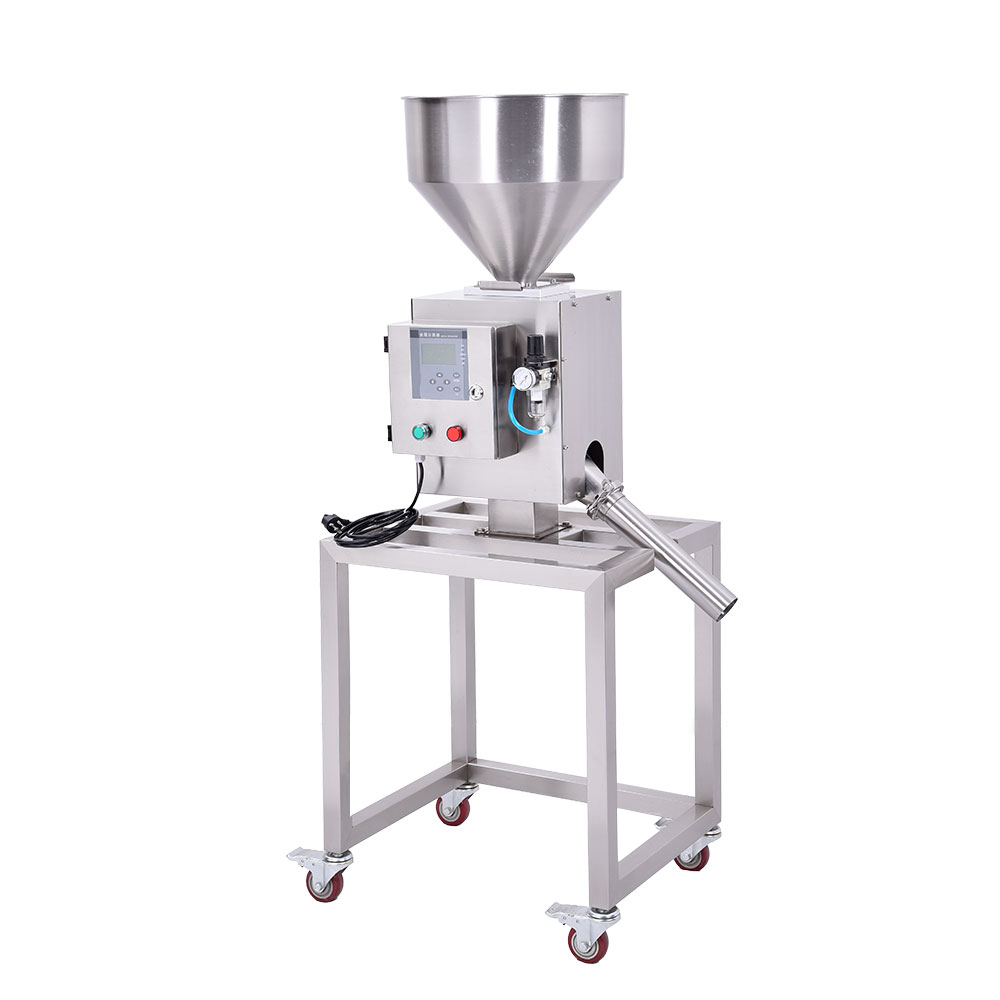
Der Metalldetektor prüft, ob die Verpackung ein elektromagnetisches Feld stört. Damit werden Eisenmetalle, Nichteisenmetalle und Edelstahl 304 erfasst, einschließlich Formen, die beim Röntgen durchgelassen werden könnten. Beim Modell CQ-YW818 hängt das Ergebnis von der Öffnungsweite ab: Fe 0,8 mm bei der kleinsten Öffnung, steigend auf 3,0 mm bei der größten Öffnung.
Der Kontrollwaage geht es um das Gewicht der Verpackung: bis zu 3000 g, mit einer Skalierung von 0,1 g und einer Genauigkeit von ±0,5 bis ±1 g bei einer Verpackung, die den Wägebereich mit konstanter Geschwindigkeit durchläuft.
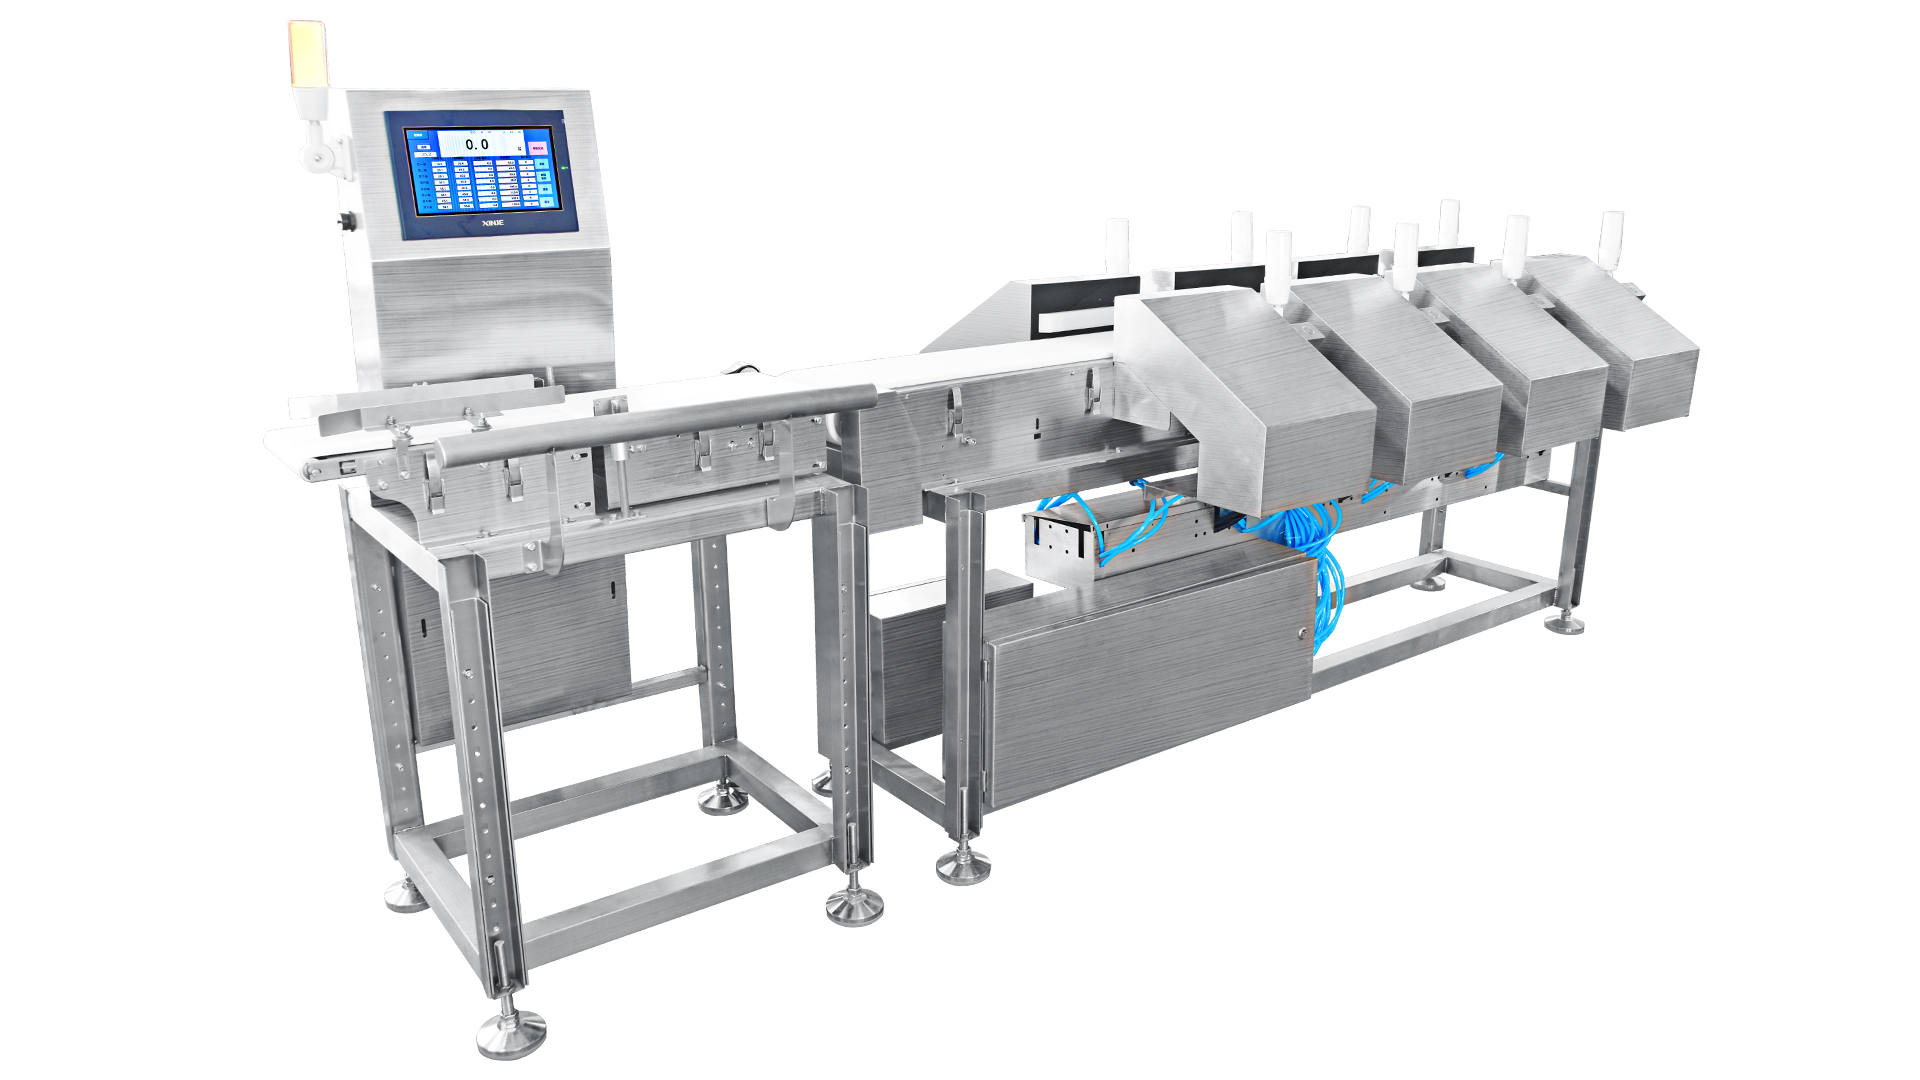
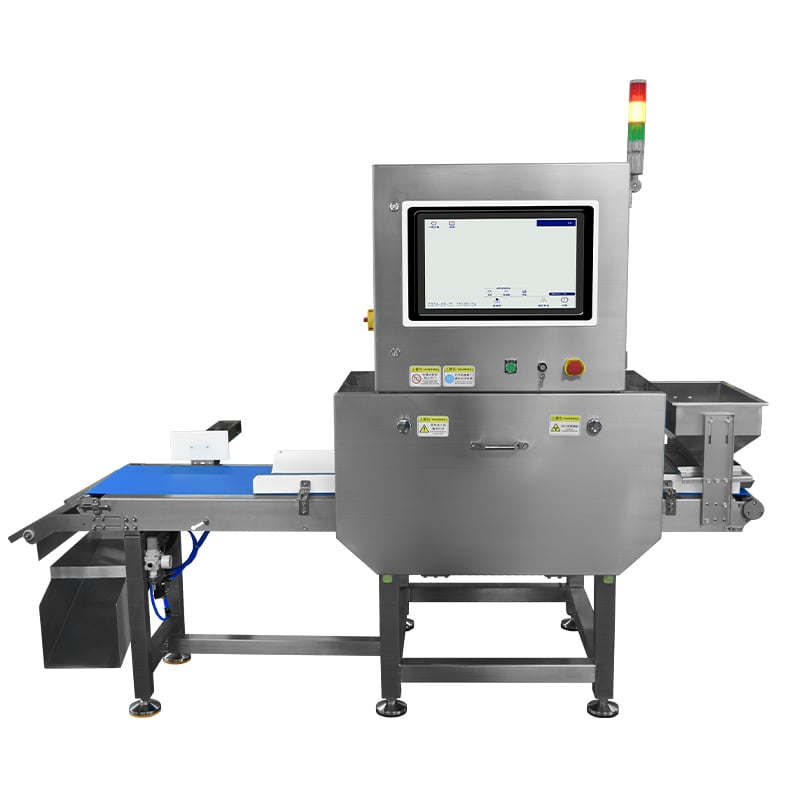
Der Metalldetektor und die Kontrollwaage bilden eine einzige Maschine: ein Zuführsystem, ein Gestell, ein Antrieb und zwei Ausschleusvorrichtungen. Dieser letzte Punkt verändert, wie Sie die Produktionslinie betreiben.
Die Röntgenprüfung muss nicht an erster Stelle erfolgen
Die meisten Anlagenpläne positionieren das Röntgengerät am Kopf der Linie. Das ist jedoch nicht zwingend erforderlich. Seine Aufgabe ist enger gefasst als die einer ‚ersten Stufe‘: Es erkennt Verunreinigungen, die ein Metall-Detektor nicht sieht – etwa Glas, Knochen, Stein oder dichtes Kunststoffmaterial – und bei einer folienversiegelten Verpackung ist es das einzige der beiden Geräte, das überhaupt etwas detektieren kann. Diese Aufgabe legt keineswegs eine feste Position fest.
Vier Faktoren bestimmen die Position:
- Die zu prüfende Form. Eine versiegelte Verpackung muss nach dem Versiegelungsprozess geprüft werden; Schüttgut auf einem Förderband hingegen nicht.
- Der Standort des Auffangbehälters. Am Kopf steht er am Einlaufende; am Ende steht er neben den beiden Behältern der kombinierten Einheit – drei Sammelstellen an einer Ecke.
- Nachrüstung. Die kostengünstigste Möglichkeit, ein Röntgengerät in eine laufende Linie einzubauen, ist am Ende.
- Geschwindigkeit. Wo immer die beiden Geräte zusammentreffen, laufen beide Förderbänder mit derselben Geschwindigkeitseinstellung.
Was sich nicht mitbewegt, ist der Tunnel: 300 × 150 mm groß, unabhängig vom Standort der Maschine – und er bestimmt die maximale Verpackungsgröße für die gesamte Linie, egal wie weit er vom Metall-Detektor entfernt ist.
Zwei Geschwindigkeitseinstellungen, die aufeinander abgestimmt sein müssen
- Die Röntgeneinheit läuft mit 10 bis 70 m/min.
- Die kombinierte Einheit verfügt über einen Antrieb für beide Köpfe, der auf einen einzigen Wert eingestellt ist.
Wenn Metalldetektor und Kontrollwaage auf einem gemeinsamen Rahmen montiert sind, entfällt eine Variable: Die Verpackung kann nicht mit einer Geschwindigkeit am Detektor und mit einer anderen Geschwindigkeit an der Wägezelle laufen. Bei zwei separaten Maschinen ist dies jedoch möglich – und Sie bemerken es, sobald die Gewichtswerte abdriften.
Verbleibt noch die Übergabestelle zwischen den Einheiten. Wenn die Auslaufgeschwindigkeit der Röntgeneinheit höher ist als die Geschwindigkeit am Metalldetektor-Ende der kombinierten Einheit, treffen die Verpackungen schneller ein, als sie abgegeben werden, und rücken am Übergang zusammen. Läuft sie langsamer, entstehen Lücken, wodurch die Durchsatzleistung sinkt – obwohl keine der beiden Maschinen an ihrer Leistungsgrenze arbeitet.
In das Inbetriebnahmeschema geht nur eine einzige Zahl ein: Beide Einheiten laufen mit derselben Bandgeschwindigkeit, die aus der gewünschten Verpackungsrate und der konstanten Geschwindigkeit gewählt wird, bei der die Wägegenauigkeit spezifiziert ist. Ändern Sie die eine Geschwindigkeit ohne die andere, verschieben Sie damit die Genauigkeit – nicht die Durchsatzleistung.
Drei Ausschleusausgänge, drei Aufzeichnungen
Zählen Sie sie: einer am Röntgengerät, zwei an der Kombinationseinheit – einer vom Metalldetektor, einer vom Kontrollwaagegerät. Sie sind nicht austauschbar.
Der Ausschleusabschnitt des Röntgengeräts nimmt die Packung überall dort von der Maschine ab, wo diese steht. Dieses Auffangbehältnis sammelt Packungen mit Glas, Knochen, Stein oder dichtem Kunststoff.
Die beiden Ausgänge innerhalb der Kombinationseinheit sind nach Ursache getrennt. Diese Trennung ist der gesamte Nutzen zweier getrennter Ausgänge. Ein Ausschleusvorgang durch den Metalldetektor weist jemanden zum vorgelagerten Equipment – beispielsweise ein verschlissenes Sieb, eine gebrochene Klinge oder eine lose Schraube. Ein Gewichtsausschleusvorgang weist jemanden zur Abfüllvorrichtung. Ein gemeinsames Auffangbehältnis macht beide zu „ausgeschleust“, und der Bediener muss raten, zu welcher Anlage er gehen soll.
Drei Dinge, die vor dem Versand der Maschine geprüft werden müssen:
- Der Bildschirm protokolliert, welcher Ausgang ausgelöst wurde, nicht nur, dass ein Ausschleusvorgang stattgefunden hat.
- Die Auffangbehältnisse sind physisch getrennt, sodass die Schichtzählung mit der Aufzeichnung übereinstimmt.
Der Abstand zwischen den Einheiten
Der Abstand zwischen den beiden Einheiten – vom Ausschleusbehältnis des Röntgengeräts bis zur Zuführung der anderen Einheit – wird durch den Ausschleusvorgang festgelegt, nicht durch den Hallenplan.
Die Packung muss vom Förderband entfernt und in den Auffangbehälter befördert sein, bevor die nächste Packung denselben Punkt erreicht. Ein kurzer Abstand und ein schnelles Förderband bedeuten, dass der Ausschleusmechanismus auf die folgende Packung trifft oder zwei Packungen gemeinsam in einen Auffangbehälter gelangen, wodurch die Zählung ungenau wird.
Der Abstand hängt daher von der Fördergeschwindigkeit und der Ausschleuszeit ab und muss vor dem Schweißen der Rahmen festgelegt werden. Fordern Sie eine Zeichnung mit eingetragener Übertragungsstelle an.
Strom, Druckluft und das, was Sie zweimal kaufen
Das Röntgengerät benötigt einen eigenen Stromkreis. Die Kombinationseinheit enthält einen 120-W-Metalldetektor und eine 400-W-Kontrollwaage auf einem Gestell; ihre pneumatischen Ausschleusvorrichtungen arbeiten mit externer Druckluft im Bereich von 0,6 bis 1 MPa.
Folglich: zwei Stromanschlüsse und zwei Druckluftanschlüsse, falls beide Geräte pneumatisch ausschleusen. Zwei Förderbandsätze, zwei Bedienungsanleitungen, zwei Wartungsintervalle.
Die Integration hat die zweite Ausschleusentscheidung nicht eliminiert – diese bleibt innerhalb des Geräts bestehen und erfolgt an zwei Ausgängen.
| Einheit | Frage, die sie beantwortet | Was zu spezifizieren ist |
|---|---|---|
| RÖNTGEN | glas, Knochen, Stein, dichter Kunststoff | tunnel 300 × 150 mm, feststehend |
| Metalldetektor in der Kombinationseinheit | eisenhaltig, nicht-eisenhaltig, Edelstahl 304 | kleinste Öffnung, die das höchste Pack durchlässt |
| Kontrollwaage in der kombinierten Einheit | gewicht, Füllmenge, fehlendes Teil | packung ≤ 300 × 290 mm, ≤ 3000 g |
Was in einem Durchgang anzugeben ist
Für das Röntgengerät: die Tunnelgröße entsprechend Ihrer höchsten Packung. Der 3015-Tunnel misst 300 × 150 mm; eine höhere Packung erfordert einen anderen Tunnel, nicht ein schnelleres Förderband.
Für den Metalldetektor: die Öffnungsgröße. Die Empfindlichkeit variiert im Bereich des Modells 818 von 0,8 mm bis 3,0 mm; eine größere Öffnung als erforderlich mindert die Empfindlichkeit ohne Nutzen.
Für die Kontrollwaage stromabwärts des Metalldetektors im selben Gehäuse: zuerst die Packungsgrundfläche. Eine Packung von 300 × 290 mm auf einem Förderband von 450 × 300 mm stellt die obere Grenze dar.
Die Produktpalette
Röntgenprüfung: CQ-YW800 metalldetektor: CQ-YW818 . Kontrollwaage: CQ-YWXP300 . Kategorieseiten: Röntgengerät ,Metall-Detektor ,Prüfwage .
Häufig gestellte Fragen
Brauche ich alle drei Geräte, und welches kommt zuerst?
Es gibt nur zwei Geräte in dieser Linie: Der Metalldetektor und die Kontrollwaage sind bereits in einem Gerät integriert. Die eigentliche Frage lautet, ob Sie das Röntgengerät benötigen. Falls Gewicht und Metall Ihre aktuellen Kontrollpunkte sind, beginnen Sie mit dem kombinierten Gerät und fügen das Röntgengerät hinzu, sobald ein Kunde nach Glas oder Knochen fragt oder Sie in den Bereich Folienverpackungen vorstoßen.
Muss das Röntgengerät an erster Stelle stehen?
Nein. Es schließt die Lücke, die der Metalldetektor hinterlässt; seine Position ist daher eine Layout-Entscheidung. Platzieren Sie es dort, wo der Ausschussbehälter gut erreichbar ist und die Verpackung in der gewünschten Form zur Inspektion vorliegt.
Müssen beide Geräte mit derselben Geschwindigkeit laufen?
An der Übergabestelle ja. Wählen Sie einen Wert aus – basierend auf der erforderlichen Wiegegenauigkeit und der gewünschten Verpackungsrate.
Können der Metalldetektor und die Kontrollwaage einen gemeinsamen Ausschussbehälter nutzen?
Ja, allerdings verlieren Sie damit die Möglichkeit, einen Metallfehler von einem Füllfehler zu unterscheiden. Zwei Ausgänge, zwei Behälter, zwei Zählungen.
Was ist die größte Packung, die die Anlage verarbeiten kann?
Der Röntgentunnel ist das feste Tor mit den Abmessungen 300 x 150 mm. Die Öffnung des Metalldetektors kann entsprechend dimensioniert werden; der Tunnel hingegen nicht.
Zwei Geräte hintereinander stellen keine zwei Käufe dar. Es handelt sich um eine einzige Layout-Entscheidung, eine einzige Geschwindigkeitsentscheidung und eine einzige Aussortierentscheidung – und die Aussortierentscheidung fällen Sie dreimal.

 Aktuelle Nachrichten
 ONLINE