 EN
Comment séquencer les systèmes de radiographie, de détection des métaux et de contrôle du poids
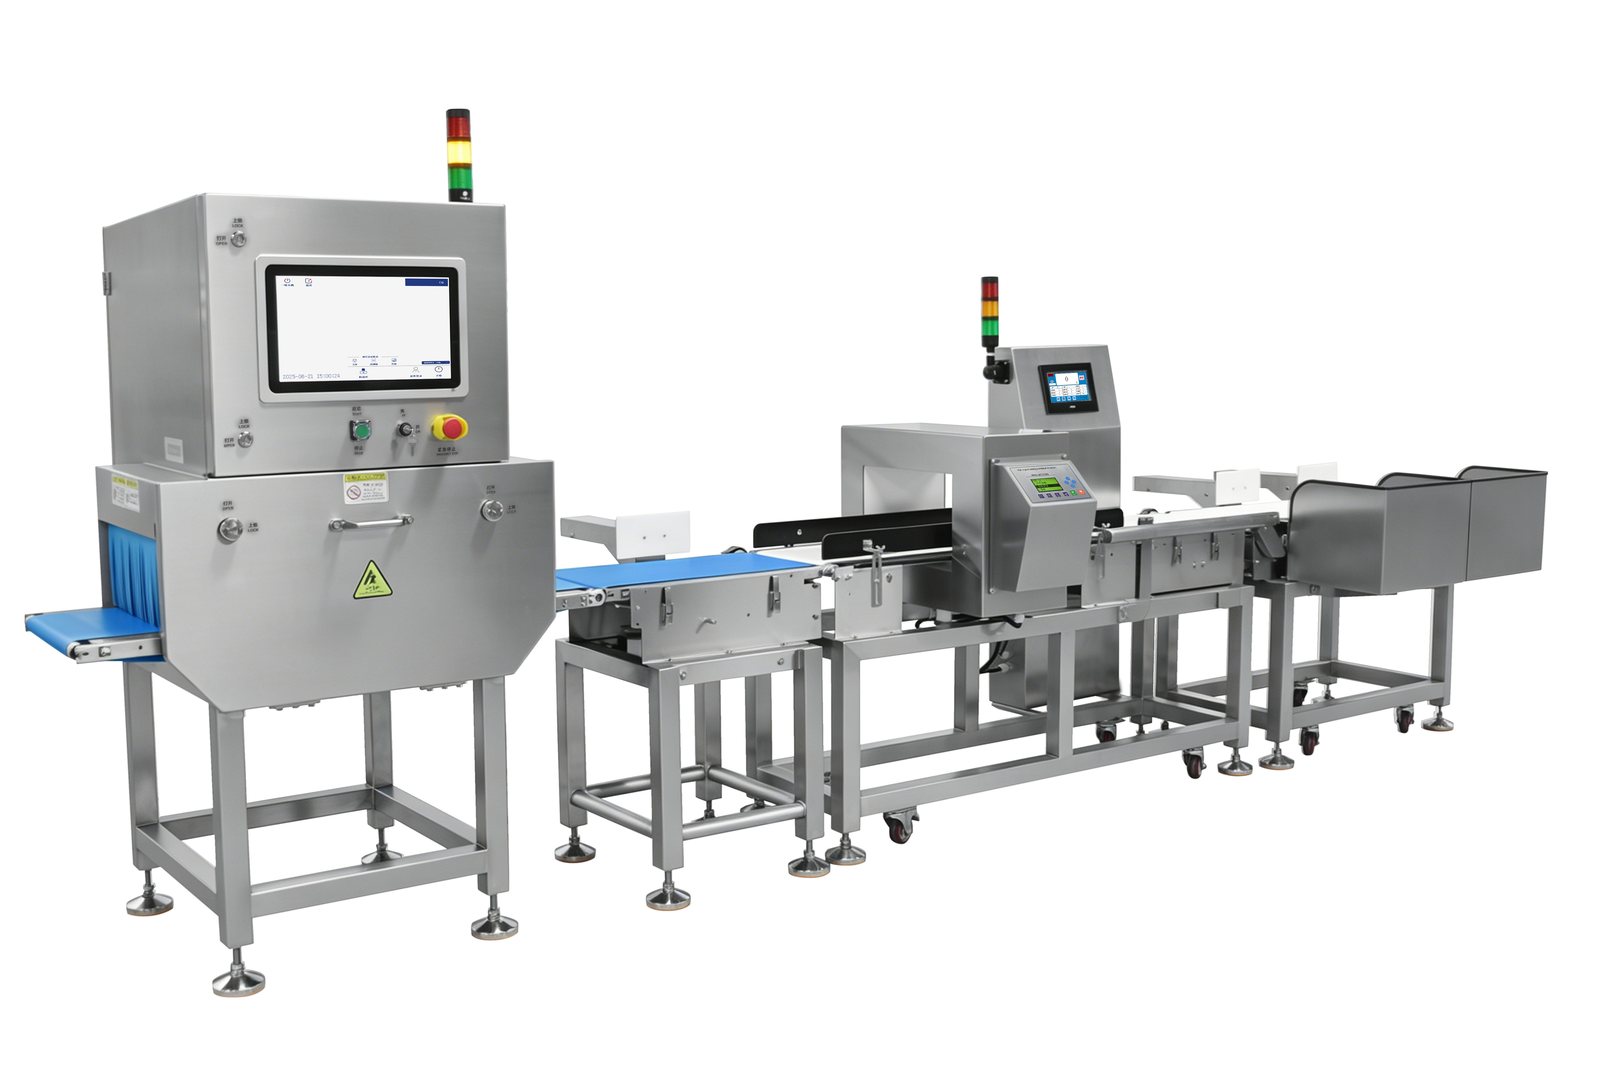
Cette ligne comporte deux unités, pas trois machines. Le détecteur de métaux contrôle-peseur et le détecteur de métaux partagent un même châssis, un même entraînement et une même paire de sorties de rejet ; l’inspection aux rayons X est autonome, avec sa propre section de rejet. Trois questions, deux réglages de vitesse, trois bacs à vider.
Trois questions, deux unités
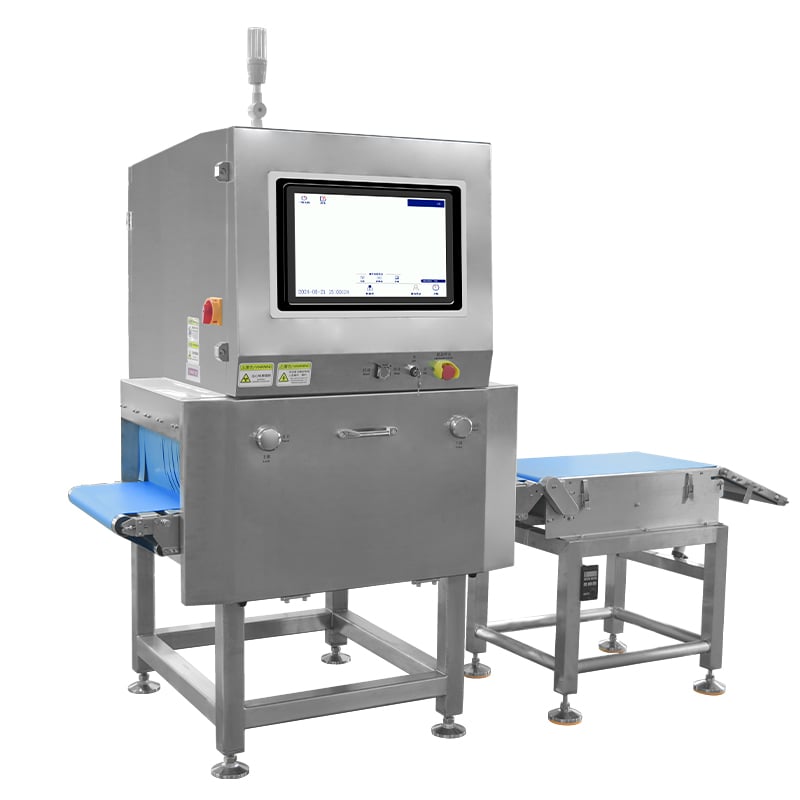
L’inspection aux rayons X détermine ce qui se trouve à l’intérieur de l’emballage. C’est la seule des trois technologies capable de détecter le verre, les os, les pierres et les plastiques haute densité, y compris à travers les emballages en aluminium et les emballages scellés. Un détecteur de métaux ne détecte que les métaux ; il ne détectera jamais un éclat de verre. Sur le modèle CQ-YW800, le plancher de la bande vide mesure 0,4 mm d’acier inoxydable, 1,0 mm de céramique et 2,0 mm de verre, et la version 3015 intègre un tunnel de 300 × 150 mm.
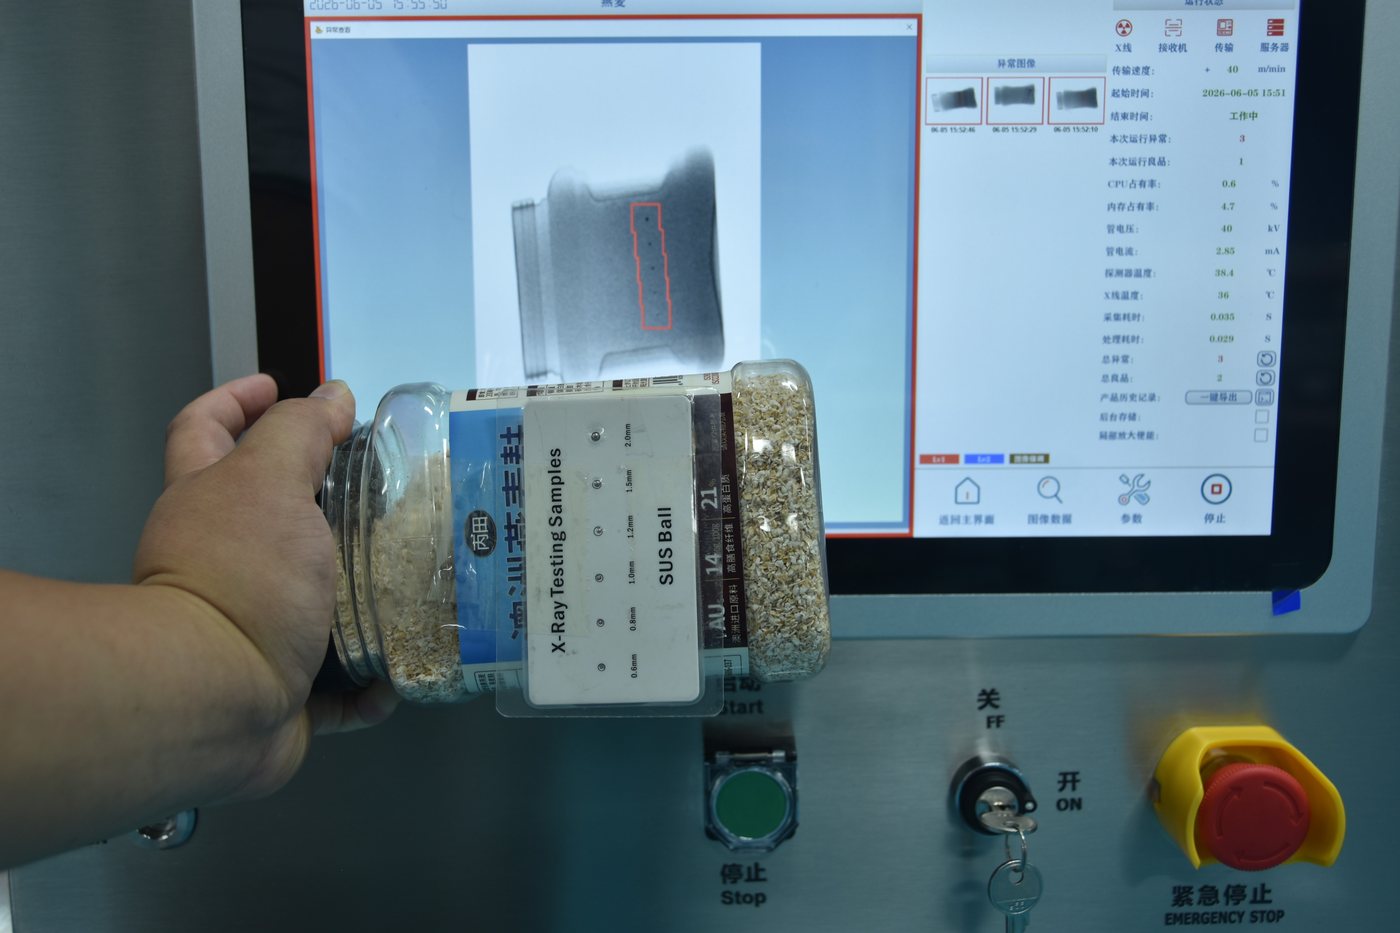
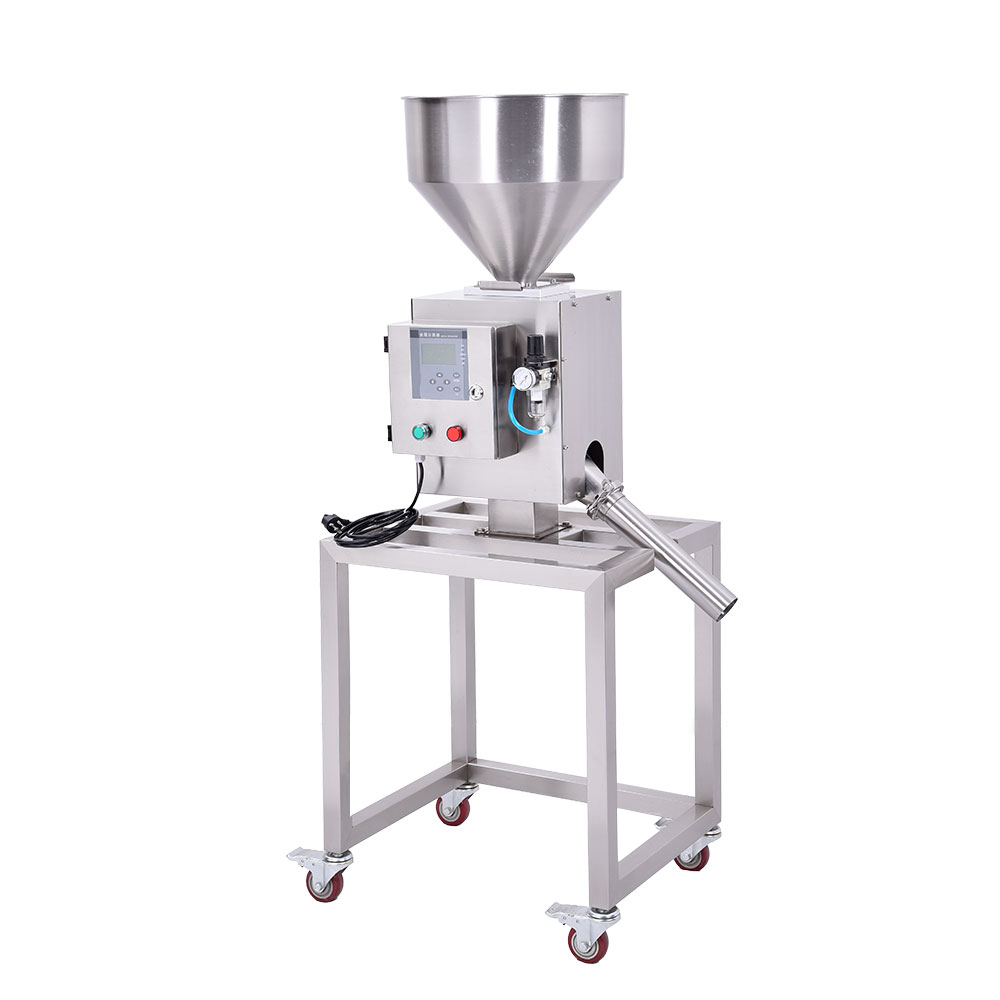
Le détecteur de métaux détermine si l’emballage perturbe un champ électromagnétique. Cette méthode permet de détecter les métaux ferreux, non ferreux et l’acier inoxydable 304, y compris des formes que la radiographie pourrait laisser passer. Sur le modèle CQ-YW818, la détection dépend de l’ouverture : 0,8 mm pour le fer à l’ouverture la plus petite, jusqu’à 3,0 mm à l’ouverture la plus grande.
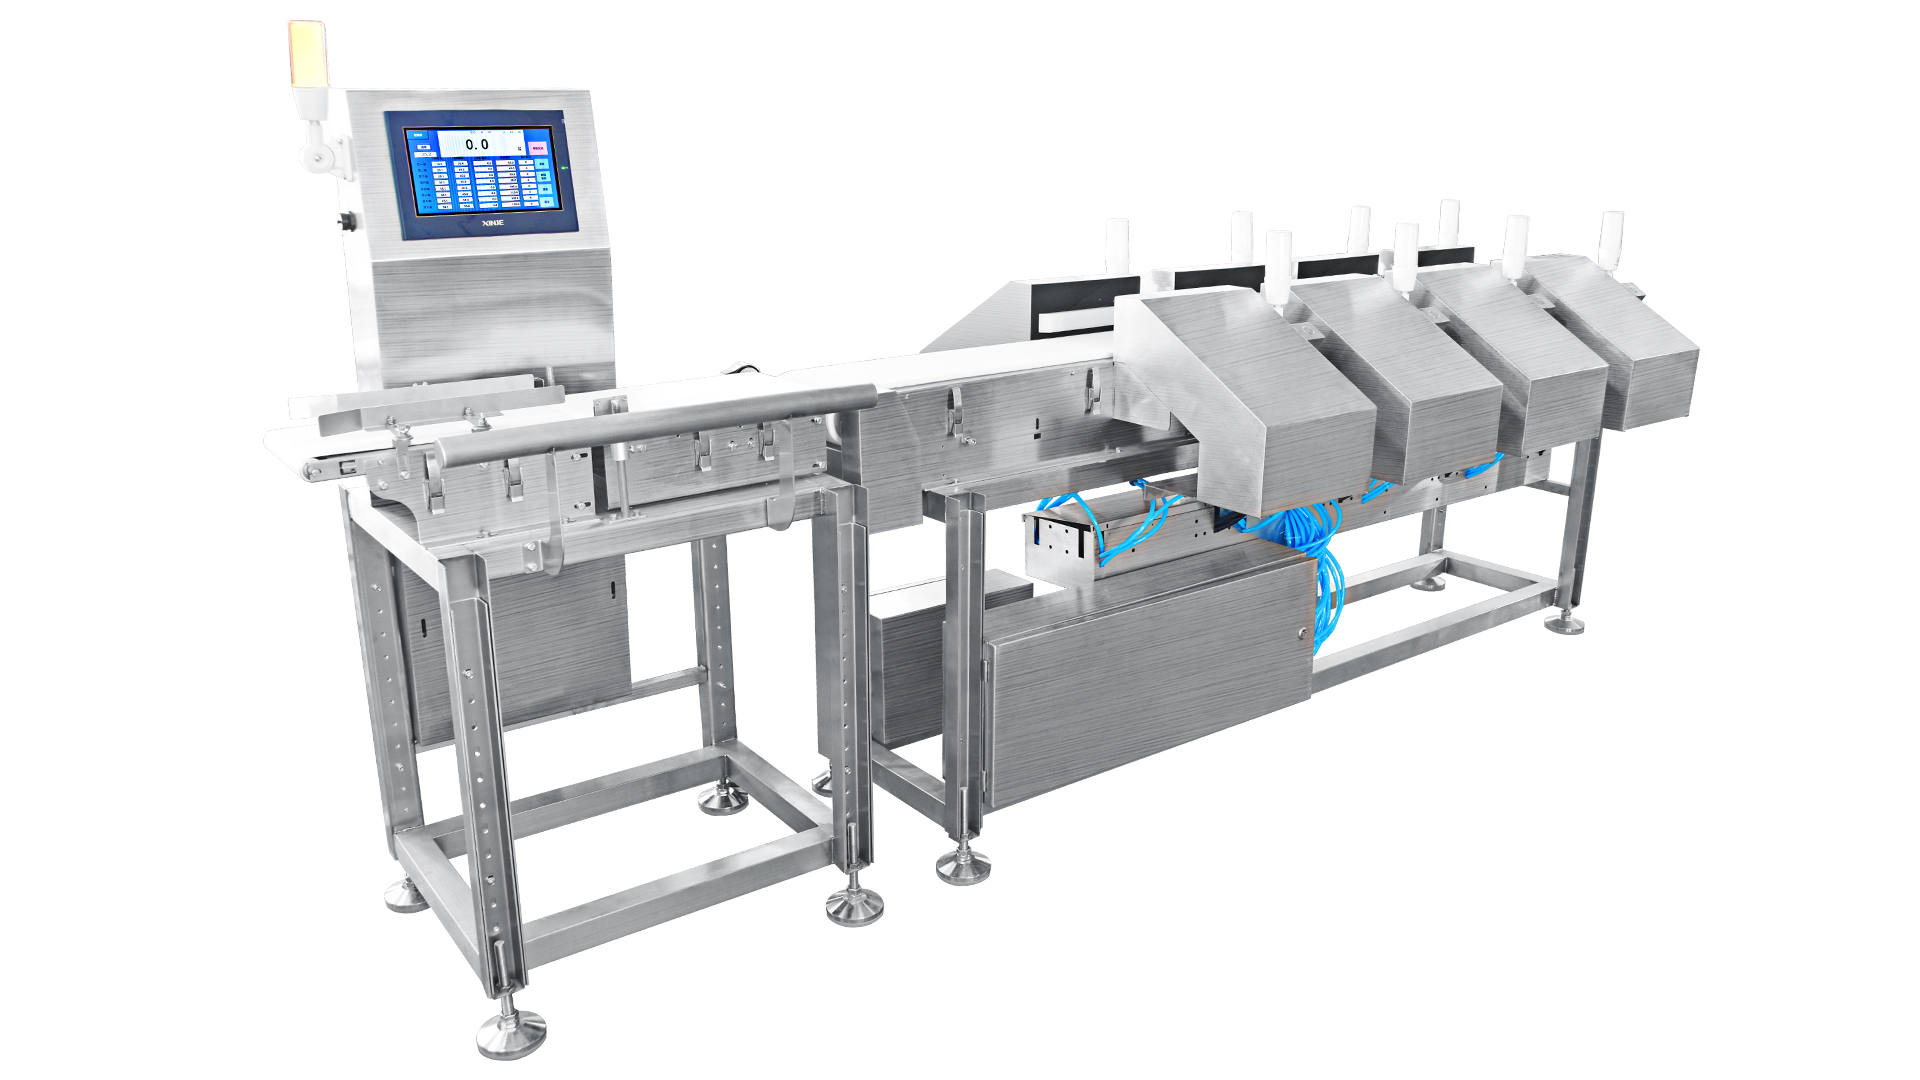
La balance de contrôle indique le poids de l’emballage : jusqu’à 3000 g, avec une précision de 0,1 g, et une tolérance de ±0,5 à ±1 g pour un emballage traversant la zone de pesée à vitesse constante.
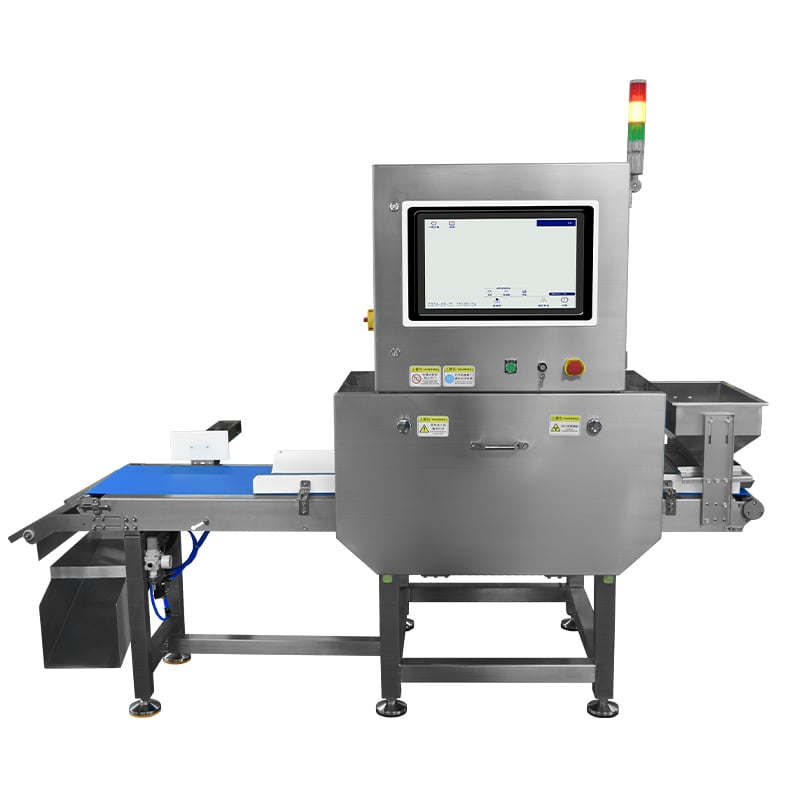
Le détecteur de métaux et la balance de contrôle forment une seule machine : une seule entrée, un seul châssis, un seul entraînement et deux sorties de rejet. Ce dernier point modifie la façon dont vous exploitez la ligne.
La radiographie n’a pas besoin d’être placée en premier.
La plupart des schémas linéaires placent la radiographie en tête. Ce n’est pas obligatoire. Son rôle est plus restreint que celui de « première étape » : elle détecte les contaminants que le détecteur de métaux ne voit pas — verre, os, pierre, plastique dense — et, dans un emballage scellé sous film aluminium, c’est le seul des deux appareils à détecter quoi que ce soit. Rien dans cette fonction n’impose une position précise.
Quatre éléments déterminent sa position :
- La forme du produit inspecté. Un emballage scellé doit être inspecté après le scelleur ; un produit en vrac sur convoyeur ne l’est pas.
- L’emplacement possible du bac. En tête, il se situe à l’extrémité d’alimentation ; en queue, il est placé à côté des deux bacs de l’unité combinée, regroupant trois points de collecte dans un même coin.
- Rétrofit. Ajouter une radiographie à une ligne en fonctionnement revient moins cher lorsqu’elle est installée en queue.
- Vitesse. Là où les deux unités se rejoignent, les deux convoyeurs tournent à un même régime.
Ce qui ne bouge pas avec elle, c’est le tunnel. 300 x 150 mm, quelle que soit la position de la machine, et c’est lui qui fixe la limite de taille des emballages pour la ligne, indépendamment de sa distance par rapport au détecteur de métaux.
Deux réglages de vitesse qui doivent coïncider
- La radiographie fonctionne à une vitesse de 10 à 70 m/min.
- L’unité combinée possède un seul entraînement pour les deux têtes, réglé sur une seule valeur.
Placer le détecteur de métaux et la balance de contrôle sur un même châssis élimine une variable : le conditionnement ne peut pas avancer à une vitesse au niveau du détecteur et à une autre vitesse au niveau de la cellule de pesée. Sur deux machines distinctes, cela est possible, et vous vous en rendez compte lorsque les mesures de poids dérivent.
Il ne reste alors que le point de transfert entre les unités. Si la sortie de la radiographie fonctionne plus vite que l’extrémité détecteur de métaux de l’unité combinée, les conditionnements arrivent plus vite qu’ils ne quittent le point de transfert et se rapprochent les uns des autres. Si elle fonctionne plus lentement, des espaces se créent et le débit diminue, bien que ni l’une ni l’autre machine n’atteigne sa limite.
Un seul chiffre figure sur la fiche de mise en service : les deux unités fonctionnent à la même vitesse de convoyeur, choisie en fonction du débit de conditionnement requis et de la vitesse stable à laquelle la précision de pesée est indiquée. Modifier l’une sans modifier l’autre déplace la précision, pas le débit.
Trois sorties de rejet, trois enregistrements
Comptez-les : un sur le détecteur de métaux à rayons X, deux sur l’unité combinée — un provenant du détecteur de métaux, l’autre du contrôle de poids.
La zone de rejet du détecteur à rayons X retire le conditionnement à l’endroit où la machine est installée. Ce bac recueille les conditionnements contenant du verre, des os, des pierres ou des plastiques denses.
Les deux sorties situées à l’intérieur de l’unité combinée sont séparées selon la cause du rejet. Cette séparation constitue l’ensemble de la valeur ajoutée apportée par la présence de deux sorties. Un rejet détecté par le détecteur de métaux oriente l’opérateur vers les équipements en amont — par exemple un tamis usé, une lame cassée ou un boulon manquant. Un rejet lié au poids oriente l’opérateur vers la remplisseuse. Un seul bac partagé transforme les deux types de rejet en « rejetés » indifférenciés, obligeant l’opérateur à deviner vers quelle ligne se diriger.
Trois éléments à vérifier avant l’expédition de la machine :
- L’écran enregistre quelle sortie a été déclenchée, et pas seulement le fait qu’un rejet s’est produit.
- Les bacs sont physiquement séparés, de sorte que le nombre de rejets par poste corresponde exactement à l’enregistrement.
L’espace entre les unités
La distance entre les deux unités — depuis la boîte de rejet du détecteur à rayons X jusqu’à l’alimentation de l’autre unité — est déterminée par le système de rejet, et non par l’aménagement du sol.
Le colis doit être retiré du convoyeur et placé dans la benne avant que le colis suivant n’atteigne le même point. Un faible écart et un convoyeur rapide font en sorte que le poussoir entre en contact avec le colis suivant, ou que deux colis tombent dans la même benne, ce qui entraîne une dérive du comptage.
L’écart dépend donc de la vitesse du convoyeur et du temps d’activation du rejet, et il doit être défini avant la soudure des cadres. Demandez un plan coté indiquant le point de transfert.
Énergie, air comprimé et ce que vous achetez deux fois
La radiographie nécessite son propre circuit d’alimentation. L’unité combinée intègre un détecteur de métaux de 120 W et une balance de contrôle de 400 W sur un même châssis, et ses rejets pneumatiques fonctionnent avec de l’air comprimé externe compris entre 0,6 et 1 MPa.
Ainsi : deux prises électriques distinctes, et deux arrivées d’air comprimé si les deux unités rejettent de façon pneumatique. Deux jeux de convoyeurs, deux manuels d’utilisation, deux intervalles d’entretien.
L’intégration n’a pas supprimé la deuxième décision de rejet — celle-ci reste intégrée à la machine, avec deux sorties.
| Unité | Question à laquelle elle répond | Que spécifier |
|---|---|---|
| X-RAY | verre, os, pierre, plastique dense | tunnel de 300 × 150 mm, fixe |
| Détecteur de métaux, intégré à l’unité combinée | ferreux, non ferreux, acier inoxydable 304 | ouverture la plus petite qui permet le passage de l’emballage le plus haut |
| Contrôle-poids, dans l’unité combinée | poids, remplissage, article manquant | emballage ≤ 300 × 290 mm, ≤ 3000 g |
Ce qu’il faut spécifier, en une seule passe
Pour la radiographie : le tunnel adapté à la hauteur maximale de votre emballage. Le tunnel 3015 mesure 300 × 150 mm ; un emballage plus haut nécessite un tunnel différent, et non une bande transporteuse plus rapide.
Pour le détecteur de métaux : l’ouverture. La sensibilité varie de 0,8 mm à 3,0 mm sur la plage du modèle 818 ; ainsi, choisir un tunnel plus haut que nécessaire réduit inutilement la sensibilité.
Pour le contrôle-poids, placé en aval du détecteur de métaux dans le même châssis : privilégier d’abord l’encombrement au sol de l’emballage. Un emballage de 300 × 290 mm sur une bande de 450 × 300 mm constitue la limite supérieure.
La gamme
Radiographie : CQ-YW800 détecteur de métaux : CQ-YW818 . Contrôleur de poids : CQ-YWXP300 . Pages de catégorie : Appareil à rayons X ,Détecteur de métaux ,- Une balance de contrôle. .
Questions fréquemment posées
Ai-je besoin des trois, et lequel doit être installé en premier ?
Il n’y a que deux unités sur cette ligne : le détecteur de métaux et le contrôleur de poids sont déjà intégrés dans une seule machine. La vraie question est de savoir si vous avez besoin du système de radiographie. Si le contrôle du poids et la détection des métaux constituent vos points de contrôle actuels, commencez par l’unité combinée, puis ajoutez le système de radiographie lorsque votre client demande la détection du verre ou des os, ou lorsque vous passez à l’emballage en aluminium.
Le système de radiographie doit-il obligatoirement être placé en premier ?
Non. Il comble le vide laissé par le détecteur de métaux ; sa position relève donc d’un choix d’agencement. Placez-le là où le bac de rejet est facilement accessible et où l’emballage se présente sous la forme que vous souhaitez inspecter.
Les deux unités doivent-elles fonctionner à la même vitesse ?
Oui, au point de transfert. Choisissez une valeur unique, en tenant compte à la fois de la précision de pesée requise et du débit d’emballages souhaité.
Le détecteur de métaux et le contrôleur de poids peuvent-ils partager un seul bac de rejet ?
Oui, mais vous perdez alors la capacité de distinguer un défaut lié aux métaux d’un défaut de remplissage. Deux sorties, deux bacs, deux comptages.
Quelle est la plus grande dimension de colis que la ligne peut accepter ?
Le tunnel radiographique est une ouverture fixe de 300 × 150 mm. L’ouverture du détecteur de métaux peut être adaptée selon les besoins, mais celle du tunnel ne le peut pas.
Deux unités placées en série ne constituent pas deux achats distincts. Il s’agit d’une seule décision d’agencement, d’une seule décision de vitesse et d’une seule décision de rejet — or c’est cette dernière décision que vous prenez trois fois.

 Actualités chaudes
 EN LIGNE