 EN
Как правильно расположить рентгеновский аппарат, металлоискатель и контрольные весы
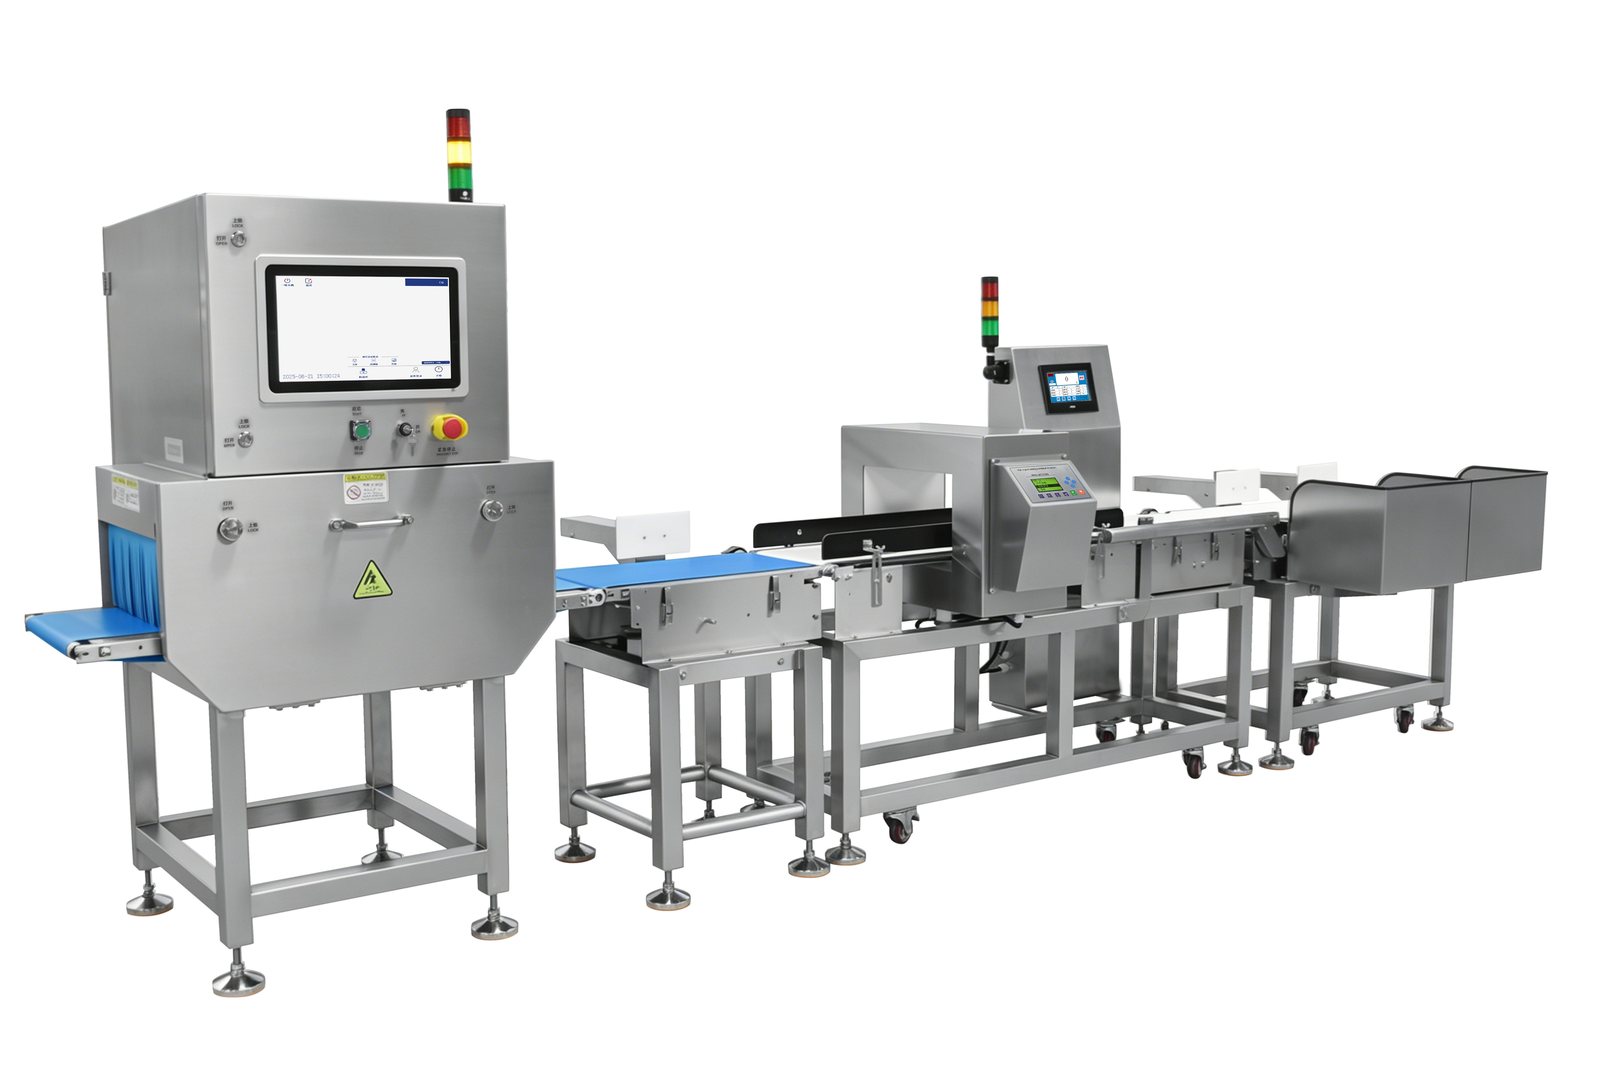
Эта линия состоит из двух агрегатов, а не из трёх машин. металлоискатель детектор металлов и контрольный весоизмеритель объединены в один каркас, используют один привод и одну пару отбраковочных выходов; рентгеновский агрегат работает автономно и имеет собственный отбраковочный участок. Три вопроса, два режима скорости, три ёмкости для опорожнения.
Три вопроса, два агрегата
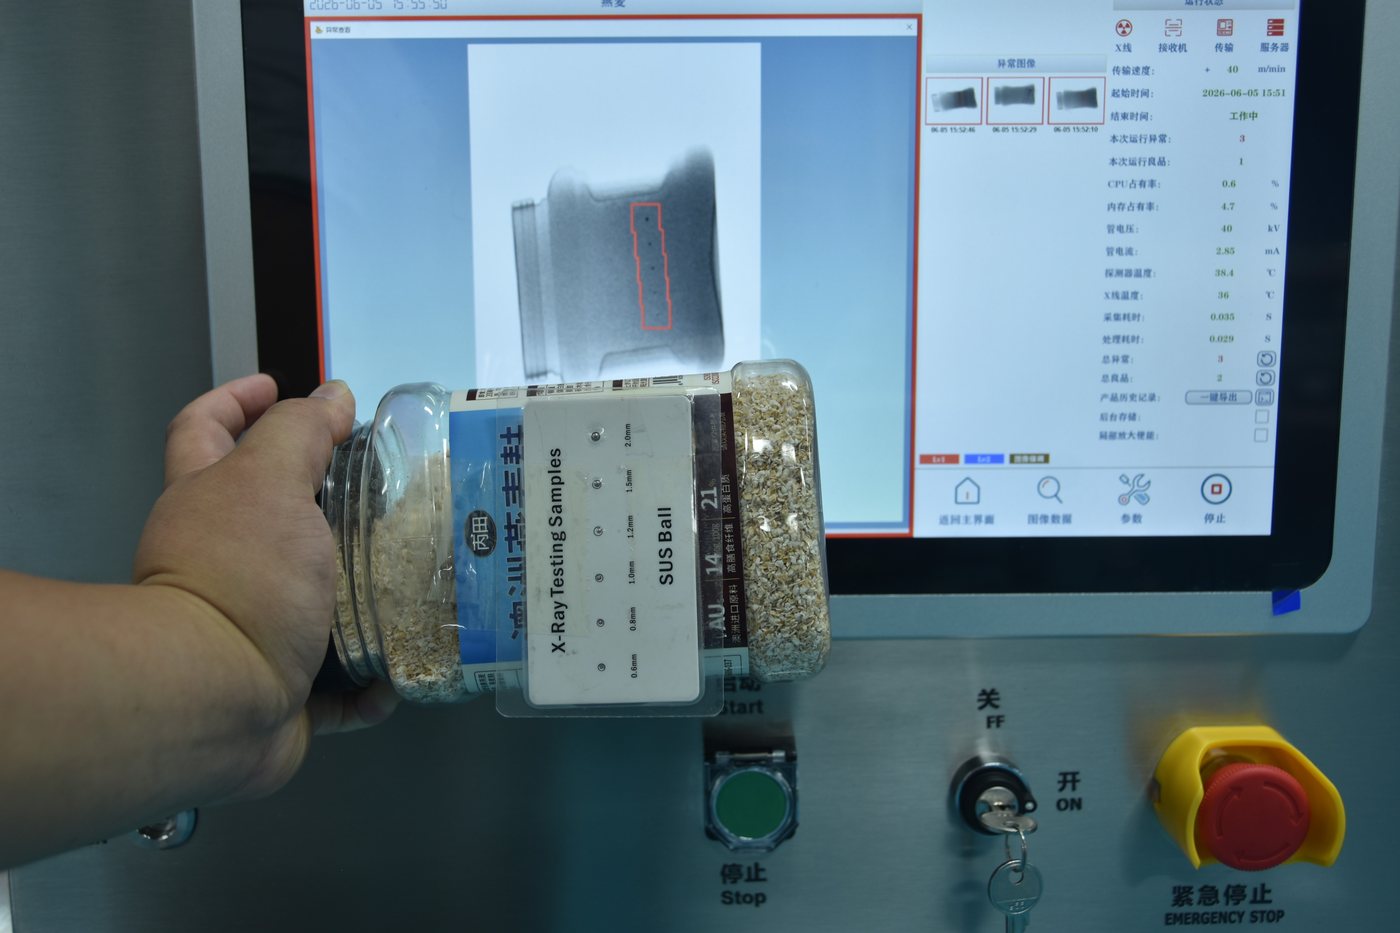
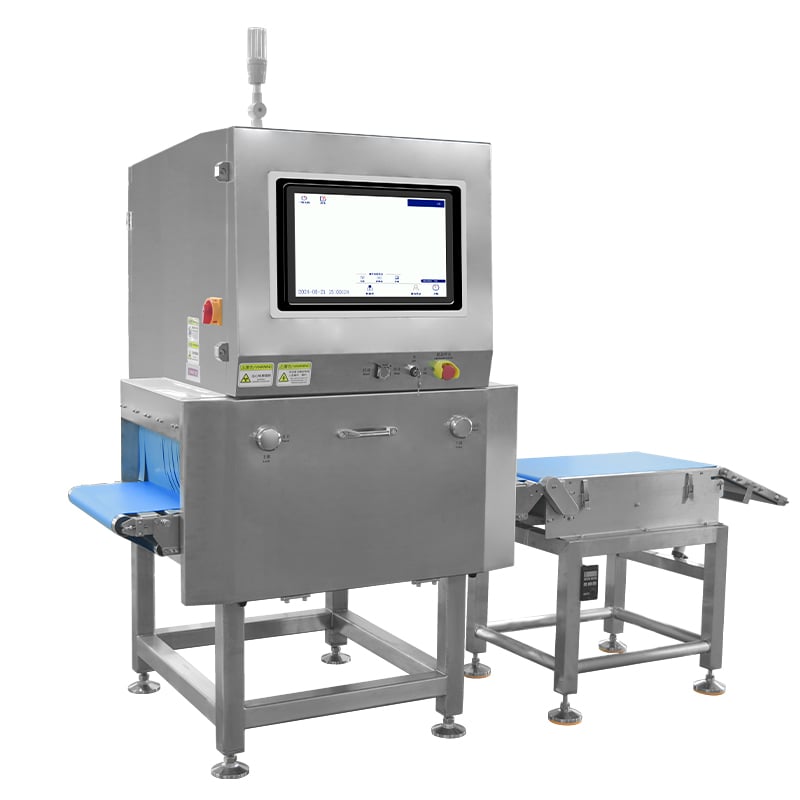
Рентгеновский агрегат определяет, что находится внутри упаковки. Это единственный из трёх агрегатов, способный обнаруживать стекло, кость, камень и пластик высокой плотности сквозь фольгу и через герметичную упаковку. Детектор металлов обнаруживает только металл и никогда не сможет обнаружить осколок стекла. В модели CQ-YW800 толщина пустого конвейерного полотна составляет 0,4 мм из нержавеющей стали, 1,0 мм из керамики и 2,0 мм из стекла; модель 3015 оснащена туннелем размером 300 × 150 мм.
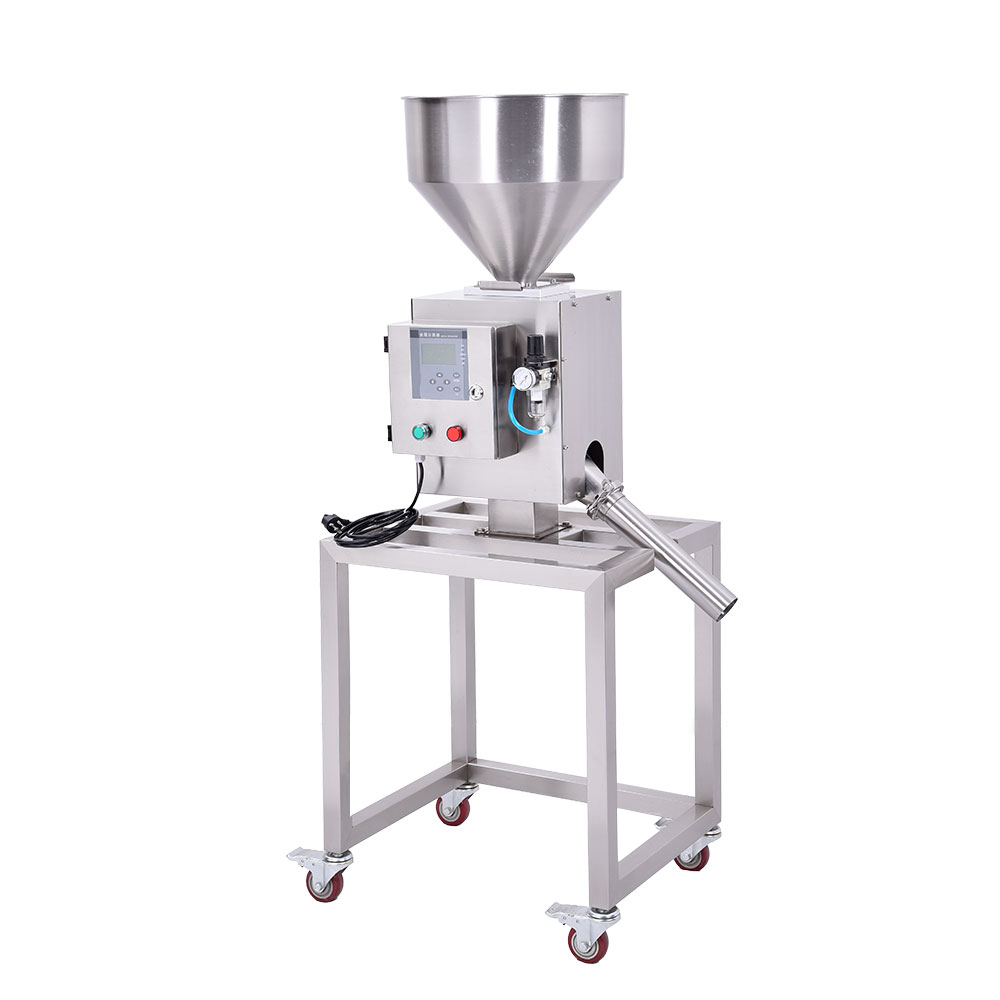
Металлоискатель определяет, нарушает ли упаковка электромагнитное поле. Это позволяет обнаруживать ферромагнитные, немагнитные и нержавеющие материалы марки 304, включая формы, которые рентгеновское излучение может пропустить. На модели CQ-YW818 результат зависит от размера проёма: для железа — 0,8 мм при минимальном проёме и до 3,0 мм при максимальном.
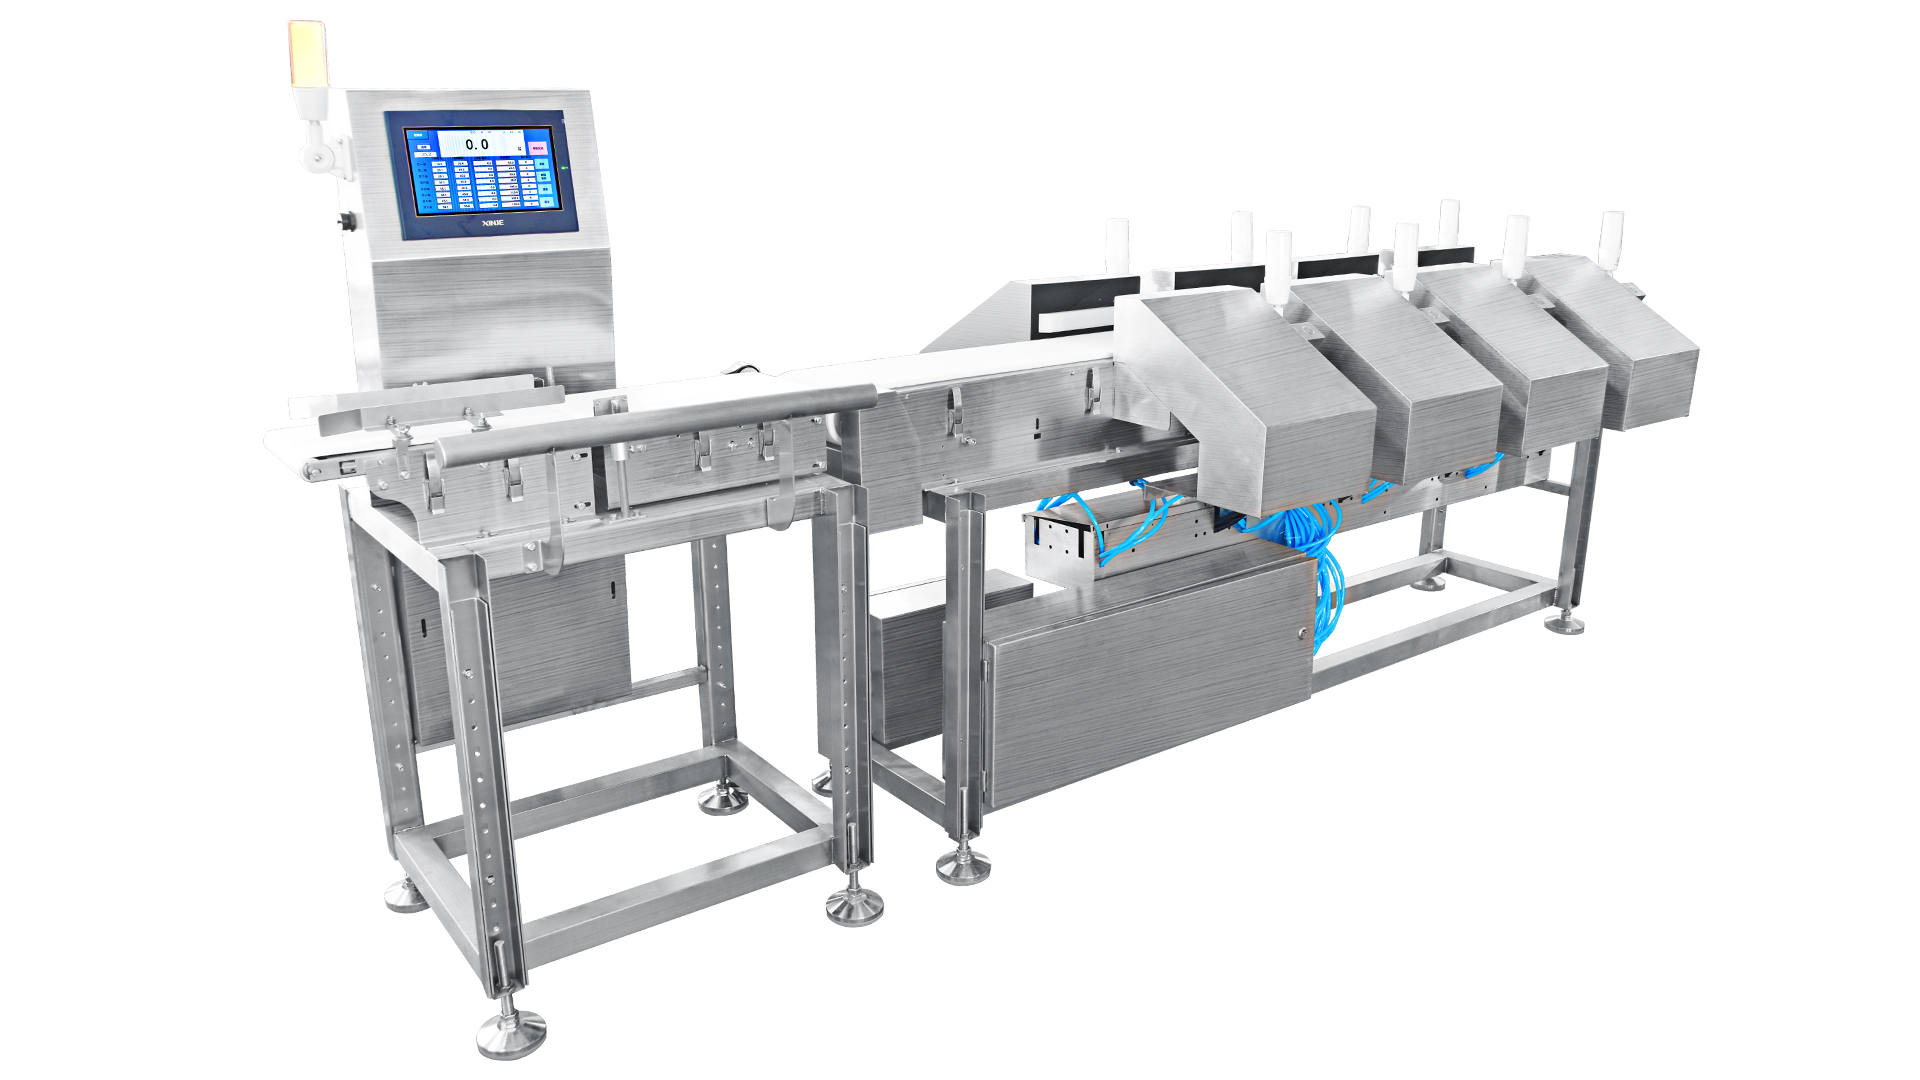
Контрольный весы определяют массу упаковки: до 3000 г, точность шкалы — 0,1 г, погрешность измерения — от ±0,5 до ±1 г при равномерном прохождении упаковки через взвешивающую зону.
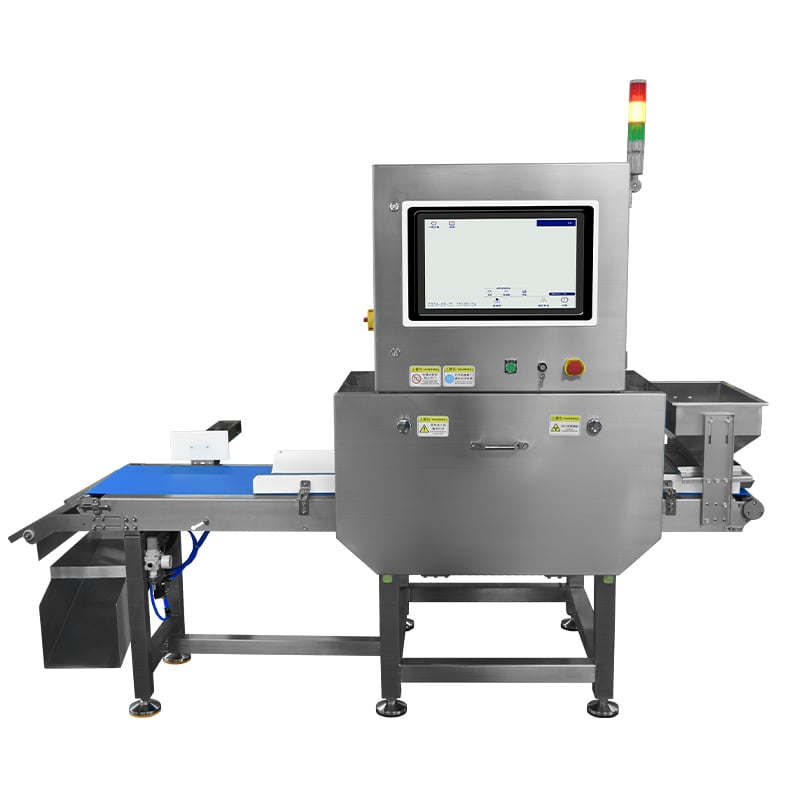
Металлоискатель и контрольные весы объединены в единую машину: один входной конвейер, одна рама, один привод и два выхода для отбраковки. Последний элемент изменяет способ эксплуатации линии.
Рентгеновский контроль не обязательно должен быть первым
Большинство схем размещения оборудования показывают рентгеновский аппарат в начале линии. Это необязательно. Его задача уже, чем «первый этап»: он выявляет загрязнения, которые металлоискатель не видит — стекло, кости, камни, плотный пластик; кроме того, в упаковке с фольгированным герметичным швом он единственный из двух устройств, способный что-либо обнаружить. Ни одна из этих особенностей не предопределяет его положение.
Четыре фактора определяют это положение:
- Форма контролируемого продукта. Запечатанную упаковку необходимо проверять после упаковочного аппарата; насыпной продукт на конвейерной ленте — нет.
- Расположение бункера. В начале линии он находится в зоне подачи; в конце — рядом с двумя бункерами комбинированного устройства, образуя три точки сбора в одном углу.
- Модернизация. Установка рентгеновского аппарата на действующую линию обходится дешевле всего в конце линии.
- Скорость. В месте соединения двух устройств обе ленты работают на одной скорости.
То, что не меняется при перемещении аппарата, — это туннель. Его размеры составляют 300 × 150 мм независимо от места установки машины, и именно он задаёт максимальные габариты упаковки для всей линии, вне зависимости от расстояния до металлоискателя.
Две скоростные настройки, которые должны совпадать
- Рентгеновский аппарат работает со скоростью от 10 до 70 м/мин.
- Комбинированный модуль оснащён одним приводом для обоих блоков, установленным на одно значение.
Установка металлоискателя и контрольного весов на единой раме устраняет переменную: упаковка не может двигаться с одной скоростью на металлоискателе и с другой — в зоне взвешивания. На двух отдельных машинах это возможно, и вы обнаружите расхождение, когда показания весов начнут дрейфовать.
Остаётся точка передачи между модулями. Если выходная скорость рентгеновского аппарата выше входной скорости металлоискателя комбинированного модуля, упаковки поступают быстрее, чем покидают зону передачи, и смыкаются друг с другом. Если же она ниже — возникают промежутки, пропускная способность снижается, хотя ни одна из машин не достигает своего предела.
В пусконаладочный лист вносится одно значение: одинаковая скорость ленты для обоих модулей, выбираемая исходя из требуемой производительности по упаковке и стабильной скорости, при которой указана точность взвешивания. Изменение скорости одного модуля без соответствующей корректировки скорости второго приведёт к изменению точности, а не пропускной способности.
Три выхода для отбраковки, три записи
Посчитайте их: один на рентген-установке, два — на комбинированной установке: один от металлоискателя, один от контрольного весов. Они не взаимозаменяемы.
Отводящий участок рентген-установки снимает упаковку в том месте, где стоит машина. В этот бункер попадают упаковки, содержащие стекло, кость, камень или плотный пластик.
Два выхода внутри комбинированной установки разделены по причине отбраковки. Именно это разделение и составляет всю ценность наличия двух выходов. Отбраковка металлоискателем требует отправки персонала к оборудованию на предыдущем участке — изношенное сито, сломанный нож, болт. Отбраковка по весу требует отправки персонала к дозатору. Один общий бункер превращает оба типа отбраковки в просто «отклонённые», и оператор вынужден гадать, к какому участку идти.
Три пункта для проверки перед отгрузкой машины:
- Экран фиксирует, какой именно выход сработал, а не просто факт отбраковки.
- Бункеры физически разделены, поэтому количество сменных отбраковок совпадает с записями.
Зазор между установками
Расстояние между двумя установками — от отводящего бункера рентген-установки до входа другой установки — определяется отводом, а не планировочным решением помещения.
Упаковка должна быть снята с конвейера и помещена в контейнер до того, как следующая упаковка достигнет той же точки. Короткий интервал и высокая скорость конвейера приводят к тому, что толкатель сталкивается со следующей упаковкой или две упаковки попадают в один контейнер, из-за чего сбивается подсчёт.
Интервал зависит от скорости конвейера и времени срабатывания отклоняющего устройства, и его значение должно быть определено до сварки рамы. Запросите чертёж с указанием размера точки передачи.
Электропитание, сжатый воздух и то, что вы приобретаете дважды
Рентгеновская установка требует отдельной электрической цепи питания. Комбинированный блок включает металлоискатель мощностью 120 Вт и контрольные весы мощностью 400 Вт на одной раме; пневматические отклоняющие устройства работают от внешнего источника сжатого воздуха с давлением от 0,6 до 1 МПа.
Следовательно: два подвода электропитания и два подвода сжатого воздуха — если оба устройства используют пневматическое отклонение. Два комплекта конвейерных лент, два руководства по эксплуатации, два интервала технического обслуживания.
Интеграция не устранила второе решение об отклонении — оно по-прежнему реализуется внутри машины, на двух выходах.
| Единица | Вопрос, на который он отвечает | Что указывать |
|---|---|---|
| РЕНТГЕН | стекло, кость, камень, плотный пластик | туннель 300 × 150 мм, неподвижный |
| Металлоискатель в комбинированном блоке | ферромагнитные, немагнитные, нержавеющая сталь марки 304 | наименьшее отверстие, которое пропускает самый высокий пакет |
| Контрольный весовой аппарат в комбинированной установке | масса, заполнение, отсутствующий предмет | пакет ≤300 × 290 мм, ≤3000 г |
Что указывать за один проход
Для рентгеновского аппарата: туннель под ваш самый высокий пакет. Туннель 3015 имеет размеры 300 × 150 мм; более высокий пакет требует другого туннеля, а не более быстрой ленты.
Для металлоискателя: отверстие. Чувствительность изменяется от 0,8 мм до 3,0 мм в диапазоне модели 818, поэтому избыточная высота туннеля снижает чувствительность без необходимости.
Для контрольного весового аппарата, расположенного ниже по потоку после металлоискателя в одном каркасе: сначала площадь основания пакета. Пакет размером 300 × 290 мм на ленте размером 450 × 300 мм — это предельный случай.
Ассортимент
Рентгенография: CQ-YW800 металлоискатель: CQ-YW818 . Контрольно-весовое устройство: CQ-YWXP300 . Страницы категорий: Рентгеновская установка ,Металлоискатель ,Контрольные весы .
Часто задаваемые вопросы
Нужны ли мне все три устройства и в каком порядке их устанавливать?
На этой линии всего два устройства: детектор металлов и контрольно-весовое устройство уже объединены в один аппарат. Настоящий вопрос — нужен ли вам рентгеновский сканер. Если контрольные точки на сегодняшний день — это вес и наличие металла, начните с комбинированного устройства и добавьте рентгеновский сканер, когда клиент спросит о стекле или костях либо когда вы начнёте работать с фольгой.
Должен ли рентгеновский сканер стоять первым?
Нет. Он закрывает пробел, оставляемый детектором металлов, поэтому его расположение определяется планировкой участка. Установите его там, где будет удобно подойти к бункеру и где упаковка будет находиться в том виде, который требуется для контроля.
Должны ли оба устройства работать на одной и той же скорости?
Да, на переходной точке. Выберите одно значение, исходя из требуемой точности взвешивания и желаемой скорости упаковки.
Могут ли детектор металлов и контрольно-весовое устройство использовать один общий бункер для отбраковки?
Да, однако при этом вы теряете возможность различать неисправность, вызванную наличием металла, и неисправность, связанную с наполнением. Два выхода, два бункера, два счётчика.
Какой самый большой груз может принять линия?
Рентгеновский туннель — это фиксированный проход размером 300 × 150 мм. Отверстие металлоискателя можно адаптировать под нужды; туннель — нет.
Два устройства в ряд — это не две отдельные покупки. Это одно решение по компоновке, одно решение по скорости и одно решение по отбраковке — а решение по отбраковке вы принимаете трижды.

 Горячие новости
 ОНЛАЙН