 EN
Como Sequenciar o Raio X, o Detector de Metais e a Verificação de Peso
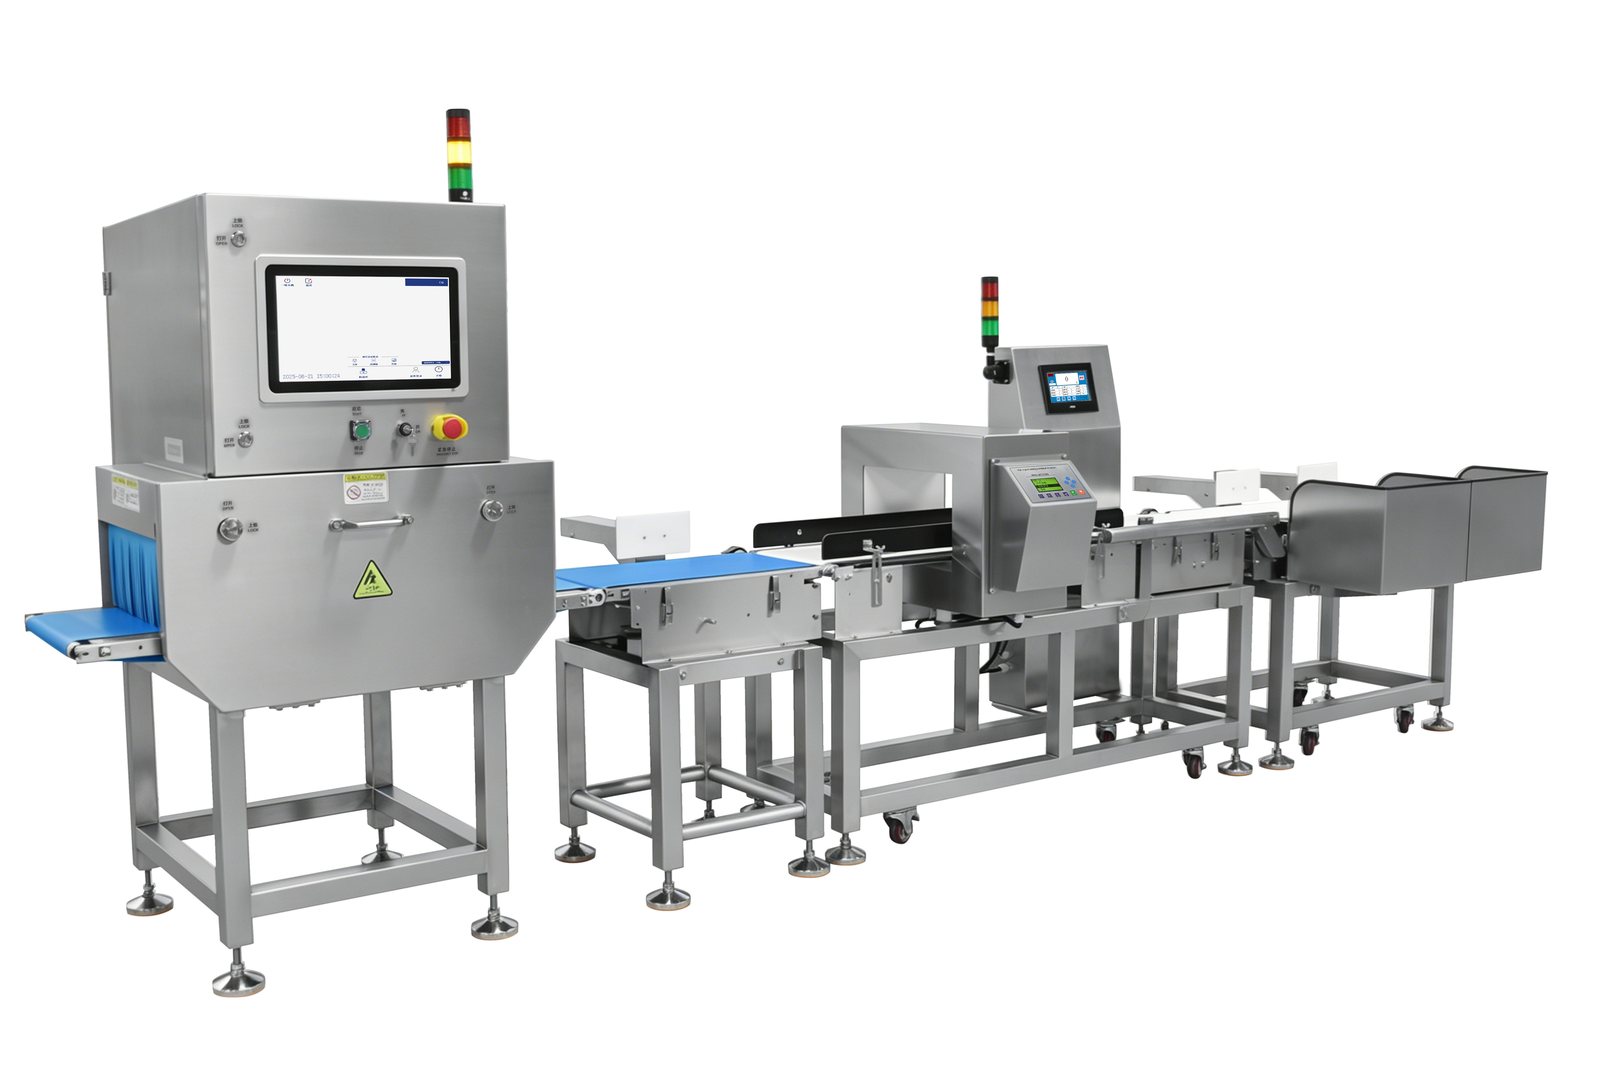
Esta linha é composta por duas unidades, não por três máquinas. A detector de metais verificadora de peso e o detector de metais compartilham um mesmo quadro, um mesmo acionamento e um mesmo par de saídas de rejeição; o sistema de raios X opera de forma independente, com sua própria seção de rejeição. Três perguntas, duas configurações de velocidade, três recipientes para esvaziamento.
Três perguntas, duas unidades
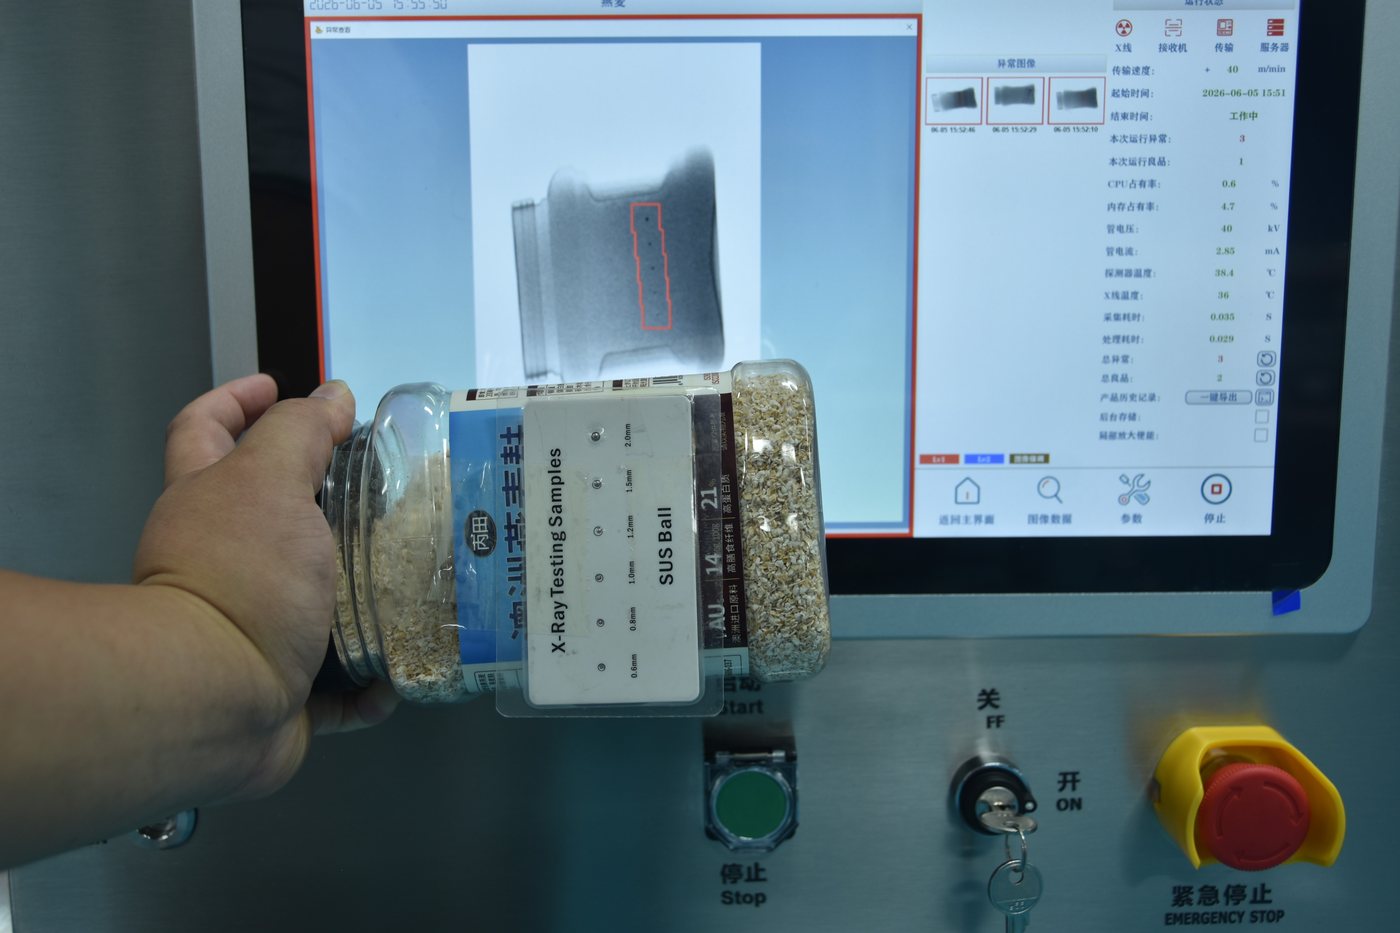
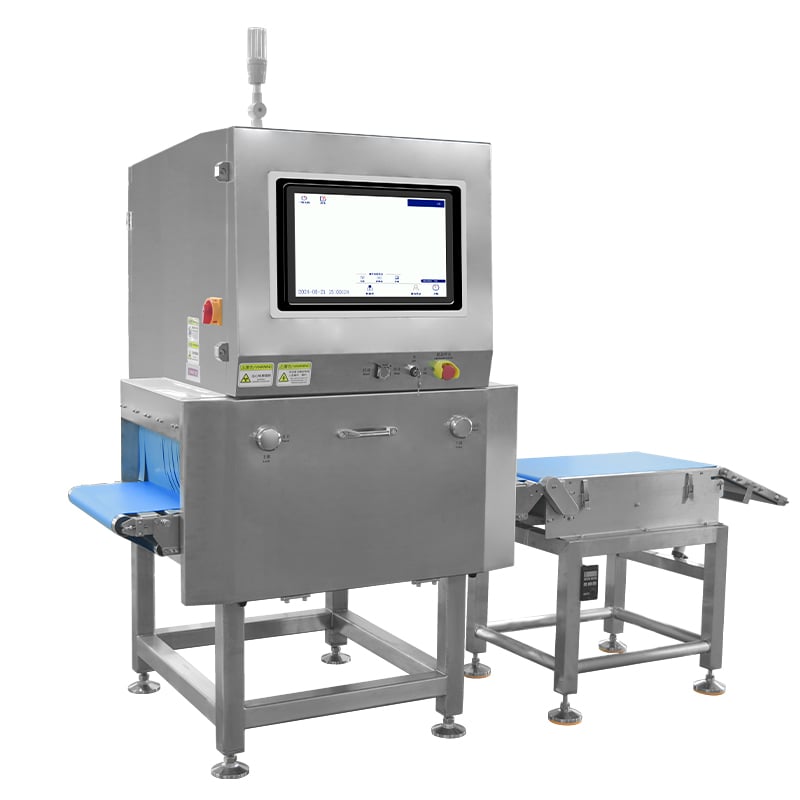
O sistema de raios X pergunta o que há dentro da embalagem. É o único dos três capaz de detectar vidro, ossos, pedras e plásticos de alta densidade, inclusive através de folha de alumínio e embalagens seladas. Um detector de metais identifica apenas metais; jamais detectará um fragmento de vidro. No modelo CQ-YW800, o piso da esteira vazia tem 0,4 mm de aço inoxidável, 1,0 mm de cerâmica e 2,0 mm de vidro, e a versão 3015 possui um túnel de 300 × 150 mm.
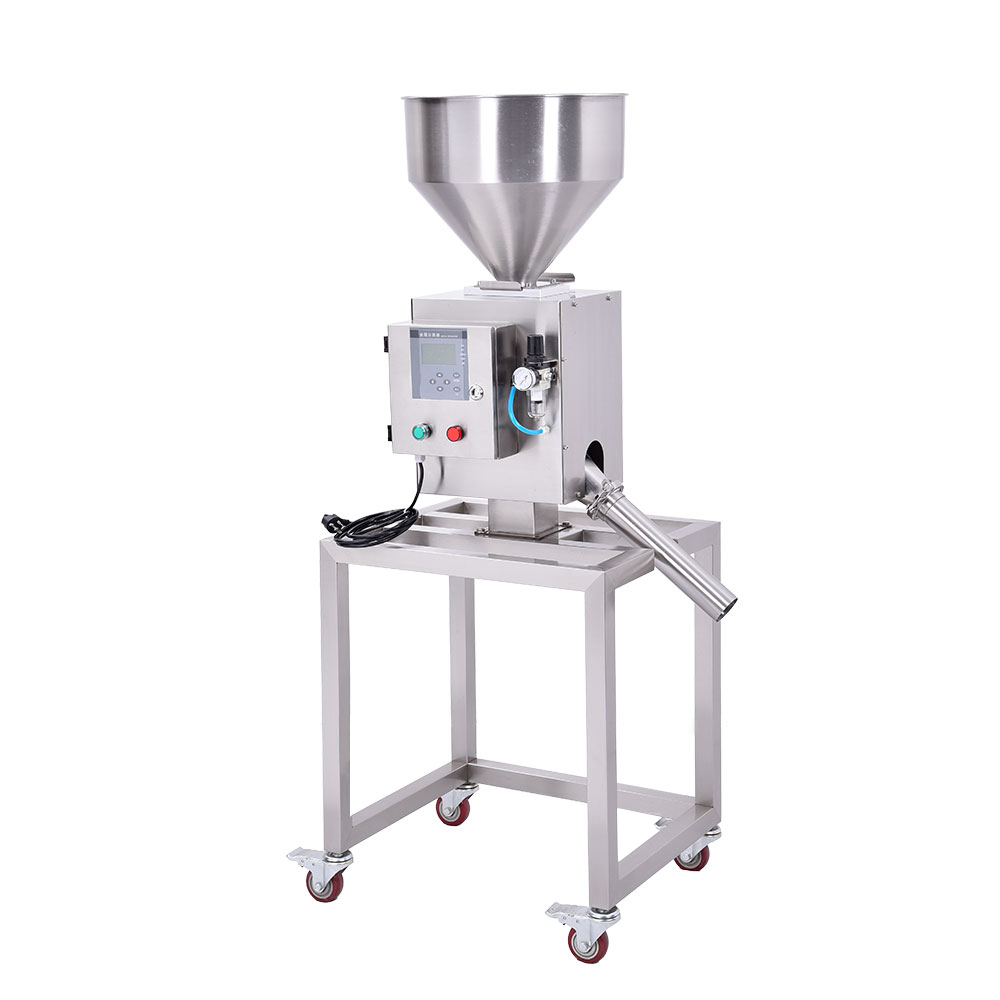
O detector de metais verifica se a embalagem perturba um campo eletromagnético. Isso detecta metais ferrosos, não ferrosos e aço inoxidável 304, incluindo formas que os raios X poderiam deixar passar. No modelo CQ-YW818, o resultado depende da abertura: Fe 0,8 mm na menor abertura, aumentando para 3,0 mm na maior abertura.
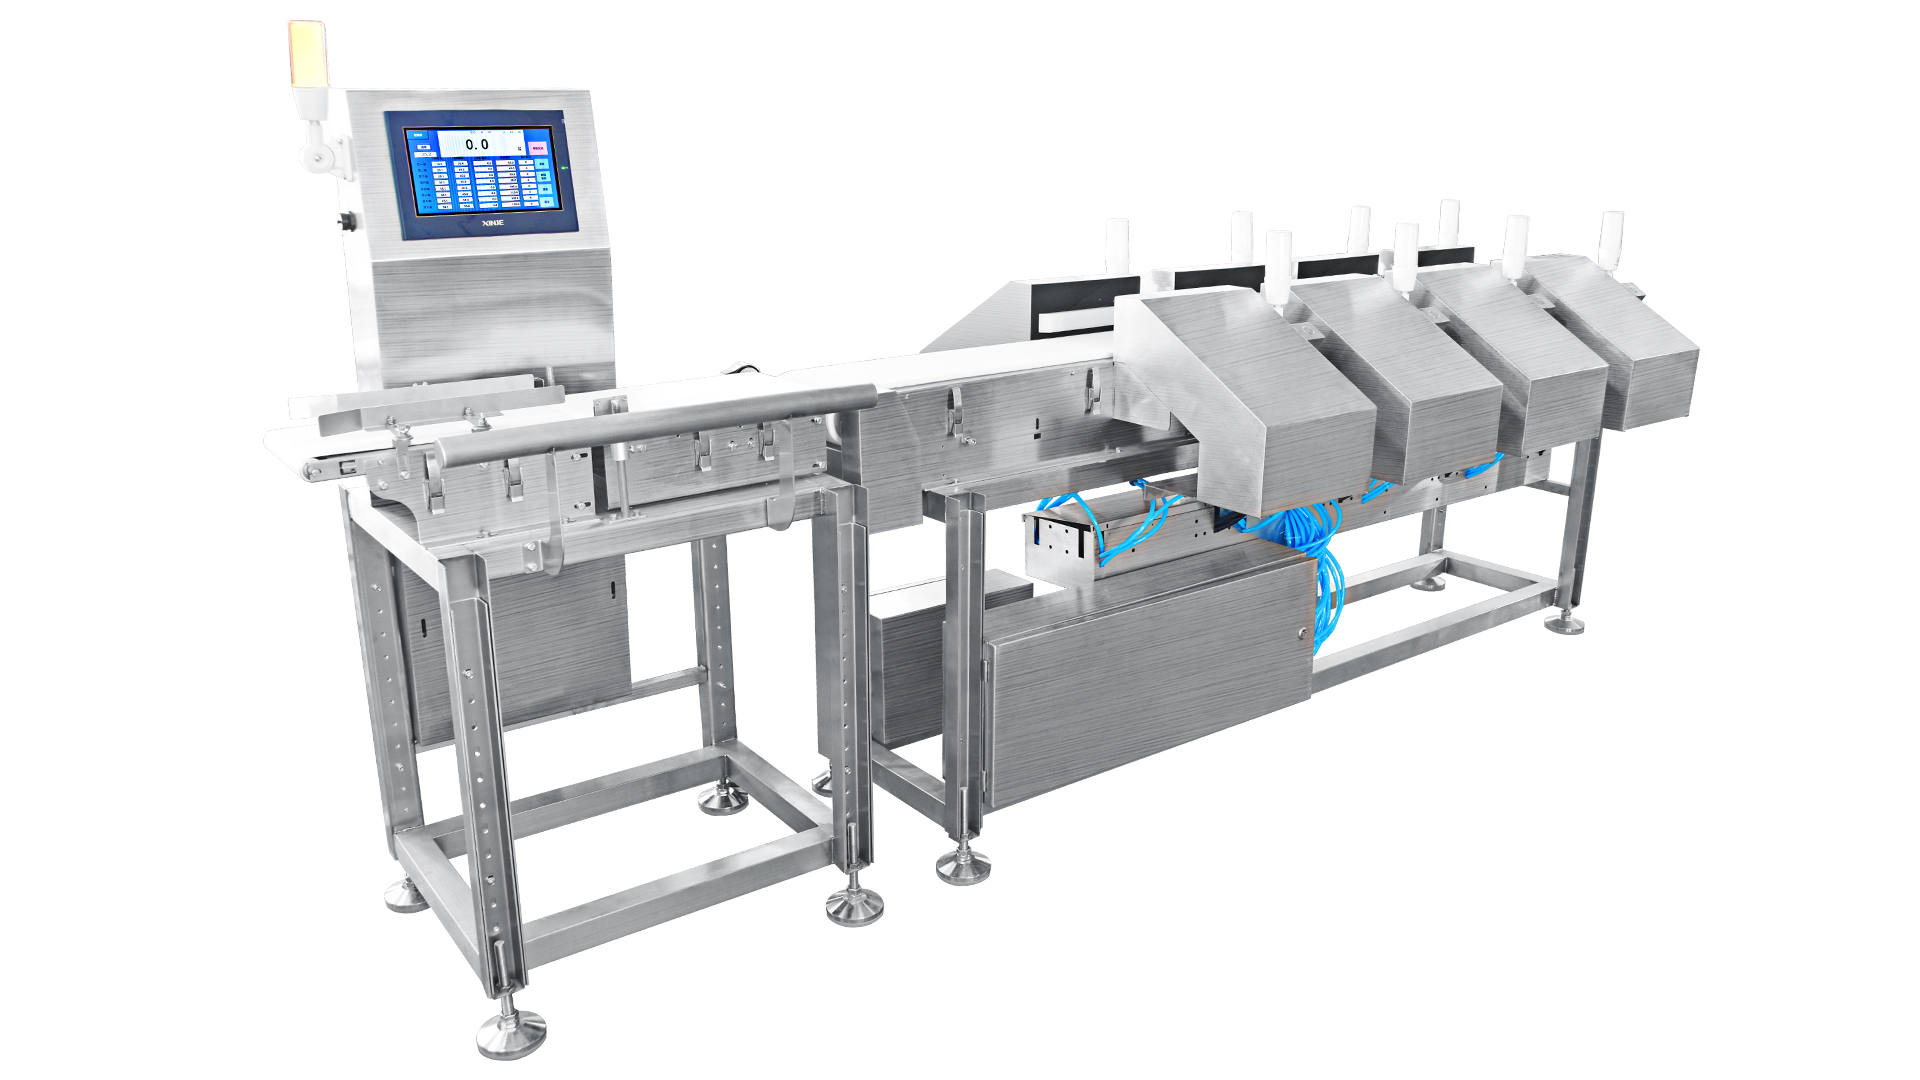
A balança de verificação indica o peso da embalagem: até 3000 g, com resolução de 0,1 g e precisão de ±0,5 a ±1 g para uma embalagem que atravessa a seção de pesagem em velocidade constante.
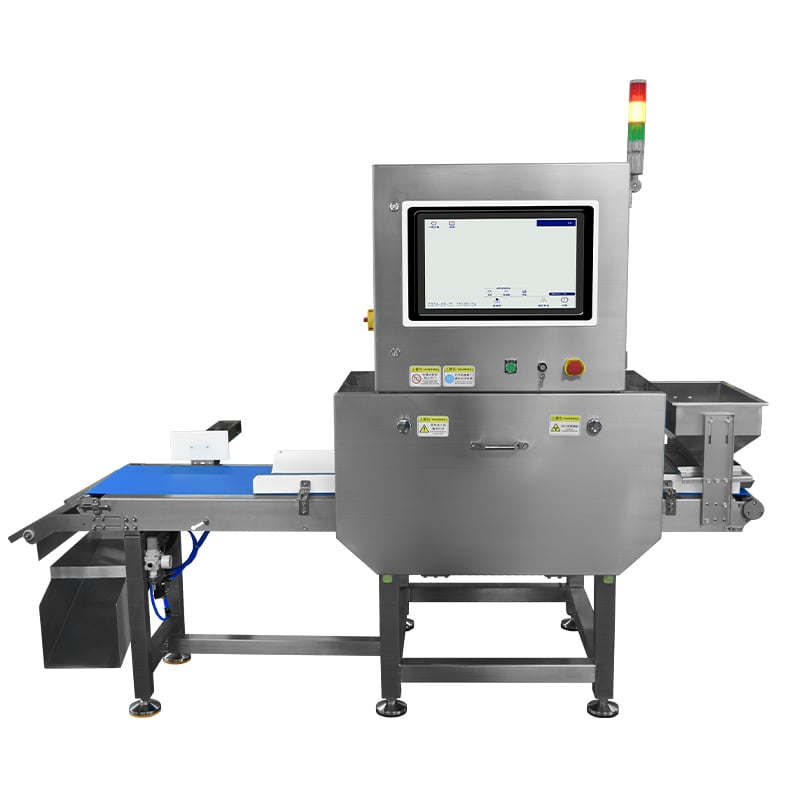
O detector de metais e a balança de verificação são uma única máquina: uma única entrada, um único quadro estrutural, um único acionamento e duas saídas de rejeição. Essa última característica altera a forma como você opera a linha.
O sistema de raios X não precisa necessariamente vir em primeiro lugar
A maioria dos esquemas de linha posiciona o raio X na cabeça da linha. Isso não é obrigatório. Sua função é mais específica do que a de "primeira etapa": detecta contaminantes que um detector de metais não consegue identificar — vidro, osso, pedra, plástico denso — e, em embalagens seladas com folha de alumínio, é o único dos dois equipamentos capaz de detectar qualquer coisa. Nada nessa função exige uma posição fixa.
Quatro fatores determinam essa posição:
- O tipo de produto inspecionado. Embalagens seladas devem ser inspecionadas após o selador; produtos a granel transportados por esteira não precisam disso.
- O local onde o recipiente de rejeição pode ser instalado. Na cabeça da linha, ele fica na extremidade de alimentação; na cauda, fica ao lado dos dois recipientes da unidade combinada, concentrando três pontos de coleta num único canto.
- Adaptação em linha operacional. A instalação de um sistema de raio X numa linha já em funcionamento é mais econômica na cauda.
- Velocidade. Onde quer que os dois equipamentos sejam instalados, ambas as esteiras operam na mesma velocidade.
O que não se desloca com o equipamento é o túnel: 300 x 150 mm, independentemente da posição da máquina, constituindo o limite máximo de dimensões de embalagem para toda a linha, não importando a distância em relação ao detector de metais.
Duas configurações de velocidade que precisam coincidir
- O raio X opera entre 10 e 70 m/min.
- A unidade combinada tem um único acionamento para ambas as cabeças, ajustado a um único valor.
Instalar o detector de metais e a balança de verificação num mesmo quadro elimina uma variável: a embalagem não pode circular a uma velocidade no detector e a outra na célula de pesagem. Em duas máquinas separadas, isso pode ocorrer, e você percebe quando os pesos começam a desviar.
Resta, então, o ponto de transferência entre as unidades. Se a saída do raio X operar mais rapidamente do que a extremidade do detector de metais da unidade combinada, as embalagens chegarão mais rápido do que sairão, provocando seu fechamento no ponto de transferência. Se operar mais lentamente, surgirão espaços vazios e a produtividade cairá, embora nenhuma das máquinas esteja operando em sua capacidade máxima.
Um único valor é inserido na ficha de comissionamento: ambas as unidades operando à mesma velocidade de correia, escolhida com base na taxa de embalagem exigida e na velocidade constante à qual a precisão de pesagem é especificada. Alterar uma sem alterar a outra desloca a precisão, não a produtividade.
Três saídas de rejeição, três registros
Conte-os: um no raio X, dois na unidade combinada — um do detector de metais, um da balança de verificação. Eles não são intercambiáveis.
A seção de rejeição do raio X retira a embalagem em qualquer local onde a máquina esteja posicionada. Esse recipiente coleta embalagens contendo vidro, osso, pedra ou plástico denso.
As duas saídas internas da unidade combinada são separadas conforme a causa da rejeição. Essa separação é exatamente o valor agregado de se ter duas saídas. Uma rejeição pelo detector de metais orienta alguém até o equipamento a montante — por exemplo, uma tela desgastada, uma lâmina quebrada ou um parafuso solto. Uma rejeição por peso orienta alguém até o enchimento. Um único recipiente compartilhado transforma ambas em "rejeitadas", e o operador precisa adivinhar para qual linha deve ir.
Três itens a verificar antes do envio da máquina:
- A tela registra qual saída foi acionada, não apenas o fato de ter ocorrido uma rejeição.
- Os recipientes são fisicamente separados, de modo que a contagem por turno corresponda ao registro.
O espaçamento entre as unidades
A distância entre as duas unidades — desde a caixa de rejeição do raio X até a entrada da outra unidade — é definida pela rejeição, não pelo layout do piso.
O pacote deve estar fora da esteira e dentro do recipiente antes que o próximo pacote atinja o mesmo ponto. Um pequeno intervalo e uma esteira rápida fazem com que o empurrador encontre o pacote seguinte, ou dois pacotes caiam no mesmo recipiente, desviando a contagem.
Portanto, o intervalo depende da velocidade da esteira e do tempo de acionamento da rejeição, e deve ser definido antes da soldagem dos quadros. Solicite um desenho com a dimensão do ponto de transferência indicada.
Energia, ar e o que você compra duas vezes
O sistema de raios X necessita de seu próprio circuito de alimentação. A unidade combinada integra um detector de metais de 120 W e uma balança de verificação de 400 W em um único quadro, e seus dispositivos pneumáticos de rejeição operam com ar externo na faixa de 0,6 a 1 MPa.
Assim: duas derivações de energia e duas derivações de ar, caso ambas as unidades rejeitem por meio de acionamento pneumático. Dois conjuntos de esteiras, dois manuais, dois intervalos de manutenção.
A integração não eliminou a segunda decisão de rejeição — essa ainda reside internamente na máquina, em duas saídas.
| Unidade | Pergunta que responde | O que especificar |
|---|---|---|
| Radiografia | vidro, osso, pedra, plástico denso | túnel de 300 x 150 mm, fixo |
| Detector de metais, na unidade combinada | ferroso, não ferroso, aço inoxidável 304 | menor abertura que acomoda o pacote mais alto |
| Verificador de peso, na unidade combinada | peso, enchimento, item ausente | pacote ≤ 300 x 290 mm, ≤ 3000 g |
O que especificar, em uma única passagem
Para o raio X: o túnel compatível com o seu pacote mais alto. O túnel 3015 mede 300 x 150 mm; pacotes mais altos exigem um túnel diferente, não uma correia mais rápida.
Para o detector de metais: a abertura. A sensibilidade varia de 0,8 mm a 3,0 mm na faixa do modelo 818; portanto, uma abertura mais alta do que a necessária reduz desnecessariamente a sensibilidade.
Para o verificador de peso, posicionado a jusante do detector de metais, no mesmo quadro: priorize a área da base do pacote. Um pacote de 300 x 290 mm em uma correia de 450 x 300 mm representa o limite máximo.
A gama
Raios X: CQ-YW800 detector de metais: CQ-YW818 . Verificador de peso: CQ-YWXP300 . Páginas de categoria: Máquina de raios-x ,Detector de metais ,Pesador de comprovação .
Perguntas frequentes
Preciso dos três, e qual vem primeiro?
Há apenas duas unidades nesta linha: o detector de metais e o verificador de peso já formam uma única máquina. A verdadeira questão é se você precisa do sistema de raios X. Se o controle de peso e de metais for o seu critério atual, comece com a unidade combinada e adicione o sistema de raios X quando um cliente perguntar sobre vidro ou ossos ou quando você passar para embalagens com folha de alumínio.
O sistema de raios X precisa vir primeiro?
Não. Ele preenche a lacuna deixada pelo detector de metais, portanto sua posição é uma escolha de layout. Instale-o onde o recipiente de rejeição possa ser acessado e onde a embalagem estiver no formato que deseja inspecionar.
Ambas as unidades precisam operar à mesma velocidade?
No ponto de transferência, sim. Escolha um valor único, com base na precisão de pesagem necessária e na taxa de embalagem desejada.
O detector de metais e o verificador de peso podem compartilhar um único recipiente de rejeição?
Sim, mas você perde a capacidade de distinguir uma falha por presença de metal de uma falha por enchimento. Duas saídas, dois recipientes, duas contagens.
Qual é o maior pacote que a linha consegue processar?
O túnel de raios X é o portão fixo de 300 x 150 mm. A abertura do detector de metais pode ser dimensionada conforme necessário; o túnel não pode.
Duas unidades em sequência não correspondem a duas compras. Trata-se de uma única decisão de layout, uma única decisão de velocidade e uma única decisão de rejeição — e a decisão de rejeição é aquela que você toma três vezes.

 Notícias Quentes
 ONLINE