 EN


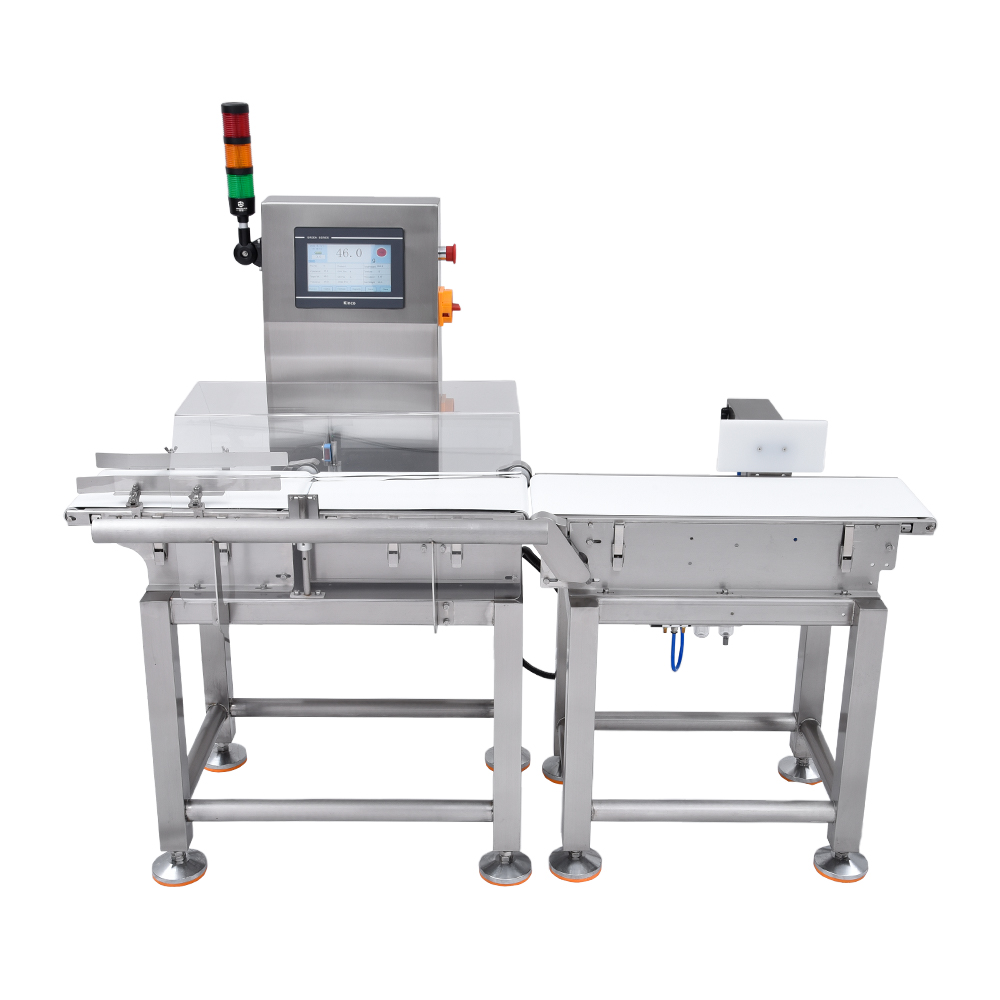
Le réglage automatique du délai de rejet constitue l’un des paramètres opérationnels les plus critiques des systèmes modernes de détection de métaux pour convoyeurs . Ce mécanisme temporel détermine précisément le moment où un contaminant métallique détecté déclenche l’élimination d’un produit de la chaîne de production. Maîtriser l’évaluation et la configuration de ce délai de rejet est essentiel pour les fabricants souhaitant réduire au minimum les pertes de produits tout en garantissant une prévention absolue des contaminations. La rapidité de réponse de votre système de rejet influence directement à la fois la conformité en matière de sécurité et l’efficacité de la production.

Le processus d’évaluation du moment de rejet exige un équilibre entre plusieurs variables, notamment la vitesse du convoyeur, les dimensions du produit, la sensibilité de détection et la capacité de réponse du dispositif mécanique de dérivation. Lorsqu’un tunnel détecteur de métaux identifie un article contaminé, le système doit calculer précisément le moment d’activation des mécanismes de projection pneumatique ou mécanique. Une configuration incorrecte du moment de rejet peut entraîner soit une contamination non détectée, soit un rejet injustifié d’articles acceptables produits , deux scénarios qui ont tous deux des conséquences opérationnelles et réglementaires importantes.
Comprendre les mécanismes de réglage du moment de rejet
Fonctionnement des séquences de détection et de rejet
Les détecteurs modernes de lignes d’emballage fonctionnent selon des séquences précisément synchronisées, qui commencent dès qu’un objet métallique pénètre dans le champ de détection. Le système d’inspection métallique envoie un signal électrique au mécanisme de rejet dès qu’une contamination est identifiée. Ce signal doit traverser le circuit de commande, activer des électrovannes pneumatiques ou des bras mécaniques, puis éliminer physiquement le produit avant qu’il ne quitte la zone de détection. L’ensemble de ce processus s’effectue généralement en quelques millisecondes, ce qui exige un calibrage temporel extrêmement précis pour fonctionner efficacement sur des lignes de production à grande vitesse.
Des systèmes de rejet différents utilisent des mécanismes de réponse variés. Les déviateurs pneumatiques à air utilisent de l’air comprimé pour pousser les articles contaminés hors du convoyeur. Les chasse-neige mécaniques emploient un bras physique qui dévie les produits latéralement. Les séparateurs magnétiques extraient les matériaux ferreux du flux de produits. Chaque type de système présente des caractéristiques de réponse distinctes, qui doivent être ajustées avec précision à la vitesse de votre convoyeur et au débit de produits afin d’éviter à la fois des rejets retardés et des activations prématurées susceptibles d’endommager des produits acceptables.
Variables critiques affectant la précision du rejet
La vitesse du tapis roulant constitue la variable principale influençant les exigences en matière de délai de rejet. Un système détecteur installé sur une ligne d’emballage à grande vitesse doit activer les mécanismes de rejet beaucoup plus tôt après la détection initiale afin d’intercepter les contaminants avant que les produits n’atteignent le point de dérivation. Sur les lignes à faible vitesse, l’activation peut intervenir ultérieurement sans risque de manquer les contaminants. En outre, la distance physique entre la fenêtre de détection et le point de rejet détermine directement le temps dont dispose le système de commande pour traiter le signal et déclencher les réponses mécaniques.
La taille et le poids du produit ont également une incidence significative sur l'évaluation du moment. Les objets plus lourds ou volumineux nécessitent plus de force pour dévier efficacement, et le mécanisme de rejet peut avoir besoin de temps supplémentaire pour les éloigner physiquement de la chaîne de production. Les variations de densité entre les produits sur le même détecteur de ligne d'emballage affectent la prévisibilité du déplacement des articles dans la zone de détection. Les facteurs environnementaux, notamment les vibrations, l'humidité et les fluctuations de température, peuvent entraîner de légers retards dans les temps de réponse pneumatique, ce qui nécessite des ajustements de chronométrage soigneusement mesurés.
Évaluer les performances de votre système de rejet
Méthodes d’essai et de mesure
Des protocoles d'essai systématiques doivent être mis en œuvre pour évaluer si vos détecteurs de métaux à bande transporteuse atteignent un temps de rejet optimal. Commencer par faire circuler les produits d'essai contenant des contaminants métalliques connus à la vitesse de fonctionnement. Ces échantillons d'essai doivent inclure des matériaux ferreux, des métaux non ferreux et de l'acier inoxydable de différentes tailles afin de simuler des scénarios de contamination réels. Documenter si les rejets se produisent de manière constante au point de déviation désigné ou si les variations de temps entraînent des résultats incohérents sur plusieurs essais.
L'enregistrement de la cohérence du point de rejet nécessite une observation et une mesure minutieuses. Marquez l'emplacement de rejet prévu sur votre convoyeur et suivez le nombre d'éléments d'essai qui sont effectivement détournés à ce point précis par rapport à l'emplacement où ils sont effectivement retirés. Les caméras de chronométrage ou la vidéo haute vitesse peuvent capturer le moment exact où la détection se produit et la comparer à l'activer du rejet mécanique. Les écarts de temps supérieurs à 50 millisecondes indiquent généralement la nécessité d'ajustements de l'étalonnage du système pour maintenir des performances fiables de l'inspection des métaux dans toutes les conditions de production.
Identifier les problèmes de synchronisation et les modes de défaillance
Un mauvais réglage du moment de rejet se manifeste par plusieurs modes de défaillance observables. Une activation prématurée du rejet, où les produits sont détournés avant d’atteindre réellement le point optimal de dérivation, entraîne une perte inutile de produits et une augmentation des coûts opérationnels. Une activation tardive du rejet permet à des articles potentiellement contaminés de franchir entièrement la zone de rejet, provoquant des défaillances critiques en matière de sécurité sanitaire des aliments ou de qualité manufacturière. Des problèmes intermittents de synchronisation, où le rejet s’active de façon irrégulière, indiquent des dysfonctionnements sous-jacents liés à la transmission du signal, à la régulation de la pression pneumatique ou à l’usure des composants mécaniques, nécessitant une maintenance et une recalibration rapides du détecteur de métaux en tunnel.
Les changements environnementaux et opérationnels rendent fréquemment nécessaire une réévaluation du moment de rejet. Les fluctuations de la température ambiante modifient la viscosité du fluide pneumatique et la vitesse de délivrance de la pression. Les variations d’humidité saisonnières affectent la réactivité des composants électriques ainsi que la fiabilité du traitement des signaux. Des bandes transporteuses vieillissantes peuvent présenter de légères variations de vitesse, qui s’accumulent au fil du temps et amplifient les erreurs de synchronisation du rejet. Une surveillance régulière garantit que le détecteur de votre ligne d’emballage maintient des performances constantes et permet de détecter rapidement quand des ajustements de synchronisation deviennent nécessaires afin de préserver les normes de sécurité sanitaire des aliments et de qualité des produits.
Optimiser le moment de rejet pour améliorer l’efficacité de la production
Bonnes pratiques de calibrage et de configuration
L’étalonnage approprié commence par l’établissement de mesures de référence du temps dans des conditions contrôlées. Effectuez plusieurs cycles d’essai à la vitesse standard de votre convoyeur, avec des caractéristiques de produit constantes. Ajustez progressivement les paramètres de temporisation du rejet par de petits increments tout en surveillant la cohérence du point de rejet. La plupart des détecteurs de métaux modernes pour convoyeurs offrent des interfaces de réglage numériques permettant des modifications précises du temps au niveau de la milliseconde, sans nécessiter de changements matériels. Documentez tous les ajustements d’étalonnage ainsi que les conditions de production spécifiques dans lesquelles les essais ont été réalisés, afin de pouvoir y faire référence ultérieurement et faciliter le dépannage.
La pression du système et la puissance du signal électrique influencent directement les temps de réponse du mécanisme de rejet. Vérifiez que l’alimentation en air pneumatique maintient une pression constante pendant les heures d’exploitation, car des fluctuations de pression aussi faibles que 5 PSI peuvent affecter de façon notable le chronométrage du rejet. Inspectez les connexions électriques et les câbles de signal à la recherche de corrosion ou de dommages susceptibles d’entraîner des retards de transmission. Testez séparément la réactivité des électrovannes afin de confirmer que ces composants s’activent immédiatement dès réception du signal de détection. Une maintenance complète de tous les composants critiques en termes de chronométrage garantit un fonctionnement fiable de votre système d’inspection métallique sur des cycles de production prolongés.
Ajustement des paramètres pour divers scénarios de production
Des produits différents nécessitent des configurations temporelles personnalisées, optimisées en fonction de leurs caractéristiques spécifiques. Les articles légers et de faibles dimensions peuvent nécessiter une activation plus précoce du rejet que les produits lourds et volumineux, car ils traversent la zone de détection plus rapidement. Des vitesses plus élevées du convoyeur exigent des temps de réponse du rejet proportionnellement plus rapides, comparés aux applications de détecteurs sur des lignes d’emballage fonctionnant à vitesse réduite. Les fabricants exploitant plusieurs lignes de production présentant des vitesses et des types de produits distincts doivent conserver des profils d’étalonnage séparés, pouvant être sélectionnés rapidement lors du passage d’un scénario de production à un autre, afin de garantir des performances constantes en matière d’inspection métallique dans tous les environnements de fabrication.
Il convient d’anticiper et d’intégrer les variations saisonnières et opérationnelles dans la stratégie de synchronisation. Pendant les mois d’hiver, où les installations de production sont plus froides, des ajustements minimes de la synchronisation peuvent être nécessaires par rapport aux opérations estivales, en raison des changements de viscosité des fluides pneumatiques. Le lancement de nouveaux produits doit déclencher immédiatement une évaluation de l’adéquation de la synchronisation du rejet, avant le démarrage de la production à grande échelle. La mise en œuvre d’un calendrier de vérification trimestrielle permet de détecter toute dérive de synchronisation avant qu’elle ne provoque des problèmes de production, préservant ainsi la fiabilité et la précision exigées par les réglementations modernes en matière de sécurité alimentaire et par les normes de qualité.
FAQ
Que se passe-t-il si la synchronisation du rejet est réglée trop tôt sur mes détecteurs de métaux pour convoyeurs ?
Régler le déclenchement du rejet trop tôt provoque une déviation prématurée du produit avant qu’il n’atteigne effectivement le point de rejet optimal. Cela entraîne un gaspillage de produit, une réduction de l’efficacité de production et une augmentation des coûts opérationnels. Des produits peuvent être rejetés avant même que la contamination ne soit confirmée, ce qui cause des pertes inutiles de marchandises acceptables et réduit le débit global de votre ligne d’emballage équipée d’un détecteur.
À quelle fréquence dois-je vérifier le réglage du déclenchement du rejet sur mon détecteur de métaux à tunnel ?
La vérification du déclenchement du rejet doit être effectuée tous les trois mois dans des conditions de fonctionnement normales, ou immédiatement chaque fois que vous modifiez la vitesse du convoyeur, le type de produit ou que vous procédez à des ajustements de maintenance sur votre équipement de détection de métaux. Les changements environnementaux, le vieillissement des composants et les variations saisonnières peuvent progressivement affecter la précision du déclenchement, rendant cette vérification régulière indispensable pour assurer une prévention fiable de la contamination sur votre ligne d’emballage équipée d’un détecteur.
Le moment du rejet peut-il affecter la conformité en matière de sécurité alimentaire pour la détection des métaux ?
Oui, un moment de rejet inapproprié a un impact direct sur la conformité en matière de sécurité alimentaire. Si des produits contaminés contournent le point de rejet en raison d’un déclenchement trop tardif, ils peuvent parvenir aux consommateurs, créant ainsi des risques graves pour la sécurité et des infractions réglementaires. Les réglementations en matière de sécurité alimentaire exigent des preuves documentées que vos détecteurs de métaux sur convoyeur éliminent systématiquement les articles contaminés, ce qui rend la vérification précise du moment de rejet essentielle pour maintenir la conformité et protéger la réputation de votre marque.
Table des matières
- Comprendre les mécanismes de réglage du moment de rejet
- Évaluer les performances de votre système de rejet
- Optimiser le moment de rejet pour améliorer l’efficacité de la production
-
FAQ
- Que se passe-t-il si la synchronisation du rejet est réglée trop tôt sur mes détecteurs de métaux pour convoyeurs ?
- À quelle fréquence dois-je vérifier le réglage du déclenchement du rejet sur mon détecteur de métaux à tunnel ?
- Le moment du rejet peut-il affecter la conformité en matière de sécurité alimentaire pour la détection des métaux ?