EN
Un sachet souple ne peut pas être poussé sur le côté. Il doit tomber verticalement.
| Sauces et pâtes | Un poussoir éclaterait un sachet de sauce. Le conditionnement tombe donc directement vers le bas. |
| Poudres et granulés | La poudre se déplace à l’intérieur du sac. Le conditionnement tombe librement sans être comprimé. |
| Lignes de rétrofit | L’armoire et le convoyeur forment deux unités distinctes. La machine s’adapte à une ligne qui ne peut pas accueillir un châssis long. |
Indiquez-nous le conditionnement et le poids de remplissage. Nous réglerons la hauteur de chute en conséquence.
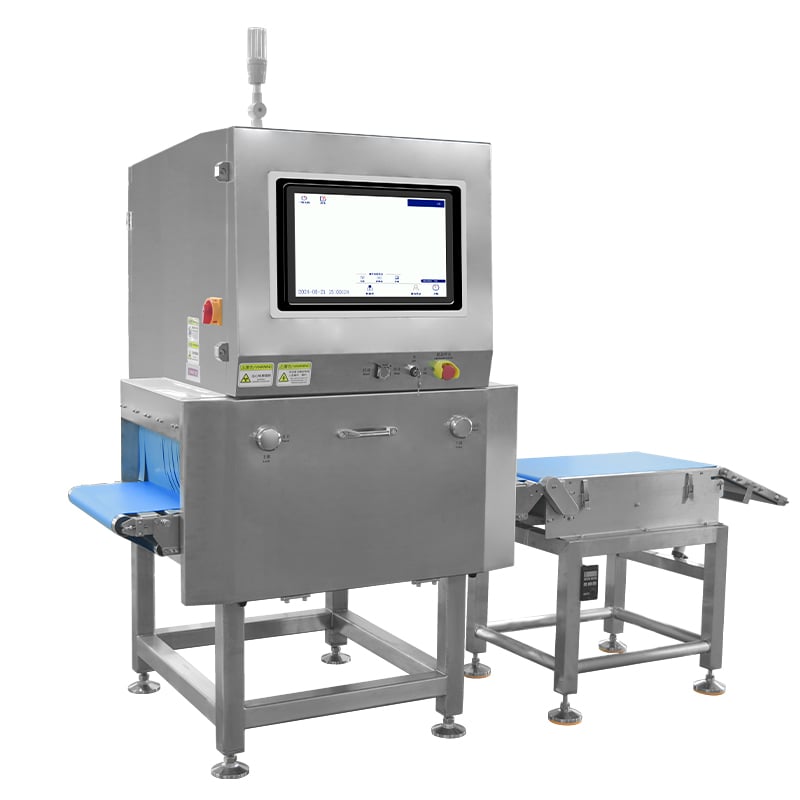
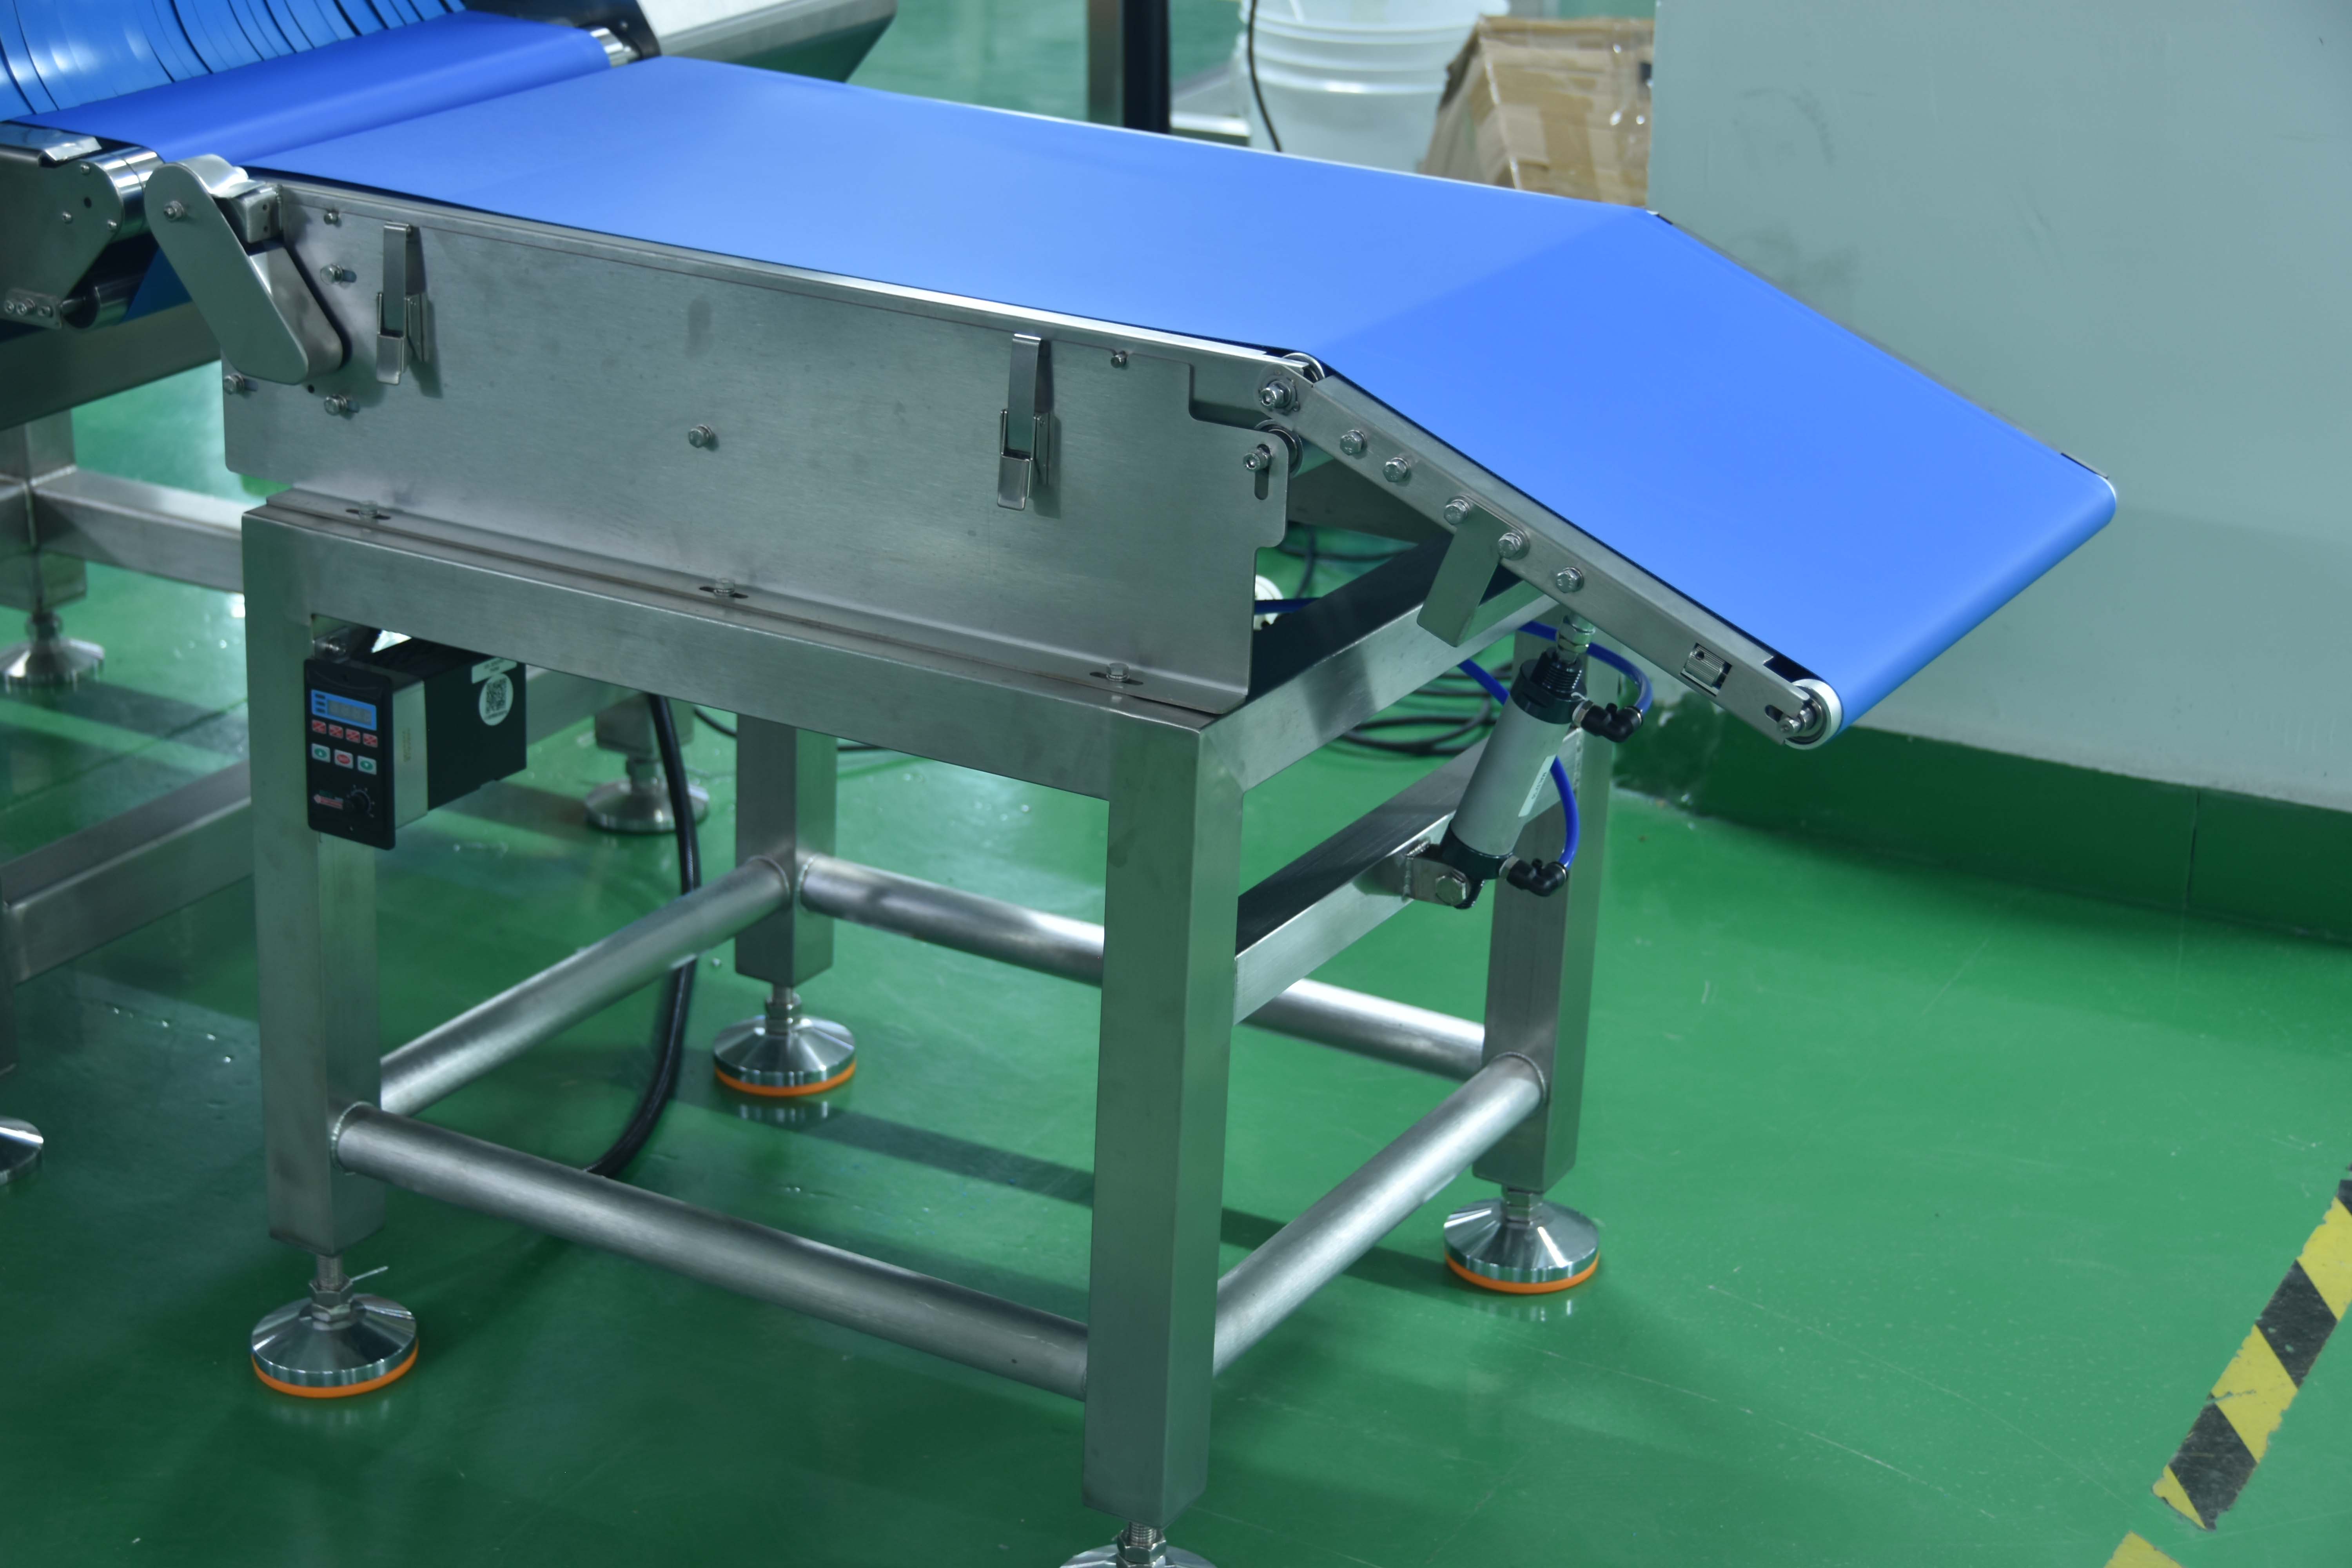
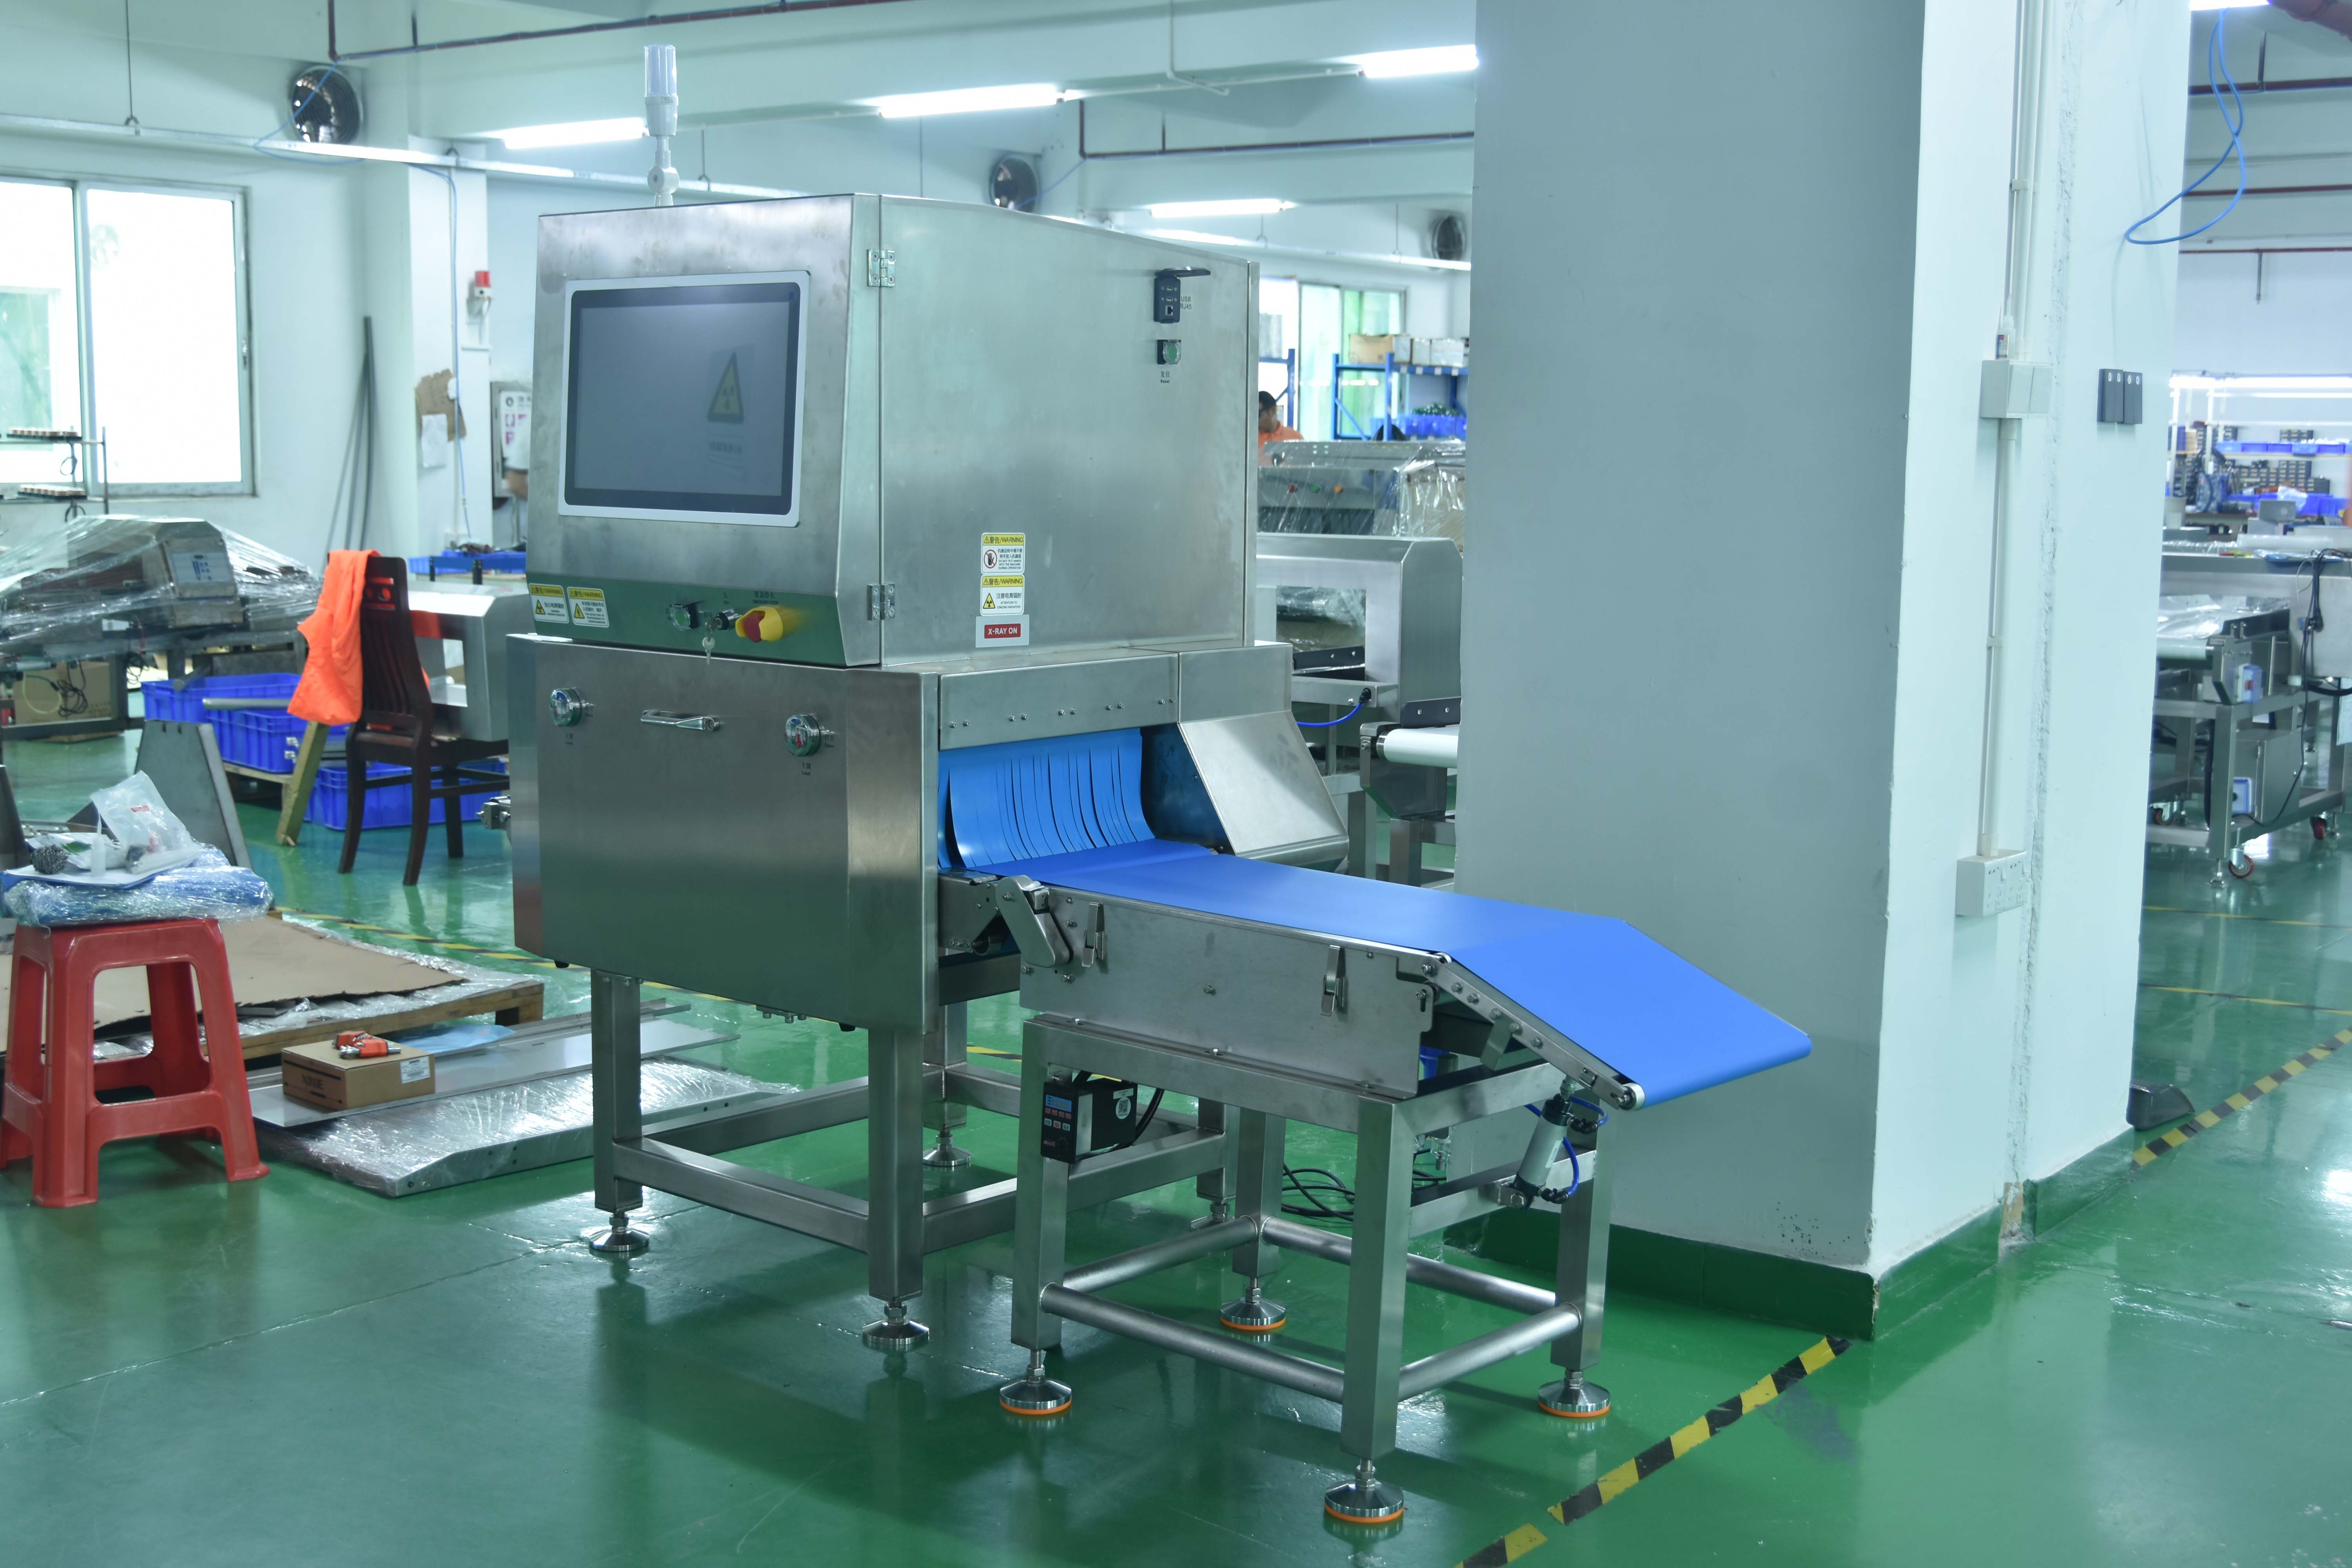
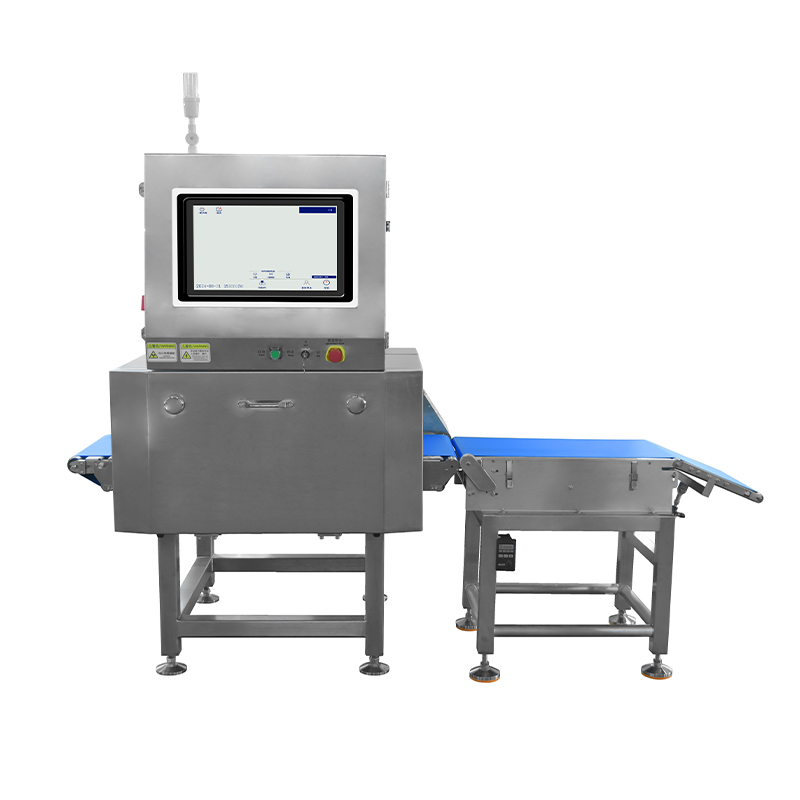
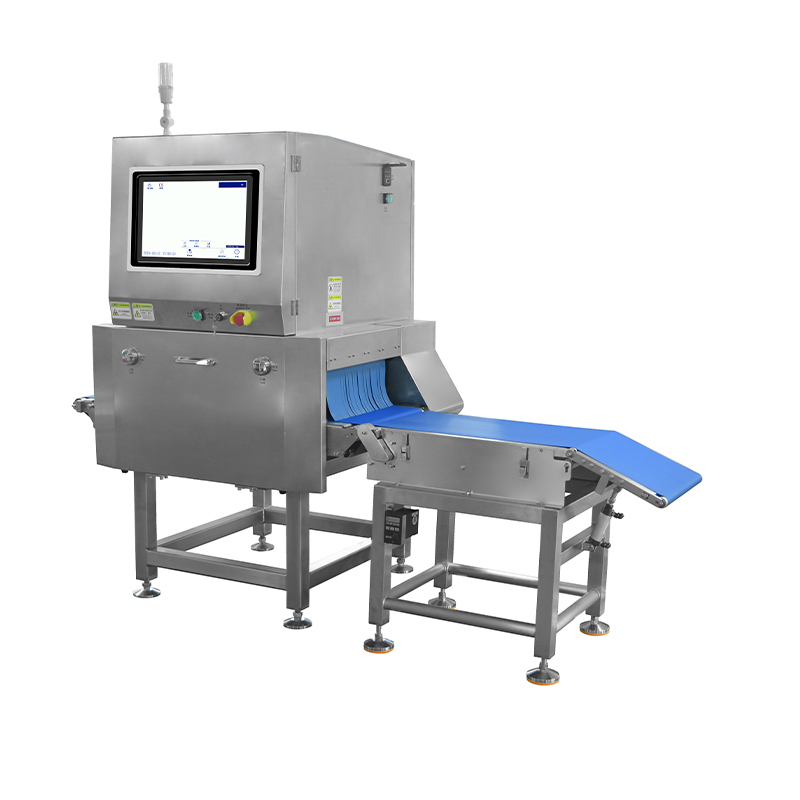
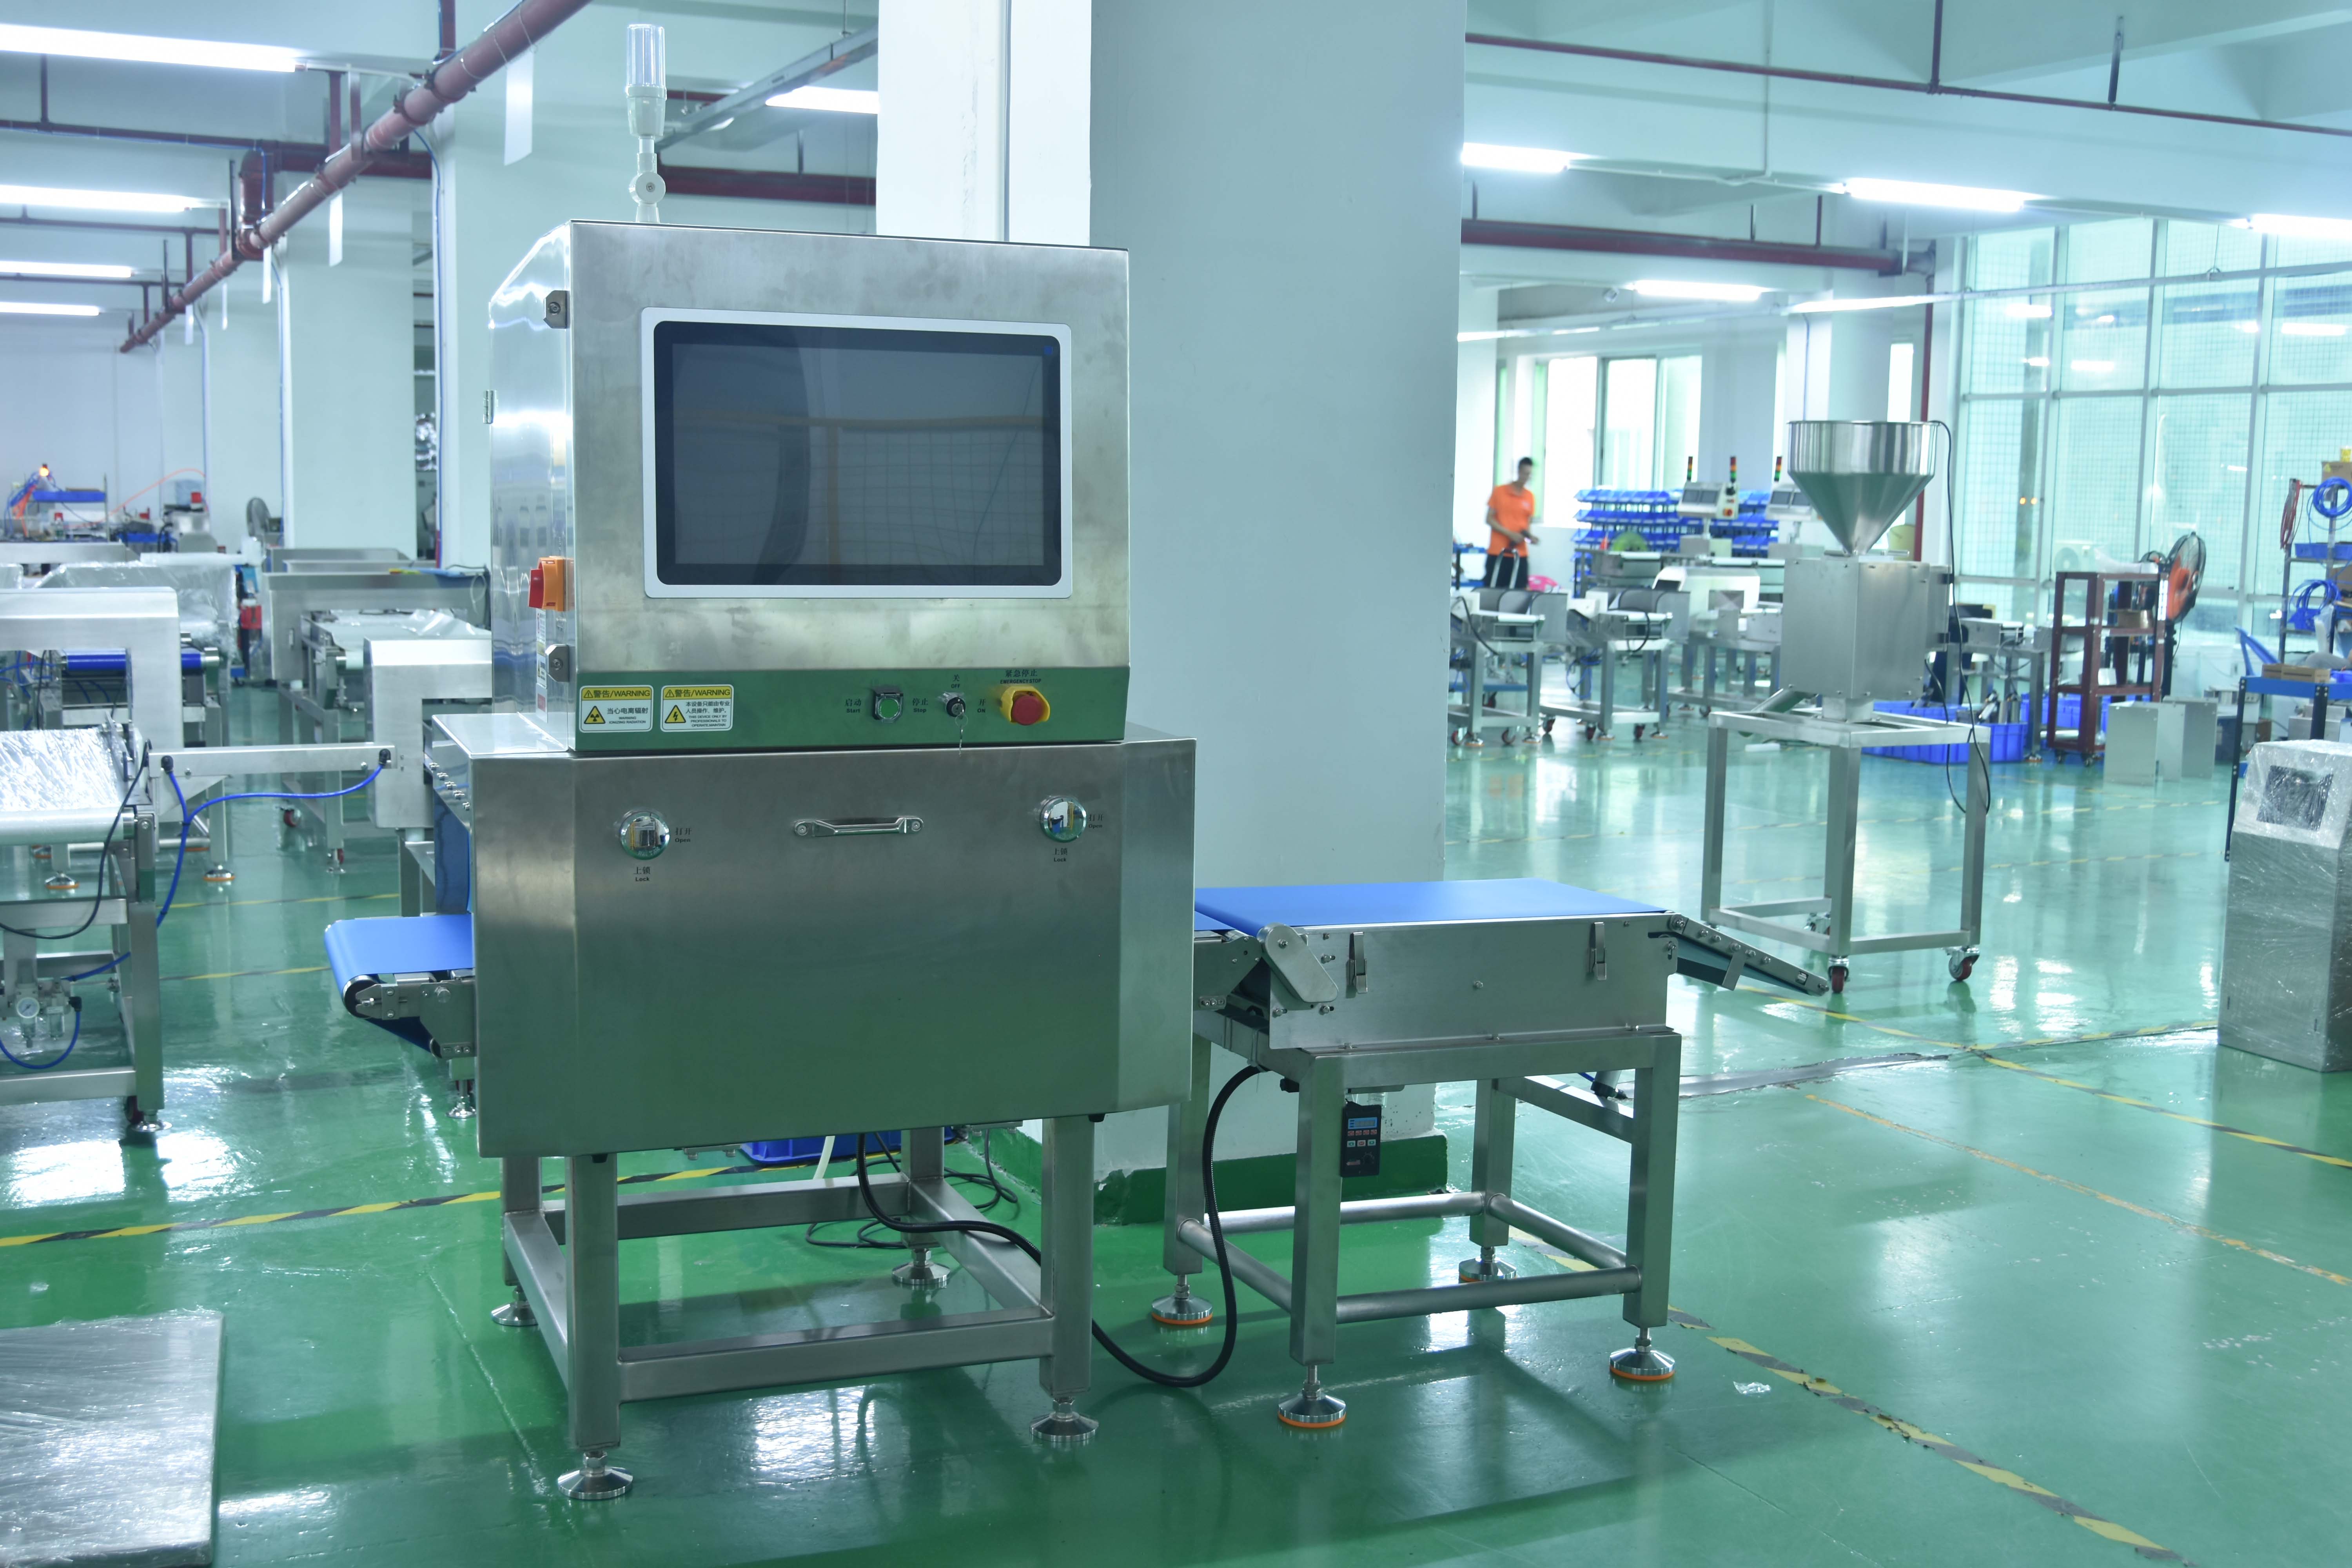
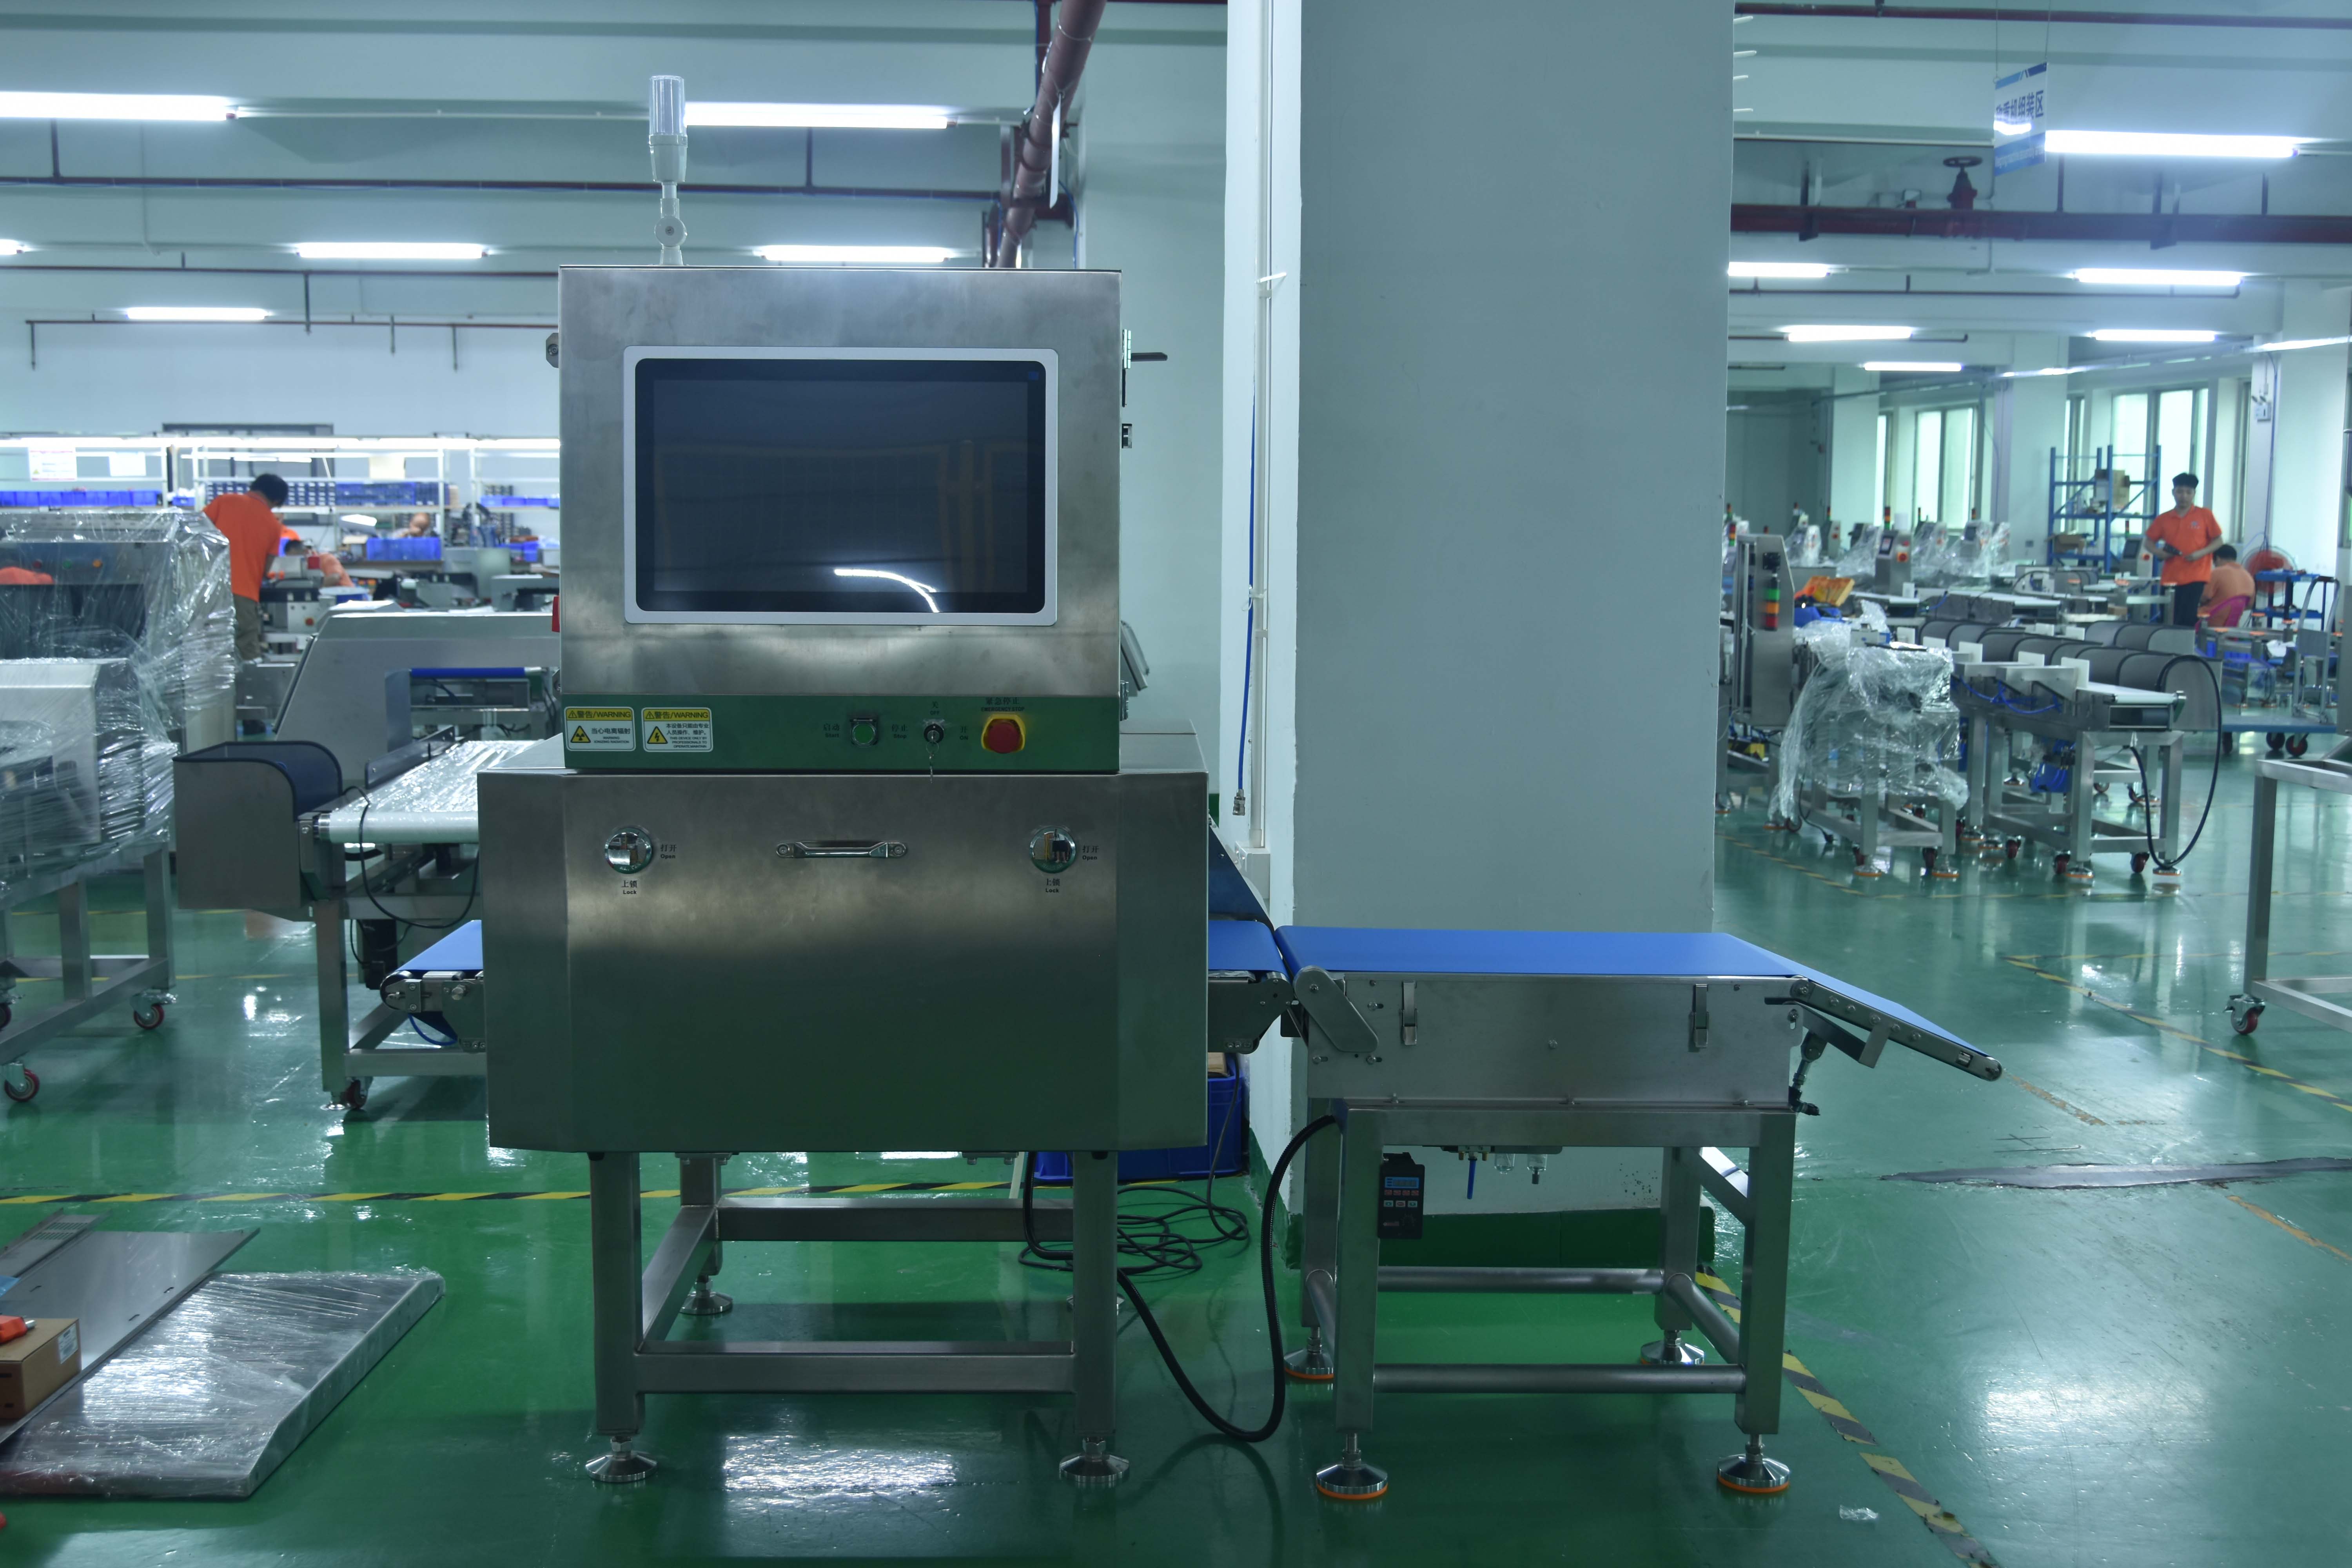
Deux unités, non pas une seule : l’armoire et un convoyeur distinct qui évacue l’emballage. À l’extrémité de ce convoyeur, une section articulée bascule vers le bas, permettant ainsi à un emballage rejeté de tomber dans l’ouverture plutôt que d’être poussé latéralement — ce qui fait de cette machine radiographique à rejet par enfoncement un détecteur dédié aux aliments conditionnés en sac, et non un trieuse polyvalente.
Là où une machine standard dévie un mauvais colis sur le côté, celle-ci ouvre un espace sous celui-ci. L’extrémité arrière du deuxième convoyeur est une section articulée actionnée par un vérin pneumatique : lorsque l’inspection rejette un colis, cette section bascule vers le bas et le colis tombe dans la benne. Aucune partie ne le touche latéralement — une manipulation douce de l’usine, adaptée aux produits conditionnés en sacs ou sous forme poudreuse.
| Fonctionnalité | Caractéristiques techniques / Performances |
| Modèle / Série | CQ-YW800 — type séparé 4020, rejet par descente |
| Système de rejet | Rejet par descente — la section articulée fait descendre le colis verticalement |
| Source de rayons X | 150 W / 240 W / 350 W, sélectionnable |
| Dimensions du tunnel (L × H) | 400 mm × 200 mm |
| Taille maximale du produit | ≤280 mm (L) × 200 mm (H) ou ≤400 mm (L) × 60 mm (H) |
| Vitesse de la ceinture | 10–70 m/min, réglable |
| Précision de détection (sphère minimale) | 0,4 mm en acier inoxydable SUS 304 · 1,0 mm en céramique · 2,0 mm en verre Spécifié sur un tapis vide, aucun produit dans le faisceau |
| Capacité de charge | Jusqu’à 5 kg (11 lb) |
| Cadre | châssis à deux parties de 2223 mm, deux unités |
| Dimensions de la machine (L × l × H) | 2223 × 1130 × 1696 mm (+100 mm) |
| Formats de produits | Poudre en sachet · collations en vrac · marchandises en boîte et en vrac |
| Construction | Châssis entièrement en acier inoxydable SUS 304, courroie en polyuréthane (PU) conforme aux normes alimentaires |
| Alimentation électrique | Courant alternatif 220 V, 1,5 kVA, 50/60 Hz |
| Alarme | Audible et visuel |
| Température ambiante | −15 °C à +45 °C |
| Connectivité | Port LAN · port USB — rapports en temps réel et pistes d’audit |
| Interface Opérateur | Écran tactile couleur HMI, affichage multilingue |
Deux valeurs différentes sont indiquées pour une machine de ce type. Celle du tableau correspond à la mesure sur courroie vide ; l’autre, effectuée à travers le produit, est la valeur pertinente pour votre ligne. Les deux sont indiquées ci-dessous :
Grâce à un colis chargé, notre banc d’essai propre a résolu le problème. bille en acier inoxydable de 0,8 mm et une bille en verre de 2,0 mm sous un produit en sauce conditionné sous sachet. Dans votre produit, la limite dépend de la densité et de l’épaisseur de l’emballage.
La décision est fondée sur une image de l’emballage, et non sur une seule mesure ; c’est pourquoi un tunnel exécute toute une série de contrôles.
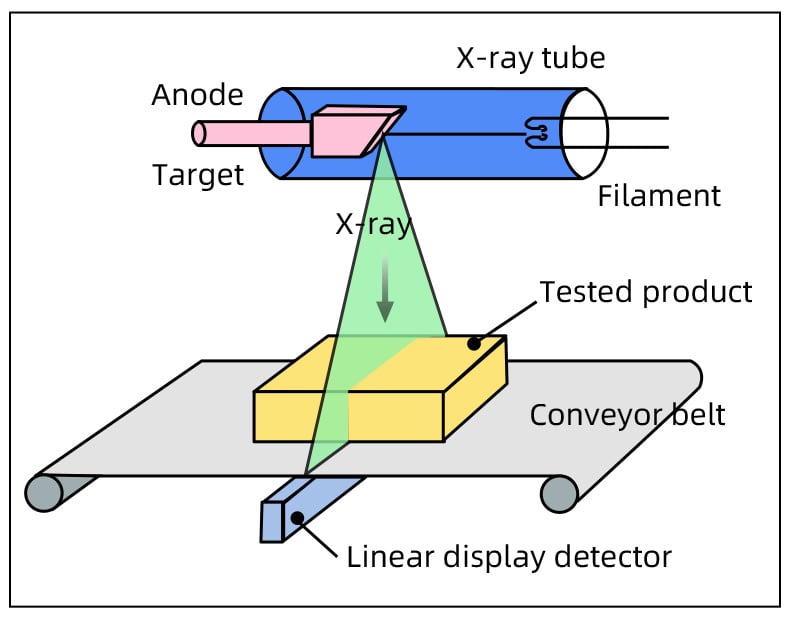
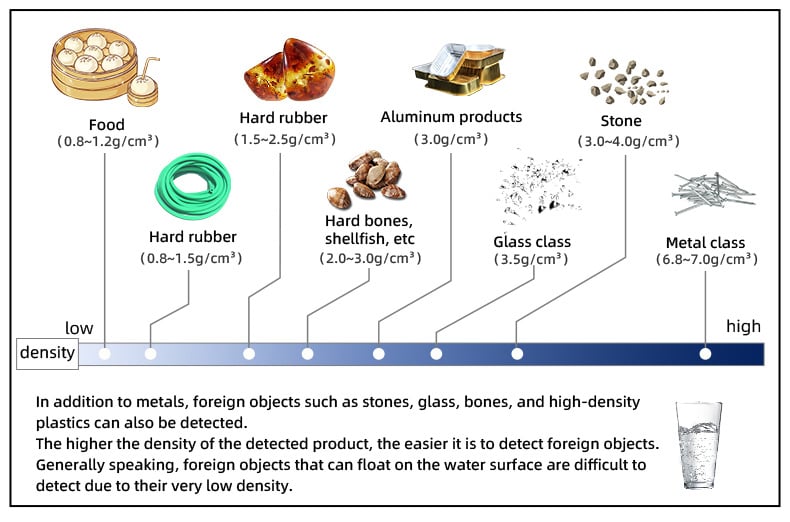
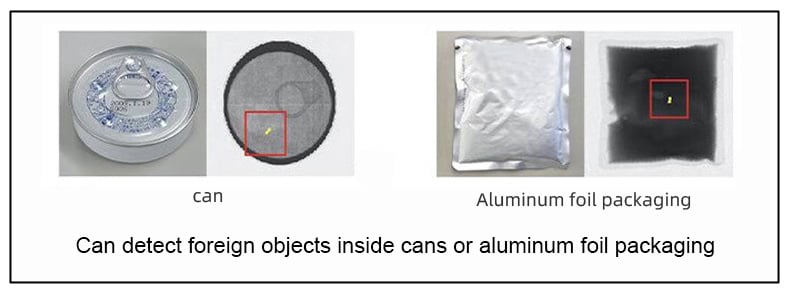
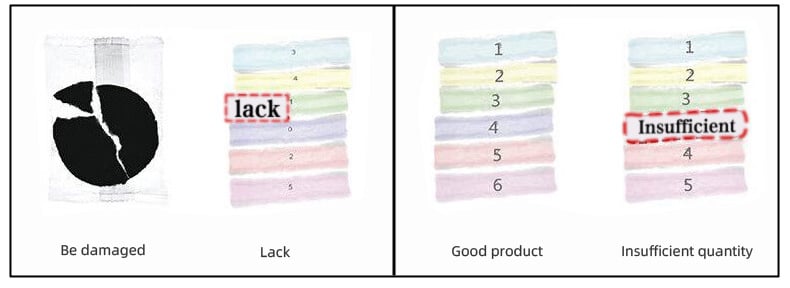
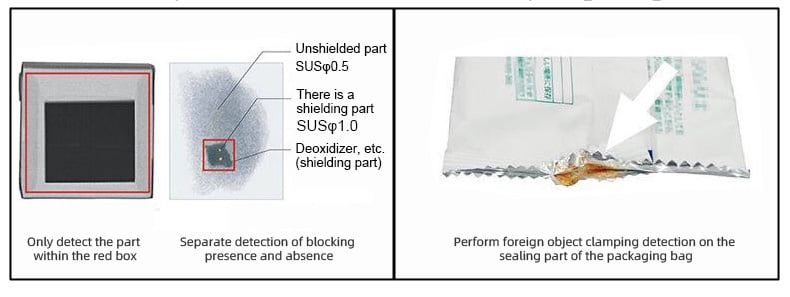
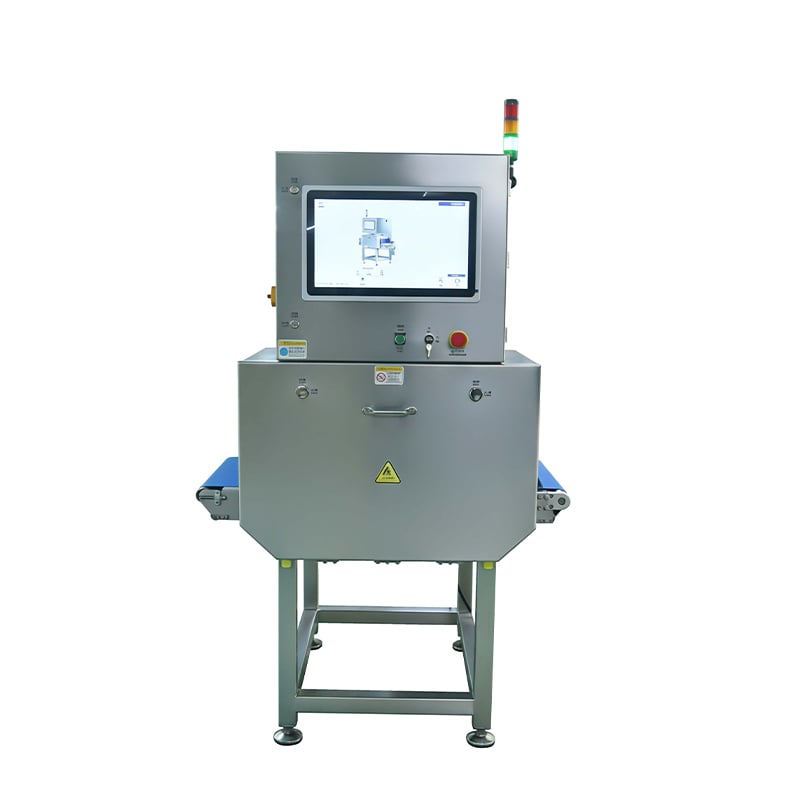
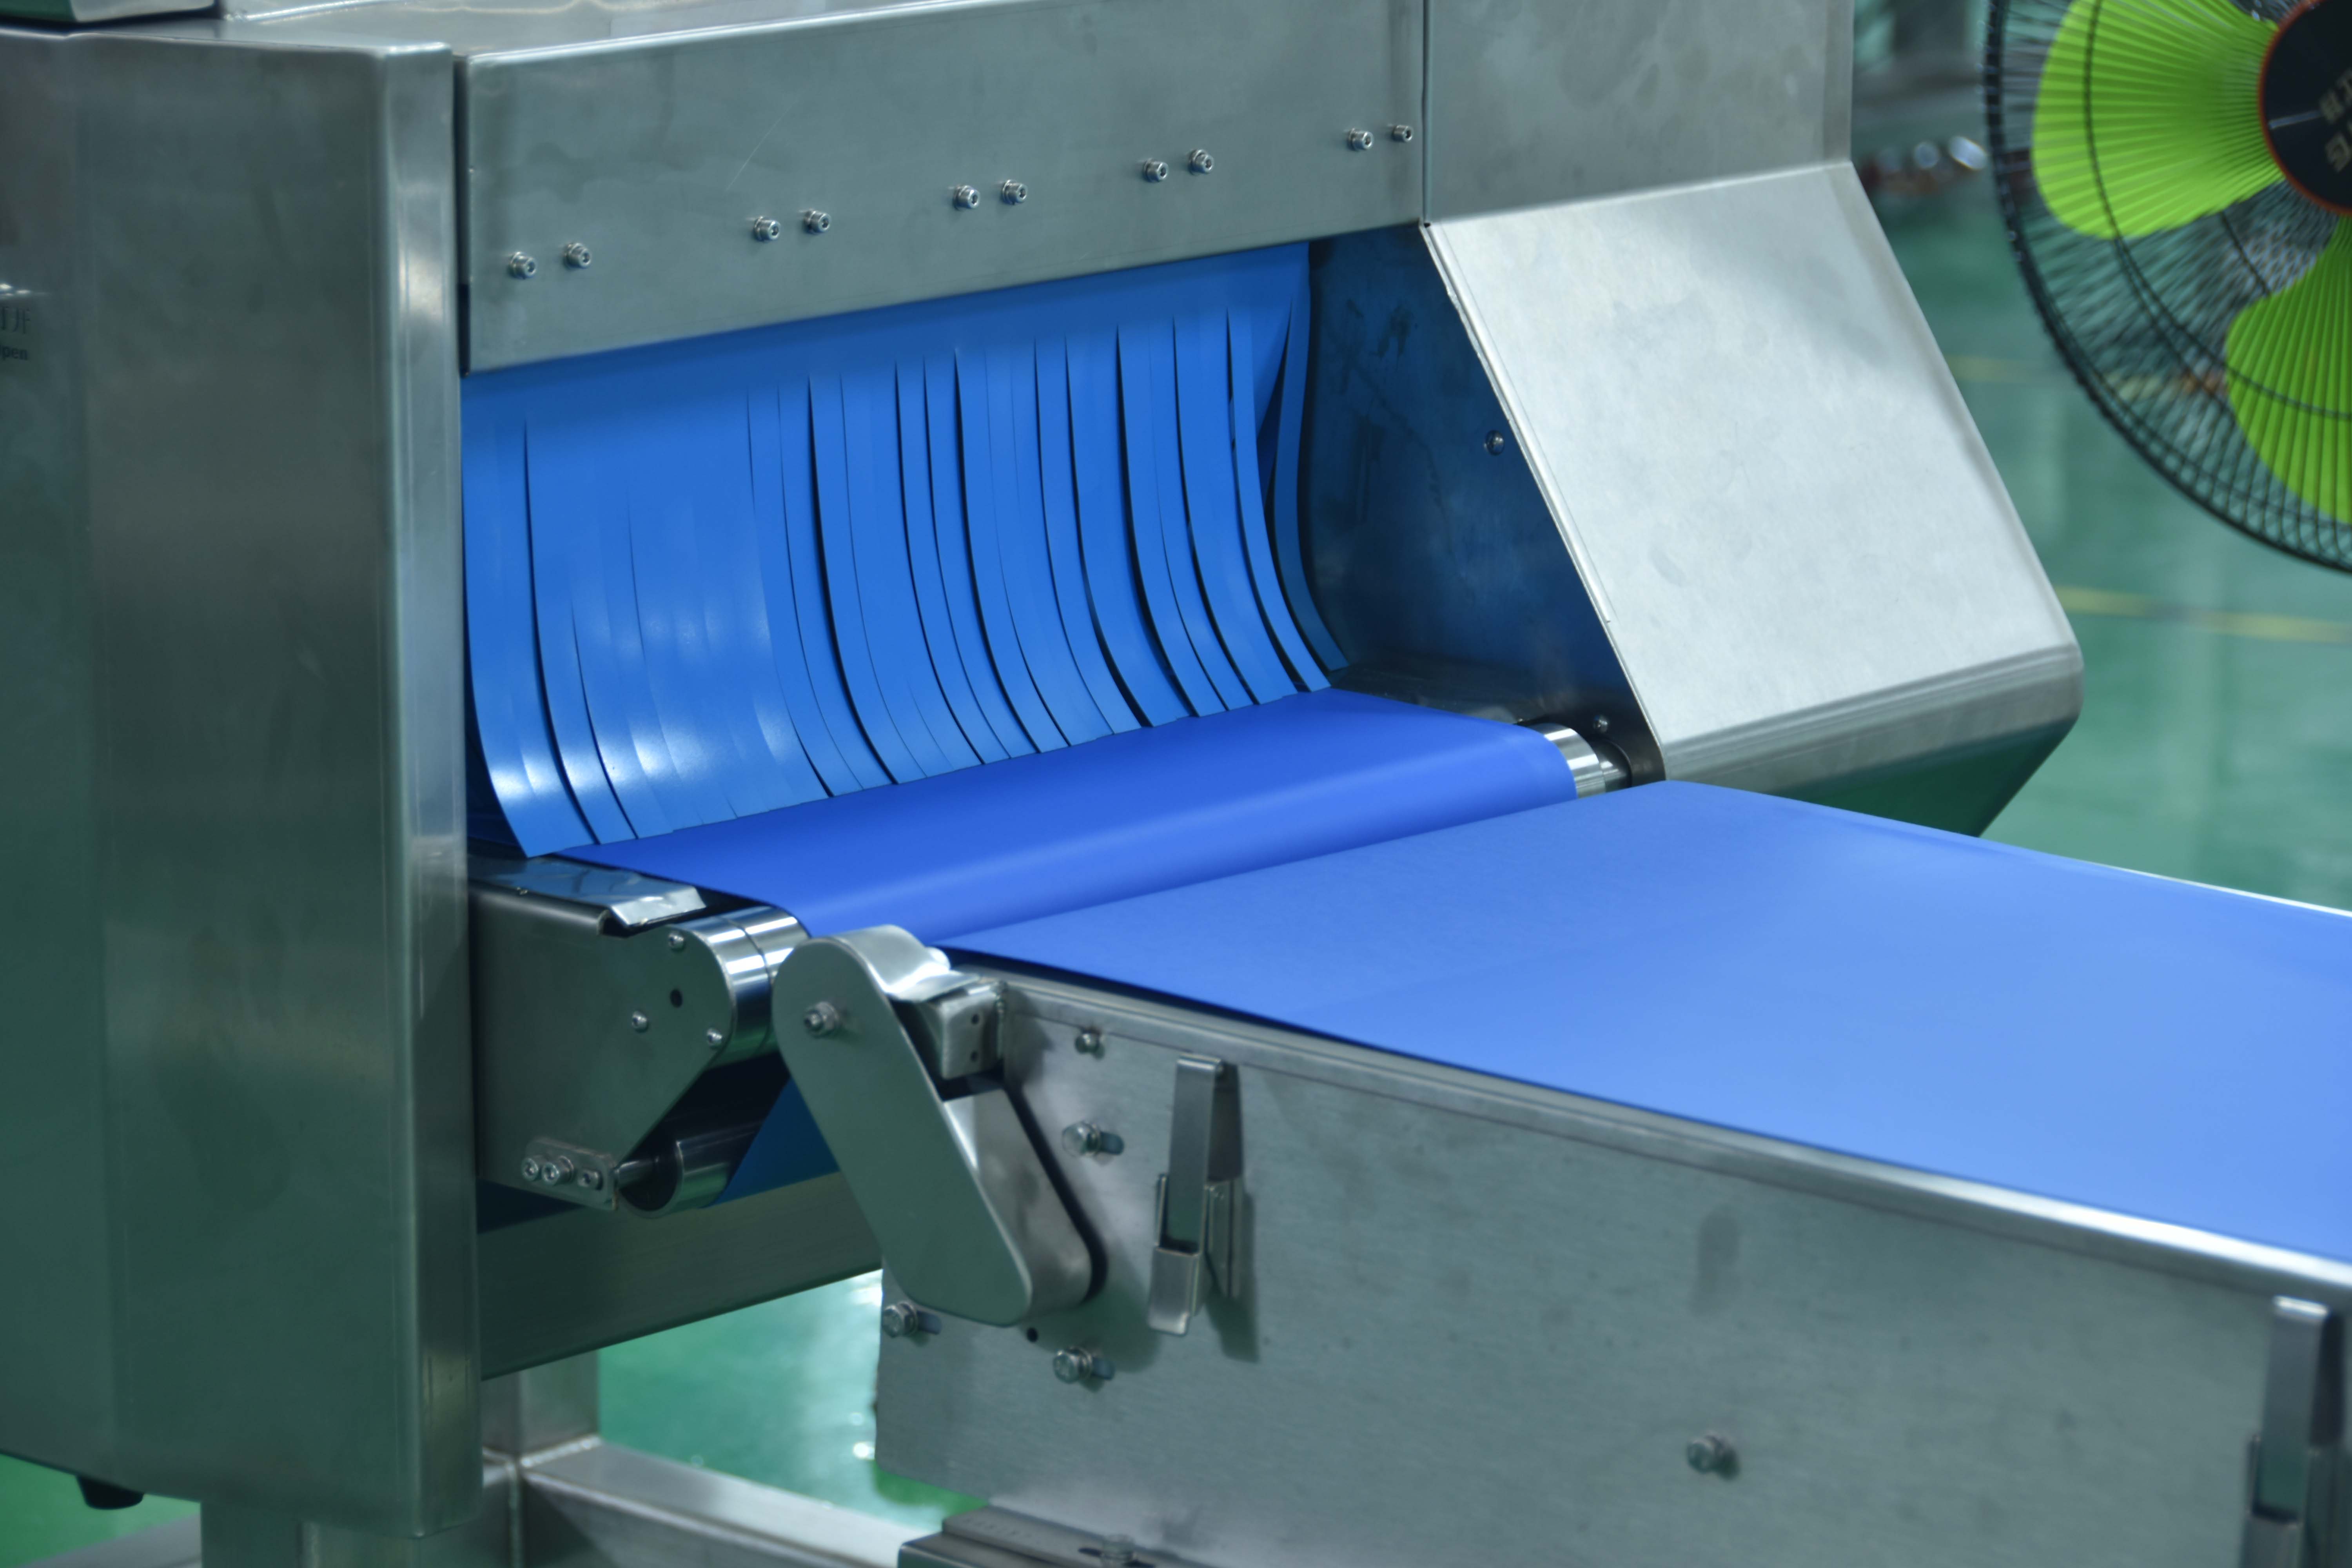
Rien d’extraordinaire ne se produit à l’intérieur de l’armoire. Un générateur produit des rayons X, le faisceau traverse la bande transporteuse, et un détecteur situé du côté opposé mesure l’intensité du rayonnement reçu. Les matériaux denses en bloquent davantage, de sorte qu’un fragment laisse une marque plus sombre que les aliments qui l’entourent.
Le reste est géré par le logiciel : la machine compare l’image aux paramètres définis pour ce produit, décide si le produit est accepté ou rejeté, puis la section de rejet immergée agit sur celui-ci à l’extrémité du deuxième convoyeur. Comme la décision repose sur une image, un seul passage permet d’effectuer simultanément plusieurs contrôles — corps étrangers, forme, nombre, blindage et sceau — ce qui justifie pleinement l’intégration d’un système modulaire de radiographie dans une ligne de production.
L’écran tactile affiche en temps réel l’image et la décision prise pour chaque emballage, tandis que le journal les conserve pour consultation ultérieure.
La réponse en une phrase est : tout ce qui ne doit pas être heurté. L’usine cite les poudres en sac, les collations en vrac, les produits conditionnés en boîte et les marchandises en vrac ; l’agencement « à immersion » concerne la partie « en sac » de cette liste : un sachet de poudre ou de pâte ne conserve pas sa forme, donc un balayage latéral peut le faire éclater.
Une tâche typique consiste à transférer, depuis la machine de remplissage, un sachet de sauce ou de pâte, à le faire traverser le tunnel, puis à le déposer directement dans la benne ou à le laisser tomber dedans. À une vitesse comprise entre 10 et 70 m/min, il suit le rythme de la machine de remplissage.
Les deux unités sont assemblées, alignées et mises en service sur notre propre site avant expédition : une machine divisée ne fonctionne correctement que si les deux convoyeurs sont parfaitement alignés et de niveau. Ci-dessous, un modèle divisé 4020 installé comme ligne opérationnelle.
Fournissez-nous les dimensions du colis, son contenu et la vitesse de fonctionnement, et nous vous proposerons la configuration du type 4020 à séparation — tunnel, châssis et hauteur de chute de l’extrémité.
 EN LIGNE