 EN


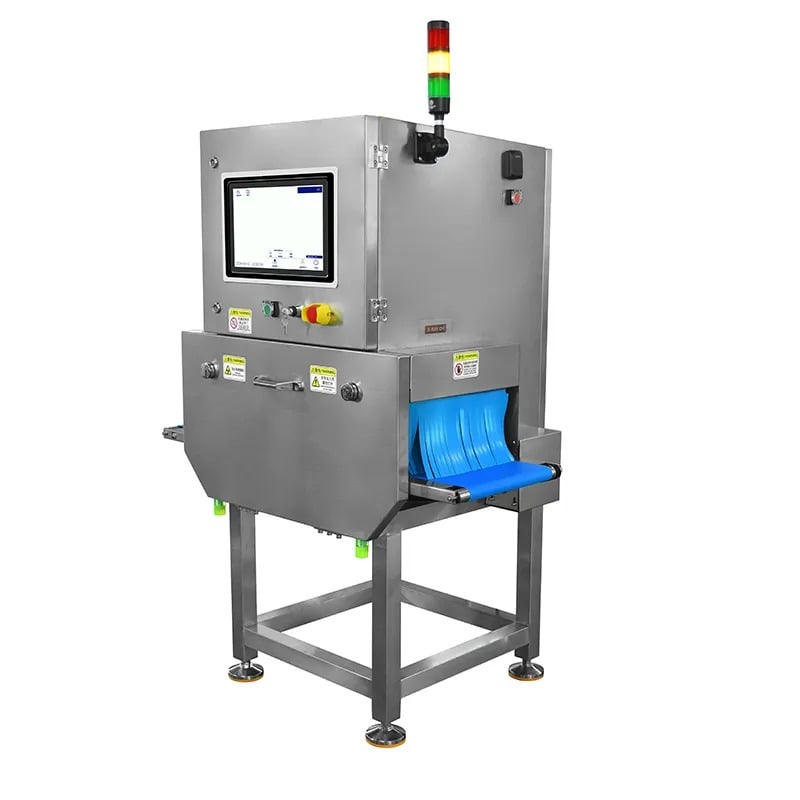
Vals verwerpings tydens hoëspoed-omloop verteenwoordig een van die mees frustrerende bedryfsuitdagings in moderne voedselverwerking en farmaseutiese vervaardiging. Wanneer 'n x ray inspection machine verkeerd aanvaarbare produkte as defekt merk, vertraag produksielyn drasties, afval versamel en wins verdwyn. Die begrip van die tegniese en bedryfsfaktore wat vals verwerpings aktiveer, is noodsaaklik vir die handhawing van doeltreffendheid sonder om voedselveiligheid- en produkwalstandaarde te kompromitteer.

’n Misfunksie van gehaltebeheertoerusting tydens vinnige verwerkingsiklusse vind dikwels sy oorsprong in ’n kombinasie van hardeware-, sagteware- en omgewingsfaktore eerder as ’n enkele oorsaak. Vals verwerpings ondermyn produksieskedules, verhoog bedryfskoste deur onnodige stilstandtyd en kan kliëntvertroue ondermyn indien buitensporige materiaal weggooi word. Hierdie artikel ondersoek die primêre meganismes agter vals verwerpings op hoëspoed-xstraalinspeksiestelsels, ondersoek hoe verpakkinginspeksie-uitdagings tot die probleem bydra, en verskaf werklike strategies om verwerpingsfoute te verminder en deurset te maksimeer.
Begrip van miselyning van opsporingsgevoeligheid
Drempelkalibrasieprobleme
Stelsels vir hoëspoedvoedselinspeksie moet twee wedersydse vereistes balanseer: die opsporing van werklike gebreke terwyl valse alarms vermy word. Wanneer sensitiwiteitsdrempels te aggressief ingestel word, merk die verpakkinginspeksieproses klein beeldvariasies as ernstige probleme. Tydens hoëspoedvervaardiging beweeg produkte vinnig deur die opsporingsgebied, wat minimale verwerkingstyd vir seininterpretasie laat. Indien die drempelparameters van die röntgeninspeksiemasjien nie presies gekalibreer is vir die spesifieke produksoort, materiaaldigtheid en verpakkingskonfigurasie nie, vermenigvuldig valse afkeurings eksponensieel soos die deursetgroei.
Drempelverskuiwing vind natuurlik plaas met verloop van tyd as gevolg van komponentouderdom, temperatuurfluktuasies en opgeboude bestralingseffekte op detektorreëls. Baie bedrywers versuim om hul gehaltebeheertoestelle tussen produkverwisselings of na lang produksiesiklusse weer te kalibreer. Tydens hoëspoedbedryf kan selfs 'n 2 tot 3 persent verskuiwing in opsporingsensitiviteit honderde valse afkeurings per uur veroorsaak, veral by veranderlike produkgeometrie of onkonsekwente verpakking.
Signaalruis en basislynonstabiliteit
Die röntgeninspeksietoestel se detektorstelsel genereer 'n voortdurende basislynsein wat as verwysingspunt vir defekidentifikasie dien. Wanneer hierdie basislyn onstabiel raak, kan die voedselinspeksiestelsel nie tussen werklike vreemde materiale en ewekansige detektorruis onderskei nie. Hoëspoedbedryf vererger hierdie probleem omdat die toestel meer datapunte per sekonde verwerk, wat enige onderliggende ruisseine versterk.
Omgewingsfaktore soos elektromagnetiese steuring vanaf nabygeleë toerusting, spanningsswankings in die kragvoorsiening en termiese dryf in opsporerelemente ontstabiliseer almal die basislyn. Die akkuraatheid van verpakkinginspeksie hang krities af van 'n skoon, stabiele verwysingssein. Besoedelde of verswakte afskerming binne-in die x-straalinspeksiemasjienkas, verslete verbindingskontaktes of los binnebedrading kan intermitterende geraas inbring wat as vals verwerping tydens bedryf by maksimum spoed verskyn.
Produk- en Verpakkingsveranderlikheidseffekte
Onkonsekwente produkdigtheid en -samestelling
Voedselprodukte vertoon selde ’n eenvormige digtheid oor elke eenheid. Variasies in vogtinhoud, vetverspreiding, tekstuur en bestanddelensakking verander almal hoe röntgenstrale deur die produk penetreer. ’n Gehaltebeheertoestelstelsel wat vir gemiddelde produktdigtheid gekalibreer is, sal items by digtheidsuiterstes as moontlike kontaminante verwerp. Tydens hoëspoedbedryf neem die statistiese waarskynlikheid om uitliggende produkte te ontmoet toe, wat groepe van vals verwerpings veroorsaak.
Partytotparty-konsekwentheidsprobleme vererger hierdie kwessie. Indien grondstofverskaffers verander, bestanddele tussen seisoene verskuif of prosesvoorwaardes wissel, verskil die produkprofiel wat deur die röntgeninspeksietoestel gesien word, van die kalibrasiereferensiebasislyn. Verpakkinginspeksie word progressief minder akkuraat soos die produk eienskappe verder vanaf die opleidingsversameling afwyk. Hoëspoedbedryf vergroot hierdie klein opsporingsfoute tot beduidende verwerpingskoerse.
Verpakkingsmateriaal- en versegelingsvariasies
Moderne verpakking gebruik verskeie materiale, insluitend meervlakfilms, gemetalliseerde lae en vogbarrières wat röntgenstraalverswakking op onvoorspelbare wyse beïnvloed. Onkonsekwente verpakkingsvul, kreukels in verpakkingsmateriaal, lugkompartemente en onreëlmatige versegelkwaliteit skep almal beeldartefakte. Die voedselinspeksiestelsel moet tussen hierdie normale verpakkingsvariasies en werklike vreemde voorwerpe onderskei. Wanneer verpakkingsonkonsekwentheid die toleransievenster van die opsporingsalgoritme oorskry, vind vals afkeurings plaas.
Tydens hoëspoedbedryf neem meganiese spanning op verpakking toe, wat tydelike versegelgebreke en klein filmvervormings veroorsaak. Netso kan temperatuur- en vogtigheidsveranderings in die vervaardigingsomgewing die eienskappe van verpakkingsmateriaal verander, wat röntgenstraaloordrag beïnvloed. Die gehaltebeheertoestelle wat perfek by standaardbedryfsvoorwaardes gewerk het, kan sukkel wanneer omgewingsparameters verskuif, veral by verhoogde lynspoed.
Stelselkonfigurasie en algoritmiese beperkings
Beperkings van opsporingsalgoritmes
Die beeldverwerkingalgoritmes wat in die Röntgeninspeksiemasjien ingebed is, balanseer kompleksiteit teenoor verwerkingstempo. By laer snelhede kan die stelsel gesofistikeerde, veelstadium-analiseprosedures toepas wat valse positiewes verminder. Hoë spoedbedryf dwing egter algoritmiese vereenvoudiging om werkliktydsprestasie te handhaaf. Vereenvoudigde algoritmes pas dikwels te wye patroonherkenning toe wat wettige produkkenmerke as defekte merk.
Baie voedselinspeksiestelsels gebruik randopsporing, digtheiddrempelanalisie en statistiese vergelykingsmetodes wat nie die kontekstuele intelligensie het om defekte van natuurlike produkvariasie te onderskei nie. Wanneer die verpakkingsinspeksiesnelheidsvereistes die algoritmiese vermoë oorskry, maak die stelsel 'n voorsigtige keuse en verwerp produkte om regte kontaminante nie te mis nie. Hierdie voorsigtige benadering beskerm voedselveiligheid, maar veroorsaak frustrerende vlakke van valse verwerping.
Beeldresolusie en verwerkingstydvertraging
Soos wat die Röntgeninspeksiemasjien teen toenemende spoed bedryf, verminder die tyd beskikbaar vir beeldvasvang, oordrag, verwerking en besluitneming drasties. Indien beeldresolusie ontoereikend is vir hoëspoedanalise, kan subtiele defekte vervaag of saamsmelt in dubbelzinnige patrone. Omgekeerd lei buitensporig hoë resolusie tot massiewe datahoeveelhede wat verwerking vertraag, wat die stelsel dwing om óf raamverlies te ervaar óf besluite op grond van onvolledige inligting te neem.
Vertragingsverskynsel tussen beeldvasvordering en verwerpingstegniek veroorsaak miselyning wanneer die gehaltebeheertoestel verkeerd identifiseer watter produkitem met watter röntgenbeeld ooreenstem. By hoë spoed kan 'n 50 millisekonde-vertraging veroorsaak dat die masjien die verkeerde pakket verwerp. Hierdie tydelike nie-afstemming lei tot vals verwerpings van volkome aanvaarbare produkte terwyl defektiewe items onopgemerk deurgaan. Die afs stemming tussen die beeldvormingstelsel en die meganiese verwerpingstegniek moet gereeld geverifieer en onderhou word.
Veelgestelde vrae
Wat is die mees algemene oorsaak van vals verwerpings op hoëspoed-röntgeninspeksiemasjiene?
Verkeerde kalibrasie van die sensitiwiteitsdrempel is die hoofrede vir vals verwerpings. Wanneer die opsporingsdrempels van die voedselinspeksiestelsel te aggressief is ten opsigte van normale produkvariasie, merk die röntgeninspeksiemasjien aanvaarbare items as defekt. Hierdie probleem verskerp tydens hoëspoedbedryf omdat die verwerpstyd per item verminder, wat minder geleentheid vir algoritmiese differensiasie laat. Gewone herkalibrasie tussen produksoorte en periodieke drempelverifikasie verminder vals verwerpingskoerse aansienlik.
Hoe beïnvloed verpakkingsmateriaal vals verwerpingskoerse op gehaltebeheertoestelle?
Die samestelling, dikte en konsekwentheid van verpakkingmateriaal beïnvloed direk hoe röntgenstrale de verpakking deurdring om die produk te bereik. Die verpakkinginspeksieproses moet hierdie deurdringingskenmerke tydens baselynkalibrasie in ag neem. Wanneer verskaffers van verpakkingmateriaal verander, wanneer die filmdikte wissel of wanneer die kwaliteit van versegelings wissel, skuif die opgespoorde beeldpatrone onverwags. Die röntgeninspeksiemasjien kan hierdie verpakking-gebaseerde veranderinge as produkdefekte interpreteer en vals afkeurings genereer. Dit is noodsaaklik om verpakkingspesifikasies te valideer met opgedateerde kalibrasieprofiele na enige materiaalverandering.
Kan omgewingsfaktore vals afkeurings veroorsaak tydens hoëspoedloop?
Ja, omgewingsomstandighede beïnvloed die valse-afkeurprestasie beduidend. Temperatuurswankings verander die opsporersensitiwiteit, elektromagnetiese steuring veroorsaak seinruis en vochtigheidsveranderings beïnvloed die eienskappe van verpakkingsmateriaal. Tydens hoëspoedbedryf verwerk die voedselinspeksiestelsel reuse datavolume, en enige agtergrondruis word statisties beduidend. Die handhawing van stabiele omgewingsomstandighede rondom die röntgeninspeksiemasjien, die implementering van behoorlike elektriese afskerming en die gebruik van gehaltebeheertoerusting met temperatuurkompensasiemeganismes verminder almal omgewingsgeïnduseerde valse afkeure tydens piekspoedproduksiesiklusse.