 EN


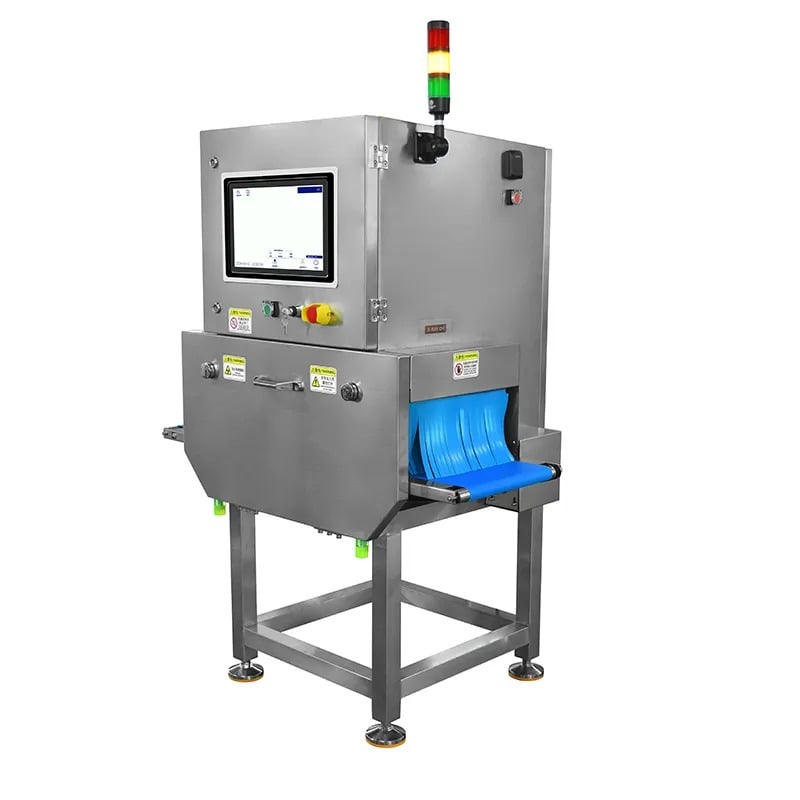
Fehlauslese bei Hochgeschwindigkeitsläufen stellen eine der frustrierendsten betrieblichen Herausforderungen in der modernen Lebensmittelverarbeitung und pharmazeutischen Fertigung dar. Wenn ein röntgenprüfmaschine akzeptables Produkt fälschlicherweise produkte als fehlerhaft kennzeichnet, verlangsamen sich Produktionslinien erheblich, Abfall häuft sich an und die Rentabilität leidet. Das Verständnis der technischen und betrieblichen Faktoren, die Fehlauslese auslösen, ist entscheidend, um Effizienz zu wahren und gleichzeitig Standards für Lebensmittelsicherheit und Produktqualität einzuhalten.

Eine Fehlfunktion der Qualitätskontrollausrüstung während schneller Verarbeitungszyklen resultiert häufig aus einer Kombination von Hardware-, Software- und Umgebungsproblemen statt aus einer einzelnen Ursache. Falsch-positive Aussortierungen beeinträchtigen Produktionspläne, erhöhen die Betriebskosten durch unnötige Ausfallzeiten und können das Kundenvertrauen untergraben, falls übermäßig viel Material aussortiert wird. Dieser Artikel untersucht die wichtigsten Mechanismen hinter falsch-positiven Aussortierungen bei Hochgeschwindigkeits-Röntgeninspektionssystemen, analysiert, wie Herausforderungen bei der Verpackungsinspektion zu diesem Problem beitragen, und liefert praktikable Strategien zur Minimierung von Aussortierfehlern und zur Maximierung des Durchsatzes.
Missverhältnis der Erkennungsempfindlichkeit verstehen
Probleme mit der Schwellenwertkalibrierung
Hochgeschwindigkeits-Systeme zur Lebensmittelinspektion müssen zwei konkurrierende Anforderungen ausbalancieren: echte Fehler erkennen und gleichzeitig Fehlalarme vermeiden. Wenn die Empfindlichkeitsschwellen zu aggressiv eingestellt sind, markiert der Verpackungsinspektionsprozess geringfügige Bildvariationen als schwerwiegende Probleme. Bei Hochgeschwindigkeitsläufen bewegen sich die Produkte rasch durch die Detektionszone, wodurch nur minimale Zeit für die Signalinterpretation bleibt. Falls die Schwellenparameter des Röntgeninspektionsgeräts nicht präzise auf die jeweilige Produktart, Materialdichte und Verpackungskonfiguration abgestimmt sind, vervielfachen sich falsche Aussortierungen exponentiell mit steigendem Durchsatz.
Drift der Schwellenwerte tritt aufgrund von Alterung der Komponenten, Temperaturschwankungen und kumulativer Strahlenbelastungseffekte auf den Detektorarrays naturgemäß im Laufe der Zeit auf. Viele Betreiber führen zwischen Produktwechseln oder nach längeren Produktionszyklen keine erneute Kalibrierung ihrer Qualitätskontrollgeräte durch. Bei Hochgeschwindigkeitsbetrieb kann bereits eine Verschiebung der Detektionsempfindlichkeit um 2 bis 3 Prozent pro Stunde Hunderte falsch-positiver Aussortierungen auslösen, insbesondere bei variabler Produktgeometrie oder inkonsistenter Verpackung.
Signalrauschen und Baseline-Unstabilität
Das Detektorsystem der Röntgeninspektionsmaschine erzeugt ein kontinuierliches Baselinesignal, das als Referenzpunkt für die Identifizierung von Fehlern dient. Sobald diese Basislinie instabil wird, kann das Lebensmittelinspektionssystem zwischen echten Fremdkörpern und zufälligem Detektorrauschen nicht mehr unterscheiden. Hochgeschwindigkeitsläufe verschärfen dieses Problem, da die Maschine mehr Datenpunkte pro Sekunde verarbeitet und dadurch zugrundeliegende Rauschsignale verstärkt.
Umweltfaktoren wie elektromagnetische Störungen durch nahegelegene Geräte, Schwankungen der Versorgungsspannung und thermische Drift in Detektorelementen destabilisieren alle die Grundlinie. Die Genauigkeit der Verpackungsinspektion hängt entscheidend von einem sauberen, stabilen Referenzsignal ab. Kontaminierte oder verschlissene Abschirmung im Gehäuse des Röntgeninspektionsgeräts, abgenutzte Steckverbinderkontakte oder lose interne Verkabelung können intermittierendes Rauschen verursachen, das sich während des Betriebs mit maximaler Geschwindigkeit als falsche Aussortierungen bemerkbar macht.
Auswirkungen von Produkt- und Verpackungsvariabilität
Unbeständige Produktdichte und -zusammensetzung
Lebensmittelprodukte weisen selten eine einheitliche Dichte bei jeder Einheit auf. Unterschiede im Feuchtigkeitsgehalt, in der Fettverteilung, in der Textur sowie das Absinken von Zutaten verändern sämtlich, wie Röntgenstrahlen das Produkt durchdringen. Ein System für die Qualitätskontrolle, das auf die durchschnittliche Produktdichte kalibriert ist, lehnt Artikel mit extremen Dichtewerten als mögliche Verunreinigungen ab. Bei Hochgeschwindigkeitsläufen steigt die statistische Wahrscheinlichkeit, Ausreißerprodukte zu treffen, wodurch sich Gruppen falsch positiver Ablehnungen bilden.
Probleme mit der Konsistenz von Charge zu Charge verschärfen dieses Problem. Falls sich Rohstofflieferanten ändern, Zutaten sich je nach Jahreszeit verschieben oder Verarbeitungsbedingungen variieren, weicht das vom Röntgeninspektionsgerät erfasste Produktprofil zunehmend von der Kalibrierungsgrundlage ab. Die Verpackungsinspektion wird zunehmend ungenauer, je stärker sich die Produkteigenschaften vom Trainingsdatensatz entfernen. Der Hochgeschwindigkeitsbetrieb verstärkt diese kleinen Erkennungsfehler zu signifikanten Ausschussraten.
Verpackungsmaterial und Versiegelungsvarianten
Moderne Verpackungen verwenden vielfältige Materialien, darunter Mehrschichtfolien, metallisierte Schichten und Feuchtigkeitssperren, die die Röntgenstrahlenabschwächung unvorhersehbar beeinflussen. Unregelmäßige Füllmengen, Falten im Verpackungsmaterial, Luftpockets und uneinheitliche Versiegelungsqualität erzeugen alle Bildartefakte. Das Lebensmittelinspektionssystem muss zwischen diesen normalen Verpackungsvariationen und echten Fremdkörpern unterscheiden. Überschreitet die Verpackungsinkonsistenz das Toleranzfenster des Erkennungsalgorithmus, treten falsch-positive Aussortierungen auf.
Während Hochgeschwindigkeitsläufen steigt die mechanische Belastung der Verpackung, wodurch vorübergehende Versiegelungsfehler und geringfügige Folienverzerrungen entstehen. Ebenso können Temperatur- und Luftfeuchtigkeitsänderungen in der Produktionsumgebung die Eigenschaften des Verpackungsmaterials verändern und somit die Röntgendurchlässigkeit beeinflussen. Die Qualitätskontrollgeräte, die unter Standardbetriebsbedingungen einwandfrei funktionierten, stoßen insbesondere bei erhöhten Liniengeschwindigkeiten auf Schwierigkeiten, sobald sich die Umgebungsparameter verschieben.
Systemkonfiguration und Algorithmuseinschränkungen
Einschränkungen des Erkennungsalgorithmus
Die in der Röntgeninspektionsmaschine integrierten Bildverarbeitungsalgorithmen gewichten Komplexität und Verarbeitungsgeschwindigkeit gegeneinander. Bei niedrigeren Geschwindigkeiten kann das System anspruchsvolle, mehrstufige Analyseverfahren anwenden, die falsch-positive Ergebnisse reduzieren. Bei Hochgeschwindigkeitsbetrieb hingegen erzwingt die Echtzeit-Anforderung eine algorithmische Vereinfachung. Vereinfachte Algorithmen verwenden häufig zu breit gefasste Mustererkennung, wodurch legitime Produktmerkmale fälschlich als Fehler gekennzeichnet werden.
Viele Lebensmittelinspektionssysteme nutzen Kantenerkennung, Dichteschwellenanalyse und statistische Vergleichsmethoden, die über keine kontextbezogene Intelligenz verfügen, um Fehler von natürlichen Produktvariationen zu unterscheiden. Sobald die Anforderungen an die Verpackungsinspektionsgeschwindigkeit die algorithmische Leistungsfähigkeit übersteigen, entscheidet sich das System aus Sicherheitsgründen vorsorglich für die Ablehnung von Produkten, um echte Kontaminanten nicht zu übersehen. Dieser konservative Ansatz schützt die Lebensmittelsicherheit, führt jedoch zu frustrierend hohen Fehlablehnungsraten.
Bildauflösung und Verarbeitungsverzögerung
Wenn die Röntgeninspektionsmaschine mit zunehmender Geschwindigkeit arbeitet, verkürzt sich die für Bildaufnahme, -übertragung, -verarbeitung und Entscheidungsfindung verfügbare Zeit drastisch. Ist die Bildauflösung für eine Hochgeschwindigkeitsanalyse unzureichend, können subtile Fehler unscharf werden oder sich zu mehrdeutigen Mustern verschmelzen. Umgekehrt erzeugt eine übermäßig hohe Auflösung massiv große Datenmengen, die die Verarbeitung verlangsamen und das System zwingen, entweder Einzelbilder auszulassen oder Entscheidungen auf Grundlage unvollständiger Informationen zu treffen.
Eine Verzögerung bei der Verarbeitung zwischen Bildaufnahme und Aussortieraktion führt zu einer Fehlausrichtung, wenn die Qualitätskontrollausrüstung fälschlicherweise identifiziert, welcher Produktartikel welchem Röntgenbild zuzuordnen ist. Bei hohen Geschwindigkeiten kann eine Verarbeitungsverzögerung von 50 Millisekunden dazu führen, dass die Maschine das falsche Paket aussortiert. Diese zeitliche Diskrepanz erzeugt falsch-positive Aussortierungen vollkommen akzeptabler Produkte, während fehlerhafte Artikel unbemerkt durchschlüpfen. Die Synchronisation zwischen dem Bildgebungssystem und dem mechanischen Aussortiermechanismus muss regelmäßig überprüft und aufrechterhalten werden.
Häufig gestellte Fragen
Was ist die häufigste Ursache für falsch-positive Aussortierungen bei Hochgeschwindigkeits-Röntgeninspektionsmaschinen?
Eine fehlerhafte Kalibrierung der Empfindlichkeitsschwellen ist die häufigste Ursache für falsche Ablehnungen. Wenn die Erkennungsschwellen des Lebensmittelinspektionssystems im Verhältnis zur normalen Produktvariation zu streng eingestellt sind, kennzeichnet die Röntgeninspektionsmaschine akzeptable Artikel fälschlicherweise als fehlerhaft. Dieses Problem verschärft sich beim Hochgeschwindigkeitsbetrieb, da die Verarbeitungszeit pro Artikel sinkt und somit weniger Zeit für eine algorithmische Unterscheidung bleibt. Eine regelmäßige Neukalibrierung zwischen verschiedenen Produktarten sowie eine periodische Überprüfung der Schwellenwerte reduzieren die Rate falscher Ablehnungen erheblich.
Wie beeinflusst das Verpackungsmaterial die Rate falscher Ablehnungen bei Qualitätskontrollgeräten?
Zusammensetzung, Dicke und Gleichmäßigkeit des Verpackungsmaterials beeinflussen direkt, wie Röntgenstrahlen die Verpackung durchdringen, um das Produkt zu erreichen. Der Verpackungsinspektionsprozess muss diese Durchdringungseigenschaften während der Basis-Kalibrierung berücksichtigen. Wenn sich Verpackungsmateriallieferanten ändern, die Foliendicke variiert oder die Versiegelungsqualität schwankt, verschieben sich die erkannten Bildmuster unerwartet. Die Röntgeninspektionsmaschine kann diese verpackungsbedingten Änderungen als Produktfehler interpretieren und dadurch falsche Aussortierungen auslösen. Nach jeder Materialänderung ist es daher unerlässlich, die Verpackungsspezifikationen mit aktualisierten Kalibrierungsprofilen zu validieren.
Können Umgebungsfaktoren bei Hochgeschwindigkeitsläufen falsche Aussortierungen verursachen?
Ja, Umgebungsbedingungen beeinflussen die Fehlverwerfungsrate erheblich. Temperaturschwankungen verändern die Empfindlichkeit des Detektors, elektromagnetische Störungen führen zu Signalrauschen, und Feuchtigkeitsänderungen wirken sich auf die Eigenschaften der Verpackungsmaterialien aus. Bei Hochgeschwindigkeitsbetrieb verarbeitet das Lebensmittelinspektionssystem enorme Datenmengen, wobei jegliches Hintergrundrauschen statistisch signifikant wird. Die Aufrechterhaltung stabiler Umgebungsbedingungen rund um die Röntgeninspektionsmaschine, die Implementierung einer geeigneten elektrischen Abschirmung sowie der Einsatz von Qualitätskontrollgeräten mit Temperaturkompensationsmechanismen verringern umgebungsbedingte Fehlverwerfungen während Produktionszyklen mit maximaler Geschwindigkeit.
Inhaltsverzeichnis
- Missverhältnis der Erkennungsempfindlichkeit verstehen
- Auswirkungen von Produkt- und Verpackungsvariabilität
- Systemkonfiguration und Algorithmuseinschränkungen
-
Häufig gestellte Fragen
- Was ist die häufigste Ursache für falsch-positive Aussortierungen bei Hochgeschwindigkeits-Röntgeninspektionsmaschinen?
- Wie beeinflusst das Verpackungsmaterial die Rate falscher Ablehnungen bei Qualitätskontrollgeräten?
- Können Umgebungsfaktoren bei Hochgeschwindigkeitsläufen falsche Aussortierungen verursachen?