 EN


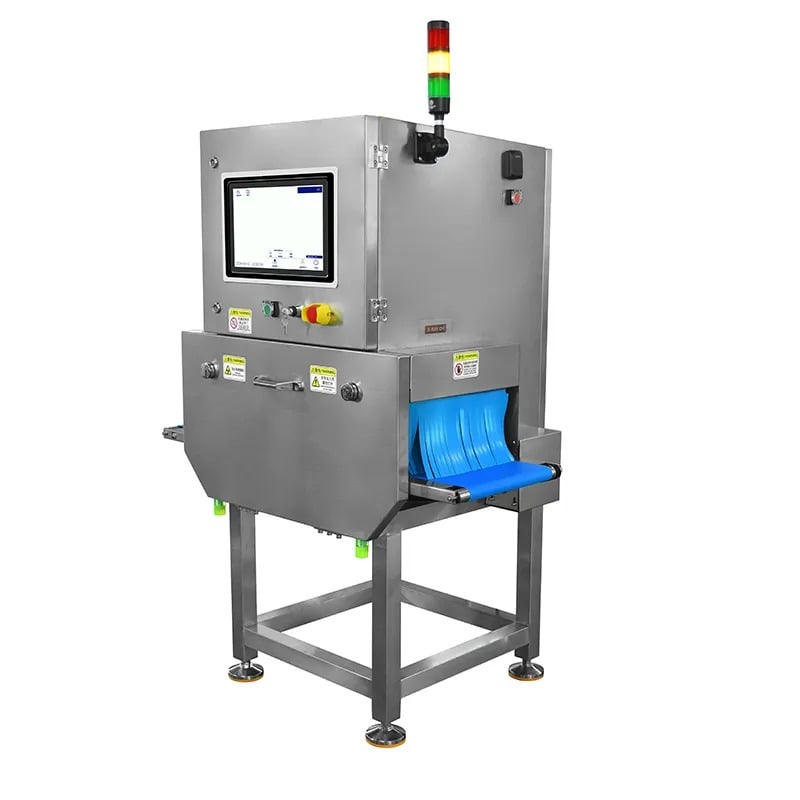
Лажни отпад током брзе вожње представља један од најфрустрирајућијих оперативних изазова у модерној прерађивању хране и фармацеутској производњи. Када је машина за рентгенску инспекцију погрешна знаке прихватљиво производи као дефектне, производне линије драматично успоравају, акумулишу се отпад, и профитабилност страда. Разумевање техничких и оперативних фактора који изазивају лажно одбацивање је од суштинског значаја за одржавање ефикасности, а истовремено и за очување стандарда безбедности хране и квалитета производа.

Неисправност опреме за контролу квалитета током брзе обраде често потиче из комбинације хардверских, софтверских и фактора животне средине, а не из једног узрока. Лажни одбаци компромитују производње, повећавају оперативне трошкове због непотребног времена простора и могу ослабити поверење купца ако се одбаци прекомерни материјал. Овај чланак истражује основне механизме који стоје иза лажних одбацивања на брзиним рентгенским системима за инспекцију, испитује како изазови инспекције паковања доприносе проблему и пружа практичне стратегије за минимизацију грешака одбацивања и максимизацију прометности.
Разумевање погрешног усклађивања сензитивности детекције
Проблем калибрисања прага
Брзи системи инспекције хране морају балансирати две конкурирајуће захтеве: откривање стварних недостатака и избегавање лажних аларма. Када се прагови осетљивости постављају превише агресивно, процес инспекције паковања означује ситне варијације слике као озбиљне проблеме. Током брзе трке, производи се брзо крећу кроз зону детекције, остављајући минимално време обраде за интерпретацију сигнала. Ако прагови параметра рентгенске инспекционе машине нису прецизно калибрирани за специфичну врсту производа, густину материјала и конфигурацију паковања, лажни одбаци се експоненцијално помножавају како се проток повећава.
Пролаз прага се природно дешава током времена због старења компоненти, флуктуација температуре и акумулисаних ефеката излагања зрачењу на детекторске масиве. Многи оператери не успевају да рекалибрирају опрему за контролу квалитета између промена производа или након продужених производних циклуса. Током операције високих брзина, чак и 2 до 3 посто промена у осјећајности детекције може изазвати стотине лажних одбацивања у сат, посебно са променљивом геометријом производа или несагласним паковањем.
Бука сигнала и нестабилност у основној линији
Система детектора рентгенске инспекционе машине генерише континуирани исходног сигнала који служи као референтна тачка за идентификацију недостатака. Када се ова основна линија постане нестабилна, систем за инспекцију хране не може разликовати између стварних страних материја и шумних детектора. Убрзани пролазни стазари појачавају овај проблем јер машина обрађује више података у секунди, појачавајући све основне бучне сигнале.
Фактори околине, укључујући електромагнетне интерференције из оближње опреме, флуктуације напона напајања и топлотне дефикције у елементима детектора, дестабилизују основну линију. Тачност инспекције паковања критично зависи од чистог, стабилног референтног сигнала. Контаминирана или деградирана штитња унутар кабинета за рентгенску инспекцију, издржених контаката са спојницима или лабаве унутрашње жице могу увести повремену буку која се манифестује као лажни одбаци током операције на врхунској брзини.
Ефекти варијабилности производа и паковања
Непоследна густина производа и састав
Хранители ретко имају једнаку густину у свакој јединици. Разлике у садржају влаге, расподелу масти, текстури и седењу састојака све мењају начин на који рентгенски зраци пролазе кроз производ. Систем опреме за контролу квалитета калибрисан за просечну густину производа одбациће предмете са екстремним густинама као потенцијалне контаминације. Током брзе трке, статистичка вероватноћа сукоба са аутлиер производима се повећава, стварајући кластере лажних одбацивања.
Проблеми конзистенције од партије до партије погоршавају ово питање. Ако се промјењују добављачи сировина, састојци се мењају између сезона или услови обраде се мењају, профил производа који види рентгенска инспекцијска машина одступа од основне калибрације. Инспекција паковања постаје све мање тачна док се својства производа даље одступају од обуке. Операција високом брзином увећава ове мале грешке детекције у значајне стопе одбијања.
Материјал паковања и варијације печати
Савремена паковања користе различите материјале, укључујући вишеслојне филмове, метализоване слојеве и баријере влаге које непредвидиво утичу на атенуацију рентгенских зрака. Непостојан начин попуњавања паковања, буке у паковању, ваздушни џепови и неправилан квалитет печати стварају уметничке слике. Система инспекције хране мора разликовати између ових нормалних варијација паковања и стварних страних предмета. Када несагласност паковања прелази толерантно окно алгоритма за детекцију, појављују се лажни одбаци.
Током брзе трке, механички напор на паковање се повећава, стварајући привремене несавршености запљука и мање изопачења филма. Слично томе, промене температуре и влажности у производњој средини могу променити својства паковања, што утиче на преношење рентгенских зрака. Опрема за контролу квалитета која је савршено функционисала у стандардним условима рада може да има проблема када се параметри околине промене, посебно при повишеним брзинама линије.
Конфигурација система и ограничења алгоритма
Ограничења алгоритма за детекцију
Алгоритми обраде слике уграђени у машину за рентгенску инспекцију уравнотежују сложеност са брзином обраде. На нижим брзинама, систем може применити софистициране рутине анализе у више фаза које смањују лажно позитивне резултате. Међутим, операција високе брзине присиљава алгоритамско поједностављање да би се одржале перформансе у реалном времену. Упроштени алгоритми често примењују превише широко подударавање обрасца које означава легитимне карактеристике производа као дефекте.
Многи системи за инспекцију хране користе детекцију ивице, анализу прага густине и статистичке методе поређења којима недостаје контекстуална интелигенција за разлику дефеката од природног варијанте производа. Када захтеви за брзином инспекције паковања прелазе алгоритамску способност, систем греши на страни опрезности, одбацујући производе како би се избегло недостатак стварних контаминаната. Овај конзервативни приступ штити безбедност хране, али ствара фрустрирајуће стопе лажног одбацивања.
Разрешавање слике и кашњење обраде
Како рентгенски инспектор ради све брже, време које је доступно за снимање, преношење, обраду и доношење одлука драматично се смањује. Ако је резолуција слике недовољна за анализу високе брзине, суптилни дефекти могу се замаглити или спојити у двосмислене обрасце. Насупрот томе, прекомерно висока резолуција ствара огромне количине података који успоравају обраду, присиљавајући систем да или одбаци кадре или доноси одлуке на несавршеним информацијама.
Процесорски кашњење између снимања и одбацивања слике узрокује погрешну линију када опрема за контролу квалитета погрешно идентификује који производ одговара којој рентгенској слици. На високим брзинама, кашњење обраде од 50 милисекунди може довести до тога да машина одбаци погрешан пакет. Ова временска неисправност ствара лажно одбацивање савршено прихватљивих производа док неисправне ствари пролазе неоткривене. Синхронизација између система за снимање и механичког механизма одбијања мора се редовно верификовати и одржавати.
Често постављене питања
Који је најчешћи узрок лажних одбацивања на брзиним рентгенским инспекционим машинама?
Неисправна калибрација прага осетљивости рангирана је као водећи узрок лажних одбацивања. Када су прагови детекције система за инспекцију хране превише агресивни у односу на нормалну варијацију производа, машина за рентгенску инспекцију означава прихватљиве предмете као дефектне. Овај проблем се интензивира током операције високе брзине јер време обраде по ставци смањује, остављајући мање могућности за алгоритамску дискриминацију. Редовни рекалибрирање између типова производа и периодична верификација прага значајно смањују стопе лажног одбијања.
Како материјал за паковање утиче на стопе лажног одбијања на опреми за контролу квалитета?
Композиција, дебљина и конзистенција паковања директно утичу на то како рентгенски зраци пролазе кроз паковање и стижу до производа. Процес инспекције паковања мора узети у обзир ове карактеристике преноса током калибрације излазних линија. Када се промјенију добављачи паковања, дебљина филма варира или квалитет пломбе флуктуира, откривени обрасци слике се неочекивано мењају. Машина за рентгенску инспекцију може тумачити ове промене повезане са паковањем као дефекте производа, стварајући лажне одбацивања. Вероватно је потребно да се уколико се материјали промене, валидирају спецификације паковања са ажуриранијим профилима калибрације.
Да ли фактори околине могу изазвати лажно одбацивање током брзе трке?
Да, услови у окружењу значајно утичу на перформансе лажних одбацивања. Флуктуације температуре мењају осетљивост детектора, електромагнетне интерференције уводе буку сигнала, а промене влажности утичу на својства паковања. Током брзине рада, систем за инспекцију хране обрађује огромне количине података, а било каква позадина шума постаје статистички значајна. Одржавање стабилних услова околине око машине за рентгенску инспекцију, имплементација одговарајућег електричног штитња и употреба опреме за контролу квалитета са механизмима за компензацију температуре све смањују лажне одбацивања изазване животном средином током производних циклуса са врхунском брзи