 EN


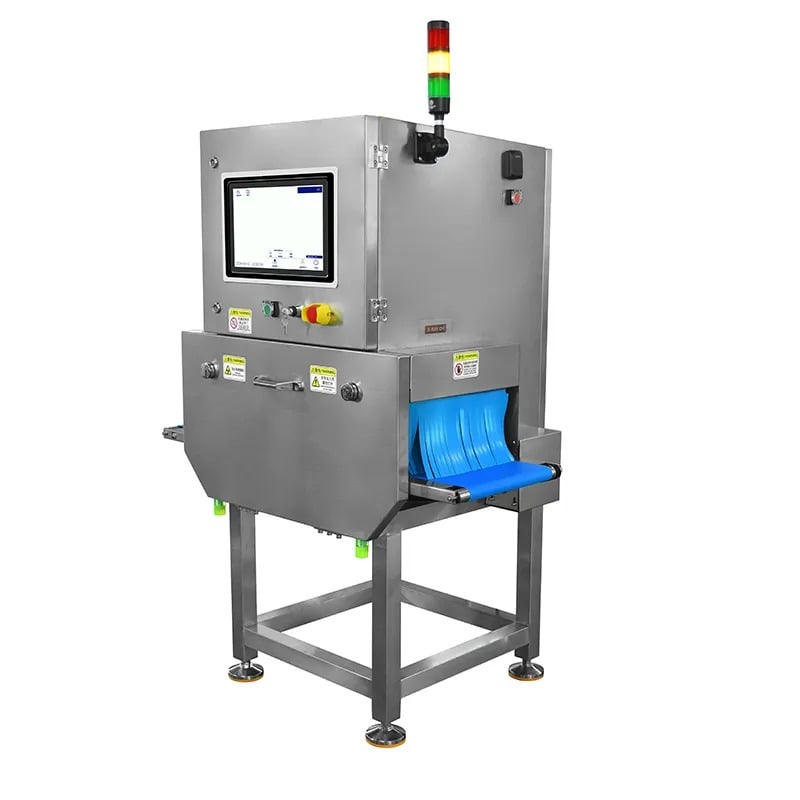
Fałszywe odrzuty podczas pracy z wysoką prędkością stanowią jedno z najbardziej irytujących wyzwań operacyjnych w nowoczesnym przetwórstwie spożywczym i produkcji farmaceutycznej. Gdy x ray inspection machine niewłaściwie klasyfikuje dopuszczalne produkty jako wadliwe, linie produkcyjne znacznie zwalniają, gromadzi się odpad i spada rentowność. Zrozumienie czynników technicznych i operacyjnych powodujących fałszywe odrzuty jest kluczowe dla utrzymania wydajności przy jednoczesnym zachowaniu standardów bezpieczeństwa żywności i jakości produktu.

Awaria sprzętu do kontroli jakości podczas szybkich cykli przetwarzania wynika często z połączenia czynników sprzętowych, oprogramowania i środowiskowych, a nie z pojedynczej przyczyny. Fałszywe odrzuty zakłócają harmonogramy produkcji, zwiększają koszty operacyjne poprzez niepotrzebne przestoje i mogą podważyć zaufanie klientów, jeśli odrzuca się nadmierną ilość materiału. W tym artykule omówiono główne mechanizmy powodujące fałszywe odrzuty w systemach inspekcji rentgenowskiej wysokiej prędkości, przeanalizowano, jak wyzwania związane z inspekcją opakowań przyczyniają się do tego problemu, oraz przedstawiono praktyczne strategie minimalizacji błędów odrzutu i maksymalizacji przepustowości.
Zrozumienie nieprawidłowego ustawienia czułości wykrywania
Problemy z kalibracją progową
Systemy inspekcji żywności działające z wysoką prędkością muszą spełniać dwa przeciwstawne wymagania: wykrywanie rzeczywistych wad oraz unikanie fałszywych alarmów. Gdy progi czułości są ustawiane zbyt rygorystycznie, proces inspekcji opakowań interpretuje drobne różnice na obrazie jako poważne problemy. Podczas pracy z wysoką prędkością produkty przemieszczają się przez strefę wykrywania bardzo szybko, pozostawiając minimalny czas na analizę sygnału. Jeśli parametry progowe maszyny do inspekcji rentgenowskiej nie są dokładnie skalibrowane dla konkretnego typu produktu, gęstości materiału oraz konfiguracji opakowania, liczba fałszywych odrzuceń rośnie wykładniczo wraz ze wzrostem wydajności.
Przesunięcie progu występuje naturalnie wraz z upływem czasu z powodu starzenia się komponentów, zmian temperatury oraz skumulowanego wpływu ekspozycji na promieniowanie na macierze detektorów. Wielu operatorów nie przeprowadza ponownej kalibracji swojego sprzętu kontrolnego między zmianami produktów lub po długotrwałych cyklach produkcyjnych. Podczas pracy w wysokiej prędkości nawet 2–3-procentowa zmiana czułości wykrywania może spowodować setki fałszywych odrzuceń na godzinę, szczególnie przy zmiennym kształcie produktów lub niestabilnym opakowaniu.
Szum sygnału i niestabilność linii bazowej
System detektorów maszyny do inspekcji rentgenowskiej generuje ciągły sygnał bazowy, który stanowi punkt odniesienia do identyfikacji wad. Gdy ta linia bazowa staje się niestabilna, system kontroli żywności nie jest w stanie rozróżnić rzeczywistych ciał obcych od przypadkowego szumu detektora. Praca w wysokiej prędkości nasila ten problem, ponieważ maszyna przetwarza więcej punktów danych na sekundę, wzmacniając wszelkie ukryte sygnały szumu.
Czynniki środowiskowe, w tym zakłócenia elektromagnetyczne pochodzące od pobliskiego sprzętu, wahania napięcia zasilania oraz dryf termiczny w elementach detektorów, powodują niestabilność sygnału bazowego. Dokładność kontroli opakowań zależy krytycznie od czystego i stabilnego sygnału odniesienia. Zanieczyszczone lub uszkodzone ekranowanie wewnątrz szafy urządzenia do inspekcji rentgenowskiej, zużyte styki łączników lub luźne połączenia wewnętrzne mogą wprowadzać przerywający szum, który przejawia się jako fałszywe odrzuty podczas pracy z maksymalną prędkością.
Wpływ zmienności produktu i opakowania
Niestabilna gęstość i skład produktu
Produkty spożywcze rzadko charakteryzują się jednolitą gęstością w każdej jednostce. Różnice w zawartości wilgoci, rozkładzie tłuszczu, strukturze oraz osiadaniu składników wpływają na sposób przenikania promieni rentgenowskich przez produkt. System sprzętu do kontroli jakości skalibrowany pod kątem średniej gęstości produktu odrzuci jednostki o skrajnych wartościach gęstości jako potencjalne zanieczyszczenia. Podczas pracy w wysokich prędkościach wzrasta prawdopodobieństwo statystyczne wystąpienia produktów odstających, co prowadzi do powstawania skupisk fałszywych odrzutów.
Problemy z powtarzalnością partii pogłębiają ten problem. Jeśli dostawcy surowców zmieniają się, składniki ulegają zmianom w zależności od pory roku lub warunki procesowe się różnią, profil produktu widziany przez urządzenie do inspekcji rentgenowskiej odchyla się od podstawy kalibracji. Kontrola opakowań staje się stopniowo mniej dokładna w miarę jak właściwości produktu oddalają się od zbioru danych użytego do kalibracji. Praca w wysokich prędkościach powiększa te niewielkie błędy wykrywania do znacznych wskaźników odrzutów.
Zmienność materiałów opakowaniowych i uszczelek
Nowoczesne opakowania wykorzystują różnorodne materiały, w tym wielowarstwowe folie, warstwy metalizowane oraz bariery przeciwwilgociowe, które wpływają na tłumienie promieni X w sposób nieprzewidywalny. Niestabilna wypełnioność opakowań, zmięte fragmenty materiału opakowaniowego, pęcherzyki powietrza oraz nieregularna jakość zgrzewów powodują artefakty obrazowe. System inspekcji żywności musi rozróżniać te normalne odmienności opakowań od rzeczywistych ciał obcych. Gdy stopień niejednorodności opakowań przekracza zakres tolerancji algorytmu wykrywania, pojawiają się fałszywe odrzuty.
Podczas pracy z wysoką prędkością wzrasta naprężenie mechaniczne działające na opakowania, co prowadzi do chwilowych niedoskonałości zgrzewów oraz niewielkich zniekształceń folii. Podobnie zmiany temperatury i wilgotności w środowisku produkcyjnym mogą modyfikować właściwości materiałów opakowaniowych, wpływając na przepuszczalność promieni X. Sprzęt kontrolno-pomiarowy, który działał bezbłędnie w standardowych warunkach eksploatacyjnych, może mieć trudności w funkcjonowaniu przy odchyleniach parametrów środowiskowych, szczególnie przy zwiększonej prędkości linii produkcyjnej.
Konfiguracja systemu oraz ograniczenia algorytmów
Ograniczenia algorytmu wykrywania
Algorytmy przetwarzania obrazów wbudowane w maszynę do kontroli rentgenowskiej zapewniają kompromis między złożonością a szybkością przetwarzania. W trybie niskiej prędkości system może stosować zaawansowane, wieloetapowe procedury analizy, które zmniejszają liczbę fałszywych dodatnich wyników. Jednak w trybie wysokiej prędkości konieczne staje się uproszczenie algorytmów, aby zachować wydajność w czasie rzeczywistym. Uproszczone algorytmy często stosują zbyt ogólne dopasowanie wzorców, co powoduje oznaczanie prawidłowych cech produktu jako wad.
Wiele systemów kontroli żywności wykorzystuje metody wykrywania krawędzi, analizy progowej gęstości oraz porównania statystycznego, które nie posiadają inteligencji kontekstowej umożliwiającej rozróżnienie wad od naturalnych wahań produktu. Gdy wymagania dotyczące prędkości kontroli opakowań przekraczają możliwości algorytmiczne, system wybiera podejście ostrożne i odrzuca produkty, aby uniknąć pominięcia rzeczywistych zanieczyszczeń. Takie konserwatywne podejście zapewnia bezpieczeństwo żywności, ale generuje irytujące stopy fałszywych odrzuceń.
Rozdzielczość obrazu i opóźnienie przetwarzania
W miarę jak prędkość działania maszyny do prześwietlania rentgenowskiego wzrasta, czas dostępny na przechwytywanie obrazu, jego przesyłanie, przetwarzanie oraz podejmowanie decyzji gwałtownie się skraca. Jeśli rozdzielczość obrazu jest niewystarczająca do analizy w wysokiej prędkości, subtelne wady mogą się rozmyć lub zlać w niejednoznaczne wzory. Z drugiej strony zbyt wysoka rozdzielczość generuje ogromne objętości danych, które spowalniają przetwarzanie, zmuszając system albo do pomijania klatek, albo do podejmowania decyzji na podstawie niepełnych informacji.
Opóźnienie przetwarzania między przechwytem obrazu a akcją odrzucenia powoduje niezgodność, gdy sprzęt do kontroli jakości błędnie identyfikuje, który przedmiot produktu odpowiada któremu obrazowi rentgenowskiemu. Przy wysokich prędkościach opóźnienie przetwarzania wynoszące 50 milisekund może spowodować, że maszyna odrzuci niewłaściwą paczkę. Ten rozkład czasowy prowadzi do fałszywych odrzuceń całkowicie dopuszczalnych produktów, podczas gdy wadliwe przedmioty przechodzą niezauważone. Synchronizację między systemem obrazowania a mechanicznym mechanizmem odrzucania należy regularnie weryfikować i utrzymywać.
Najczęściej zadawane pytania
Jaka jest najczęstsza przyczyna fałszywych odrzuceń na szybkich maszynach do inspekcji rentgenowskiej?
Nieodpowiednia kalibracja progu czułości jest główną przyczyną fałszywych odrzuceń. Gdy progi wykrywania systemu inspekcji żywności są zbyt restrykcyjne w porównaniu do normalnych odchyleń produktu, maszyna do kontroli rentgenowskiej oznacza dopuszczalne przedmioty jako wadliwe. Problem ten nasila się podczas pracy z wysoką prędkością, ponieważ czas przetwarzania przypadający na jeden przedmiot się skraca, co pozostawia mniej miejsca na rozróżnienie przez algorytm. Regularna rekalicbracja między rodzajami produktów oraz okresowa weryfikacja progów znacznie zmniejszają wskaźnik fałszywych odrzuceń.
W jaki sposób materiał opakowania wpływa na wskaźnik fałszywych odrzuceń w urządzeniach do kontroli jakości?
Skład, grubość i spójność materiału opakowaniowego bezpośrednio wpływają na to, jak promienie rentgenowskie przenikają przez opakowanie, aby dotrzeć do produktu. Proces kontroli opakowania musi uwzględniać te cechy transmisji podczas kalibracji bazowej. Gdy zmieniają się dostawcy materiału opakowaniowego, zmienia się grubość folii lub waha się jakość uszczelnienia, wzorce wykrytych obrazów nieoczekiwanie zmieniają się. Urządzenie do kontroli rentgenowskiej może interpretować te zmiany związane z opakowaniem jako wady produktu, generując fałszywe odrzucenia. Weryfikacja specyfikacji opakowania z zaktualizowanymi profilami kalibracyjnymi po każdej zmianie materiału jest niezbędna.
Czy czynniki środowiskowe mogą powodować fałszywe odrzucenia podczas pracy na wysokiej prędkości?
Tak, warunki środowiskowe znacząco wpływają na występowanie fałszywych odrzuceń. Fluktuacje temperatury zmieniają czułość detektorów, zakłócenia elektromagnetyczne wprowadzają szumy sygnału, a zmiany wilgotności wpływają na właściwości materiałów opakowaniowych. Podczas pracy z wysoką prędkością system inspekcji żywności przetwarza ogromne objętości danych, a każdy szum tła staje się statystycznie istotny. Utrzymanie stabilnych warunków środowiskowych wokół urządzenia do kontroli rentgenowskiej, zastosowanie odpowiedniej ochrony elektrycznej oraz wykorzystanie sprzętu do kontroli jakości wyposażonego w mechanizmy kompensacji temperatury zmniejszają liczbę fałszywych odrzuceń wywołanych czynnikami środowiskowymi podczas cykli produkcji przy maksymalnej prędkości.
Spis treści
- Zrozumienie nieprawidłowego ustawienia czułości wykrywania
- Wpływ zmienności produktu i opakowania
- Konfiguracja systemu oraz ograniczenia algorytmów
-
Najczęściej zadawane pytania
- Jaka jest najczęstsza przyczyna fałszywych odrzuceń na szybkich maszynach do inspekcji rentgenowskiej?
- W jaki sposób materiał opakowania wpływa na wskaźnik fałszywych odrzuceń w urządzeniach do kontroli jakości?
- Czy czynniki środowiskowe mogą powodować fałszywe odrzucenia podczas pracy na wysokiej prędkości?