 EN


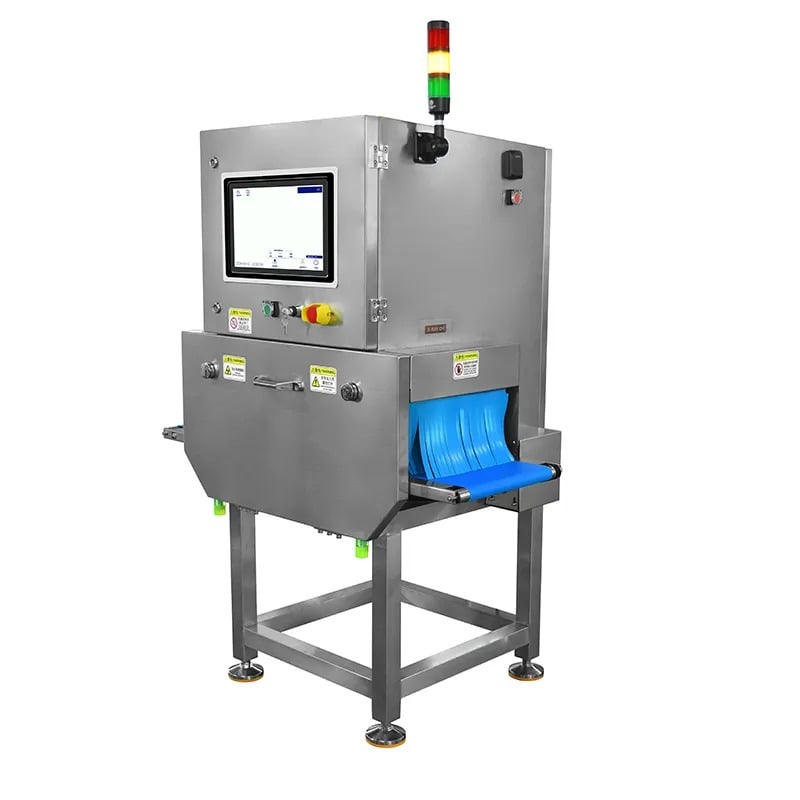
Los rechazos falsos durante operaciones a alta velocidad representan uno de los desafíos operativos más frustrantes en el procesamiento moderno de alimentos y la fabricación farmacéutica. Cuando una máquina de inspección con rayos X marca incorrectamente como defectuoso productos un producto aceptable, las líneas de producción se ralentizan drásticamente, se acumula desperdicio y se ve afectada la rentabilidad. Comprender los factores técnicos y operativos que desencadenan los rechazos falsos es fundamental para mantener la eficiencia sin comprometer los estándares de seguridad alimentaria ni de calidad del producto.

Una avería del equipo de control de calidad durante ciclos de procesamiento rápidos suele derivarse de una combinación de factores hardware, software y ambientales, y no de una única causa. Los rechazos falsos afectan los programas de producción, incrementan los costes operativos debido a paradas innecesarias y pueden erosionar la confianza del cliente si se descarta una cantidad excesiva de material. Este artículo explora los mecanismos principales detrás de los rechazos falsos en los sistemas de inspección por rayos X de alta velocidad, analiza cómo los desafíos propios de la inspección de envases contribuyen al problema y ofrece estrategias prácticas para minimizar los errores de rechazo y maximizar el rendimiento.
Comprensión del desalineamiento de la sensibilidad de detección
Problemas de calibración del umbral
Los sistemas de inspección de alimentos a alta velocidad deben equilibrar dos exigencias opuestas: detectar defectos reales y evitar alarmas falsas. Cuando los umbrales de sensibilidad se ajustan de forma demasiado agresiva, el proceso de inspección del empaque identifica variaciones menores en la imagen como problemas graves. Durante las operaciones a alta velocidad, los productos atraviesan rápidamente la zona de detección, dejando un tiempo mínimo para interpretar la señal. Si los parámetros de umbral de la máquina de inspección por rayos X no están calibrados con precisión para el tipo específico de producto, la densidad del material y la configuración del empaque, los rechazos falsos se multiplican exponencialmente al aumentar la capacidad de procesamiento.
La deriva del umbral ocurre de forma natural con el tiempo debido al envejecimiento de los componentes, a las fluctuaciones de temperatura y a los efectos acumulados de la exposición a la radiación sobre las matrices de detectores. Muchos operadores no recalibran sus equipos de control de calidad entre cambios de producto ni tras ciclos de producción prolongados. Durante el funcionamiento a alta velocidad, incluso un desplazamiento del 2 al 3 % en la sensibilidad de detección puede provocar cientos de rechazos falsos por hora, especialmente con geometrías variables del producto o empaques inconsistentes.
Ruido de señal e inestabilidad de la línea base
El sistema de detectores de la máquina de inspección por rayos X genera una señal continua de línea base que sirve como punto de referencia para la identificación de defectos. Cuando esta línea base se vuelve inestable, el sistema de inspección de alimentos no puede distinguir entre materiales extraños reales y ruido aleatorio del detector. Las operaciones a alta velocidad intensifican este problema, ya que la máquina procesa más puntos de datos por segundo, amplificando cualquier señal de ruido subyacente.
Los factores ambientales, como la interferencia electromagnética proveniente de equipos cercanos, las fluctuaciones del voltaje de la fuente de alimentación y la deriva térmica en los elementos del detector, desestabilizan todos la línea de referencia. La precisión en la inspección de productos y envases depende críticamente de una señal de referencia limpia y estable. Un apantallamiento contaminado o degradado dentro del gabinete de la máquina de inspección por rayos X, contactos de conectores desgastados o cableado interno suelto pueden introducir ruido intermitente que se manifiesta como rechazos falsos durante la operación a velocidad máxima.
Efectos derivados de la variabilidad del producto y del envase
Densidad y composición inconsistentes del producto
Los productos alimenticios rara vez presentan una densidad uniforme en cada unidad. Las variaciones en el contenido de humedad, la distribución de grasa, la textura y la sedimentación de ingredientes alteran todas la forma en que los rayos X penetran el producto. Un sistema de equipo de control de calidad calibrado para la densidad promedio del producto rechazará los artículos con densidades extremas como posibles contaminantes. Durante operaciones a alta velocidad, la probabilidad estadística de encontrar productos atípicos aumenta, generando grupos de rechazos falsos.
Los problemas de consistencia entre lotes agravan este asunto. Si los proveedores de materias primas cambian, los ingredientes varían según la estación o las condiciones de procesamiento se modifican, el perfil del producto percibido por la máquina de inspección por rayos X se desvía de la línea base de calibración. La inspección del empaque se vuelve progresivamente menos precisa a medida que las propiedades del producto se alejan más del conjunto de entrenamiento. El funcionamiento a alta velocidad amplifica estos pequeños errores de detección hasta convertirlos en tasas de rechazo significativas.
Variaciones en el material del empaque y en los sellos
El embalaje moderno utiliza diversos materiales, como películas multicapa, capas metalizadas y barreras contra la humedad, que afectan de forma impredecible la atenuación de los rayos X. El llenado inconsistente del embalaje, las arrugas en el material de embalaje, las bolsas de aire y la calidad irregular de las selladuras generan todos artefactos en la imagen. El sistema de inspección de alimentos debe distinguir entre estas variaciones normales del embalaje y objetos extraños reales. Cuando la inconsistencia del embalaje supera la ventana de tolerancia del algoritmo de detección, se producen rechazos falsos.
Durante operaciones a alta velocidad, el estrés mecánico sobre el embalaje aumenta, creando imperfecciones temporales en las selladuras y ligeras distorsiones en la película. Asimismo, los cambios de temperatura y humedad en el entorno de producción pueden alterar las propiedades del material de embalaje, afectando la transmisión de los rayos X. El equipo de control de calidad que funcionaba perfectamente en condiciones operativas estándar puede presentar dificultades cuando los parámetros ambientales varían, especialmente a velocidades de línea elevadas.
Configuración del sistema y limitaciones del algoritmo
Restricciones del algoritmo de detección
Los algoritmos de procesamiento de imágenes integrados en la máquina de inspección por rayos X equilibran la complejidad con la velocidad de procesamiento. A velocidades más bajas, el sistema puede aplicar rutinas sofisticadas de análisis en múltiples etapas que reducen los falsos positivos. Sin embargo, al operar a alta velocidad, se impone una simplificación algorítmica para mantener el rendimiento en tiempo real. Los algoritmos simplificados suelen aplicar coincidencias de patrón excesivamente amplias, lo que provoca que características legítimas del producto se marquen erróneamente como defectos.
Muchos sistemas de inspección alimentaria utilizan métodos de detección de bordes, análisis de umbral de densidad y comparación estadística que carecen de la inteligencia contextual necesaria para distinguir entre defectos y variaciones naturales del producto. Cuando los requisitos de velocidad en la inspección de empaques superan la capacidad algorítmica, el sistema opta por la precaución y rechaza productos para evitar pasar por alto contaminantes reales. Este enfoque conservador protege la seguridad alimentaria, pero genera tasas de rechazo falso frustrantes.
Resolución de imagen y retardo en el procesamiento
A medida que la máquina de inspección por rayos X opera a velocidades cada vez mayores, el tiempo disponible para la captura, transmisión, procesamiento y toma de decisiones de la imagen disminuye drásticamente. Si la resolución de la imagen es insuficiente para el análisis a alta velocidad, los defectos sutiles pueden volverse borrosos o fusionarse en patrones ambiguos. Por el contrario, una resolución excesivamente alta genera volúmenes masivos de datos que ralentizan el procesamiento, obligando al sistema a descartar fotogramas o tomar decisiones con información incompleta.
El retraso en el procesamiento entre la captura de la imagen y la acción de rechazo provoca una desalineación cuando el equipo de control de calidad identifica incorrectamente qué artículo del producto corresponde a qué imagen de rayos X. A altas velocidades, un retraso de procesamiento de 50 milisegundos puede hacer que la máquina rechace el paquete equivocado. Esta falta de sincronización temporal genera rechazos falsos de productos perfectamente aceptables, mientras que los artículos defectuosos pasan inadvertidos. Es indispensable verificar y mantener periódicamente la sincronización entre el sistema de imagen y el mecanismo mecánico de rechazo.
Preguntas frecuentes
¿Cuál es la causa más común de rechazos falsos en las máquinas de inspección por rayos X de alta velocidad?
La calibración inadecuada del umbral de sensibilidad es la causa principal de rechazos falsos. Cuando los umbrales de detección del sistema de inspección de alimentos son demasiado estrictos en comparación con la variación normal del producto, la máquina de inspección por rayos X marca artículos aceptables como defectuosos. Este problema se intensifica durante la operación a alta velocidad, porque el tiempo de procesamiento por artículo disminuye, dejando menos margen para la discriminación algorítmica. La recalibración periódica entre tipos de productos y la verificación regular de los umbrales reducen sustancialmente las tasas de rechazo falso.
¿Cómo afecta el material de empaque las tasas de rechazo falso en los equipos de control de calidad?
La composición, el grosor y la uniformidad del material de embalaje influyen directamente en cómo los rayos X atraviesan el embalaje para alcanzar el producto. El proceso de inspección del embalaje debe tener en cuenta estas características de transmisión durante la calibración inicial. Cuando cambian los proveedores de materiales de embalaje, varía el grosor de la película o fluctúa la calidad de las selladuras, los patrones de imagen detectados se desplazan inesperadamente. La máquina de inspección por rayos X puede interpretar estos cambios relacionados con el embalaje como defectos del producto, generando rechazos falsos. Es esencial validar las especificaciones del embalaje mediante perfiles de calibración actualizados tras cualquier cambio en el material.
¿Pueden los factores ambientales causar rechazos falsos durante operaciones a alta velocidad?
Sí, las condiciones ambientales afectan significativamente el rendimiento en rechazos falsos. Las fluctuaciones de temperatura alteran la sensibilidad del detector, las interferencias electromagnéticas introducen ruido en la señal y los cambios de humedad afectan las propiedades de los materiales de empaque. Durante el funcionamiento a alta velocidad, el sistema de inspección de alimentos procesa volúmenes enormes de datos, y cualquier ruido de fondo adquiere relevancia estadística. Mantener condiciones ambientales estables alrededor de la máquina de inspección por rayos X, implementar un apantallamiento eléctrico adecuado y utilizar equipos de control de calidad con mecanismos de compensación térmica reducen los rechazos falsos inducidos por factores ambientales durante los ciclos de producción a velocidad máxima.
Tabla de contenidos
- Comprensión del desalineamiento de la sensibilidad de detección
- Efectos derivados de la variabilidad del producto y del envase
- Configuración del sistema y limitaciones del algoritmo
-
Preguntas frecuentes
- ¿Cuál es la causa más común de rechazos falsos en las máquinas de inspección por rayos X de alta velocidad?
- ¿Cómo afecta el material de empaque las tasas de rechazo falso en los equipos de control de calidad?
- ¿Pueden los factores ambientales causar rechazos falsos durante operaciones a alta velocidad?