 EN


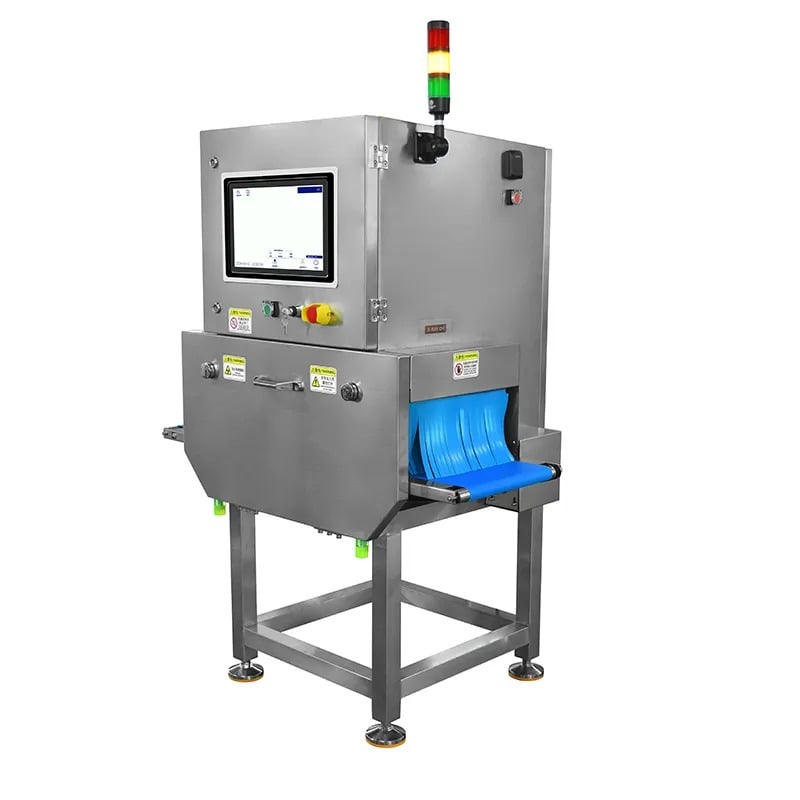
Valest tagasilükkamisest kõrgkiiruslikel töötlusprotsessidel on üks tülikaimaid operatsioonilisi väljakutseid kaasaegses toidutööstuses ja ravimite tootmises. x-kiirgusinspektsiooniseade märgistab valesti lubatavaid tooted vigasena, mis põhjustab tootmisliinide märkimisväärset aeglustumist, jäätmete kogunemist ja kasumlikkuse langust. Valest tagasilükkamisest põhjustavate tehniliste ja operatsiooniliste tegurite mõistmine on oluline efektiivsuse säilitamiseks, samal ajal kui säilitatakse toiduohutuse ja toote kvaliteedinormid.

Kvaliteedikontrolli seadme rike kiiretes töötsüklites põhjustab sageli mitmeid tegureid – nii riistvaralisi, tarkvaralisi kui ka keskkonnategureid – mitte üksik põhjus. Valelt tagasi lükatud tooted hävitavad tootmisgraafikuid, suurendavad operatsioonikulusid liigsese seiskumisega ja võivad kaotada klientide usaldust, kui liiga palju materjali kantakse kõrvale. See artikkel uurib peamisi mehhanisme, mis põhjustavad valelt tagasilükatud tooteid kiirkäigulistes röntgenkontrollisüsteemides, analüüsib, kuidas pakendite kontrolli probleemid sellesse probleemi kaasa aitavad, ning pakub rakendatavaid strateegiaid, et vähendada tagasilükkamise vigu ja maksimeerida läbitungimist.
Tuvastussensitiivsuse vale ühendamine
Lävekalibreerimise probleemid
Kõrgkiiruse toiduinspektsioonisüsteemidel peab olema tasakaalustatud kaks vastanduvat nõuet: tuvastada tegelikke puudusi, kuid vältida valepositiivseid signaale. Kui tundlikkuse läve on seadistatud liiga rangeks, märgib pakendite inspektsiooniprotsess väikesi pildierinevusi tõsiselt probleemina. Kõrgkiirusega töötamisel liiguvad tooted kiiresti avastuspiirkonda, jättes signaali tõlgendamiseks väga vähe tööajaaega. Kui röntgeninspektsiooniseadme läveparameetrid pole täpselt kalibreeritud konkreetse tootetüübi, materjali tiheduse ja pakendikonfiguratsiooni jaoks, siis valepositiivsed tagasitõmbamised kasvavad eksponentsiaalselt koos läbilaskevõime suurenemisega.
Läve liikumine toimub loomulikult aeglaselt ajas komponentide vananemise, temperatuuri kõikumiste ja detektorite massiividele mõjuvate kiirgusmõjude kogunemise tõttu. Paljud operaatoreid ei kalibreeri oma kvaliteedikontrolli seadmeid uuesti tootevahetuste vahel ega pikaajaliste tootmissüklite järel. Kõrgkiirusel töötamisel võib isegi 2–3-protsendiline muutus tuvastustundlikkuses põhjustada tunnis sadu valesti tagasi lükatud tooteid, eriti siis, kui toote geomeetria on muutlik või pakendamine ebakorrapärane.
Signaalimüra ja alusjoone ebastabiilsus
Röntgenkontrollmasina detektorisüsteem genereerib pidevat alusjoone signaali, mis teenib viitepunktina defektide tuvastamisel. Kui see alusjoon muutub ebastabiilseks, ei suuda toidukontrollisüsteem eristada päris võõrkehi juhuslikust detektorimürast. Kõrgkiirusel töötamisel muutub see probleem veelgi tugevamaks, sest masin töötleb sekundis rohkem andmepunkte, mistõttu suureneb ka alusmürasignaalide tugevus.
Keskkonnategurid, sealhulgas lähedal asuvate seadmete elektromagnetiline häires, toitepinge kõikumised ja detektorielementide soojuslik nihe, põhjustavad nulljoone ebastabiilsust. Pakendite kontrolli täpsus sõltub otseselt puhtast ja stabiilsest referentsignaalist. Saastunud või halvenenud ekraanimine röntgenkontrollmasina korpuses, kulunud ühenduspesad või lahtised sisemised juhtmed võivad tekitada ajutist müra, mis avaldub valede tagasitellimistena maksimaalsel kiirusel.
Toote ja pakendi muutlikkuse mõju
Toote tiheduse ja koostise ebakorrapärasus
Toidutooted ei esita sageli ühtlast tihedust iga ühiku kohta. Niiskusesisalduse, rasvajaotuse, tekstuuride ja koostisosade settimise kõikumised muudavad toote läbimist röntgenkiirtega. Kvaliteedikontrolli seadme süsteem, mis on kalibreeritud keskmise toodetiheduse järgi, tagastab tiheduse äärmustes olevaid tooteid potentsiaalsete saasteainetena. Kõrgkiirusel töötamisel suureneb statistiline tõenäosus, et esinevad erandtooted, mille tõttu tekivad valetagastuste klasterid.
Partii-partii püsivuse probleemid süvendavad seda probleemi. Kui toorainete tarnijad muutuvad, koostisosad muutuvad hooajaliselt või töötlemistingimused kõiguvad, siis toote profiil, mida röntgenkontrollmasin näeb, erineb kalibreerimisalusjoonest. Pakendikontroll muutub järk-järgult ebatäpsemaks, kui toote omadused liialdavad üha rohkem õppesetist. Kõrgkiirusel töötamine suurendab neid väikseid tuvastusvigusid oluliseks tagastusmääraks.
Pakendimaterjal ja sulgemisvariatsioonid
Kaasaegne pakendamine kasutab erinevaid materjale, sealhulgas mitmekihilisi kileid, metalliseeritud kihte ja niiskusbarjääre, mis mõjutavad röntgenkiirte neeldumist eelarvamatult. Pakendite ebakorrapärane täitmine, pakendusmaterjalide kortsud, õhupüüd ja ebakorrapärane õmblus kõik teevad pildil artefakte. Tooteinspektsioonisüsteem peab suutma eristada neid tavapäraseid pakendusmuutusi ja tegelikke võõrkehi. Kui pakendusmuutused ületavad avastusalgoritmi taluvuspiiri, tekivad valepositiivsed tagasitõmbamised.
Kõrgkiirusel töötamisel suureneb pakenditele mõjuv mehaaniline koormus, mis teeb ajutiselt vigaseid õmblusi ja väiksemaid kilede deformatsioone. Samuti võivad tootmiskeskkonna temperatuuri ja niiskussisalduse muutused muuta pakendusmaterjalide omadusi ning seega ka röntgenkiirte läbimist. Kvaliteedikontrolliseadmed, mis töötasid täiuslikult standardsetes töötingimustes, võivad keskkonnatingimuste muutumisel, eriti suurendatud tootmisliini kiirustel, hakkama toimetama.
Süsteemi konfigureerimine ja algoritmide piirangud
Tuvastusalgoritmite piirangud
Röntgenkontrollmasinasse sisseehitatud pilditöötlusalgoritmidega kaalutakse keerukust ja töötlemiskiirust. Madalamal kiirusel saab süsteem rakendada keerukaid mitmestapi analüüsiprotseduure, mis vähendavad valepositiivseid tulemusi. Kõrgemal kiirusel aga peab algoritm lihtsustuma, et tagada reaalajas töötlemine. Lihtsustatud algoritmid kasutavad sageli liiga laiaulatuslikku mustriühildamist, mille tõttu märgistatakse õiguspärased tooteomadused vigadena.
Paljud toidukontrollisüsteemid kasutavad servade tuvastamist, tiheduse läveanalüüsi ja statistilist võrdlusmeetodit, millel puudub kontekstipõhine intelligentsus, et eristada vigu loomulikest tootevariatsioonidest. Kui pakendite kontrollimise kiirusenõuded ületavad algoritmilisi võimalusi, teeb süsteem ettevaatlikkuse tõttu vea poole, lükates tooted tagasi, et vältida autentsete saasteainete jätmist tähelepanuta. See konserveeriv lähenemisviis kaitseb toiduohutust, kuid teeb kaasa pettumust tekitavaid valesti tagasi lükatud toodete osasid.
Pildi eraldusvõime ja töötlemise viivitus
Nii kui röntgenkontrollmasin töötab üha suurema kiirusega, väheneb pildi salvestamiseks, edastamiseks, töötlemiseks ja otsuste langetamiseks saadaval olev aeg dramaatiliselt. Kui pildi eraldusvõime ei ole piisav kõrgkiirusel analüüsil, võivad peenikesed puudused hägustuda või sulada kahtlaseks musteriks. Teisalt põhjustab liialt kõrge eraldusvõime tohutuid andmemahtusid, mis aeglustavad töötlemist ning sunnivad süsteemi kas kaadreid kaotama või otsuseid tegema eba täieliku teabe alusel.
Pildi salvestamise ja tagasilükkamisega seotud tegevuse vaheline töötlemise viivitus põhjustab sobimatust, kui kvaliteedikontrolli seade tuvastab valesti, millise toote üksusega vastab mingi röntgenpilt. Kõrgel kiirusel võib 50 millisekundiline töötlemise viivitus põhjustada vale pakendi tagasilükkamise. See ajaline mittekooskõla teeb sobivate toodete suhtes valeid tagasilükkamisi, samas kui defektseid tooteid jäetakse tuvastamata. Pildistussüsteemi ja mehaanilise tagasilükkamise mehhanismi sünkroonimist tuleb regulaarselt kontrollida ja säilitada.
KKK
Mis on kõige levinum põhjus valede tagasilükkamiste tekkeks kõrgkiirustega röntgenkontrolli masinatel?
Vale tundlikkuse läve kalibreerimine on juhtiv põhjus valede tagasitõmbamiste tekkeks. Kui toiduinspektsioonisüsteemi tuvastusläve on liiga range normaalse toote muutuvuse suhtes, märgib röntgeninspektsiooniseade lubatavaid tooteid defektsetena. See probleem süveneb kõrgkiirusel töötamisel, sest iga üksuse töötlemise aeg väheneb ja algoritmil jääb vähem võimalust eristada. Regulaarne ümberkalibreerimine erinevate tootetüüpide vahel ning läve perioodiline kontrollimine vähendavad oluliselt valede tagasitõmbamiste määra.
Kuidas pakendmaterjal mõjutab valede tagasitõmbamiste määra kvaliteedikontrolli seadmetel?
Pakendimaterjali koostis, paksus ja ühtlus mõjutavad otseselt seda, kuidas röntgenkiired läbuvad pakendi ja jõuavad tootesse. Pakendite kontrolliprotsess peab arvestama neid läbipääsu omadusi algsel kalibreerimisel. Kui pakendimaterjali tarnijad muutuvad, kui filmi paksus varieerub või kui õmbluse kvaliteet kõigub, siis muutuvad tuvastatud pildimustrid ootamatult. Röntgenkontrollmasin võib neid pakendiga seotud muutusi tõlgendada tootevigadena ja teha valest tagasilükkamisi. Iga materjali muutuse järel on oluline valideerida pakendispetsifikatsioone värskendatud kalibreerimisprofili abil.
Kas keskkonnategurid võivad põhjustada valest tagasilükkamisi kõrgkiirusel töötamisel?
Jah, keskkonnamõjud mõjutavad oluliselt valede tagasilükkamiste taset. Temperatuurikõikumised muudavad detektori tundlikkust, elektromagnetiline häire tekitab signaalimüra ja niiskuse muutused mõjutavad pakkematerjali omadusi. Kõrge kiirusega töötamisel töötleb toiduinspektsioonisüsteem tohutuid andmemahtusid ja iga taustamüra muutub statistiliselt oluliseks. Stabiilsete keskkonnamõjude säilitamine röntgenkontrolliseadme ümber, sobiva elektrilise ekraanimise rakendamine ja temperatuurikompenseerivate mehhanismidega kvaliteedikontrolliseadmete kasutamine vähendavad kõik keskkonnatingimustest tingitud valede tagasilükkamiste arvu maksimaalse kiirusega tootmisetsüklite ajal.