 EN


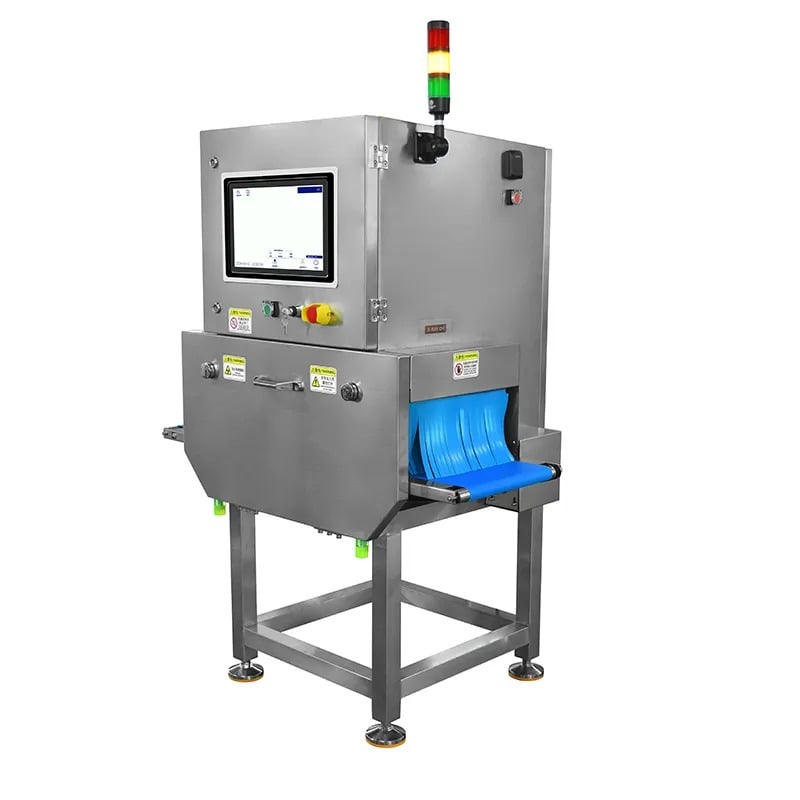
Rejeições falsas durante operações de alta velocidade representam um dos desafios operacionais mais frustrantes na moderna indústria de processamento de alimentos e fabricação farmacêutica. Quando um máquina de inspeção por raios-X marca incorretamente como defeituoso produtos um produto aceitável, as linhas de produção desaceleram drasticamente, os desperdícios se acumulam e a rentabilidade sofre. Compreender os fatores técnicos e operacionais que desencadeiam rejeições falsas é essencial para manter a eficiência, preservando ao mesmo tempo os padrões de segurança alimentar e qualidade do produto.

Uma avaria no equipamento de controlo de qualidade durante ciclos rápidos de processamento resulta frequentemente de uma combinação de fatores relacionados com o hardware, o software e o ambiente, e não de uma única causa. Rejeições falsas comprometem os cronogramas de produção, aumentam os custos operacionais devido a paragens desnecessárias e podem minar a confiança dos clientes se for descartada uma quantidade excessiva de material. Este artigo explora os principais mecanismos por trás das rejeições falsas em sistemas de inspeção por raios X de alta velocidade, analisa como os desafios da inspeção de embalagens contribuem para o problema e apresenta estratégias práticas para minimizar erros de rejeição e maximizar a produtividade.
Compreensão do desalinhamento da sensibilidade de deteção
Problemas de calibração do limiar
Sistemas de inspeção de alimentos em alta velocidade devem equilibrar duas exigências concorrentes: detectar defeitos reais e evitar alarmes falsos. Quando os limiares de sensibilidade são ajustados de forma excessivamente rigorosa, o processo de inspeção da embalagem identifica variações mínimas na imagem como problemas graves. Durante operações em alta velocidade, os produtos atravessam rapidamente a zona de detecção, deixando tempo mínimo para a interpretação do sinal. Se os parâmetros de limiar da máquina de inspeção por raios X não forem calibrados com precisão para o tipo específico de produto, densidade do material e configuração da embalagem, as rejeições falsas multiplicam-se exponencialmente à medida que a taxa de produção aumenta.
A deriva do limiar ocorre naturalmente ao longo do tempo devido ao envelhecimento dos componentes, às flutuações de temperatura e aos efeitos acumulados da exposição à radiação sobre as matrizes de detectores. Muitos operadores não recalibram seus equipamentos de controle de qualidade entre trocas de produtos ou após ciclos produtivos prolongados. Durante operações em alta velocidade, mesmo um deslocamento de 2 a 3 por cento na sensibilidade de detecção pode acionar centenas de rejeições falsas por hora, especialmente com geometria variável do produto ou embalagem inconsistente.
Ruído do Sinal e Instabilidade da Linha de Base
O sistema de detectores da máquina de inspeção por raios X gera um sinal contínuo de linha de base que serve como ponto de referência para a identificação de defeitos. Quando essa linha de base se torna instável, o sistema de inspeção de alimentos não consegue distinguir entre matéria estranha real e ruído aleatório do detector. Operações em alta velocidade intensificam esse problema, pois a máquina processa mais pontos de dados por segundo, amplificando quaisquer sinais de ruído subjacentes.
Fatores ambientais, incluindo interferência eletromagnética de equipamentos próximos, flutuações na tensão da fonte de alimentação e deriva térmica nos elementos do detector, todos desestabilizam a linha de base. A precisão na inspeção de embalagens depende criticamente de um sinal de referência limpo e estável. Blindagem contaminada ou degradada no interior do gabinete da máquina de inspeção por raios X, contatos de conectores desgastados ou fiação interna solta podem introduzir ruído intermitente que se manifesta como rejeições falsas durante a operação em velocidade máxima.
Efeitos da Variabilidade do Produto e da Embalagem
Densidade e Composição Inconsistentes do Produto
Produtos alimentares raramente apresentam densidade uniforme em cada unidade. Variações no teor de humidade, na distribuição de gordura, na textura e na sedimentação dos ingredientes alteram todos a forma como os raios X penetram no produto. Um sistema de equipamento de controlo de qualidade calibrado para a densidade média do produto rejeitará itens com densidades extremas como potenciais contaminantes. Durante operações em alta velocidade, a probabilidade estatística de encontrar produtos fora do padrão aumenta, gerando agrupamentos de rejeições falsas.
Problemas de consistência entre lotes agravam esta questão. Se os fornecedores de matérias-primas mudarem, os ingredientes variarem entre estações ou as condições de processamento se alterarem, o perfil do produto visto pela máquina de inspeção por raios X desvia-se da linha de base de calibração. A inspeção da embalagem torna-se progressivamente menos precisa à medida que as propriedades do produto se afastam cada vez mais do conjunto de dados utilizado para treino. A operação em alta velocidade amplifica esses pequenos erros de detecção, resultando em taxas de rejeição significativas.
Variações no Material e no Selamento da Embalagem
A embalagem moderna utiliza diversos materiais, incluindo filmes multicamada, camadas metalizadas e barreiras contra umidade, que afetam a atenuação de raios X de forma imprevisível. O enchimento inconsistente das embalagens, rugas no material de embalagem, bolsas de ar e qualidade irregular das selagens geram todos artefatos na imagem. O sistema de inspeção de alimentos deve distinguir entre essas variações normais de embalagem e objetos estranhos reais. Quando a inconsistência da embalagem excede a janela de tolerância do algoritmo de detecção, ocorrem rejeições falsas.
Durante operações em alta velocidade, a tensão mecânica sobre a embalagem aumenta, criando imperfeições temporárias nas selagens e leves distorções no filme. Da mesma forma, alterações de temperatura e umidade no ambiente de produção podem modificar as propriedades dos materiais de embalagem, afetando a transmissão de raios X. O equipamento de controle de qualidade que funcionava perfeitamente nas condições operacionais padrão pode apresentar dificuldades quando os parâmetros ambientais mudam, especialmente em velocidades mais elevadas da linha de produção.
Configuração do Sistema e Limitações do Algoritmo
Restrições do Algoritmo de Detecção
Os algoritmos de processamento de imagem incorporados na máquina de inspeção por raios X equilibram complexidade e velocidade de processamento. Em velocidades mais baixas, o sistema pode aplicar rotinas sofisticadas de análise em múltiplos estágios que reduzem falsos positivos. Contudo, a operação em alta velocidade exige simplificação algorítmica para manter desempenho em tempo real. Algoritmos simplificados frequentemente empregam correspondência de padrões excessivamente ampla, identificando características legítimas do produto como defeitos.
Muitos sistemas de inspeção alimentar utilizam detecção de bordas, análise de limiar de densidade e métodos de comparação estatística que carecem da inteligência contextual necessária para distinguir defeitos de variações naturais do produto. Quando os requisitos de velocidade na inspeção de embalagens superam a capacidade algorítmica, o sistema adota uma postura conservadora, rejeitando produtos para evitar a não detecção de contaminantes reais. Essa abordagem conservadora protege a segurança alimentar, mas gera taxas frustrantes de rejeição falsa.
Resolução de Imagem e Atraso no Processamento
À medida que a máquina de inspeção por raios X opera em velocidades crescentes, o tempo disponível para captura de imagens, transmissão, processamento e tomada de decisões reduz-se drasticamente. Se a resolução da imagem for insuficiente para análise em alta velocidade, defeitos sutis podem ficar embaçados ou fundir-se em padrões ambíguos. Por outro lado, uma resolução excessivamente elevada gera volumes massivos de dados que retardam o processamento, obrigando o sistema a descartar quadros ou a tomar decisões com base em informações incompletas.
O atraso no processamento entre a captura da imagem e a ação de rejeição causa desalinhamento quando o equipamento de controle de qualidade identifica incorretamente qual item do produto corresponde a qual imagem de raio X. Em altas velocidades, um atraso de processamento de 50 milissegundos pode fazer com que a máquina rejeite a embalagem errada. Esse descompasso temporal gera rejeições falsas de produtos perfeitamente aceitáveis, enquanto itens defeituosos passam despercebidos. A sincronização entre o sistema de imagens e o mecanismo mecânico de rejeição deve ser verificada e mantida regularmente.
Perguntas Frequentes
Qual é a causa mais comum de rejeições falsas em máquinas de inspeção por raio X de alta velocidade?
A calibração inadequada do limiar de sensibilidade é a principal causa de rejeições falsas. Quando os limiares de detecção do sistema de inspeção de alimentos são excessivamente rigorosos em comparação com as variações normais do produto, a máquina de inspeção por raios X identifica itens aceitáveis como defeituosos. Esse problema se agrava durante a operação em alta velocidade, pois o tempo de processamento por item diminui, deixando menos oportunidade para a discriminação algorítmica. A recalibração regular entre diferentes tipos de produtos e a verificação periódica dos limiares reduzem substancialmente as taxas de rejeição falsa.
Como o material de embalagem afeta as taxas de rejeição falsa nos equipamentos de controle de qualidade?
A composição, espessura e consistência do material de embalagem influenciam diretamente a transmissão dos raios X através da embalagem até o produto. O processo de inspeção de embalagens deve levar em conta essas características de transmissão durante a calibração inicial. Quando os fornecedores de materiais de embalagem mudam, a espessura do filme varia ou a qualidade das selagens flutua, os padrões de imagem detectados mudam inesperadamente. A máquina de inspeção por raios X pode interpretar essas alterações relacionadas à embalagem como defeitos no produto, gerando rejeições falsas. É essencial validar as especificações da embalagem com perfis de calibração atualizados após qualquer alteração no material.
Fatores ambientais podem causar rejeições falsas durante operações em alta velocidade?
Sim, as condições ambientais afetam significativamente o desempenho de rejeições falsas. As flutuações de temperatura alteram a sensibilidade do detector, a interferência eletromagnética introduz ruído no sinal e as variações de umidade afetam as propriedades dos materiais de embalagem. Durante a operação em alta velocidade, o sistema de inspeção de alimentos processa volumes enormes de dados, e qualquer ruído de fundo torna-se estatisticamente significativo. Manter condições ambientais estáveis ao redor da máquina de inspeção por raios X, implementar blindagem elétrica adequada e utilizar equipamentos de controle de qualidade com mecanismos de compensação de temperatura reduzem as rejeições falsas induzidas pelo ambiente durante ciclos de produção em velocidade máxima.