 EN


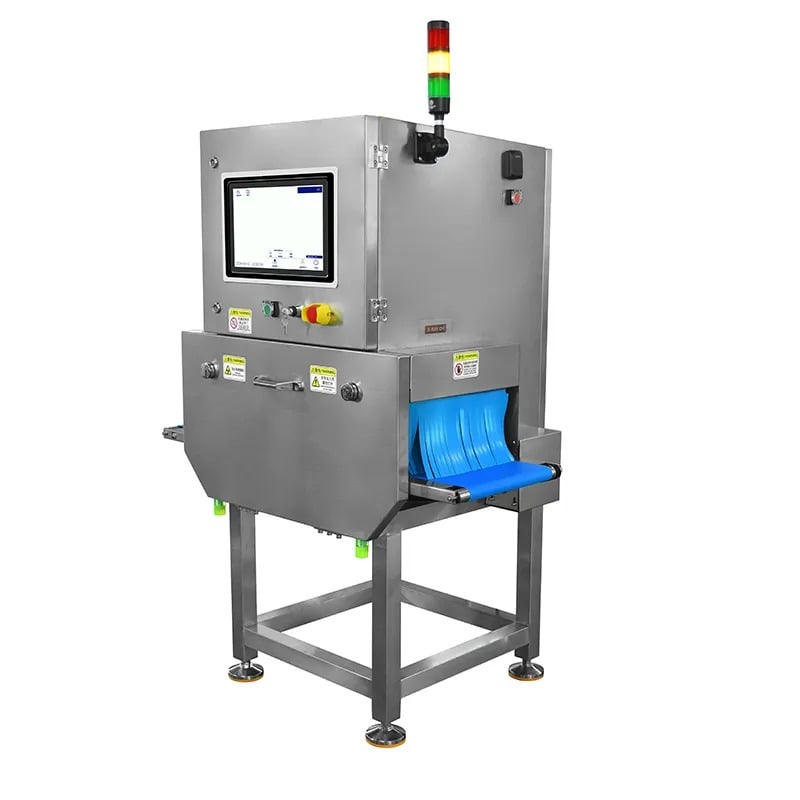
I rifiuti falsi durante i controlli a velocità elevata rappresentano una delle sfide operative più frustranti nell’odierna produzione alimentare e farmaceutica. macchina per il controllo a raggi X segnala in modo errato come difettosi prodotti accettabili prodotti quando ciò accade, le linee di produzione rallentano drasticamente, gli sprechi aumentano e la redditività ne risente. Comprendere i fattori tecnici e operativi che innescano i rifiuti falsi è essenziale per mantenere l’efficienza, preservando al contempo gli standard di sicurezza alimentare e di qualità del prodotto.

Un malfunzionamento dell'attrezzatura per il controllo qualità durante cicli di elaborazione rapidi deriva spesso da una combinazione di fattori hardware, software e ambientali, piuttosto che da una singola causa. I rifiuti falsi compromettono i programmi di produzione, aumentano i costi operativi a causa di fermi non necessari e possono minare la fiducia dei clienti se viene scartata una quantità eccessiva di materiale. Questo articolo esplora i principali meccanismi alla base dei rifiuti falsi nei sistemi di ispezione a raggi X ad alta velocità, analizza come le sfide legate all'ispezione del confezionamento contribuiscono al problema e fornisce strategie concrete per ridurre al minimo gli errori di rifiuto e massimizzare la produttività.
Comprensione della disallineamento della sensibilità di rilevamento
Problemi di calibrazione della soglia
I sistemi di ispezione alimentare ad alta velocità devono bilanciare due esigenze contrastanti: individuare difetti reali ed evitare falsi allarmi. Quando le soglie di sensibilità sono impostate in modo troppo aggressivo, il processo di ispezione del confezionamento interpreta lievi variazioni dell’immagine come problemi gravi. Durante le corse ad alta velocità, i prodotti attraversano rapidamente la zona di rilevamento, lasciando un tempo minimo per l’elaborazione e l’interpretazione del segnale. Se i parametri di soglia della macchina a raggi X non sono calibrati con precisione in base al tipo specifico di prodotto, alla densità del materiale e alla configurazione del confezionamento, i rifiuti falsi aumentano in modo esponenziale all’aumentare della portata.
La deriva della soglia si verifica naturalmente nel tempo a causa dell’invecchiamento dei componenti, delle fluttuazioni termiche e degli effetti cumulativi dell’esposizione alle radiazioni sugli array di rilevazione. Molti operatori non eseguono la taratura ripetuta delle proprie apparecchiature di controllo qualità tra un cambio prodotto e l’altro o dopo lunghi cicli produttivi. Durante il funzionamento ad alta velocità, anche una variazione della sensibilità di rilevamento del 2–3 percento può innescare centinaia di rifiuti falsi all’ora, in particolare con geometrie variabili del prodotto o con imballaggi non uniformi.
Rumore del segnale e instabilità della linea di base
Il sistema di rilevazione della macchina per ispezione a raggi X genera continuamente un segnale di riferimento di linea di base, utilizzato per identificare i difetti. Quando tale linea di base diventa instabile, il sistema di ispezione alimentare non riesce a distinguere tra corpi estranei reali e rumore casuale del rilevatore. Le operazioni ad alta velocità aggravano questo problema, poiché la macchina elabora un numero maggiore di punti dati al secondo, amplificando qualsiasi rumore sottostante.
Fattori ambientali, quali le interferenze elettromagnetiche provenienti da apparecchiature vicine, le fluttuazioni della tensione di alimentazione e la deriva termica negli elementi del rivelatore, destabilizzano tutti il valore di riferimento. L’accuratezza dell’ispezione di prodotti e imballaggi dipende in modo critico da un segnale di riferimento pulito e stabile. Una schermatura contaminata o degradata all’interno dell’armadio della macchina per ispezione a raggi X, contatti di connettori usurati o cablaggi interni allentati possono introdurre rumore intermittente che si manifesta come rifiuti falsi durante il funzionamento a velocità massima.
Effetti legati alla variabilità di prodotto e imballaggio
Densità e composizione non uniformi del prodotto
I prodotti alimentari raramente presentano una densità uniforme in ogni unità. Le variazioni nel contenuto di umidità, nella distribuzione del grasso, nella consistenza e nel deposito degli ingredienti modificano tutti il modo in cui i raggi X penetrano il prodotto. Un sistema di attrezzature per il controllo qualità calibrato sulla densità media del prodotto scarterà gli articoli con densità agli estremi come potenziali contaminanti. Durante le operazioni ad alta velocità, la probabilità statistica di incontrare prodotti anomali aumenta, generando gruppi di scarti falsi.
I problemi di coerenza da lotto a lotto aggravano questa situazione. Se i fornitori di materie prime cambiano, gli ingredienti variano tra le stagioni o le condizioni di lavorazione si modificano, il profilo del prodotto rilevato dalla macchina di ispezione a raggi X si discosta dal riferimento di calibrazione. L’ispezione del confezionamento diventa progressivamente meno accurata man mano che le proprietà del prodotto si allontanano sempre più dal set di dati utilizzato per la taratura. Il funzionamento ad alta velocità amplifica questi piccoli errori di rilevamento fino a generare tassi di scarto significativi.
Variazioni nei materiali di confezionamento e nei sigilli
Gli imballaggi moderni utilizzano materiali diversi, tra cui film multistrato, strati metallizzati e barriere all’umidità, che influenzano in modo imprevedibile l’attenuazione dei raggi X. Il riempimento non uniforme degli imballaggi, le pieghe nel materiale di confezionamento, le sacche d’aria e la qualità irregolare delle sigillature generano tutti artefatti sull’immagine. Il sistema di ispezione alimentare deve distinguere tra queste variazioni normali degli imballaggi e oggetti estranei effettivi. Quando l’incoerenza degli imballaggi supera la finestra di tolleranza dell’algoritmo di rilevamento, si verificano rifiuti falsi.
Durante le operazioni ad alta velocità, lo stress meccanico sugli imballaggi aumenta, causando imperfezioni temporanee nelle sigillature e lievi distorsioni del film. Analogamente, le variazioni di temperatura e umidità nell’ambiente produttivo possono modificare le proprietà dei materiali di confezionamento, influenzando la trasmissione dei raggi X. Le attrezzature per il controllo qualità che funzionavano perfettamente alle condizioni operative standard possono incontrare difficoltà quando i parametri ambientali cambiano, in particolare a velocità di linea elevate.
Configurazione del sistema e limitazioni dell’algoritmo
Vincoli dell'algoritmo di rilevamento
Gli algoritmi di elaborazione immagini integrati nella macchina per ispezioni a raggi X bilanciano complessità e velocità di elaborazione. A velocità inferiori, il sistema può applicare sofisticate routine analitiche multistadio che riducono i falsi positivi. Tuttavia, in condizioni di funzionamento ad alta velocità, è necessaria una semplificazione algoritmica per garantire prestazioni in tempo reale. Gli algoritmi semplificati spesso utilizzano corrispondenze di pattern eccessivamente ampie, identificando come difetti caratteristiche legittime del prodotto.
Molti sistemi di ispezione alimentare impiegano metodi di rilevamento dei contorni, analisi delle soglie di densità e confronti statistici, privi dell'intelligenza contestuale necessaria per distinguere i difetti dalle naturali variazioni del prodotto. Quando i requisiti di velocità nell'ispezione del confezionamento superano le capacità algoritmiche, il sistema adotta un approccio cauto, scartando i prodotti per evitare di non rilevare contaminanti reali. Questo approccio conservativo tutela la sicurezza alimentare, ma genera tassi di rifiuto falsi frustranti.
Risoluzione dell'immagine e ritardo nell'elaborazione
Mentre la macchina per ispezioni a raggi X opera a velocità sempre maggiori, il tempo disponibile per l’acquisizione dell’immagine, la trasmissione, l’elaborazione e il processo decisionale si riduce drasticamente. Se la risoluzione dell’immagine non è sufficiente per un’analisi ad alta velocità, difetti sottili potrebbero sfocarsi o fondersi in schemi ambigui. Viceversa, una risoluzione eccessivamente elevata genera volumi di dati enormi che rallentano l’elaborazione, costringendo il sistema a scartare fotogrammi oppure a prendere decisioni basate su informazioni incomplete.
Il ritardo di elaborazione tra la cattura dell'immagine e l'azione di rifiuto causa una mancata corrispondenza quando l'apparecchiatura per il controllo qualità identifica erroneamente quale articolo corrisponde a quale immagine radiografica. A elevate velocità, un ritardo di elaborazione di 50 millisecondi può indurre la macchina a rifiutare il pacchetto sbagliato. Questo disallineamento temporale genera rifiuti falsi di prodotti perfettamente accettabili, mentre articoli difettosi passano inosservati. La sincronizzazione tra il sistema di imaging e il meccanismo meccanico di rifiuto deve essere verificata e mantenuta regolarmente.
FAQ
Qual è la causa più comune di rifiuti falsi sulle macchine ispettive a raggi X ad alta velocità?
Una calibrazione impropria della soglia di sensibilità è la causa principale di rifiuti falsi. Quando le soglie di rilevamento del sistema di ispezione alimentare sono troppo aggressive rispetto alle normali variazioni del prodotto, la macchina per l’ispezione a raggi X identifica come difettosi articoli accettabili. Questo problema si intensifica durante il funzionamento ad alta velocità, poiché il tempo di elaborazione per ogni articolo diminuisce, lasciando meno spazio alla discriminazione algoritmica. Una ricaribrazione regolare tra diversi tipi di prodotto e una verifica periodica delle soglie riducono in modo significativo il tasso di rifiuti falsi.
In che modo il materiale dell’imballaggio influisce sul tasso di rifiuti falsi negli apparecchi di controllo qualità?
La composizione, lo spessore e la consistenza del materiale di imballaggio influenzano direttamente la trasmissione dei raggi X attraverso l’imballaggio fino al prodotto. Il processo di ispezione dell’imballaggio deve tenere conto di queste caratteristiche di trasmissione durante la calibrazione iniziale. Quando cambiano i fornitori del materiale di imballaggio, varia lo spessore della pellicola oppure fluttua la qualità delle sigillature, i modelli di immagine rilevati subiscono spostamenti imprevisti. La macchina per l’ispezione a raggi X potrebbe interpretare questi cambiamenti legati all’imballaggio come difetti del prodotto, generando rifiuti falsi. È essenziale convalidare le specifiche dell’imballaggio utilizzando profili di calibrazione aggiornati dopo ogni modifica del materiale.
I fattori ambientali possono causare rifiuti falsi durante le corse ad alta velocità?
Sì, le condizioni ambientali influenzano in modo significativo le prestazioni relative ai rifiuti falsi. Le variazioni di temperatura modificano la sensibilità del rilevatore, le interferenze elettromagnetiche introducono rumore nel segnale e i cambiamenti di umidità alterano le proprietà dei materiali d’imballaggio. Durante il funzionamento ad alta velocità, il sistema di ispezione alimentare elabora volumi enormi di dati e qualsiasi rumore di fondo diventa statisticamente rilevante. Mantenere condizioni ambientali stabili intorno alla macchina per l’ispezione a raggi X, applicare una schermatura elettrica adeguata e utilizzare strumenti di controllo qualità dotati di meccanismi di compensazione della temperatura riducono tutti i rifiuti falsi indotti dall’ambiente durante i cicli produttivi a velocità massima.
Indice dei contenuti
- Comprensione della disallineamento della sensibilità di rilevamento
- Effetti legati alla variabilità di prodotto e imballaggio
- Configurazione del sistema e limitazioni dell’algoritmo
-
FAQ
- Qual è la causa più comune di rifiuti falsi sulle macchine ispettive a raggi X ad alta velocità?
- In che modo il materiale dell’imballaggio influisce sul tasso di rifiuti falsi negli apparecchi di controllo qualità?
- I fattori ambientali possono causare rifiuti falsi durante le corse ad alta velocità?