 EN


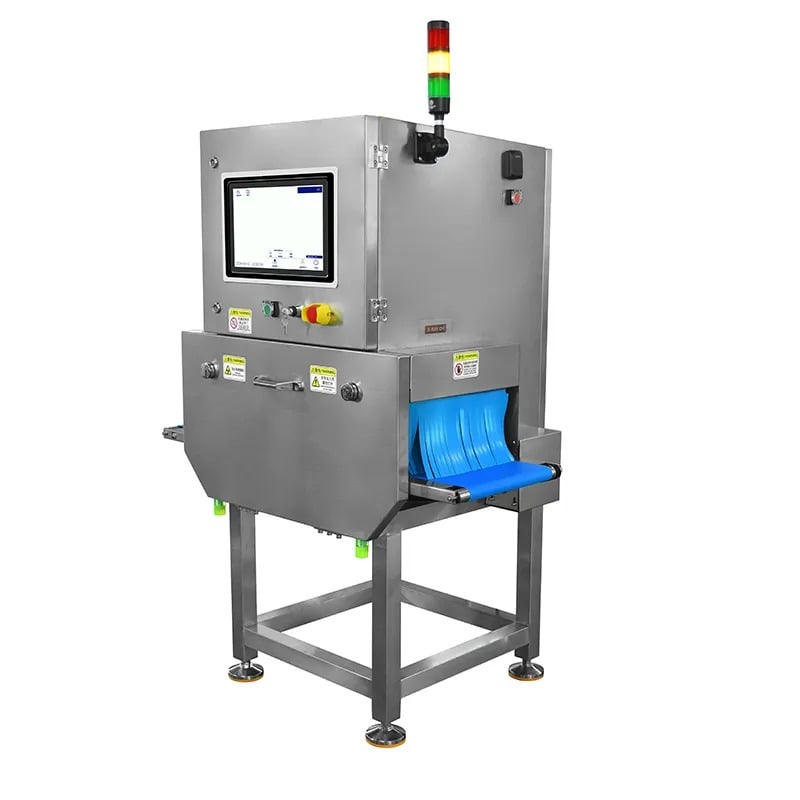
Felavvisningar under höghastighetsdrift utgör en av de mest frustrerande driftutmaningarna inom modern livsmedelsbearbetning och läkemedelsproduktion. När en x ray inspection machine felaktigt markerar godkända produkter som defekta saktas produktionslinjerna av kraftigt, slöseri ökar och lönsamheten försämras. Att förstå de tekniska och operativa faktorerna som utlöser felavvisningar är avgörande för att bibehålla effektivitet samtidigt som livsmedelssäkerhet och produktkvalitetskrav upprätthålls.

En felaktig funktion hos utrustning för kvalitetskontroll under snabba bearbetningscykler beror ofta på en kombination av hårdvarufaktorer, mjukvarufaktorer och miljöfaktorer snarare än på en enskild orsak. Falska avvisningar stör produktionsplaneringen, ökar driftskostnaderna genom onödig driftstopp och kan underminera kundförtroendet om för mycket material kasseras. Den här artikeln undersöker de främsta mekanismerna bakom falska avvisningar i höghastighets-röntgeninspektionssystem, analyserar hur utmaningar inom förpackningsinspektion bidrar till problemet och ger praktiska strategier för att minimera avvisningsfel och maximera genomströmningen.
Att förstå felaktig justering av detektionssensitivitet
Problem med tröskelkalibrering
Inspektionssystem för livsmedel vid hög hastighet måste balansera två motstridiga krav: upptäcka verkliga defekter samtidigt som felaktiga varningsutlösningar undviks. När känslighetsgränserna ställs in för aggressivt markerar inspektionsprocessen för förpackningar mindre bildvariationer som allvarliga problem. Vid körning med hög hastighet rör sig produkterna snabbt genom detektionszonen, vilket lämnar minimal bearbetningstid för tolkning av signaler. Om parametrarna för gränsvärdena i röntgeninspektionsmaskinen inte är exakt kalibrerade för den specifika produkttypen, materialets densitet och förpackningskonfigurationen ökar antalet felaktiga avvisningar exponentiellt när genomströmningen ökar.
Tröskeldrift uppstår naturligt över tid på grund av komponentåldring, temperatursvängningar och ackumulerade strålningspåverkans effekter på detektorarrayer. Många operatörer underlåter att kalibrera om sina kvalitetskontrollanläggningar mellan produktomställningar eller efter långa produktionscykler. Vid höghastighetsdrift kan även en förskjutning av 2–3 procent i detekteringssensitiviteten utlösa hundratals felaktiga avvisningar per timme, särskilt vid varierande produktgeometri eller inkonsekvent förpackning.
Signalbrus och baslinjeinstabilitet
Röntgeninspektionsmaskinens detektorsystem genererar ett kontinuerligt baslinsignal som fungerar som referenspunkt för felidentifiering. När denna baslinje blir instabil kan livsmedelsinspektionssystemet inte skilja mellan verklig främmande substans och slumpmässigt detektorbrus. Höghastighetsdrift förvärrar detta problem eftersom maskinen behandlar fler datapunkter per sekund, vilket förstärker eventuella underliggande brussignaler.
Miljöfaktorer, inklusive elektromagnetisk störning från närliggande utrustning, spänningsfluktuationer i strömförsörjningen och termisk drift i detektorerna, destabiliserar alla baslinjen. Noggrannheten i förpackningsinspektionen beror kritiskt på en ren och stabil referenssignal. Förorenad eller försämrad skärmning inuti röntgeninspektionsmaskinens kabinett, slitna kontaktytor på kopplingar eller lösa interna kablar kan introducera intermittenta brusstörningar som manifesterar sig som felaktiga underkända produkter vid högsta driftshastighet.
Effekter av variationer i produkt och förpackning
Ojämn produktdensitet och sammansättning
Livsmedelsprodukter uppvisar sällan enhetlig densitet i varje enskild enhet. Variationer i fukthalt, fettdistribution, textur och nedbosning av ingredienser påverkar alla hur röntgenstrålar tränger igenom produkten. Ett kvalitetskontrollutrustningssystem som är kalibrerat för genomsnittlig produktdensitet kommer att avvisa produkter med extrem densitet som potentiella föroreningar. Vid höghastighetsdrift ökar den statistiska sannolikheten att möta avvikande produkter, vilket genererar kluster av felaktiga avvisanden.
Problem med konsekvens mellan olika partier förvärrar denna fråga. Om leverantörer av råmaterial byter, ingredienser skiftar mellan årstiderna eller processförhållanden varierar, avviker produktprofilen som röntgeninspektionsmaskinen ser från kalibreringsbaslinjen. Förpackningsinspektionen blir successivt mindre exakt ju mer produktens egenskaper avviker från träningsmängden. Drift i hög hastighet förstärker dessa små detekteringsfel till betydande avvisningsfrekvenser.
Förpackningsmaterial och förseglingsskillnader
Modern förpackning använder olika material, inklusive flerskiktsfilm, metalliserade lager och fukthinder, vilka påverkar röntgenstrålarnas svagning på ett oförutsägbart sätt. Ojämn förpackningsfyllnad, veck i förpackningsmaterialet, luftfickor och oregelbunden förseglingsskvalitet skapar alla bildartefakter. Systemet för matkontroll måste kunna skilja mellan dessa normala förpackningsvariationer och verkliga främmande föremål. När förpackningsvariationerna överskrider det upptäcktningsalgoritmens toleransintervall uppstår felaktiga avvisningar.
Under höghastighetsdrift ökar den mekaniska påverkan på förpackningen, vilket skapar tillfälliga brister i förseglingen och mindre deformationer i filmen. Likaså kan temperatur- och fuktighetsförändringar i produktionsmiljön påverka förpackningsmaterialens egenskaper och därmed röntgenstrålarnas genomträngning. Utrustningen för kvalitetskontroll som fungerar perfekt vid standarddriftförhållanden kan få problem när miljöparametrarna förändras, särskilt vid högre linjehastigheter.
Systemkonfiguration och algoritmgränser
Begränsningar för identifieringsalgoritmen
De bildbehandlingsalgoritmerna som är inbyggda i röntgeninspektionsmaskinen balanserar komplexitet mot bearbetningshastighet. Vid lägre hastigheter kan systemet tillämpa sofistikerade flerstegsanalyser som minskar falska positiva resultat. Vid hög hastighet tvingas dock algoritmerna förenklas för att upprätthålla realtidsprestanda. Förenklade algoritmer använder ofta alltför breda mönstermatchningsmetoder som markerar legitima produktfunktioner som fel.
Många livsmedelsinspektionssystem använder kantdetektering, densitetsgränsanalys och statistiska jämförelsemetoder som saknar den kontextuella intelligensen att skilja fel från naturliga produktvariationer. När kraven på förpackningsinspektionshastighet överstiger algoritmernas kapacitet väljer systemet en försiktig inställning och avvisar produkter för att undvika att missa verkliga föroreningar. Denna försiktiga strategi skyddar livsmedelssäkerheten men genererar frustrerande andelar av falska avvisanden.
Bildupplösning och bearbetningsfördröjning
När röntgeninspektionsmaskinen ökar farten minskar tiden för bildinfångning, överföring, bearbetning och beslutsfattande kraftigt. Om bildupplösningen är otillräcklig för analys i hög hastighet kan subtila defekter suddas ut eller smälta samman till tvetydiga mönster. Å andra sidan skapar för hög upplösning massiva datavolymer som saktar ner bearbetningen, vilket tvingar systemet att antingen släppa bort bilder eller fatta beslut baserat på ofullständig information.
Bearbetningsfördröjningen mellan bildinfångning och avvisningsåtgärd orsakar feljustering när utrustningen för kvalitetskontroll felaktigt identifierar vilken produktartikel som motsvarar vilken röntgenbild. Vid höga hastigheter kan en bearbetningsfördröjning på 50 millisekunder få maskinen att avvisa fel paket. Denna tidsmismatch leder till felaktiga avvisningar av helt acceptabla produkter, samtidigt som defekta produkter passerar utan upptäckt. Synkroniseringen mellan bildsystemet och den mekaniska avvisningsmekanismen måste verifieras och underhållas regelbundet.
Vanliga frågor
Vad är den vanligaste orsaken till felaktiga avvisningar på höghastighets-röntgeninspektionsmaskiner?
Ogiltig kalibrering av känslighetsnivå är den främsta orsaken till felaktiga underkända produkter. När detektionsnivåerna i systemet för matkontroll är för aggressiva i förhållande till normal variation hos produkten markerar röntgeninspektionsmaskinen godkända artiklar som defekta. Detta problem förvärras vid höghastighetsdrift, eftersom bearbetningstiden per artikel minskar och algoritmisk diskriminering därmed får mindre tid att ske. Regelbunden omkalibrering mellan olika produktslag samt periodisk verifiering av nivåer minskar kraftigt antalet felaktiga underkända produkter.
Hur påverkar förpackningsmaterialet antalet felaktiga underkända produkter på kvalitetskontrollutrustning?
Sammansättning, tjocklek och enhetlighet hos förpackningsmaterialet påverkar direkt hur röntgenstrålar passerar genom förpackningen för att nå produkten. Inspektionsprocessen för förpackningar måste ta hänsyn till dessa transmissionskarakteristik vid grundinställning av kalibreringen. När leverantörer av förpackningsmaterial byts ut, när filmens tjocklek varierar eller när tätheten i förseglingen fluktuerar, skiftar de upptäckta bildmönstren oväntat. Röntgeninspektionsmaskinen kan tolka dessa förpackningsrelaterade förändringar som produktfel, vilket leder till felaktiga underkännanden. Det är avgörande att validera förpackningsspecifikationerna med uppdaterade kalibreringsprofiler efter varje materialändring.
Kan miljöfaktorer orsaka felaktiga underkännanden vid höghastighetsdrift?
Ja, miljöförhållanden påverkar kraftigt prestandan vad gäller falska avvisningar. Temperaturfluktuationer förändrar detektorns känslighet, elektromagnetisk störning introducerar signalbrus och fuktighetsförändringar påverkar förpackningsmaterialens egenskaper. Under höghastighetsdrift behandlar systemet för livsmedelsinspektion enorma datavolymer, och allt bakgrundsbrus blir statistiskt signifikant. Att bibehålla stabila miljöförhållanden runt röntgeninspektionsmaskinen, implementera korrekt elektrisk skärmning samt använda utrustning för kvalitetskontroll med temperaturkompenseringsmekanismer minskar alla falska avvisningar som orsakas av miljöfaktorer under produktion i högsta hastighet.