 EN


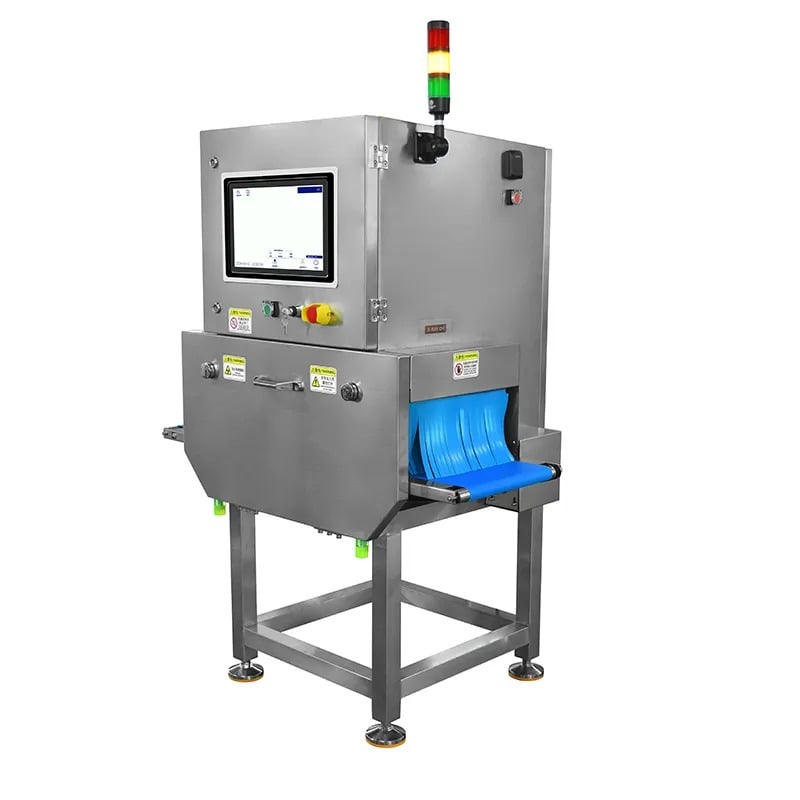
高速運転中の誤検出は、現代の食品加工および医薬品製造において、最も現場を悩ませる運用課題の一つです。 x ray inspection machine 本来は合格品であるはずの 製品 を不適合品と誤って判定すると、生産ラインの速度が大幅に低下し、廃棄ロスが増加し、収益性が損なわれます。誤検出を引き起こす技術的・運用的な要因を正しく理解することは、食品安全性や製品品質基準を守りながら、効率的な生産を維持するために不可欠です。

高速処理サイクル中の品質管理装置の不具合は、単一の原因ではなく、ハードウェア・ソフトウェア・環境要因が複合的に関与して生じることが多い。誤検出(偽陽性)は、生産スケジュールを乱し、不要なダウンタイムによる運用コストの増加を招くだけでなく、過剰な材料廃棄が続くと顧客の信頼を損なう可能性もある。本稿では、高速X線検査システムにおける誤検出の主な発生メカニズムを解説し、包装検査に伴う課題がこの問題にどのように寄与するかを検討したうえで、検出エラーを最小限に抑え、処理能力を最大化するための実践的な対策を提示する。
検出感度のずれの理解
閾値キャリブレーションの問題
高速食品検査システムは、実際の欠陥を確実に検出することと、誤検出(フェイクアラーム)を回避することという、相反する二つの要求のバランスを取る必要があります。感度のしきい値を過剰に厳しく設定すると、包装検査工程がわずかな画像の変化を重大な問題として検出しやすくなります。高速運転中は、製品が検出ゾーンを素早く通過するため、信号の解釈に割ける処理時間は極めて限られます。また、X線検査装置のしきい値パラメーターが、対象製品の種類、材質の密度、包装形態などに応じて正確に調整されていない場合、生産量の増加に伴って誤棄却が指数関数的に増加します。
しきい値のドリフトは、部品の経年劣化、温度変動、および検出器アレイへの放射線照射の累積的影響などにより、時間とともに自然に生じます。多くの事業者は、製品の切り替え時や長期間の生産サイクル終了後に、品質管理装置の再キャリブレーションを実施していません。高速運転中には、検出感度がわずか2~3%ずれただけでも、特に製品形状が多様な場合や包装状態が不均一な場合には、1時間あたり数百件もの誤検出(偽陽性)が発生します。
信号ノイズとベースラインの不安定化
X線検査装置の検出器システムは、欠陥検出の基準となる連続的なベースライン信号を生成します。このベースラインが不安定になると、食品検査装置は異物の存在と検出器由来のランダムノイズとを区別できなくなります。高速運転では、1秒あたりの処理データ点数が増加するため、潜在的なノイズ信号がさらに増幅され、この問題がより顕著になります。
近接する機器からの電磁妨害、電源電圧の変動、検出素子の熱ドリフトなど、環境要因がすべて基準値を不安定にします。包装検査の精度は、クリーンで安定した参照信号に大きく依存しています。X線検査装置キャビネット内の汚染または劣化したシールド、摩耗したコネクタ端子、緩んだ内部配線などにより、 intermittent(断続的)なノイズが発生し、最高速度運転時に誤検出(偽陽性)として現れることがあります。
製品および包装のばらつきによる影響
製品の密度および組成の不均一性
食品は、単品ごとに密度が均一であることはほとんどありません。水分量、脂質の分布、食感、成分の沈降など、さまざまな要因によってX線の透過率が変化します。品質管理装置は通常、製品の平均密度を基準に校正されますが、このため密度が極端に高い・低い製品は異物混入と誤判定され、却下されることがあります。高速運転中は、こうした外れ値製品に遭遇する確率が統計的に高まり、偽陽性の却下が連続して発生する傾向があります。
ロット間の品質ばらつきが、この問題をさらに悪化させます。原材料のサプライヤーが変わったり、季節によって配合成分が変化したり、加工条件が異なると、X線検査装置が認識する製品の特性が校正時の基準からずれていきます。その結果、包装検査の精度は、学習データセットからのずれが大きくなるにつれて徐々に低下します。高速運転では、こうしたわずかな検出誤差が、実際には大きな却下率へと拡大してしまいます。
包装材およびシールのばらつき
現代の包装には、多層フィルム、金属蒸着層、湿気バリアなど、X線の減衰を予測不能な形で変化させる多様な素材が用いられています。包装内の充填量のばらつき、包装材のしわ、空気のたまり、シール品質の不均一性なども、すべて画像にアーティファクト(偽陰影)を生じさせます。食品検査装置は、こうした通常の包装ばらつきと、真正の異物とを正確に区別しなければなりません。包装のばらつきが検出アルゴリズムの許容範囲を超えると、誤検出(偽陽性)が発生します。
高速運転中は、包装への機械的ストレスが増大し、一時的なシール不良やフィルムのわずかな歪みが生じやすくなります。また、製造環境の温度・湿度変化によっても包装材の物理的特性が変化し、X線の透過特性に影響を及ぼします。標準的な運転条件では完璧に機能していた品質管理装置でも、環境パラメーターが変化した場合、特にライン速度が高くなった際には、性能が低下する可能性があります。
システム構成およびアルゴリズムの制限
検出アルゴリズムの制約
X線検査装置に組み込まれた画像処理アルゴリズムは、処理の複雑さと処理速度のバランスを取っています。低速運転時には、偽陽性を減らすための高度な多段階解析ルーチンを適用できます。しかし、高速運転ではリアルタイム処理を維持するためにアルゴリズムを簡略化せざるを得ず、その結果、正当な製品の特徴を誤って欠陥と判定するような、過度に広範なパターンマッチングが用いられることがあります。
多くの食品検査システムでは、エッジ検出、密度閾値分析、統計的比較といった手法が用いられていますが、これらは自然な製品変動と欠陥とを文脈的に見分ける知能を備えていません。包装検査の速度要件がアルゴリズムの処理能力を上回ると、システムは確実に異物を見逃さないよう、慎重な判断に基づいて製品を却下します。この保守的な姿勢は食品安全を守りますが、使い勝手を損なう偽却下率の増加を招きます。
画像解像度と処理遅延
X線検査装置の動作速度が向上するにつれ、画像の撮影・伝送・処理・判定に使える時間は急激に短縮されます。高速分析に必要な十分な画像解像度が得られないと、微細な欠陥がぼやけたり、あいまいなパターンとして重なったりして検出が困難になります。一方で、解像度を必要以上に高めるとデータ量が膨大になり、処理が遅延します。その結果、システムはフレームを捨てざるを得なくなったり、不完全な情報に基づいて判定せざるを得なくなったりします。
画像の撮影と却下動作の間で発生する処理遅延により、品質検査装置がX線画像と対応する製品を誤って特定してしまうことがあります。高速運転時には、50ミリ秒の処理遅延でも、機械が本来は合格すべきパッケージを誤って却下してしまう可能性があります。このような時間的なずれによって、問題のない製品が不当に却下される一方で、実際には不良品が検出されずに通過してしまう事象が生じます。そのため、撮像システムと機械式却下機構との同期状態を定期的に確認・維持する必要があります。
よくあるご質問
高速X線検査装置における誤却下の最も一般的な原因は何ですか?
誤検出の主な原因は、感度閾値の不適切なキャリブレーションです。食品検査システムの検出閾値が、製品の通常のばらつきに対して過剰に厳しく設定されていると、X線検査装置が本来合格となる製品を不良品として判定してしまいます。この問題は高速運転時にさらに顕著になります。というのも、1個あたりの処理時間が短縮されるため、アルゴリズムによる正確な判別が行いにくくなるからです。製品の種類ごとに定期的に再キャリブレーションを行い、また閾値の妥当性を定期的に確認することで、誤検出率を大幅に低減できます。
包装材は品質管理装置における誤検出率にどのような影響を与えますか?
包装材の材質、厚さ、均一性は、X線が包装を透過して製品に到達する際の透過特性に直接影響します。包装検査プロセスでは、これらの透過特性をベースライン校正時に必ず考慮する必要があります。包装材のサプライヤーが変更された場合、フィルムの厚さが変わった場合、あるいはシール品質がばらついた場合などに、検出される画像パターンが予期せず変化します。X線検査装置は、こうした包装由来の変化を製品の欠陥と誤認し、偽陽性(誤却)を発生させる可能性があります。包装材の仕様変更後には、更新されたキャリブレーションプロファイルを用いて包装仕様の妥当性を確認することが不可欠です。
高速運転中に、環境要因によって誤却が発生することはあるか?
はい、環境条件は誤拒否性能に大きく影響します。温度変化により検出器の感度が変動し、電磁妨害(EMI)によって信号ノイズが発生し、湿度変化は包装材の物性に影響を与えます。高速運転中、食品検査システムは膨大なデータ量を処理するため、背景ノイズも統計的に有意な誤検出要因となります。X線検査装置周辺の環境条件を安定させ、適切な電気的シールドを施し、温度補償機能を備えた高品質な制御機器を用いることで、生産ピーク時の高速運転における環境起因の誤拒否を低減できます。