 EN


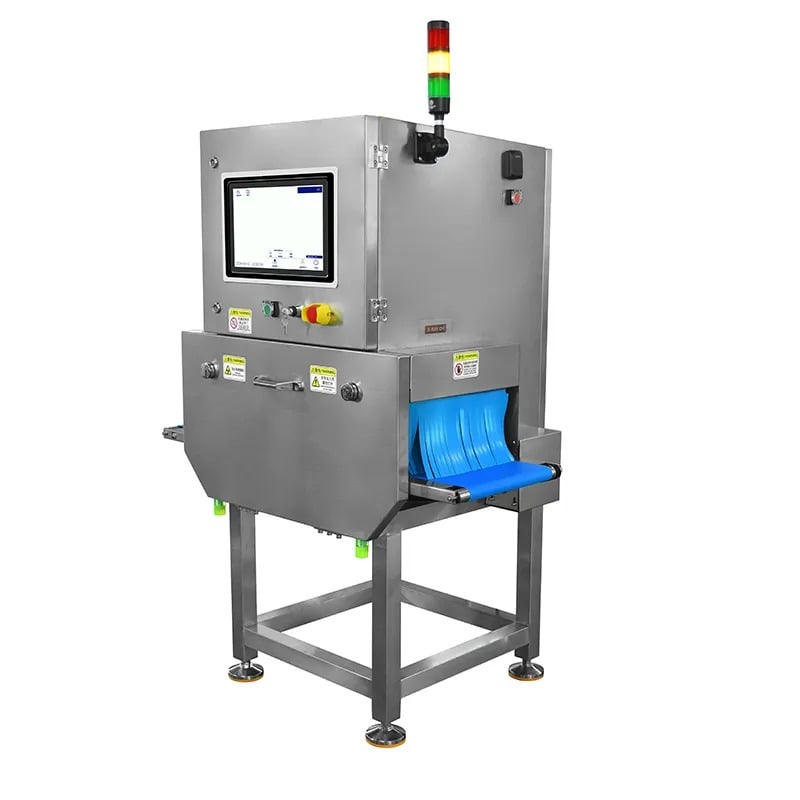
Valse afkeuringen tijdens snelle productielopen vormen een van de meest frustrerende operationele uitdagingen in moderne voedselverwerking en farmaceutische productie. Wanneer een x ray inspection machine onterecht acceptabele producten als defect markeert, vertragen productielijnen sterk, neemt afval toe en lijdt de winstgevendheid. Het begrijpen van de technische en operationele factoren die valse afkeuringen veroorzaken, is essentieel om efficiëntie te behouden zonder in te boeten op voedselveiligheid en productkwaliteitsnormen.

Een storing in de kwaliteitscontroleapparatuur tijdens snelle verwerkingscycli vindt vaak zijn oorzaak in een combinatie van hardware-, software- en omgevingsfactoren, en niet in één enkele oorzaak. Valse afkeuringen verstoren de productieplanning, verhogen de operationele kosten door onnodige stilstand en kunnen het klantvertrouwen ondermijnen wanneer te veel materiaal ten onrechte wordt afgewezen. Dit artikel behandelt de belangrijkste oorzaken van valse afkeuringen bij inspectiesystemen met röntgenstraling op hoge snelheid, onderzoekt hoe uitdagingen bij verpakkingsinspectie aan dit probleem bijdragen en biedt praktische strategieën om afkeurfouten te minimaliseren en de doorvoer te maximaliseren.
Het begrijpen van misalignering van detectiegevoeligheid
Problemen met drempelcalibratie
Inspectiesystemen voor voedingsmiddelen bij hoge snelheid moeten twee tegenstrijdige eisen in evenwicht brengen: het opsporen van echte gebreken en het voorkomen van valse alarmen. Wanneer de gevoeligheidsdrempels te streng worden ingesteld, markeert het verpakkingsinspectieproces minimale beeldvariaties als ernstige problemen. Tijdens inspecties bij hoge snelheid bewegen producten snel door de detectiezone, waardoor er nauwelijks verwerkingstijd overblijft voor de interpretatie van signalen. Indien de drempelparameters van de röntgeninspectiemachine niet exact zijn afgestemd op het specifieke producttype, de materiaaldichtheid en de verpakkingsconfiguratie, nemen valse afkeuringen exponentieel toe naarmate de doorvoersnelheid stijgt.
Drempeldrift treedt van nature op in de loop van de tijd als gevolg van veroudering van componenten, temperatuurschommelingen en cumulatieve stralingsblootstellingseffecten op detectiearrays. Veel operators stellen hun kwaliteitscontroleapparatuur niet opnieuw in tussen productwisselingen of na langdurige productiecycli. Tijdens snelle werking kan zelfs een verschuiving van 2 tot 3 procent in detectiegevoeligheid honderden valse afkeuringen per uur veroorzaken, met name bij variabele productgeometrie of ongelijkmatige verpakking.
Signaalruis en instabiliteit van de basislijn
Het detectiesysteem van de röntgeninspectiemachine genereert een continue basislijnsignaal dat dient als referentiepunt voor het identificeren van gebreken. Wanneer deze basislijn instabiel wordt, kan het voedselinspectiesysteem geen onderscheid meer maken tussen echt vreemd materiaal en willekeurige detectieruis. Snelle productiedraaien versterken dit probleem, omdat de machine meer datapunten per seconde verwerkt, waardoor onderliggende ruisignalen worden versterkt.
Omgevingsfactoren, zoals elektromagnetische interferentie van nabijgelegen apparatuur, schommelingen in de voedingsspanning en thermische drift in detectorelementen, destabiliseren allemaal de basislijn. De nauwkeurigheid van verpakkingsinspectie is sterk afhankelijk van een schone, stabiele referentiesignaal. Verontreinigde of versleten afscherming binnen de behuizing van de röntgeninspectiemachine, versleten contacten van connectoren of losse interne bedrading kunnen wisselend lawaai introduceren dat zich manifesteert als valse afkeuringen tijdens werken op maximale snelheid.
Effecten van variabiliteit in product en verpakking
Inconsistente productdichtheid en -samenstelling
Voedingsproducten vertonen zelden een uniforme dichtheid in elk afzonderlijk product. Variaties in vochtgehalte, vetverdeling, textuur en het zakken van ingrediënten beïnvloeden allemaal hoe röntgenstralen het product doordringen. Een kwaliteitscontrolesysteem dat is gekalibreerd op de gemiddelde productdichtheid, zal producten met extreme dichtheden als mogelijke verontreinigingen weigeren. Tijdens snelle productielopen neemt de statistische kans op het tegenkomen van afwijkende producten toe, wat leidt tot groepen valse afkeuringen.
Problemen met consistentie tussen partijen verergeren dit probleem. Als leveranciers van grondstoffen wijzigen, ingrediënten zich per seizoen verschuiven of verwerkingsomstandigheden variëren, wijkt het productprofiel dat door de röntgeninspectiemachine wordt waargenomen steeds meer af van de kalibratiebasislijn. De nauwkeurigheid van de verpakkingsinspectie neemt geleidelijk af naarmate de eigenschappen van het product verder afwijken van de trainingsset. Snelle werking versterkt deze kleine detectiefouten tot aanzienlijke afkeurpercentages.
Variaties in verpakkingsmateriaal en -afdichting
Moderne verpakkingen maken gebruik van diverse materialen, waaronder meervlaadsfilms, gemetalliseerde lagen en vochtbarrières, die de röntgenabsorptie op onvoorspelbare wijze beïnvloeden. Inconsistente vulniveaus van verpakkingen, plooien in het verpakkingsmateriaal, luchtzakken en onregelmatige afdichtkwaliteit veroorzaken allemaal beeldartefacten. Het voedselinspectiesysteem moet onderscheid kunnen maken tussen deze normale variaties in verpakkingen en daadwerkelijke vreemde voorwerpen. Wanneer de verpakkingsinconsistentie buiten het tolerantievenster van het detectie-algoritme valt, ontstaan valse afkeuringen.
Tijdens snelle productielopen neemt de mechanische belasting op de verpakking toe, wat tijdelijke afdichtgebreken en geringe filmvervormingen veroorzaakt. Evenzo kunnen temperatuur- en vochtigheidsveranderingen in de productieomgeving de eigenschappen van het verpakkingsmateriaal wijzigen, wat de röntgendoorgankelijkheid beïnvloedt. De kwaliteitscontroleapparatuur die perfect functioneerde onder standaardbedrijfsomstandigheden, kan problemen ondervinden wanneer de omgevingsparameters veranderen, met name bij hogere lijnsnelheden.
Systeemconfiguratie en algoritmische beperkingen
Beperkingen van detectiealgoritme
De algoritmes voor beeldverwerking die in de röntgeninspectiemachine zijn ingebed, wegen complexiteit af tegen verwerkingssnelheid. Bij lagere snelheden kan het systeem geavanceerde, meertrapsanalyseroutines toepassen die valse positieven verminderen. Bij hoge snelheid daarentegen wordt het algoritme vereenvoudigd om real-timeprestaties te behouden. Vereenvoudigde algoritmes gebruiken vaak te brede patroonherkenning, waardoor legitieme producteigenschappen ten onrechte als gebreken worden aangemerkt.
Veel voedselinspectiesystemen maken gebruik van randdetectie, dichtheidsgrensanalyse en statistische vergelijkingsmethoden die ontbreken aan contextuele intelligentie om gebreken te onderscheiden van natuurlijke productvariatie. Wanneer de vereiste inspectiesnelheid voor verpakkingen de algoritmische capaciteit overtreft, kiest het systeem uit voorzorg voor een conservatieve aanpak en wijst producten af om echte verontreinigingen niet te missen. Deze voorzichtige aanpak beschermt de voedselveiligheid, maar veroorzaakt vervelende percentages valse afkeuringen.
Beeldresolutie en verwerkingstijd
Naarmate de röntgeninspectiemachine steeds sneller werkt, neemt de tijd die beschikbaar is voor het vastleggen, verzenden, verwerken en nemen van beslissingen op basis van beelden dramatisch af. Als de beeldresolutie ontoereikend is voor analyse bij hoge snelheid, kunnen subtiele gebreken onscherp worden of samensmelten tot dubbelzinnige patronen. Omgekeerd leidt een te hoge resolutie tot zeer grote hoeveelheden gegevens, waardoor de verwerking vertraagd wordt; het systeem moet dan ofwel beeldframes overslaan of beslissingen nemen op basis van onvolledige informatie.
Vertraging bij de verwerking tussen het maken van de afbeelding en de afkeuractie leidt tot een ongelijkheid wanneer de kwaliteitscontroleapparatuur per ongeluk identificeert welk productitem bij welke röntgenafbeelding hoort. Bij hoge snelheden kan een vertraging van 50 milliseconden ertoe leiden dat de machine het verkeerde pakket afkeurt. Deze tijdelijke mismatch veroorzaakt valse afkeuringen van perfect aanvaardbare producten, terwijl defecte items onopgemerkt doorgaan. De synchronisatie tussen het beeldvormingssysteem en het mechanische afkeursysteem moet regelmatig worden gecontroleerd en onderhouden.
Veelgestelde vragen
Wat is de meest voorkomende oorzaak van valse afkeuringen op snelle röntgeninspectiemachines?
Een onjuiste instelling van de gevoeligheidsdrempel is de belangrijkste oorzaak van valse afkeuringen. Wanneer de detectiedrempels van het voedselinspectiesysteem te streng zijn ten opzichte van de normale productvariatie, markeert de röntgeninspectiemachine aanvaardbare producten als defect. Dit probleem verscherpt zich bij hogesnelheidsbedrijf, omdat de verwerkingstijd per product afneemt, waardoor minder tijd overblijft voor algoritmische onderscheiding. Regelmatige hercalibratie tussen verschillende productsoorten en periodieke controle van de drempelwaarden verminderen het percentage valse afkeuringen aanzienlijk.
Hoe beïnvloedt het verpakkingsmateriaal het percentage valse afkeuringen op kwaliteitscontroleapparatuur?
De samenstelling, dikte en consistentie van verpakkingsmaterialen beïnvloeden direct hoe röntgenstralen door de verpakking heen naar het product doordringen. Tijdens de basisschakeling van de verpakkingsinspectie moet rekening worden gehouden met deze doordringingskenmerken. Wanneer leveranciers van verpakkingsmaterialen wijzigen, de foliedikte varieert of de kwaliteit van de verzegeling schommelt, verschuiven de gedetecteerde beeldpatronen onverwacht. De röntgeninspectiemachine kan deze verpakkingsgerelateerde veranderingen interpreteren als productdefecten, wat leidt tot valse afkeuringen. Het valideren van verpakkingspecificaties met bijgewerkte kalibratieprofielen na elke materiaalwijziging is essentieel.
Kunnen omgevingsfactoren valse afkeuringen veroorzaken tijdens snelle productielopen?
Ja, omgevingsomstandigheden beïnvloeden de prestaties bij valse afwijzingen aanzienlijk. Temperatuurschommelingen veranderen de gevoeligheid van de detectoren, elektromagnetische interferentie introduceert signaalruis en vochtigheidsveranderingen beïnvloeden de eigenschappen van verpakkingsmaterialen. Tijdens hogesnelheidsbedrijf verwerkt het voedselinspectiesysteem enorme hoeveelheden gegevens, en elke achtergrondruis wordt statistisch significant. Het handhaven van stabiele omgevingsomstandigheden rond de röntgeninspectiemachine, het implementeren van adequate elektrische afscherming en het gebruik van kwaliteitscontroleapparatuur met temperatuurcompensatiemechanismen verminderen allemaal door de omgeving veroorzaakte valse afwijzingen tijdens productiecycli met maximale snelheid.