 EN


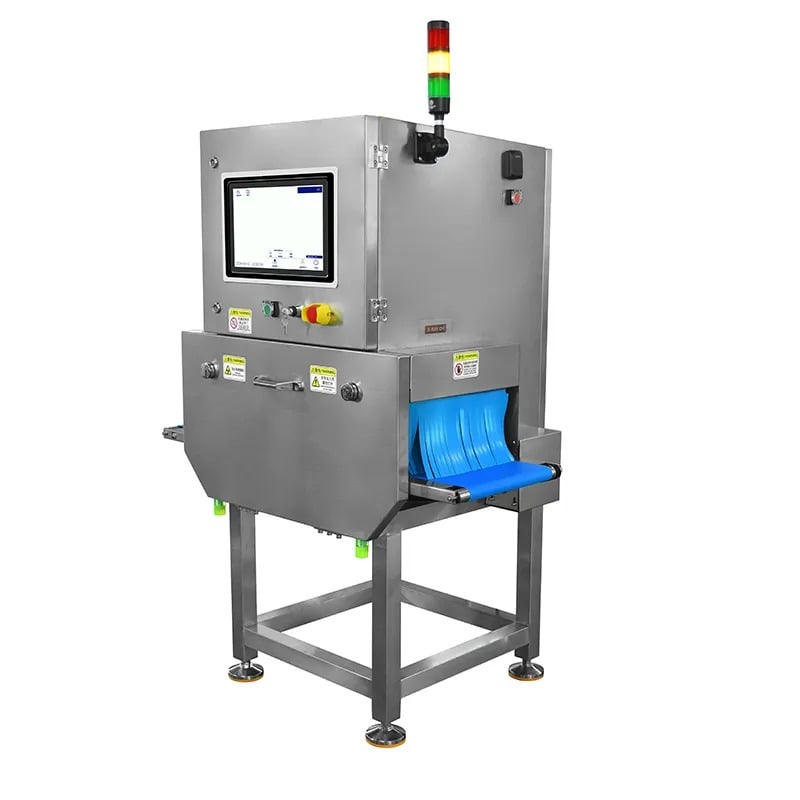
Les rejets erronés lors des cycles à haute vitesse constituent l’un des défis opérationnels les plus frustrants dans la transformation alimentaire moderne et la fabrication pharmaceutique. Lorsqu’un machine d'inspection au rayon X signale de façon incorrecte des produits acceptables comme défectueux, les lignes de production ralentissent fortement, les pertes s’accumulent et la rentabilité en souffre. Comprendre les facteurs techniques et opérationnels à l’origine des rejets erronés est essentiel pour maintenir l’efficacité tout en préservant les normes de sécurité sanitaire des aliments et de qualité des produits.

Un dysfonctionnement de l’équipement de contrôle qualité pendant des cycles de traitement rapides provient souvent d’une combinaison de facteurs matériels, logiciels et environnementaux, plutôt que d’une seule cause. Les rejets erronés perturbent les plannings de production, augmentent les coûts opérationnels en raison d’arrêts inutiles et peuvent éroder la confiance des clients si une quantité excessive de matériel est écartée. Cet article examine les mécanismes principaux à l’origine des rejets erronés sur les systèmes d’inspection par rayons X à haute vitesse, analyse comment les défis liés à l’inspection des emballages contribuent à ce problème, et propose des stratégies concrètes pour réduire les erreurs de rejet et maximiser le débit.
Comprendre la désynchronisation de la sensibilité de détection
Problèmes d’étalonnage du seuil
Les systèmes d’inspection alimentaire à haute vitesse doivent concilier deux exigences contradictoires : détecter effectivement les défauts tout en évitant les faux positifs. Lorsque les seuils de sensibilité sont réglés de façon trop stricte, le processus d’inspection de l’emballage interprète de légères variations d’image comme des problèmes graves. Lors des cycles à haute vitesse, les produits traversent rapidement la zone de détection, laissant un temps de traitement minimal pour l’interprétation du signal. Si les paramètres de seuil de la machine d’inspection par rayons X ne sont pas calibrés avec précision en fonction du type de produit, de la densité du matériau et de la configuration de l’emballage, les rejets injustifiés se multiplient de façon exponentielle à mesure que le débit augmente.
La dérive du seuil se produit naturellement au fil du temps en raison du vieillissement des composants, des fluctuations de température et des effets cumulés de l’exposition aux radiations sur les réseaux de détecteurs. De nombreux opérateurs ne recalibrent pas leurs équipements de contrôle qualité entre les changements de produit ou après des cycles de production prolongés. Lors d’un fonctionnement à grande vitesse, même un décalage de 2 à 3 % de la sensibilité de détection peut provoquer des centaines de rejets erronés par heure, notamment avec des géométries de produit variables ou des emballages incohérents.
Bruit du signal et instabilité de la ligne de base
Le système de détecteurs de la machine d’inspection aux rayons X génère un signal de ligne de base continu qui sert de point de référence pour l’identification des défauts. Lorsque cette ligne de base devient instable, le système d’inspection alimentaire ne peut plus distinguer les corps étrangers réels du bruit aléatoire du détecteur. Les cycles de fonctionnement à grande vitesse aggravent ce problème, car la machine traite davantage de points de données par seconde, amplifiant ainsi tout bruit sous-jacent.
Des facteurs environnementaux, tels que les interférences électromagnétiques provenant d’équipements voisins, les fluctuations de la tension d’alimentation et la dérive thermique des éléments détecteurs, perturbent tous la ligne de base. La précision de l’inspection des emballages dépend fortement d’un signal de référence propre et stable. Un blindage contaminé ou dégradé à l’intérieur du boîtier de la machine d’inspection par rayons X, des contacts de connecteurs usés ou un câblage interne desserré peuvent introduire un bruit intermittent qui se manifeste sous forme de rejets erronés lors du fonctionnement à vitesse maximale.
Effets liés à la variabilité des produits et des emballages
Densité et composition incohérentes des produits
Les produits alimentaires présentent rarement une densité uniforme d’une unité à l’autre. Les variations de teneur en humidité, de répartition des matières grasses, de texture et de sédimentation des ingrédients modifient toutes la façon dont les rayons X pénètrent le produit. Un système d’équipement de contrôle qualité calibré pour la densité moyenne du produit rejettera les articles dont la densité se situe aux extrêmes comme des contaminants potentiels. Lors des cycles à grande vitesse, la probabilité statistique de rencontrer des produits hors norme augmente, générant des regroupements de rejets faux.
Les problèmes de cohérence entre lots aggravent ce phénomène. Si les fournisseurs de matières premières changent, si les ingrédients varient selon les saisons ou si les conditions de transformation évoluent, le profil du produit perçu par la machine d’inspection par rayons X s’écarte de la référence utilisée lors de la calibration. L’inspection de l’emballage devient progressivement moins précise à mesure que les propriétés du produit s’éloignent davantage de l’ensemble de données servant à la formation initiale. Le fonctionnement à grande vitesse amplifie ces petites erreurs de détection, entraînant des taux de rejet significatifs.
Variations des matériaux d’emballage et des scellés
L’emballage moderne utilise divers matériaux, notamment des films multicouches, des couches métallisées et des barrières contre l’humidité, qui affectent de façon imprévisible l’atténuation des rayons X. Un remplissage incohérent de l’emballage, des plis dans le matériau d’emballage, des poches d’air et une qualité irrégulière des scellés génèrent tous des artefacts sur les images. Le système d’inspection alimentaire doit distinguer ces variations normales de l’emballage des objets étrangers réels. Lorsque l’incohérence de l’emballage dépasse la marge de tolérance de l’algorithme de détection, des rejets erronés se produisent.
Pendant les cycles à haute vitesse, les contraintes mécaniques exercées sur l’emballage s’intensifient, provoquant des imperfections temporaires des scellés et de légères déformations du film. De même, les variations de température et d’humidité dans l’environnement de production peuvent modifier les propriétés des matériaux d’emballage, influençant ainsi la transmission des rayons X. L’équipement de contrôle qualité, qui fonctionnait parfaitement dans des conditions opérationnelles standard, peut rencontrer des difficultés lorsque les paramètres environnementaux changent, en particulier à des vitesses de ligne accrues.
Configuration du système et limites des algorithmes
Contraintes de l’algorithme de détection
Les algorithmes de traitement d’images intégrés à la machine d’inspection aux rayons X équilibrent complexité et vitesse de traitement. À des vitesses plus faibles, le système peut appliquer des routines d’analyse multicouche sophistiquées qui réduisent les faux positifs. Toutefois, un fonctionnement à haute vitesse impose une simplification algorithmique afin de maintenir des performances en temps réel. Ces algorithmes simplifiés utilisent souvent des correspondances de motifs excessivement larges, signalant comme défauts des caractéristiques légitimes du produit.
De nombreux systèmes d’inspection alimentaire recourent à la détection de contours, à l’analyse seuil de densité et à des méthodes de comparaison statistique, qui manquent d’intelligence contextuelle pour distinguer les défauts des variations naturelles du produit. Lorsque les exigences de vitesse d’inspection de l’emballage dépassent les capacités algorithmiques, le système adopte une approche prudente et rejette les produits afin d’éviter de manquer des contaminants réels. Cette approche conservatrice protège la sécurité alimentaire, mais génère des taux de rejet erronés frustrants.
Résolution d’image et latence de traitement
À mesure que la machine d’inspection par rayons X fonctionne à des vitesses croissantes, le temps disponible pour la capture, la transmission, le traitement et la prise de décision concernant les images diminue considérablement. Si la résolution de l’image est insuffisante pour une analyse à haute vitesse, des défauts subtils peuvent apparaître flous ou se fondre dans des motifs ambigus. À l’inverse, une résolution excessivement élevée génère des volumes de données massifs qui ralentissent le traitement, obligeant le système à soit ignorer des images, soit prendre des décisions sur la base d’informations incomplètes.
Un décalage temporel entre la capture de l’image et l’action de rejet entraîne un désalignement lorsque l’équipement de contrôle qualité identifie de façon erronée quel article correspond à quelle image radiographique. À grande vitesse, un délai de traitement de 50 millisecondes peut provoquer le rejet d’un mauvais colis. Ce décalage temporel génère des rejets injustifiés de produits parfaitement conformes, tandis que des articles défectueux passent inaperçus. La synchronisation entre le système d’imagerie et le mécanisme mécanique de rejet doit être vérifiée et maintenue régulièrement.
FAQ
Quelle est la cause la plus fréquente de rejets injustifiés sur les machines d’inspection radiographique à grande vitesse ?
Un étalonnage inapproprié du seuil de sensibilité constitue la principale cause de rejets erronés. Lorsque les seuils de détection du système d’inspection alimentaire sont trop stricts par rapport aux variations normales des produits, la machine d’inspection par rayons X identifie des articles acceptables comme défectueux. Ce problème s’aggrave en fonctionnement à haute vitesse, car le temps de traitement par article diminue, offrant moins de marge pour une discrimination algorithmique fiable. Un réétalonnage régulier entre les types de produits et une vérification périodique des seuils réduisent considérablement les taux de rejets erronés.
De quelle manière le matériau d’emballage influence-t-il les taux de rejets erronés sur les équipements de contrôle qualité ?
La composition, l’épaisseur et la consistance du matériau d’emballage influencent directement la façon dont les rayons X traversent l’emballage pour atteindre le produit. Le processus d’inspection des emballages doit tenir compte de ces caractéristiques de transmission lors de l’étalonnage de référence. Lorsque les fournisseurs de matériaux d’emballage changent, que l’épaisseur du film varie ou que la qualité des scellés fluctue, les motifs d’image détectés se décalent de façon inattendue. La machine d’inspection par rayons X peut interpréter ces changements liés à l’emballage comme des défauts du produit, entraînant des rejets erronés. Il est essentiel de valider les spécifications d’emballage à l’aide de profils d’étalonnage mis à jour après tout changement de matériau.
Des facteurs environnementaux peuvent-ils provoquer des rejets erronés lors de cycles à grande vitesse ?
Oui, les conditions environnementales influencent considérablement les performances en matière de rejets faux. Les variations de température modifient la sensibilité du détecteur, les interférences électromagnétiques introduisent du bruit dans le signal et les changements d’humidité affectent les propriétés des matériaux d’emballage. Lors du fonctionnement à grande vitesse, le système d’inspection alimentaire traite d’énormes volumes de données, et tout bruit de fond devient statistiquement significatif. Le maintien de conditions environnementales stables autour de la machine d’inspection par rayons X, la mise en œuvre d’un blindage électrique adéquat et l’utilisation d’équipements de contrôle qualité dotés de mécanismes de compensation thermique réduisent tous les rejets faux induits par l’environnement pendant les cycles de production à vitesse maximale.
Table des matières
- Comprendre la désynchronisation de la sensibilité de détection
- Effets liés à la variabilité des produits et des emballages
- Configuration du système et limites des algorithmes
-
FAQ
- Quelle est la cause la plus fréquente de rejets injustifiés sur les machines d’inspection radiographique à grande vitesse ?
- De quelle manière le matériau d’emballage influence-t-il les taux de rejets erronés sur les équipements de contrôle qualité ?
- Des facteurs environnementaux peuvent-ils provoquer des rejets erronés lors de cycles à grande vitesse ?