 EN


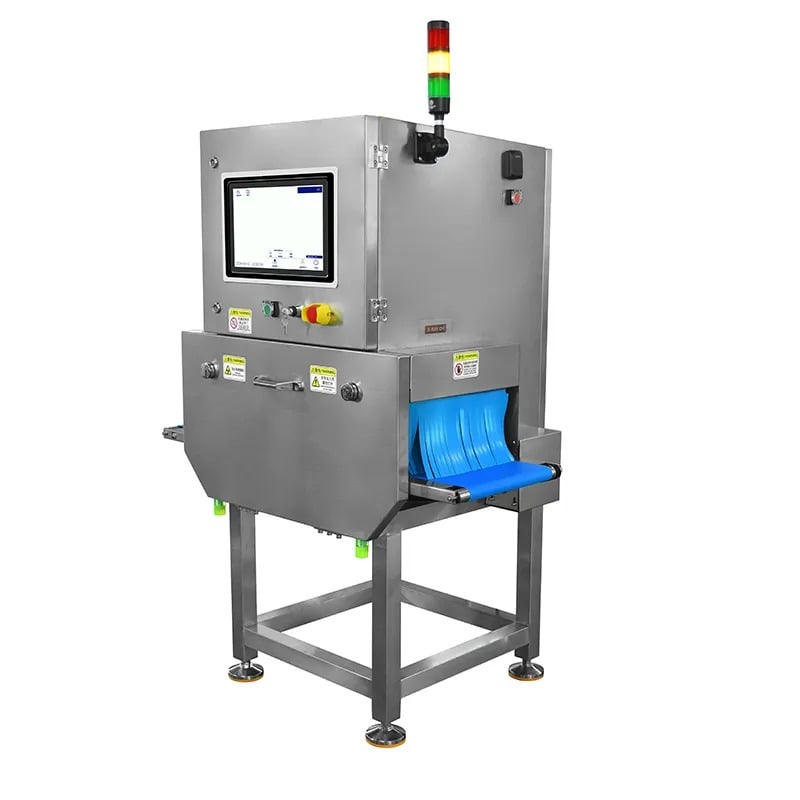
Respingerile false în regim de viteză ridicată reprezintă una dintre cele mai frustrante provocări operaționale din procesarea modernă a produselor alimentare și din fabricarea produselor farmaceutice. Când o mașină de inspectare cu raze X marchează incorect ca fiind defectă produse produse acceptabile, liniile de producție încetinesc semnificativ, deșeurile se acumulează și profitabilitatea scade. Înțelegerea factorilor tehnici și operaționali care declanșează respingerile false este esențială pentru menținerea eficienței, păstrând în același timp standardele de siguranță alimentară și calitate a produselor.

O defecțiune a echipamentului de control al calității în timpul ciclurilor rapide de procesare are adesea cauză multiplă, implicând factori hardware, software și de mediu, nu o singură cauză. Respingerile false perturbă programul de producție, măresc costurile operaționale datorită întreruperilor inutile și pot submina încrederea clienților dacă se elimină cantități excesive de material. Acest articol explorează mecanismele principale care stau la baza respingerilor false în sistemele de inspecție cu raze X de înaltă viteză, analizează modul în care provocările legate de inspecția ambalajelor contribuie la această problemă și oferă strategii aplicabile pentru reducerea erorilor de respingere și maximizarea debitului.
Înțelegerea dezaliniării sensibilității de detectare
Probleme de calibrare a pragului
Sistemele de inspecție a alimentelor la viteză înaltă trebuie să echilibreze două cerințe concurente: detectarea defectelor reale și evitarea alarmelor false. Atunci când pragurile de sensibilitate sunt stabilite prea agresiv, procesul de inspecție a ambalajelor marchează variațiile minore ale imaginii ca fiind probleme grave. În timpul rulărilor la viteză înaltă, produsele trec rapid prin zona de detecție, lăsând un timp minim de procesare pentru interpretarea semnalului. Dacă parametrii pragului mașinii de inspecție cu raze X nu sunt calibrați cu precizie pentru tipul specific de produs, densitatea materialului și configurația ambalajului, respingerile false se multiplică exponențial pe măsură ce debitul crește.
Derivarea pragului apare în mod natural în timp, datorită îmbătrânirii componentelor, fluctuațiilor de temperatură și efectelor expunerii acumulate la radiații asupra matricelor de detectoare. Mulți operatori nu recalebrează echipamentele lor de control al calității între schimbările de produs sau după cicluri lungi de producție. În regim de funcționare la viteză ridicată, chiar o modificare de 2–3% a sensibilității de detectare poate declanșa sute de respingeri false pe oră, în special în cazul geometriei variabile a produsului sau al ambalărilor nesigure.
Zgomotul semnalului și instabilitatea bazei
Sistemul de detectoare al mașinii de inspecție cu raze X generează un semnal de bază continuu, care servește ca punct de referință pentru identificarea defectelor. Când această bază devine instabilă, sistemul de inspecție a alimentelor nu mai poate distinge între materiale străine reale și zgomotul aleator al detectorului. Rularea la viteză ridicată agravează această problemă, deoarece mașina procesează mai multe puncte de date pe secundă, amplificând orice semnale de zgomot subiacente.
Factorii de mediu, inclusiv interferența electromagnetică provenită de la echipamentele din apropiere, fluctuațiile tensiunii de alimentare și deriva termică în elementele detectorului, destabilizează toți baza de referință. Precizia inspecției ambalajelor depinde în mod critic de un semnal de referință curat și stabil. Ecranarea contaminată sau degradată din interiorul carcasei mașinii de inspecție cu raze X, contactele deteriorate ale conectorilor sau cablurile interne slabe pot introduce zgomot intermitent care se manifestă ca respingeri false în timpul funcționării la viteză maximă.
Efectele variabilității produsului și ale ambalajului
Densitatea și compoziția neuniforme ale produsului
Produsele alimentare rareori prezintă o densitate uniformă în fiecare unitate. Variațiile conținutului de umiditate, ale distribuției grăsimilor, ale texturii și ale sedimentării ingredientelor modifică modul în care razele X pătrund în produs. Un sistem de echipamente pentru controlul calității calibrat pentru densitatea medie a produsului va respinge elementele cu densitate extremă ca potențiali contaminanți. În timpul rulărilor la viteză ridicată, probabilitatea statistică de întâlnire a produselor excepționale crește, generând grupuri de respingeri false.
Problemele de consistență de la lot la lot agravează această situație. Dacă furnizorii de materii prime își schimbă produsele, dacă ingredientele se modifică între anotimpuri sau dacă condițiile de procesare variază, profilul produsului detectat de mașina de inspecție cu raze X se abate de la baza de calibrare. Inspectia ambalajelor devine progresiv mai puțin precisă pe măsură ce proprietățile produsului se îndepărtează tot mai mult de setul de date folosit pentru antrenare. Funcționarea la viteză ridicată amplifică aceste mici erori de detecție, transformându-le în rate semnificative de respingere.
Variații ale materialului de ambalare și ale sigiliilor
Ambalajul modern utilizează materiale diverse, inclusiv filme multistrat, straturi metalizate și bariere împotriva umezelii, care afectează în mod imprevizibil atenuarea razelor X. Umplerea neuniformă a ambalajelor, pliurile din materialul de ambalare, buzunarele de aer și calitatea neregulată a sigiliilor generează toate artefacte în imagine. Sistemul de inspecție a alimentelor trebuie să distingă între aceste variații normale ale ambalajului și obiectele străine reale. Când incoerența ambalajului depășește fereastra de toleranță a algoritmului de detectare, apar respingeri false.
În timpul rulărilor la viteză ridicată, stresul mecanic asupra ambalajelor crește, generând imperfecțiuni temporare ale sigiliilor și distorsiuni minore ale filmului. De asemenea, modificările de temperatură și umiditate din mediul de producție pot altera proprietățile materialelor de ambalare, influențând transmisia razelor X. Echipamentele de control al calității care funcționează perfect în condiții standard de operare pot întâmpina dificultăți când parametrii de mediu se schimbă, în special la viteze ridicate ale liniei.
Configurarea sistemului și limitările algoritmilor
Restricții ale algoritmului de detectare
Algoritmii de procesare a imaginilor încorporați în mașina de inspecție cu raze X echilibrează complexitatea cu viteza de procesare. La viteze mai mici, sistemul poate aplica rutine sofisticate de analiză în mai multe etape, care reduc numărul de pozitive false. Totuși, funcționarea la viteză ridicată impune simplificarea algoritmică pentru a menține performanța în timp real. Algoritmii simplificați folosesc adesea potrivirea de tip „pattern” prea largă, marcând caracteristici legitime ale produsului ca fiind defecte.
Multe sisteme de inspecție alimentară folosesc metode de detectare a contururilor, analiză a pragurilor de densitate și comparație statistică, care nu dispun de inteligență contextuală pentru a distinge defectele de variația naturală a produselor. Când cerințele de viteză pentru inspecția ambalajelor depășesc capacitatea algoritmică, sistemul optează pentru precauție, respingând produsele pentru a evita omiterea contaminanților reali. Această abordare conservatoare protejează siguranța alimentară, dar generează rate frustrante de respingeri false.
Rezoluția imaginii și întârzierea procesării
Pe măsură ce mașina de inspecție cu raze X funcționează la viteze tot mai mari, timpul disponibil pentru capturarea imaginii, transmiterea acesteia, prelucrarea și luarea deciziilor scade dramatic. Dacă rezoluția imaginii nu este suficientă pentru analiza la viteză mare, defectele subtile pot deveni neclare sau se pot contopi în modele ambigue. În schimb, o rezoluție excesiv de ridicată generează volume imense de date care încetinesc prelucrarea, forțând sistemul fie să omită cadre, fie să ia decizii pe baza unor informații incomplete.
Întârzierea de procesare dintre captarea imaginii și acțiunea de respingere determină o dezaliniere atunci când echipamentul de control al calității identifică incorect care articol corespunde fiecărei imagini cu raze X. La viteze ridicate, o întârziere de procesare de 50 de milisecunde poate face ca mașina să respingă pachetul greșit. Această nepotrivire temporală generează respingeri false ale produselor perfect acceptabile, în timp ce articolele defecte trec neobservate. Sincronizarea dintre sistemul de imagistică și mecanismul mecanic de respingere trebuie verificată și menținută periodic.
Întrebări frecvente
Care este cauza cea mai frecventă a respingerilor false la mașinile de inspecție cu raze X de înaltă viteză?
Calibrarea incorectă a pragului de sensibilitate este cauza principală a respingerilor false. Atunci când pragurile de detectare ale sistemului de inspecție a alimentelor sunt prea agresive în raport cu variația normală a produselor, mașina de inspecție cu raze X marchează articolele acceptabile ca fiind defectuoase. Această problemă se agravează în timpul funcționării la viteză ridicată, deoarece timpul de procesare pe articol scade, lăsând mai puțină posibilitate de discriminare algoritmică. Recalibrarea regulată între tipurile de produse și verificarea periodică a pragurilor reduc în mod semnificativ ratele de respingere falsă.
Cum influențează materialul de ambalare ratele de respingere falsă pe echipamentele de control al calității?
Compoziția materialului de ambalare, grosimea și omogenitatea acestuia influențează direct modul în care razele X pătrund prin ambalaj pentru a ajunge la produs. Procesul de inspecție a ambalajelor trebuie să țină cont de aceste caracteristici de transmisie în timpul calibrării inițiale. Atunci când se schimbă furnizorii de materiale de ambalare, grosimea foliei variază sau calitatea etanșării fluctuează, modelele de imagine detectate se deplasează neașteptat. Mașina de inspecție cu raze X poate interpreta aceste modificări legate de ambalaj ca fiind defecte ale produsului, generând respingeri false. Este esențial să se valideze specificațiile ambalajelor cu profiluri actualizate de calibrare după orice schimbare a materialului.
Pot factorii de mediu cauza respingeri false în timpul rulărilor la viteză ridicată?
Da, condițiile de mediu influențează în mod semnificativ performanța de respingere falsă. Variațiile de temperatură modifică sensibilitatea detectorului, interferența electromagnetică introduce zgomot în semnal, iar schimbările de umiditate afectează proprietățile materialelor de ambalare. În timpul funcționării la viteză ridicată, sistemul de inspecție a alimentelor procesează volume uriașe de date, iar orice zgomot de fundal devine statistic semnificativ. Menținerea unor condiții de mediu stabile în jurul mașinii de inspecție cu raze X, implementarea unei protecții electrice adecvate și utilizarea echipamentelor de control al calității dotate cu mecanisme de compensare a temperaturii reduc toate respingerile false induse de factori de mediu în ciclurile de producție la viteză maximă.
Cuprins
- Înțelegerea dezaliniării sensibilității de detectare
- Efectele variabilității produsului și ale ambalajului
- Configurarea sistemului și limitările algoritmilor
-
Întrebări frecvente
- Care este cauza cea mai frecventă a respingerilor false la mașinile de inspecție cu raze X de înaltă viteză?
- Cum influențează materialul de ambalare ratele de respingere falsă pe echipamentele de control al calității?
- Pot factorii de mediu cauza respingeri false în timpul rulărilor la viteză ridicată?