 EN


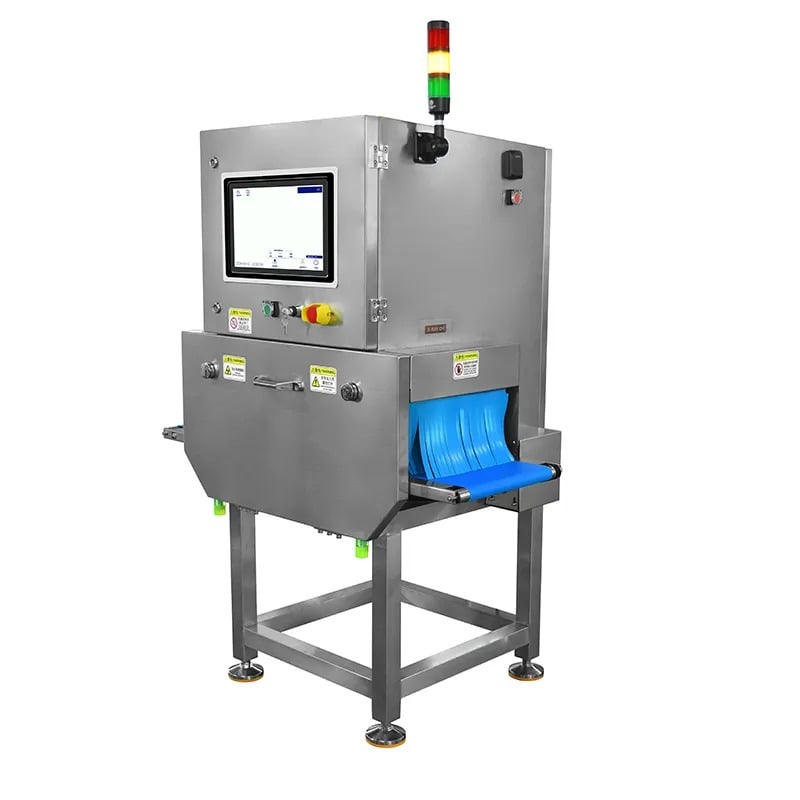
Yüksek hızlı çalışmalardaki yanlış reddetmeler, modern gıda işleme ve ilaç üretimi süreçlerinde en sinir bozucu operasyonel zorluklardan biridir. Bir x ray inspection machine kabul edilebilir ürünü yanlışlıkla ürünler kusurlu olarak işaretlediğinde, üretim hatları büyük ölçüde yavaşlar, israf artar ve karlılık düşer. Yanlış reddetmelere neden olan teknik ve operasyonel faktörleri anlamak, verimliliği korurken aynı zamanda gıda güvenliği ve ürün kalitesi standartlarını da sürdürmek için hayati öneme sahiptir.

Hızlı işleme döngüleri sırasında kalite kontrol ekipmanında oluşan bir arıza genellikle tek bir nedene değil, donanım, yazılım ve çevresel faktörlerin bir araya gelmesine bağlıdır. Yanlış reddetmeler üretim programlarını bozar, gereksiz duruş süreleri nedeniyle işletme maliyetlerini artırır ve fazla malzeme atılırsa müşteri güvenini de zayıflatabilir. Bu makale, yüksek hızda X-ışını inceleme sistemlerinde yanlış reddetmelerin temel mekanizmalarını inceler, ambalaj inceleme zorluklarının bu soruna nasıl katkı sağladığını analiz eder ve reddetme hatalarını en aza indirmek ile verimliliği en üst düzeye çıkarmak için uygulanabilir stratejiler sunar.
Algılama Hassasiyeti Uyumsuzluğunu Anlamak
Eşik Kalibrasyon Sorunları
Yüksek hızda gıda denetimi sistemleri, gerçek kusurları tespit etme ile yanlış alarm vermemenin iki rekabetçi gereksinimini dengelendirmelidir. Hassasiyet eşikleri çok agresif bir şekilde ayarlandığında, ambalaj denetimi işlemi küçük görüntü değişikliklerini ciddi sorunlar olarak işaretler. Yüksek hızda çalışırken ürünler, tespit bölgesinden hızlıca geçer ve sinyal yorumlaması için çok az işlem süresi bırakır. Eğer X-ışını denetim makinesinin eşik parametreleri, belirli ürün türüne, malzeme yoğunluğuna ve ambalaj yapılandırmasına tam olarak kalibre edilmezse, üretim hacmi arttıkça yanlış reddetmeler üstel olarak çoğalır.
Eşik kayması, dedektör dizileri üzerindeki bileşen yaşlanması, sıcaklık dalgalanmaları ve biriken radyasyon etkileri nedeniyle zaman içinde doğal olarak gerçekleşir. Birçok işletme, ürün değişimleri arasında veya uzun üretim döngülerinden sonra kalite kontrol ekipmanlarını yeniden kalibre etmez. Yüksek hızda çalışırken, özellikle değişken ürün geometrisi veya tutarsız ambalajlama durumlarında, sadece %2 ila %3'lük bir algılama hassasiyet kayması saatte yüzlerce yanlış reddetmeye neden olabilir.
Sinyal Gürültüsü ve Temel Çizgi Kararsızlığı
X-ışını inceleme makinesinin dedektör sistemi, kusur tanımlama için referans noktası olarak kullanılan sürekli bir temel çizgi sinyali üretir. Bu temel çizgi kararsız hâle geldiğinde, gıda inceleme sistemi gerçek yabancı maddeler ile rastgele dedektör gürültüsü arasındaki farkı ayırt edemez. Yüksek hızda çalışma bu sorunu daha da artırır çünkü makine saniyede daha fazla veri noktasını işler ve altta yatan herhangi bir gürültü sinyalini güçlendirir.
Yakın çevredeki ekipmanlardan kaynaklanan elektromanyetik girişim, güç kaynağı gerilim dalgalanmaları ve dedektör elemanlarındaki termal sürüklenme gibi çevresel faktörler, temel çizgiyi kararsız hale getirir. Paketleme kontrolü doğruluğu, temiz ve kararlı bir referans sinyaline kritik düzeyde bağlıdır. X-ışını kontrol makinesi kabini içindeki kirli veya bozulmuş koruma, aşınmış konektör temas noktaları ya da gevşek iç bağlantı kabloları, yüksek hızda çalışma sırasında yanlış reddetmeler şeklinde ortaya çıkan ara kesintili gürültüye neden olabilir.
Ürün ve Paketleme Değişkenliği Etkileri
Tutarsız Ürün Yoğunluğu ve Bileşimi
Gıda ürünleri, her birimde genellikle eşit yoğunluk göstermez. Nem içeriğindeki değişiklikler, yağ dağılımındaki farklılıklar, dokudaki varyasyonlar ve bileşenlerin çökelmesi, ürünün x-ışınları tarafından nasıl geçirildiğini değiştirir. Ortalama ürün yoğunluğuna göre kalibre edilmiş bir kalite kontrol ekipmanı sistemi, yoğunluk uç değerlerindeki ürünleri potansiyel kirleticiler olarak reddeder. Yüksek hızda çalışırken, dış değer ürünleriyle karşılaşma olasılığı istatistiksel olarak artar ve bu da yanlış red oranı kümeleri oluşturur.
Partiye göre tutarlılık sorunları bu sorunu daha da ağırlaştırır. Ham madde tedarikçileri değişirse, bileşenler mevsimlere göre kayarsa ya da işlem koşulları değişirse, x-ışını inceleme makinesinin gördüğü ürün profili, kalibrasyon temel çizgisinden sapar. Ürün özellikleri eğitim veri setinden ne kadar uzaklaşırsa, ambalaj incelemesi o kadar az doğru hâle gelir. Yüksek hızda çalışma, bu küçük tespit hatalarını önemli red oranlarına dönüştürür.
Ambalaj Malzemesi ve Kenar Bantı Değişkenlikleri
Modern ambalajlama, X ışınlarının zayıflamasını öngörülemez şekilde etkileyen çok katmanlı filmler, metalize katmanlar ve nem bariyerleri de dahil olmak üzere çeşitli malzemeler kullanır. Ambalajın tutarsız doldurulması, ambalaj malzemesinde buruşmalar, hava cepeleri ve düzensiz mühür kalitesi tümüyle görüntü bozukluklarına neden olur. Gıda denetim sistemi, bu normal ambalaj varyasyonlarını gerçek yabancı cisimlerden ayırt etmelidir. Ambalaj tutarsızlığı, tespit algoritmasının tolerans penceresini aştığında yanlış reddetmeler gerçekleşir.
Yüksek hızda çalışırken ambalajlamaya mekanik stres artar; bu da geçici mühür kusurları ve küçük film bozulmaları yaratır. Benzer şekilde üretim ortamındaki sıcaklık ve nem değişiklikleri, ambalaj malzemesinin özelliklerini değiştirerek X ışını iletimini etkiler. Standart işletme koşullarında mükemmel çalışan kalite kontrol ekipmanı, özellikle yüksek hat hızlarında çevresel parametreler değiştiğinde sorun yaşayabilir.
Sistem Yapılandırması ve Algoritma Sınırlamaları
Algılama Algoritması Kısıtlamaları
X-ışını inceleme makinesine yerleştirilmiş görüntü işleme algoritmaları, karmaşıklık ile işlem hızı arasında bir denge kurar. Daha düşük hızlarda sistem, yanlış pozitifleri azaltan gelişmiş çok aşamalı analiz rutinlerini uygulayabilir. Ancak yüksek hızda çalışma, gerçek zamanlı performansı korumak için algoritmik basitleştirme zorunluluğu doğurur. Basitleştirilmiş algoritmalar genellikle ürünün geçerli özelliklerini kusur olarak işaretleyen aşırı genel desen eşleştirme yöntemleri kullanır.
Birçok gıda inceleme sistemi, kusurları doğal ürün varyasyonundan ayırt etmek için bağlamsal zekâya sahip olmayan kenar algılama, yoğunluk eşik analizi ve istatistiksel karşılaştırma yöntemlerini kullanır. Paketleme inceleme hızı gereksinimleri algoritmik kapasiteyi aştığında sistem, gerçek kirleticileri kaçırma riskini önlemek amacıyla dikkatli davranmayı tercih eder ve ürünleri reddeder. Bu ihtiyatlı yaklaşım gıda güvenliğini korur ancak sinir bozucu düzeyde yanlış red oranı yaratır.
Görüntü Çözünürlüğü ve İşlem Gecikmesi
X-ışını muayene makinesi artan hızlarda çalışırken, görüntü yakalama, iletim, işleme ve karar verme için ayrılan süre büyük ölçüde kısalır. Görüntü çözünürlüğü yüksek hızlı analiz için yeterli değilse, ince hatalar bulanıklaşabilir veya belirsiz desenler oluşturmak üzere birleşebilir. Buna karşılık, aşırı yüksek çözünürlük devasa veri hacimleri yaratır ve işlemeyi yavaşlatır; bu da sistemi ya kareleri atmak ya da eksik bilgiye dayalı kararlar almak zorunda bırakır.
Görüntü yakalama ile reddetme eylemi arasındaki işlenme gecikmesi, kalite kontrol ekipmanının hangi ürün öğesinin hangi röntgen görüntüsüne karşılık geldiğini yanlış tanımlamasına neden olur. Yüksek hızlarda 50 milisaniyelik bir işlenme gecikmesi, makinenin yanlış paketi reddetmesine yol açabilir. Bu zamansal uyumsuzluk, tamamen kabul edilebilir ürünlerin yanlışlıkla reddedilmesine neden olurken; arızalı ürünler tespit edilmeden geçer. Görüntüleme sistemi ile mekanik reddetme mekanizması arasındaki senkronizasyon, düzenli olarak doğrulanmalı ve korunmalıdır.
SSS
Yüksek hızlı röntgen inceleme makinelerinde yanlış reddetmelerin en yaygın nedeni nedir?
Yanlış hassasiyet eşiği kalibrasyonu, yanlış reddetmelerin en yaygın nedenidir. Gıda kontrol sisteminin tespit eşikleri, normal ürün varyasyonuna kıyasla çok agresif ayarlandığında, X-ışını kontrol cihazı kabul edilebilir ürünleri kusurlu olarak işaretler. Bu sorun, yüksek hızda çalışırken daha da şiddetlenir çünkü ürün başına işlem süresi azalır ve algoritmik ayrım için daha az zaman kalır. Ürün tipleri arasında düzenli yeniden kalibrasyon ve periyodik eşik doğrulaması, yanlış reddetme oranlarını önemli ölçüde azaltır.
Ambalaj malzemesi, kalite kontrol ekipmanlarındaki yanlış reddetme oranlarını nasıl etkiler?
Ambalaj malzemesinin bileşimi, kalınlığı ve tutarlılığı, X ışınlarının ambalaja geçip ürünün üzerine ulaşma şeklini doğrudan etkiler. Ambalaj denetimi süreci, temel kalibrasyon sırasında bu geçiş özelliklerini dikkate almalıdır. Ambalaj malzemesi tedarikçileri değiştiğinde, film kalınlığı değiştiğinde veya mühür kalitesi dalgalanmaya başladığında, algılanan görüntü desenleri beklenmedik şekilde kayar. X ışını denetim makinesi, bu ambalajla ilgili değişiklikleri ürün kusuru olarak yorumlayabilir ve yanlış reddetmeler oluşturabilir. Herhangi bir malzeme değişikliği sonrasında güncellenmiş kalibrasyon profilleriyle ambalaj spesifikasyonlarını doğrulamak zorunludur.
Çevresel faktörler, yüksek hızda çalışmalarda yanlış reddetmelere neden olabilir mi?
Evet, çevresel koşullar sahte reddetme performansını önemli ölçüde etkiler. Sıcaklık dalgalanmaları dedektör hassasiyetini değiştirir, elektromanyetik girişim sinyal gürültüsüne neden olur ve nem değişiklikleri ambalaj malzemesi özelliklerini etkiler. Yüksek hızda çalışırken gıda inceleme sistemi devasa veri hacimleri işler ve arka plan gürültüsünün herhangi bir bileşeni istatistiksel olarak anlamlı hale gelir. X-ışını inceleme makinesinin etrafında sabit çevresel koşulları korumak, uygun elektriksel kalkanlama uygulamak ve sıcaklık telafi mekanizmalarına sahip kalite kontrol ekipmanları kullanmak, zirve hız üretim döngüleri sırasında çevresel faktörlerden kaynaklanan sahte reddetmeleri azaltır.