 EN


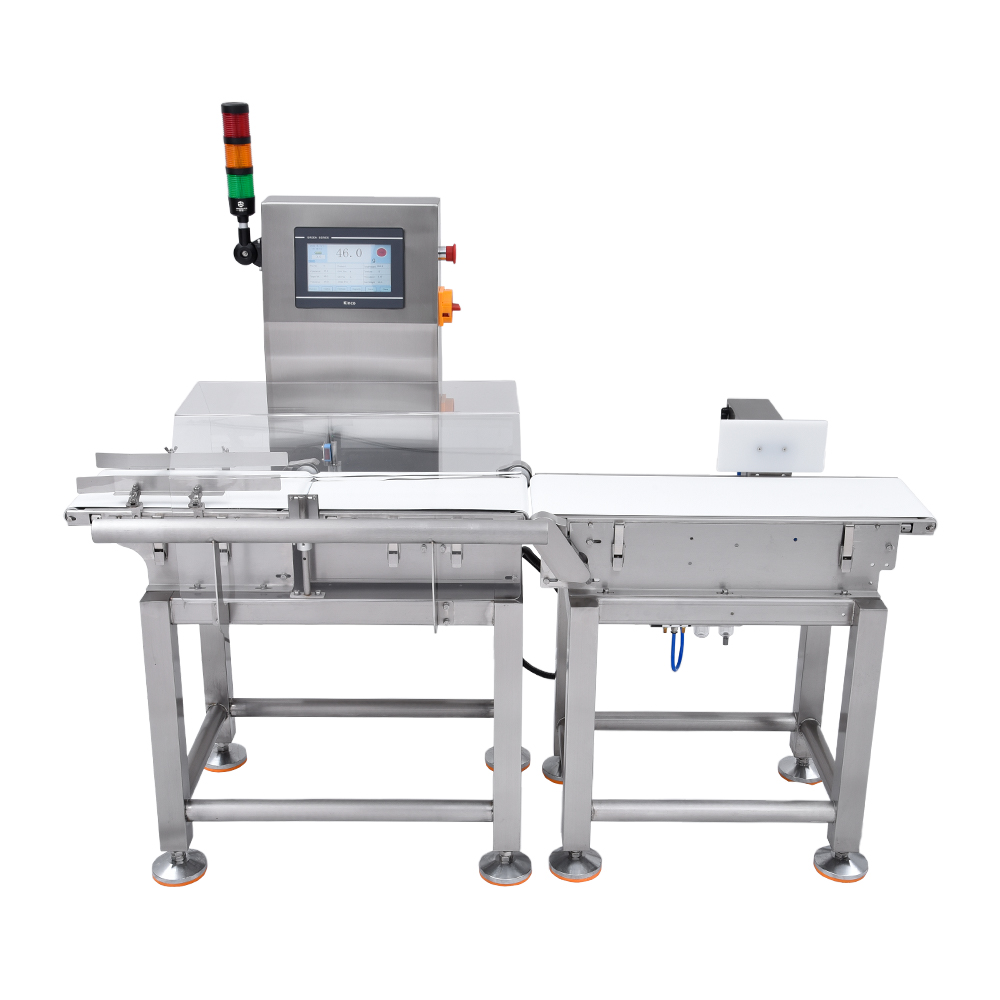
自動排除タイミングは、現代の コンベアベルト用金属探知機において、最も重要な運用パラメーターの一つです 。このタイミング機構は、金属異物を検出した際に製品を生産ラインから排除する正確な時刻を決定します。排除タイミングの評価および設定方法を理解することは、製品ロスを最小限に抑えながら、確実な異物混入防止を達成しようとする製造事業者にとって不可欠です。排除システムの応答速度は、安全性の規制遵守と生産効率の両方に直接影響します。

拒否タイミングの評価プロセスでは、コンベアの速度、製品サイズ、検出感度、機械式ディバイダーの応答能力など、複数の変数をバランスよく調整する必要があります。トンネルが メタル検出器 汚染物を検出した場合、システムは空気圧式または機械式の排出機構を作動させる正確なタイミングを計算しなければなりません。タイミング設定が不適切だと、汚染物の見落としや、合格品の不要な排出といういずれかの事象が発生し、どちらも運用上および規制上の重大な影響を及ぼします。 製品 両方のシナリオには、運用面および規制面で重大な影響があります。
拒否タイミング機構の理解
検出および拒否の処理手順の仕組み
現代の包装ライン用検出装置は、金属物体が検出範囲内に入った瞬間から始まる、厳密に同期された処理シーケンスで動作します。金属異物検査システムは、異物を検出した際に除去機構へ電気信号を送信します。この信号は制御回路を通過し、電磁弁や機械アームを駆動させ、検出ゾーンを製品が通過する前に物理的に除去しなければなりません。この一連の処理は通常数ミリ秒以内に完了する必要があり、高速生産ライン上で確実に機能させるためには、極めて高精度なタイミング調整が求められます。
異なる検出拒否システムは、それぞれ異なる応答メカニズムを採用しています。空気式ディバイダーは圧縮空気を用いて、異物混入品をコンベアベルトから吹き飛ばします。機械式プルーは物理的なアームで製品を横方向に振り分けます。磁気分離装置は、鉄系異物を製品の流れから引き離します。各タイプのシステムには固有の応答特性があり、コンベアの速度および製品の流量と正確にマッチさせる必要があります。そうでないと、拒否が遅れたり、許容範囲内の製品が誤って拒否されたりするおそれがあります。
検出拒否精度に影響を与える重要な要因
コンベアベルトの速度は、排除タイミング要件に影響を与える主要な変数です。包装ラインの検出装置が高速で動作する場合、異物を排除するためには、検出直後にすぐに排除機構を作動させる必要があります。そうでないと、製品が分岐点を通過してしまいます。一方、低速ラインでは、検出後の作動タイミングをやや遅らせても異物の見逃しを防げます。また、検出ウィンドウと排除位置との物理的距離は、制御システムが信号を処理し、機械的応答を開始するまでの時間を直接決定します。
製品サイズと重量もタイミング評価に大きく影響します 重くて大きい物には より多くの力が必要で 生産ラインから物理的に移動するには 拒絶メカニズムに時間が必要になる可能性があります 同じパッケージライン検出器の製品間の密度の変動は,物品が検出ゾーンを通過する予測可能な速度に影響します. 振動,湿度,温度変動を含む環境要因は,気圧応答時間のわずかな遅延をもたらし,注意深く測定されたタイミング調整が必要になります.
システム の 拒絶 性能 を 評価 する
試験および測定方法
輸送ベルトの金属検出器が最適な拒絶タイミングを達成しているか評価するために,体系的な試験プロトコルを実施する必要があります. 試験用製品が既知の金属汚染物質を含む状態で,生産ラインを動作速度で走行させることから始めます. これらの試験サンプルには,実際の汚染シナリオをシミュレートするために,様々なサイズで鉄材料,非鉄金属,不鋼が含まれなければならない. 指定された転換点で断熱が一貫して発生するか,またはタイミングの変動が複数の試験実行で一貫性のない結果を引き起こすかどうかを文書化する.
排斥点の一貫性を記録するには,注意深く観察し測定する必要があります. 輸送システム上の予期される排泄位置をマークし,実際に取り除かれる場所と比べて,実際にその点にどれだけの試験品が偏移するか追跡します. タイムキャラや高速ビデオは 検出が起こる正確な瞬間を記録し 機械的な拒絶反応が 活性化したときと比較できます タイミングの差が50ミリ秒を超えると,通常,すべての生産条件において信頼性の高い金属検査性能を維持するためにシステム校正調整が必要であることを示します.
タイミング 問題 と 失敗 方法 を 特定 する
不適切な排除タイミングは、いくつかの観察可能な故障パターンとして現れます。早期作動では、製品が本来の最適な排除位置に到達する前にすでに排除されてしまうため、不要な製品ロスと運用コストの増加を招きます。遅延作動では、汚染の可能性がある物品が排除ゾーンを完全に通過してしまうため、重大な食品安全上の問題や製造品質の不具合を引き起こします。また、排除が不定期に作動する intermittent(断続的)なタイミング異常は、信号伝送、空気圧制御、または機械部品の摩耗といった根本的な問題を示しており、トンネル型金属探知機の早急な保守点検および再校正が必要です。
環境および運用条件の変化により、排除タイミングの再評価が必要になることがよくあります。周囲温度の変動は、空圧作動油の粘度や圧力供給速度に影響を与えます。季節による湿度の変化は、電気部品の応答性や信号処理の信頼性に影響を及ぼします。経年劣化したコンベアベルトでは、わずかな速度変動が生じ、それが時間とともに排除タイミングの誤差を増幅させることがあります。定期的なモニタリングにより、包装ラインの検出器が一貫した性能を維持できることを確認し、食品安全性および製品品質基準を確保するために、必要に応じてタイミング調整を行う時期を早期に把握できます。
生産効率向上のための排除タイミング最適化
キャリブレーションおよび設定のベストプラクティス
適切なキャリブレーションは、制御された条件下で基準となるタイミング測定値を確立することから始まります。標準の運転コンベア速度および一定の製品特性で、複数回の試験サイクルを実施してください。反応タイミングパラメーターを少しずつ調整しながら、排除位置のばらつきを確認します。最近のコンベアベルト式金属探知機の多くは、ハードウェアの変更を必要とせずに、ミリ秒単位の精密なタイミング調整が可能なデジタル調整インターフェースを備えています。今後の参照およびトラブルシューティングのために、すべてのキャリブレーション調整内容および試験実施時の具体的な生産条件を記録してください。
システムの圧力および電気信号の強さは、異物除去機構の応答時間に直接影響します。作業時間中、空気圧源が一定の圧力を維持していることを確認してください。たとえ5 PSI程度の圧力変動でも、異物除去のタイミングに明確な影響を及ぼすことがあります。また、電気接続部および信号ケーブルに腐食や損傷がないか点検し、信号伝送遅延の原因になっていないか確認してください。さらに、検出信号を受信した直後にソレノイドバルブが確実に作動することを確認するため、その応答性を個別にテストしてください。タイミングが厳密に要求されるすべての部品について包括的な保守を行うことで、金属検査システムは長時間の連続生産においても安定した性能を発揮します。
生産状況に応じたパラメータ調整
製品によっては、その特性に応じた最適なタイミング設定が必要です。軽量で小型の製品は、検出ゾーンを通過する速度が速いため、重量物や大型製品と比べてより早期に排除動作を開始する必要があります。コンベアの搬送速度が速いほど、排除反応時間もそれに比例して短く設定する必要があります。一方、低速で運転される包装ライン用の金属検出器では、比較的長い反応時間が許容されます。複数の生産ラインを運用しているメーカーは、各ラインの搬送速度や取り扱う製品種別に応じて、個別のキャリブレーション設定をあらかじめ登録・管理しておくことを推奨します。これにより、生産ラインの切り替え時に設定を素早く選択でき、あらゆる製造環境において一貫した金属異物検出性能を確保できます。
季節や操業条件の変化に応じたタイミング戦略の策定が必要です。例えば、冬期は生産設備の温度が低くなるため、空圧油の粘度変化に伴い、夏期の操業と比較して若干のタイミング調整が必要になる場合があります。新製品の導入に際しては、本格的な量産開始前に、異物除去タイミングの適正性を直ちに再評価する必要があります。また、四半期ごとの再検証スケジュールを導入することで、生産トラブルを引き起こす前の段階でタイミングのずれを早期に発見し、現代の食品衛生規制および品質基準が求める信頼性と精度を維持できます。
よくある質問
コンベアベルト式金属探知機の異物除去タイミングを早めに設定した場合、どのような影響がありますか?
拒否タイミングを早めに設定しすぎると、製品が実際の最適な拒否位置に到達する前に過早に排出されてしまいます。その結果、製品の無駄が生じ、生産効率が低下し、運用コストが増加します。また、異物混入が確認される前であっても製品が拒否されてしまうため、本来は合格すべき商品が不要に廃棄され、包装ライン検出装置における全体の処理能力(スループット)が低下します。
トンネル型金属探知機の拒否タイミングは、どのくらいの頻度で確認すればよいですか?
通常の運転条件下では、拒否タイミングの確認は四半期ごとに行う必要があります。また、コンベアの速度や製品の種類を変更した場合、あるいは金属検査装置の保守・調整を行った直後には、直ちに確認を行う必要があります。環境の変化、部品の経年劣化、季節による影響などにより、タイミング精度は徐々にずれやすくなるため、信頼性の高い異物混入防止を維持するためには、定期的な確認が不可欠です。
金属検出装置の排除タイミングが、食品安全規制への適合性に影響を及ぼすことはありますか?
はい、不適切な排除タイミングは食品安全規制への適合性に直接影響します。汚染された製品が排除ポイントを遅れて通過したために検出・除去されず、消費者に届いてしまうと、重大な安全リスクや法規制違反を招く可能性があります。食品安全に関する法令では、コンベアベルト式金属検出装置が汚染物を一貫して確実に除去していることを示す文書による証拠が求められています。そのため、正確な排除タイミングの検証は、規制適合性の維持およびブランドの信頼性確保にとって不可欠です。