 EN


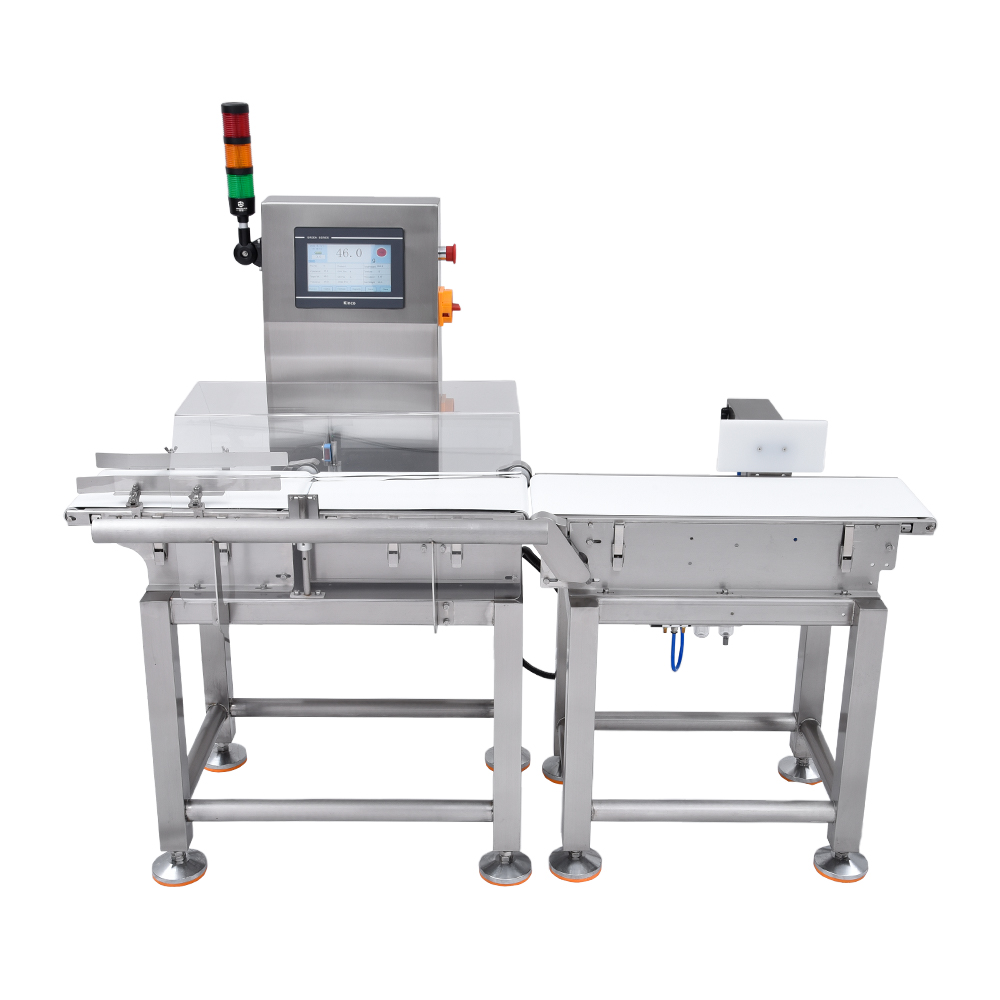
La sincronización automática de rechazo representa uno de los parámetros operativos más críticos en los detectores de metales para cintas transportadoras . Este mecanismo de sincronización determina con precisión el momento en que un contaminante metálico detectado activa el rechazo de un producto de la línea de producción. Comprender cómo evaluar y configurar la sincronización de rechazo es fundamental para los fabricantes que buscan minimizar la pérdida de productos sin comprometer en absoluto la prevención de contaminación. La velocidad con la que responde su sistema de rechazo afecta directamente tanto al cumplimiento normativo en materia de seguridad como a la eficiencia productiva.

El proceso de evaluación del momento de rechazo requiere equilibrar múltiples variables, incluidas la velocidad del transportador, el tamaño del producto, la sensibilidad de detección y la capacidad de respuesta mecánica del desviador. detector de metales cuando un túnel identifica un artículo contaminado, el sistema debe calcular con exactitud el instante en que se activarán los mecanismos neumáticos o mecánicos de expulsión. productos ambos escenarios conllevan consecuencias operativas y regulatorias significativas.
Comprensión de los mecanismos de temporización del rechazo
Cómo funcionan las secuencias de detección y rechazo
Los detectores modernos de líneas de empaque operan mediante secuencias precisamente sincronizadas que comienzan en el instante en que un objeto metálico entra en el campo de detección. El sistema de inspección metálica envía una señal eléctrica al mecanismo de rechazo cuando se identifica una contaminación. Esta señal debe recorrer el circuito de control, activar solenoides neumáticos o brazos mecánicos y retirar físicamente el producto antes de que salga de la zona de detección. Todo este proceso suele ocurrir en milisegundos, lo que exige una calibración temporal extremadamente precisa para funcionar eficazmente en líneas de producción de alta velocidad.
Distintos sistemas de rechazo emplean mecanismos de respuesta diferentes. Los desviadores neumáticos de aire utilizan aire comprimido para empujar los artículos contaminados fuera de la banda transportadora. Los arados mecánicos emplean un brazo físico que desvía los productos lateralmente. Los separadores magnéticos extraen los materiales ferrosos del flujo de productos. Cada tipo de sistema presenta características de respuesta específicas que deben ajustarse con precisión a la velocidad de su banda transportadora y al caudal de productos, para evitar tanto rechazos tardíos como activaciones prematuras que podrían dañar productos aceptables.
Variables críticas que afectan la precisión del rechazo
La velocidad de la cinta transportadora constituye la variable principal que afecta los requisitos de sincronización para la eliminación. Un sistema detector en una línea de empaque de mayor velocidad debe activar los mecanismos de eliminación mucho antes, tras la detección inicial, para atrapar la contaminación antes de que los productos pasen el punto de desvío. En las líneas de baja velocidad, la activación puede ocurrir más tarde sin perder la contaminación. Además, la distancia física entre la ventana de detección y el punto de eliminación determina directamente cuánto tiempo tiene el sistema de control para procesar la señal y activar las respuestas mecánicas.
El tamaño y el peso del producto también afectan de forma significativa la evaluación del tiempo. Los artículos más pesados o voluminosos requieren mayor fuerza para desviarse de manera eficaz, y el mecanismo de rechazo puede necesitar más tiempo para moverlos físicamente lejos de la línea de producción. Las variaciones de densidad entre los productos en la misma línea de envasado afectan la previsibilidad con la que los artículos transitan por la zona de detección. Factores ambientales como las vibraciones, la humedad y las fluctuaciones de temperatura pueden introducir ligeros retrasos en los tiempos de respuesta neumáticos, lo que exige ajustes temporales cuidadosamente medidos.
Evaluación del rendimiento de rechazo de su sistema
Métodos de ensayo y medición
Se deben implementar protocolos sistemáticos de ensayo para evaluar si los detectores de metales en su cinta transportadora logran un momento óptimo de rechazo. Comience ejecutando productos de ensayo que contengan contaminantes metálicos conocidos a través de la línea de producción a velocidad operativa. Estas muestras de ensayo deben incluir materiales ferrosos, metales no ferrosos y acero inoxidable en diversos tamaños, para simular escenarios reales de contaminación. Registre si los rechazos ocurren de forma constante en el punto de desvío designado o si las variaciones temporales provocan resultados inconsistentes en múltiples ensayos.
La consistencia del punto de rechazo requiere una observación y medición cuidadosas. Marque la ubicación esperada de rechazo en su sistema transportador y registre cuántos artículos de prueba se desvían efectivamente en ese punto exacto frente a donde se retiran realmente. Las cámaras de sincronización o los vídeos de alta velocidad pueden capturar el instante preciso en que se produce la detección y compararlo con el momento en que se activa el rechazo mecánico. Las discrepancias temporales superiores a 50 milisegundos suelen indicar la necesidad de ajustes de calibración del sistema para mantener un rendimiento fiable en la inspección de metales bajo todas las condiciones de producción.
Identificación de problemas de sincronización y modos de fallo
El momento inadecuado de rechazo se manifiesta en varios patrones observables de fallo. La activación temprana del momento, en la que los productos se desvían antes de alcanzar realmente el punto óptimo de desvío, provoca una pérdida innecesaria de productos y un aumento de los costos operativos. La activación tardía del momento permite que artículos potencialmente contaminados pasen por completo la zona de rechazo, generando fallos críticos en seguridad alimentaria o en la calidad de fabricación. Los problemas intermitentes de sincronización, en los que el rechazo se activa de forma inconsistente, indican problemas subyacentes en la transmisión de señales, la regulación de la presión neumática o el desgaste de componentes mecánicos, lo que requiere mantenimiento y recalibración inmediatos del detector de metales en túnel.
Los cambios ambientales y operativos con frecuencia exigen una nueva evaluación del momento de rechazo. Las fluctuaciones de la temperatura ambiente alteran la viscosidad del fluido neumático y la velocidad de suministro de presión. Los cambios estacionales de humedad afectan la respuesta de los componentes eléctricos y la fiabilidad del procesamiento de señales. Las cintas transportadoras envejecidas pueden desarrollar ligeras variaciones de velocidad que, con el tiempo, agravan los errores en el momento de rechazo. El monitoreo regular garantiza que el detector de su línea de empaque mantenga un rendimiento constante y ayuda a detectar cuándo se vuelven necesarios ajustes temporales para preservar los estándares de seguridad alimentaria y calidad del producto.
Optimización del momento de rechazo para la eficiencia productiva
Prácticas recomendadas para calibración y configuración
La calibración adecuada comienza con el establecimiento de mediciones de referencia del tiempo bajo condiciones controladas. Ejecute varios ciclos de prueba a la velocidad estándar de operación de su transportador, con características de producto consistentes. Ajuste gradualmente los parámetros de temporización de rechazo en pequeños incrementos, mientras monitorea la consistencia del punto de rechazo. La mayoría de los detectores de metales modernos para cintas transportadoras ofrecen interfaces digitales de ajuste que permiten modificaciones precisas del tiempo a nivel de milisegundos, sin requerir cambios en el hardware. Registre todos los ajustes de calibración y las condiciones específicas de producción bajo las cuales se realizaron las pruebas, para futuras referencias y fines de resolución de problemas.
La presión del sistema y la intensidad de la señal eléctrica influyen directamente en los tiempos de respuesta del mecanismo de rechazo. Verifique que el suministro de aire neumático mantenga una presión constante durante todas las horas de operación, ya que fluctuaciones de tan solo 5 PSI pueden afectar notablemente la sincronización del rechazo. Inspeccione las conexiones eléctricas y los cables de señal en busca de corrosión o daños que pudieran introducir retardos en la transmisión. Pruebe de forma independiente la respuesta de las válvulas solenoide para confirmar que estos componentes se activan inmediatamente al recibir la señal de detección. El mantenimiento integral de todos los componentes críticos desde el punto de vista temporal garantiza un funcionamiento fiable de su sistema de inspección de metales durante largas jornadas productivas.
Ajuste de parámetros para distintos escenarios productivos
Distintos productos requieren configuraciones de temporización personalizadas optimizadas para sus características específicas. Los artículos ligeros de pequeñas dimensiones pueden necesitar una activación más temprana del rechazo que los productos pesados y voluminosos, ya que atraviesan la zona de detección con mayor rapidez. Las velocidades más altas del transportador exigen tiempos de respuesta de rechazo proporcionalmente más rápidos en comparación con las aplicaciones de detectores en líneas de empaque de baja velocidad. Los fabricantes que operan múltiples líneas de producción con distintas velocidades y tipos de productos deben mantener perfiles de calibración separados, que puedan seleccionarse rápidamente al cambiar entre escenarios productivos, garantizando así un rendimiento constante en la inspección de metales en todos los entornos de fabricación.
Se deben anticipar y incorporar en la estrategia de temporización las variaciones estacionales y operativas. Durante los meses de invierno, cuando las instalaciones de producción están más frías, puede ser necesario realizar ajustes ligeros en la temporización en comparación con las operaciones de verano, debido a los cambios en la viscosidad del fluido neumático. La introducción de nuevos productos debe desencadenar de inmediato una evaluación de la idoneidad de la temporización de rechazo antes del lanzamiento a plena escala. La implementación de un programa de re-verificación trimestral ayuda a identificar desviaciones en la temporización antes de que causen problemas en la producción, manteniendo así la fiabilidad y la precisión exigidas por las normativas modernas de seguridad alimentaria y los estándares de calidad.
Preguntas frecuentes
¿Qué ocurre si la temporización del rechazo se establece demasiado pronto en mis detectores de metales para cintas transportadoras?
Establecer la temporización de rechazo demasiado pronto provoca una desviación prematura del producto antes de que este llegue realmente al punto óptimo de rechazo. Esto ocasiona desperdicio de producto, reducción de la eficiencia productiva y aumento de los costes operativos. Es posible que los productos se rechacen incluso antes de confirmar la presencia de contaminación, lo que conlleva pérdidas innecesarias de mercancía aceptable y disminución del rendimiento global de la línea en su sistema detector de líneas de empaque.
¿Con qué frecuencia debo verificar la temporización de rechazo en mi detector de metales por túnel?
La verificación de la temporización de rechazo debe realizarse trimestralmente en condiciones operativas normales, o de inmediato cada vez que se modifiquen las velocidades del transportador, los tipos de producto o se efectúen ajustes de mantenimiento en su equipo de inspección metálica. Los cambios ambientales, el envejecimiento de componentes y las variaciones estacionales pueden afectar progresivamente la precisión de la temporización, por lo que su verificación periódica resulta esencial para garantizar una prevención fiable de la contaminación en su detector de líneas de empaque.
¿Puede el momento de rechazo afectar el cumplimiento de la seguridad alimentaria en la detección de metales?
Sí, un momento inadecuado de rechazo afecta directamente el cumplimiento de la seguridad alimentaria. Si los productos contaminados pasan por alto el punto de rechazo debido a un rechazo tardío, podrían llegar a los consumidores, generando riesgos graves para la seguridad y violaciones regulatorias. Las normativas sobre seguridad alimentaria exigen pruebas documentadas de que sus detectores de metales para cintas transportadoras eliminan de forma constante los artículos contaminados, lo que hace indispensable verificar con precisión el momento de rechazo para mantener el cumplimiento y proteger la reputación de su marca.
Tabla de contenidos
- Comprensión de los mecanismos de temporización del rechazo
- Evaluación del rendimiento de rechazo de su sistema
- Optimización del momento de rechazo para la eficiencia productiva
-
Preguntas frecuentes
- ¿Qué ocurre si la temporización del rechazo se establece demasiado pronto en mis detectores de metales para cintas transportadoras?
- ¿Con qué frecuencia debo verificar la temporización de rechazo en mi detector de metales por túnel?
- ¿Puede el momento de rechazo afectar el cumplimiento de la seguridad alimentaria en la detección de metales?