 EN


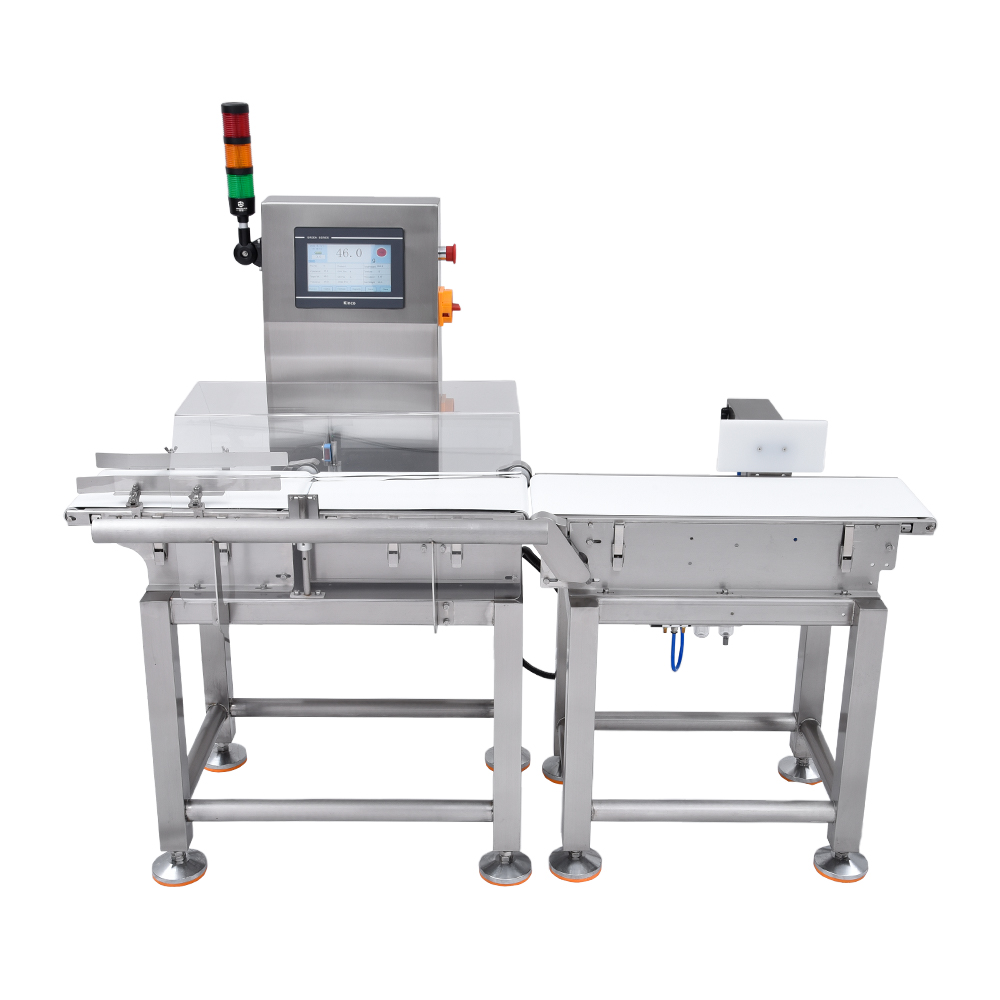
Automatisk tidinställning för avvisning utgör en av de mest kritiska driftsparametrarna i moderna metallspårningsdetektorer för transportband . Denna tidinställningsmekanism avgör exakt när en upptäckt metallförorening utlöser avvisning av en produkt från produktionslinjen. Att förstå hur man utvärderar och konfigurerar tidinställningen för avvisning är avgörande för tillverkare som vill minimera produktförluster samtidigt som absolut föroreningsfrihet säkerställs. Den hastighet med vilken ditt avvisningssystem svarar påverkar direkt både säkerhetskraven och produktionseffektiviteten.

Utvärderingsprocessen för avvisningstid kräver en balansering av flera variabler, inklusive transportbandets hastighet, produktens storlek, detekteringskänsligheten och den mekaniska avvikelserns svarsförmåga. När en tunnel metaldetektor identifierar en förorenad artikel måste systemet beräkna exakt tillfälle att aktivera pneumatiska eller mekaniska utkastningsmekanismer. Felaktig konfiguration av tiden kan leda till antingen missad förorening eller onödig avvisning av godkända produkter artiklar, vilket i båda fallen medför betydande operativa och regleringsmässiga konsekvenser.
Förståelse av avvisningstidsmekanismer
Hur detekterings- och avvisningssekvenser fungerar
Modernare detektorer för förpackningslinjer fungerar med exakt synkroniserade sekvenser som påbörjas i samma ögonblick som ett metallföremål kommer in i detektionsområdet. Metallinspektionssystemet skickar en elektrisk signal till avvisningsmekanismen när föroreningar identifieras. Denna signal måste färdas genom styrkretsen, aktivera pneumativa magnetventiler eller mekaniska armar och fysiskt ta bort produkten innan den lämnar detektionszonen. Hela processen sker vanligtvis inom millisekunder, vilket kräver extremt noggrann tidskalibrering för att fungera effektivt på höghastighetsproduktionslinjer.
Olika avvisningssystem använder olika svarsmekanismer. Pneumatiska luftavledare använder komprimerad luft för att skjuta bort förorenade föremål från transportbandet. Mekaniska plogar använder en fysisk arm som avleder produkter sidovärt. Magnetiska separatorer drar bort järnhaltiga material från produktströmmen. Varje systemtyp har unika svarsegenskaper som måste anpassas exakt till ditt transportbands hastighet och produktflöde för att förhindra både fördröjda avvisningar och för tidiga aktiveringar som kan skada godkända produkter.
Avgörande variabler som påverkar avvisningsnoggrannheten
Förbandshastigheten är den primära variabeln som påverkar kraven på avstötningstider. Ett snabbare rörligt detektorsystem för förpackningslinjer måste aktivera avvisningsmekanismer mycket tidigare efter det första upptäckten för att fånga kontaminering innan produkterna passerar avledningspunkten. Långsamma linjer tillåter senare aktivering utan att föroreningar försvinner. Dessutom bestämmer det fysiska avståndet mellan detektionsfönstret och avvisningspunkten direkt hur lång tid styrsystemet har att bearbeta signalen och aktivera mekaniska reaktioner.
Produktstorlek och vikt påverkar också tidsanalysen avsevärt. Tyngre eller mer skrymmande föremål kräver mer kraft för att avleda effektivt, och avvisningsmekanismen kan behöva mer tid för att fysiskt flytta dem bort från produktionslinjen. Densitetsvariationer mellan produkter på samma förpackningslinjedetektor påverkar hur förutsägbart varorna färdas genom detektionszonen. Miljöfaktorer, inklusive vibrationer, fuktighet och temperaturfluktuationer, kan leda till små förseningar i pneumatiska svarstider, vilket kräver noggrant mätda tidsinställningar.
Hur man utvärderar ditt systems avvisningsprestanda
Test- och mätmetoder
Systematiska testprotokoll bör genomföras för att utvärdera om dina metalldetektorer på transportbandet uppnår optimal avstötningstider. Börja med att köra testprodukter som innehåller kända metallföroreningar genom produktionslinjen med drifthastighet. Dessa provprov bör omfatta järnmaterial, icke-järnmetaller och rostfritt stål i olika storlekar för att simulera verkliga kontamineringsscenarier. Dokumentera om avvisningar sker konsekvent vid den angivna avledningspunkten eller om tidsvariationer orsakar inkonsekventa resultat över flera provningskörningar.
Att säkerställa konsekvens i avvisningspunkten kräver noggrann observation och mätning. Markera den förväntade avvisningsplatsen på ditt transportband och spåra hur många testföremål som faktiskt dirigeras bort vid just den punkten jämfört med var de faktiskt tas bort. Tidsmätande kameror eller höghastighetsvideo kan fånga exakt vilken tid detektion sker och jämföra detta med tiden för aktivering av mekanisk avvisning. Tidsavvikelser som överstiger 50 millisekunder tyder vanligtvis på att systemkalibreringen behöver justeras för att säkerställa tillförlitlig metallkontrollprestanda under alla produktionsförhållanden.
Identifiera tidsrelaterade problem och felmodeller
Otillräcklig avvisningstidpunkt visar sig i flera observerbara felmönster. För tidig aktivering, där produkter omleds innan de faktiskt når den optimala omledningspunkten, orsakar onödig produktförlust och ökade driftskostnader. För sen aktivering tillåter potentiellt förorenade artiklar att passera förbi avvisningszonen helt, vilket skapar kritiska fel inom livsmedelssäkerhet eller tillverkningskvalitet. Ojämna tidsproblem, där avvisning aktiveras inkonsekvent, indikerar underliggande problem i signalöverföring, pneumatisk tryckreglering eller slitage på mekaniska komponenter, vilket kräver omedelbar underhåll och omkalibrering av tunnelmetaldetektorer.
Miljö- och driftförändringar kräver ofta en ny bedömning av utsläppstidpunkten. Förändringar i omgivningstemperaturen påverkar luftens viskositet och hastigheten för trycköverföring. Säsongsbundna fuktighetsförändringar påverkar elektriska komponents responsivitet och tillförlitligheten i signalbehandlingen. Åldrade transportband kan utveckla små hastighetsvariationer som förstärker utsläppstidfel med tiden. Regelmässig övervakning säkerställer att din förpackningslinjes detektor bibehåller konsekvent prestanda och hjälper till att upptäcka när justeringar av tiden blir nödvändiga för att bevara livsmedelssäkerhets- och produktkvalitetsstandarder.
Optimering av utsläppstid för produktionseffektivitet
Kalibrerings- och konfigureringsbästa praxis
Rätt kalibrering börjar med att fastställa referenstidsmätningar under kontrollerade förhållanden. Kör flera testcykler vid din standardarbetshastighet för transportbandet med konsekventa produktegenskaper. Justera gradvis parametrarna för avvisningstiden i små steg samtidigt som du övervakar konsekvensen i avvisningspunkten. De flesta moderna metall-detektorer för transportband erbjuder digitala justeringsgränssnitt som möjliggör exakta tidsjusteringar på millisekundnivå utan att kräva hårdvaruförändringar. Dokumentera alla kalibreringsjusteringar och de specifika produktionsförhållandena under vilka testningen utfördes, för framtida referens och felsökningsändamål.
Systemtryck och elektrisk signalstyrka påverkar direkt svarstiderna för avvisningsmekanismen. Se till att trymluften har ett konstant tryck under drifttimmar, eftersom trycksvängningar på endast 5 PSI kan påverka avvisningstiden märkbart. Kontrollera elektriska anslutningar och signalkablar för korrosion eller skador som kan orsaka överföringsfördröjningar. Testa magnetventilernas svarstid separat för att bekräfta att dessa komponenter aktiveras omedelbart vid mottagande av detekteringssignalen. Omfattande underhåll av alla komponenter som är kritiska för tidsbestämning säkerställer att ditt metallinspektionsystem presterar tillförlitligt under långa produktionstider.
Justera parametrar för olika produktionscenarier
Olika produkter kräver anpassade tidsinställningar som är optimerade för deras specifika egenskaper. Lätta föremål med små dimensioner kan kräva tidigare aktivering av avvisning än tunga, volymrika produkter, eftersom de passerar detektionszonen snabbare. Högre transportbandshastigheter kräver proportionellt snabbare avvisningsrespons jämfört med detektorapplikationer på förpackningslinjer med lägre hastighet. Tillverkare som kör flera produktionslinjer med olika hastigheter och produktslag bör behålla separata kalibreringsprofiler som kan väljas snabbt vid byte mellan produktionscenarier, vilket säkerställer konsekvent metallinspektionsprestanda i alla tillverkningsmiljöer.
Säsongbundna och driftrelaterade variationer bör förväntas och integreras i tidsstyrningsstrategin. Under vintermånaderna, då produktionsanläggningarna är kallare, kan lätt justering av tidsinställningen krävas jämfört med sommarverksamheten på grund av ändringar i tryckluftens viskositet. Introduktion av nya produkter bör utlösa omedelbar utvärdering av lämpligheten hos avvisningstiden innan produktionen påbörjas i full skala. Genom att införa en kvartalsvis omverifieringsschema kan avdrift i tidsinställningen identifieras innan den orsakar produktionsproblem, vilket säkerställer den tillförlitlighet och precision som moderna livsmedelssäkerhetsregler och kvalitetsstandarder kräver.
Vanliga frågor
Vad händer om avvisningstiden är inställd för tidigt på min transportbandsmetaldetektor?
Att ställa in avvisningstiden för tidigt leder till för tidig produktomdirigering innan föremålet faktiskt når den optimala avvisningspunkten. Detta resulterar i slöseri med produkter, minskad produktionseffektivitet och höjda driftkostnader. Produkter kan avvisas innan kontaminering ens är bekräftad, vilket leder till onödiga förluster av godkända varor och minskad total genomströmning på ditt förpackningslinjedetektorssystem.
Hur ofta bör jag verifiera avvisningstiden på min tunnelmetaldetektor?
Verifiering av avvisningstid bör utföras kvartalsvis under normala driftförhållanden eller omedelbart vid ändring av transportbandets hastighet, produkttyper eller vid underhållsjusteringar av din metallinspektionsutrustning. Miljöförändringar, komponentåldrande och säsongsbundna variationer kan gradvis påverka tidsprecisionen, vilket gör regelbunden verifiering avgörande för att säkerställa pålitlig kontaminationsförebyggande funktion på din förpackningslinjedetektor.
Kan avvisningstidpunkten påverka efterlevnaden av livsmedelssäkerhetskraven för metallupptäckt?
Ja, felaktig avvisningstidpunkt påverkar direkt efterlevnaden av livsmedelssäkerhetskraven. Om kontaminerade produkter passerar avvisningspunkten på grund av för sen tidpunkt kan de nå konsumenter, vilket skapar allvarliga säkerhetsrisker och överträdelser av regler. Livsmedelssäkerhetsregler kräver dokumenterad bevisning av att dina metallupptäcktsutrustningar på transportbandet konsekvent tar bort kontaminerade artiklar, vilket gör verifiering av korrekt avvisningstidpunkt avgörande för att upprätthålla efterlevnad och skydda ditt varumärkes rykte.