 EN


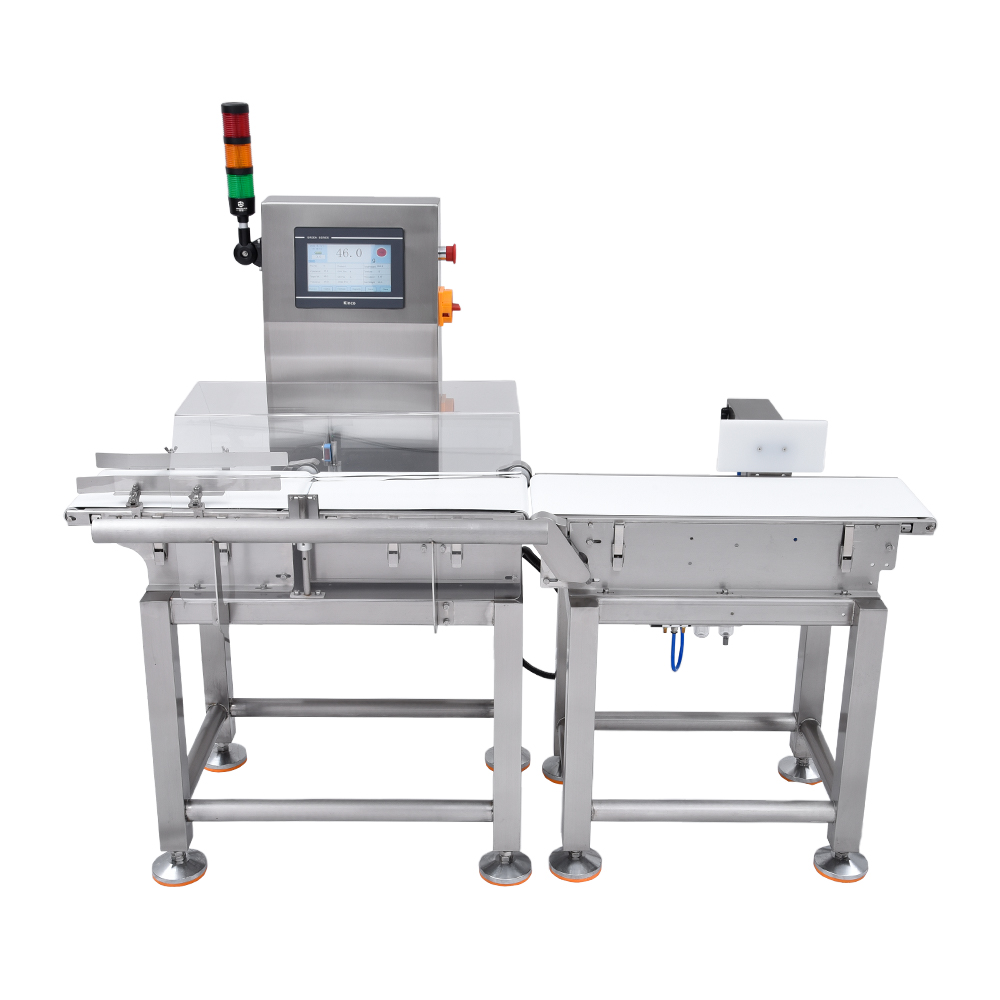
زمانبندی خودکار رد کردن یکی از حساسترین پارامترهای عملیاتی در دستگاههای مدرن تشخیصگرهای فلز نوار نقاله . این مکانیسم زمانبندی دقیقاً مشخص میکند که چه زمانی آلایندهی فلزی شناساییشده، رد کردن محصول از خط تولید را آغاز میکند. درک نحوهی ارزیابی و پیکربندی زمانبندی رد کردن برای تولیدکنندگانی که هدف آنها کاهش اتلاف محصول در عین حفظ جلوگیری مطلق از آلودگی است، امری ضروری است. سرعت پاسخ سیستم رد کردن مستقیماً بر همپوشانی انطباق ایمنی و کارایی تولید تأثیر میگذارد.

فرآیند ارزیابی زمان رد کردن نیازمند تعادلبخشی بین چندین متغیر از جمله سرعت نوار نقاله، اندازه محصول، حساسیت تشخیص و توانایی پاسخدهی دستگاه منحرفکننده مکانیکی است. هنگامی که یک تونل فلز شناس شیء آلودهای را شناسایی میکند، سیستم باید لحظه دقیق فعالسازی مکانیزمهای پرتاب هوایی یا مکانیکی را محاسبه کند. تنظیم نادرست زمانبندی میتواند منجر به عدم شناسایی آلودگی یا رد غیرضروری محصولات قابل قبول شود. محصولات هر دو این سناریوها پیامدهای عملیاتی و نظارتی قابل توجهی دارند.
درک مکانیزمهای زمانبندی رد کردن
روند کار تشخیص و رد چگونه است
دستگاه های تشخیصی خط بسته بندی مدرن بر اساس توالی های دقیقاً هماهنگ کار می کنند که در لحظه ای که یک شی فلزی وارد میدان تشخیص می شود شروع می شود. سیستم بازرسی فلز هنگامی که آلودگی شناسایی می شود، سیگنال الکتریکی به مکانیسم رد می فرستد. این سیگنال باید از مدار کنترل عبور کند، سولنویدهای پنوماتیک یا بازوهای مکانیکی را فعال کند و محصول را قبل از خروج از منطقه تشخیصی از آن خارج کند. کل فرآیند معمولاً در عرض میلی ثانیه اتفاق می افتد، که نیاز به کالیبراسیون زمان بسیار دقیق برای عملکرد موثر در خطوط تولید با سرعت بالا دارد.
سیستم های رد مختلف از مکانیسم های واکنش متفاوت استفاده می کنند. بازگرداننده های هوا از هوا فشرده برای دفع مواد آلوده از نوار حمل استفاده می کنند. حراجی های مکانیکی از یک بازوی فیزیکی استفاده می کنند که محصولات را به سمت سمت دیگر هدایت می کند. جداکننده های مغناطیسی مواد آهن را از جریان محصول دور می کنند. هر نوع سیستم دارای ویژگی های پاسخ متفاوتی است که باید دقیقاً با سرعت کانویر و میزان جریان محصول شما مطابقت داشته باشد تا از رد تاخیر یا فعال سازی زودرس که می تواند محصولات قابل قبول را آسیب برساند جلوگیری شود.
متغیرهای حیاتی که بر دقت رد اثر می گذارند
سرعت نوار نقاله مهمترین عامل مؤثر بر زمانبندی رد کردن است. در سیستمهای تشخیصدهنده خط بستهبندی با سرعت بالا، مکانیزمهای رد کردن باید بسیار زودتر پس از تشخیص اولیه فعال شوند تا آلودگی را قبل از عبور محصولات از نقطه انحراف به دام بیندازند. در خطوط کند، فعالسازی دیرتر نیز بدون از دست دادن آلودگی امکانپذیر است. علاوه بر این، فاصله فیزیکی بین پنجره تشخیص و نقطه رد کردن، مستقیماً تعیینکننده مقدار زمانی است که سیستم کنترل برای پردازش سیگنال و فعالسازی پاسخهای مکانیکی در اختیار دارد.
اندازه و وزن محصول نیز تأثیر قابل توجهی بر ارزیابی زمانبندی دارد. اشیاء سنگینتر یا حجیمتر برای منحرف کردن مؤثرتر به نیروی بیشتری نیاز دارند و مکانیزم رد ممکن است زمان اضافیتری برای جابهجایی فیزیکی آنها از خط تولید نیاز داشته باشد. تغییرات چگالی بین محصولات روی یک خط بستهبندی مشترک، بر پیشبینیپذیری حرکت اشیاء از منطقه تشخیص تأثیر میگذارد. عوامل محیطی از جمله لرزش، رطوبت و نوسانات دما میتوانند تأخیرهای جزئی در زمانهای پاسخ پنوماتیک ایجاد کنند که این امر تنظیمات دقیق زمانبندی را ضروری میسازد.
ارزیابی عملکرد رد سیستم شما
روشهای آزمون و اندازهگیری
باید پروتکلهای آزمون سیستماتیکی را اجرا کرد تا بررسی شود که آشکارسازهای فلزی نوار نقالهٔ شما زمان انحراف بهینه را دارند یا خیر. ابتدا نمونههای آزمون حاوی آلایندههای فلزی شناختهشده را با سرعت عملیاتی خط تولید عبور دهید. این نمونههای آزمون باید شامل مواد فروس، فلزات غیرفروس و فولاد ضدزنگ با ابعاد مختلف باشند تا سناریوهای واقعی آلودگی را شبیهسازی کنند. ثبت کنید که آیا انحرافها بهطور مداوم در نقطهٔ منحرفکنندهٔ تعیینشده رخ میدهند یا خیر؛ یا اینکه تغییرات زمانی باعث نتایج نامنظم در آزمونهای متعدد میشوند.
پایداری نقطهٔ رد کردن نیازمند مشاهدهٔ دقیق و اندازهگیری است. محل مورد انتظار برای رد کردن را روی سیستم نقالهٔ خود علامتگذاری کنید و تعداد اقلام آزمایشی که واقعاً در همان نقطهٔ دقیق منحرف میشوند را در مقایسه با محلی که واقعاً حذف میشوند، پیگیری کنید. دوربینهای زمانسنج یا فیلمبرداری با سرعت بالا میتوانند لحظهٔ دقیق تشخیص را ثبت کرده و آن را با زمان فعالشدن مکانیزم رد کردن مقایسه کنند. اختلافهای زمانی بیش از ۵۰ میلیثانیه معمولاً نشاندهندهٔ نیاز به تنظیم کالیبراسیون سیستم است تا عملکرد قابل اعتماد بازرسی فلزی در تمام شرایط تولید حفظ شود.
شناسایی مشکلات زمانبندی و حالتهای خرابی
زمانبندی نامناسب رد کردن در چندین الگوی قابل مشاهدهی خرابی نمایان میشود. فعالسازی زودهنگام زمانبندی، یعنی هنگامی که محصولات پیش از رسیدن واقعی به نقطهی بهینهی تفکیک منحرف میشوند، منجر به اتلاف غیرضروری محصول و افزایش هزینههای عملیاتی میگردد. فعالسازی دیرهنگام زمانبندی اجازه میدهد اقلام بالقوهی آلوده کاملاً از منطقهی رد کردن عبور کنند و باعث شکستهای حیاتی در ایمنی مواد غذایی یا کیفیت تولید میشوند. مشکلات متغیر در زمانبندی، یعنی فعالسازی نامنظم رد کردن، نشاندهندهی مشکلات بنیادین در انتقال سیگنال، تنظیم فشار پنوماتیک یا سایش اجزای مکانیکی است که نیازمند تعمیر و تنظیم مجدد فوری دستگاه تشخیص فلز تونلی است.
تغییرات محیطی و عملیاتی اغلب لازم میکند که زمانبندی رد شدن مجدداً ارزیابی شود. نوسانات دمای محیط، ویسکوزیته مایع پنوماتیک و سرعت تحویل فشار را تغییر میدهد. تغییرات رطوبت فصلی بر پاسخدهی اجزای الکتریکی و قابلیت اطمینان پردازش سیگنال تأثیر میگذارد. نوارهای نقاله فرسوده ممکن است تغییرات جزئی در سرعت ایجاد کنند که به مرور زمان خطاهای زمانبندی رد شدن را تشدید میکنند. نظارت منظم اطمینان حاصل میکند که آشکارساز خط بستهبندی شما عملکردی ثابت داشته باشد و به تشخیص زمانی کمک میکند که تنظیمات زمانی برای حفظ استانداردهای ایمنی غذایی و کیفیت محصول ضروری میشوند.
بهینهسازی زمانبندی رد شدن برای افزایش کارایی تولید
بهترین روشهای کالیبراسیون و پیکربندی
آغاز کالیبراسیون مناسب با تعیین اندازهگیریهای زمانبندی مرجع در شرایط کنترلشده است. چندین دوره آزمون را با سرعت نوار نقالهٔ استاندارد خود و با ویژگیهای یکنواخت محصول اجرا کنید. پارامترهای زمانبندی رد را بهتدریج و در افزایشهای کوچک تنظیم کنید، در عین حال ثبات نقطهٔ رد را زیر نظر داشته باشید. بیشتر آشکارسازهای فلزی نوار نقالهٔ مدرن از رابطهای دیجیتالی برای تنظیم بهره میبرند که امکان اعمال تغییرات دقیق زمانی در سطح میلیثانیه را بدون نیاز به تغییرات سختافزاری فراهم میکنند. تمام تنظیمات کالیبراسیون و شرایط تولید خاصی که آزمونها در آنها انجام شدهاند را برای مراجعهٔ آینده و اهداف عیبیابی ثبت کنید.
فشار سیستم و قدرت سیگنال الکتریکی بهطور مستقیم بر زمانهای پاسخ مکانیزم رد تأثیر میگذارند. اطمینان حاصل کنید که تأمین هواي فشرده در طول ساعات کاری فشاری ثابت داشته باشد، زیرا نوسانات فشار حتی به میزان ۵ PSI میتواند بهوضوح بر زمانبندی رد تأثیر بگذارد. اتصالات الکتریکی و کابلهای سیگنال را از نظر خوردگی یا آسیب بررسی کنید، زیرا چنین عواملی ممکن است باعث تأخیر در انتقال سیگنال شوند. پاسخدهی شیر سولنوئیدی را بهصورت جداگانه آزمایش کنید تا اطمینان حاصل شود که این اجزا بلافاصله پس از دریافت سیگنال تشخیص فعال میشوند. نگهداری جامع تمام اجزای حساس به زمان، عملکرد قابل اعتماد سیستم بازرسی فلزی شما را در طول دورههای تولید طولانی تضمین میکند.
تنظیم پارامترها برای سناریوهای تولید متفاوت
محصولات مختلف نیازمند پیکربندیهای زمانبندی سفارشی هستند که برای ویژگیهای خاص آنها بهینهسازی شدهاند. اقلام سبک با ابعاد کوچک ممکن است نیازمند فعالسازی زودهنگامتر عملکرد رد کردن باشند تا اقلام سنگین و حجیم، زیرا این اقلام سبکتر در منطقه تشخیص با سرعت بیشتری عبور میکنند. سرعتهای بالاتر نوار نقاله، زمانهای پاسخدهی سریعتر رد کردن را نسبت به کاربردهای دستگاههای تشخیصدهنده در خطوط بستهبندی با سرعت کمتر الزامی میسازند. تولیدکنندگانی که چندین خط تولید با سرعتها و انواع محصولات متفاوت را اداره میکنند، باید پروفایلهای کالیبراسیون جداگانهای را نگهداری کنند که بتوانند هنگام تغییر بین سناریوهای تولیدی بهسرعت انتخاب شوند و عملکرد یکنواخت بازرسی فلز را در تمام محیطهای تولیدی تضمین کنند.
تغییرات فصلی و عملیاتی باید پیشبینی شده و در استراتژی زمانبندی لحاظ گردد. در ماههای زمستانی که دمای تأسیسات تولیدی پایینتر است، ممکن است به دلیل تغییر ویسکوزیته سیال پنوماتیک، تنظیمات جزئی زمانبندی نسبت به عملیات تابستانی لازم باشد. معرفی محصولات جدید باید فوراً منجر به ارزیابی مناسببودن زمان رد شدن شود، پیش از آغاز تولید انبوه. اجرای برنامه بازبینی فصلی به شناسایی انحراف زمانی پیش از ایجاد مشکلات تولیدی کمک میکند و قابلیت اطمینان و دقتی را حفظ مینماید که مقررات امروزی ایمنی غذا و استانداردهای کیفیت از آن انتظار دارند.
پرسشهای متداول
اگر زمان رد شدن در دستگاههای تشخیص فلز نوار نقالهی شما بیش از حد زود تنظیم شده باشد، چه اتفاقی میافتد؟
تنظیم زمان رد کردن بسیار زودهنگام، منجر به انحراف زودرس محصول میشود، پیش از اینکه قطعه واقعاً به نقطهٔ بهینهٔ رد کردن برسد. این امر باعث هدررفت محصول، کاهش بهرهوری تولید و افزایش هزینههای عملیاتی میگردد. ممکن است محصولات پیش از تأیید نهایی وجود آلودگی، رد شوند و این امر منجر به اتلاف غیرضروری کالاهای قابل قبول و کاهش جریان کلی خط تولید در سیستم شناساگر خط بستهبندی شما میشود.
چندبار در ماه باید زمان رد کردن را در دستگاه تشخیص فلز تونلی خود بررسی کنم؟
بررسی زمان رد کردن باید در شرایط عادی کارکرد، هر سه ماه یکبار انجام شود؛ یا بلافاصله پس از تغییر سرعت نوار نقاله، نوع محصول یا انجام تنظیمات تعمیراتی روی تجهیزات بازرسی فلزی شما. تغییرات محیطی، فرسودگی قطعات و نوسانات فصلی میتوانند بهتدریج دقت زمانی را تحت تأثیر قرار دهند؛ بنابراین بررسی منظم برای حفظ قابلیت اطمینان جلوگیری از آلودگی در سیستم شناساگر خط بستهبندی ضروری است.
آیا زمانبندی رد کردن میتواند بر انطباق ایمنی غذا با آشکارسازهای فلز تأثیر بگذارد؟
بله، زمانبندی نادرست رد کردن بهطور مستقیم بر انطباق ایمنی غذا تأثیر میگذارد. اگر محصولات آلوده بهدلیل تأخیر در زمان رد کردن از نقطهٔ رد عبور کنند، ممکن است به مصرفکنندگان برسند و خطرات جدی ایمنی و نقض مقررات را ایجاد نمایند. مقررات ایمنی غذا از شما میخواهند شواهد مستندی ارائه دهید که آشکارسازهای فلز نوار نقالهٔ شما بهطور مداوم اقلام آلوده را حذف میکنند؛ بنابراین، بررسی دقیق زمانبندی رد کردن برای حفظ انطباق و محافظت از شهریهٔ برند شما ضروری است.