 EN


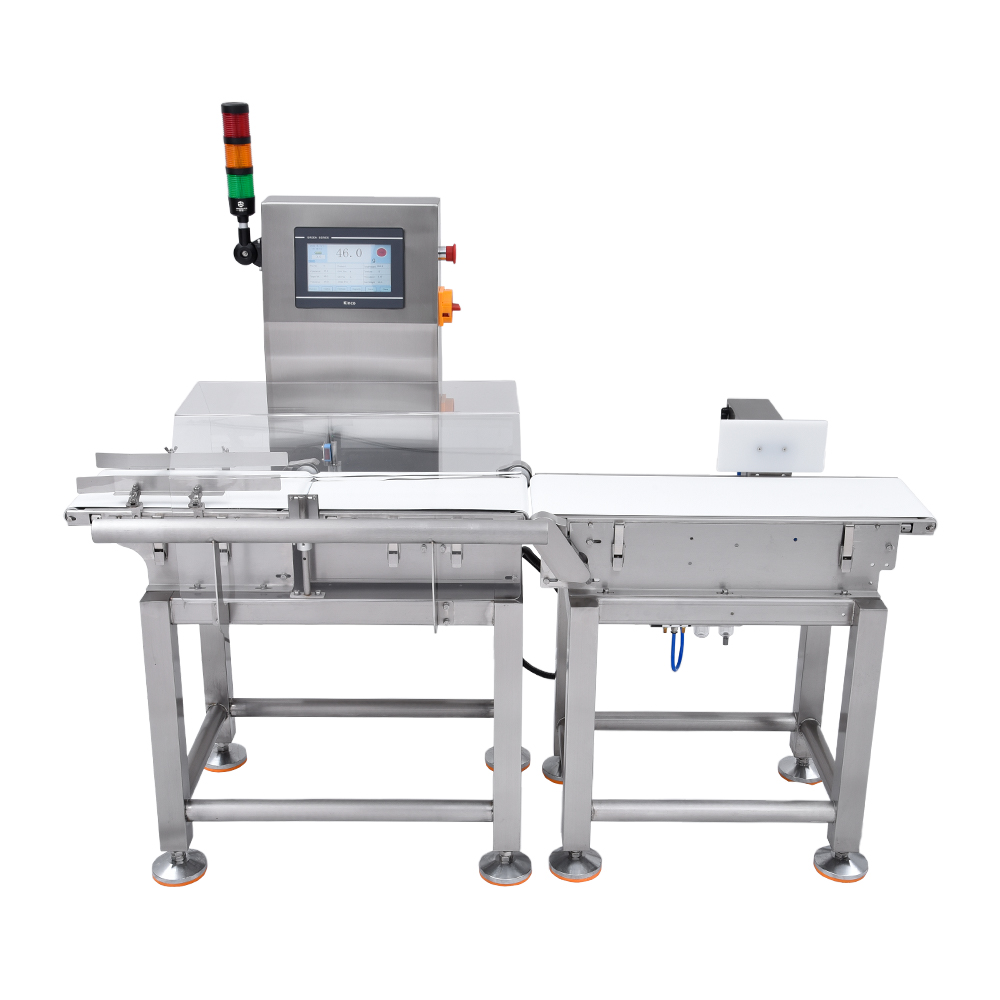
Waktu penolakan otomatis merupakan salah satu parameter operasional paling kritis pada sabuk konveyor mekanisme waktu ini menentukan secara tepat kapan kontaminan logam yang terdeteksi memicu penolakan suatu produk dari jalur produksi. Memahami cara mengevaluasi dan mengonfigurasi waktu penolakan sangat penting bagi produsen yang ingin meminimalkan kehilangan produk tanpa mengorbankan pencegahan kontaminasi secara mutlak. Kecepatan respons sistem penolakan Anda secara langsung memengaruhi baik kepatuhan terhadap standar keselamatan maupun efisiensi produksi.

Proses evaluasi waktu penolakan memerlukan keseimbangan antara berbagai variabel, termasuk kecepatan konveyor, ukuran produk, sensitivitas deteksi, dan kemampuan respons diverter mekanis. Ketika sebuah terowongan detektor logam mengidentifikasi barang yang terkontaminasi, sistem harus menghitung tepat kapan mekanisme ejeksi pneumatik atau mekanis diaktifkan. Konfigurasi waktu yang tidak tepat dapat menyebabkan baik kontaminasi yang terlewat maupun penolakan tidak perlu terhadap barang yang layak diterima produk , keduanya membawa konsekuensi operasional dan regulasi yang signifikan.
Memahami Mekanisme Waktu Penolakan
Cara Kerja Urutan Deteksi dan Penolakan
Detektor jalur pengemasan modern beroperasi pada urutan yang disinkronkan secara presisi, yang dimulai tepat saat suatu benda logam memasuki area deteksi. Sistem inspeksi logam mengirim sinyal listrik ke mekanisme penolakan ketika kontaminasi teridentifikasi. Sinyal ini harus melewati rangkaian kontrol, mengaktifkan solenoid pneumatik atau lengan mekanis, serta menghilangkan produk secara fisik sebelum produk tersebut keluar dari zona deteksi. Seluruh proses ini umumnya berlangsung dalam hitungan milidetik, sehingga memerlukan kalibrasi waktu yang sangat akurat agar dapat berfungsi secara efektif pada jalur produksi berkecepatan tinggi.
Sistem penolakan yang berbeda menggunakan mekanisme respons yang berbeda pula. Pengalih udara pneumatik memanfaatkan udara terkompresi untuk mendorong barang yang terkontaminasi keluar dari ban berjalan. Alat pengalih mekanis menggunakan lengan fisik yang mengarahkan produk secara lateral. Pemisah magnetik menarik bahan ferrous menjauh dari aliran produk. Setiap jenis sistem memiliki karakteristik respons yang khas, yang harus dicocokkan secara tepat dengan kecepatan ban berjalan dan laju aliran produk Anda guna mencegah penolakan tertunda atau aktivasi dini yang berpotensi merusak produk yang layak.
Variabel Penting yang Mempengaruhi Akurasi Penolakan
Kecepatan sabuk konveyor merupakan variabel utama yang memengaruhi kebutuhan waktu penolakan. Sistem detektor jalur pengemasan yang bergerak lebih cepat harus mengaktifkan mekanisme penolakan jauh lebih awal setelah deteksi awal guna menangkap kontaminasi sebelum produk melewati titik pengalihan. Jalur berkecepatan lambat memungkinkan aktivasi yang lebih lambat tanpa melewatkan kontaminasi. Selain itu, jarak fisik antara jendela deteksi dan titik penolakan secara langsung menentukan berapa lama sistem kontrol memiliki waktu untuk memproses sinyal serta mengaktifkan respons mekanis.
Ukuran dan berat produk juga berdampak signifikan terhadap evaluasi waktu. Barang yang lebih berat atau lebih besar memerlukan gaya yang lebih besar untuk dialihkan secara efektif, dan mekanisme penolakan mungkin membutuhkan waktu tambahan untuk memindahkan barang-barang tersebut secara fisik dari jalur produksi. Variasi kepadatan antarproduk pada detektor jalur pengemasan yang sama memengaruhi seberapa konsisten barang bergerak melalui zona deteksi. Faktor lingkungan—seperti getaran, kelembapan, dan fluktuasi suhu—dapat menimbulkan sedikit penundaan dalam waktu respons pneumatik, sehingga diperlukan penyesuaian waktu yang diukur secara cermat.
Mengevaluasi Kinerja Penolakan Sistem Anda
Metode Pengujian dan Pengukuran
Protokol pengujian sistematis harus diterapkan untuk mengevaluasi apakah detektor logam sabuk konveyor Anda mencapai waktu penolakan yang optimal. Mulailah dengan menjalankan produk uji yang mengandung kontaminan logam yang diketahui melalui lini produksi pada kecepatan operasional. Sampel uji ini harus mencakup bahan ferrous, logam non-ferrous, dan baja tahan karat dalam berbagai ukuran guna mensimulasikan skenario kontaminasi nyata. Dokumentasikan apakah penolakan terjadi secara konsisten di titik pengalihan yang ditentukan atau apakah variasi waktu menyebabkan hasil yang tidak konsisten di antara beberapa putaran pengujian.
Konsistensi titik penolakan memerlukan pengamatan dan pengukuran yang cermat. Tandai lokasi penolakan yang diharapkan pada sistem konveyor Anda dan lacak berapa banyak barang uji yang benar-benar dialihkan tepat di titik tersebut dibandingkan dengan lokasi sebenarnya saat barang-barang tersebut dikeluarkan. Kamera pengatur waktu atau video berkecepatan tinggi dapat menangkap momen deteksi secara tepat serta membandingkannya dengan saat aktivasi penolakan mekanis. Selisih waktu yang melebihi 50 milidetik umumnya menunjukkan perlunya penyesuaian kalibrasi sistem guna mempertahankan kinerja inspeksi logam yang andal dalam semua kondisi produksi.
Mengidentifikasi Masalah Waktu dan Mode Kegagalan
Waktu penolakan yang tidak memadai terwujud dalam beberapa pola kegagalan yang dapat diamati. Aktivasi waktu terlalu dini, di mana produk dialihkan sebelum benar-benar mencapai titik pengalihan optimal, menyebabkan kehilangan produk yang tidak perlu serta peningkatan biaya operasional. Aktivasi waktu terlalu lambat memungkinkan barang yang berpotensi terkontaminasi melewati zona penolakan sepenuhnya, sehingga menimbulkan kegagalan kritis dalam keamanan pangan atau kualitas manufaktur. Masalah waktu yang bersifat intermiten—di mana penolakan diaktifkan secara tidak konsisten—menunjukkan adanya masalah mendasar dalam transmisi sinyal, pengaturan tekanan pneumatik, atau keausan komponen mekanis, yang memerlukan pemeliharaan dan kalibrasi ulang segera pada detektor logam terowongan.
Perubahan lingkungan dan operasional sering kali mengharuskan penilaian ulang waktu penolakan. Fluktuasi suhu ambien mengubah viskositas cairan pneumatik serta kecepatan pengiriman tekanan. Perubahan kelembapan musiman memengaruhi responsivitas komponen listrik dan keandalan pemrosesan sinyal. Sabuk konveyor yang menua mungkin mengalami variasi kecepatan kecil yang secara bertahap memperparah kesalahan waktu penolakan seiring berjalannya waktu. Pemantauan rutin memastikan detektor lini pengemasan Anda tetap berkinerja konsisten serta membantu mengidentifikasi kapan penyesuaian waktu menjadi diperlukan guna menjaga standar keamanan pangan dan kualitas produk.
Mengoptimalkan Waktu Penolakan demi Efisiensi Produksi
Praktik Terbaik Kalibrasi dan Konfigurasi
Kalibrasi yang tepat dimulai dengan menetapkan pengukuran waktu dasar dalam kondisi terkendali. Jalankan beberapa siklus uji pada kecepatan konveyor operasional standar Anda dengan karakteristik produk yang konsisten. Sesuaikan secara bertahap parameter waktu penolakan dalam peningkatan kecil sambil memantau konsistensi titik penolakan. Sebagian besar detektor logam sabuk konveyor modern menyediakan antarmuka penyesuaian digital yang memungkinkan modifikasi waktu tingkat milidetik secara presisi tanpa memerlukan perubahan perangkat keras. Dokumentasikan semua penyesuaian kalibrasi dan kondisi produksi spesifik di mana pengujian dilakukan untuk referensi masa depan serta tujuan pemecahan masalah.
Tekanan sistem dan kekuatan sinyal listrik secara langsung memengaruhi waktu respons mekanisme penolakan. Pastikan pasokan udara pneumatik mempertahankan tekanan yang konsisten sepanjang jam operasional, karena fluktuasi tekanan—meskipun hanya 5 PSI—dapat secara nyata memengaruhi ketepatan waktu penolakan. Periksa koneksi listrik dan kabel sinyal untuk korosi atau kerusakan yang mungkin menyebabkan keterlambatan transmisi. Uji responsivitas katup solenoid secara terpisah guna memastikan komponen-komponen ini aktif seketika begitu menerima sinyal deteksi. Pemeliharaan menyeluruh terhadap semua komponen yang kritis dari segi waktu menjamin sistem inspeksi logam Anda beroperasi andal selama jangka waktu produksi yang panjang.
Menyesuaikan Parameter untuk Berbagai Skenario Produksi
Produk yang berbeda memerlukan konfigurasi waktu khusus yang dioptimalkan sesuai karakteristik spesifiknya. Barang ringan berukuran kecil mungkin memerlukan aktivasi penolakan lebih awal dibandingkan produk curah berat karena mereka melewati zona deteksi lebih cepat. Kecepatan konveyor yang lebih tinggi menuntut waktu respons penolakan yang proporsional lebih cepat dibandingkan aplikasi detektor jalur pengemasan berkecepatan rendah. Produsen yang mengoperasikan beberapa jalur produksi dengan kecepatan dan jenis produk berbeda harus menyimpan profil kalibrasi terpisah yang dapat dipilih secara cepat saat beralih antar skenario produksi, sehingga memastikan kinerja inspeksi logam yang konsisten di seluruh lingkungan manufaktur.
Variasi musiman dan operasional harus diprediksi serta diintegrasikan ke dalam strategi pengaturan waktu. Pada bulan-bulan musim dingin, ketika fasilitas produksi berada dalam suhu lebih rendah, mungkin diperlukan penyesuaian kecil terhadap pengaturan waktu dibandingkan operasi musim panas akibat perubahan viskositas cairan pneumatik. Peluncuran produk baru harus segera memicu evaluasi kelayakan waktu penolakan sebelum dimulainya produksi skala penuh. Penerapan jadwal verifikasi ulang triwulanan membantu mengidentifikasi pergeseran waktu sebelum menimbulkan masalah produksi, sehingga menjaga keandalan dan ketepatan yang dituntut oleh peraturan keamanan pangan modern serta standar kualitas.
Pertanyaan Umum
Apa yang terjadi jika waktu penolakan diatur terlalu dini pada detektor logam sabuk konveyor saya?
Mengatur waktu penolakan terlalu dini menyebabkan pengalihan produk secara prematur sebelum barang benar-benar mencapai titik penolakan optimal. Hal ini mengakibatkan pemborosan produk, penurunan efisiensi produksi, serta kenaikan biaya operasional. Produk mungkin ditolak bahkan sebelum kontaminasi dikonfirmasi, sehingga menimbulkan kehilangan barang yang sebenarnya masih layak jual dan menurunkan laju aliran keseluruhan pada sistem detektor jalur pengemasan Anda.
Seberapa sering saya harus memverifikasi waktu penolakan pada detektor logam terowongan saya?
Verifikasi waktu penolakan harus dilakukan tiap tiga bulan sekali dalam kondisi operasional normal, atau segera setelah Anda mengubah kecepatan konveyor, jenis produk, atau melakukan penyesuaian perawatan pada peralatan inspeksi logam Anda. Perubahan lingkungan, penuaan komponen, serta variasi musiman dapat secara bertahap memengaruhi ketepatan waktu, sehingga verifikasi berkala sangat penting untuk menjaga keandalan pencegahan kontaminasi pada detektor jalur pengemasan Anda.
Apakah waktu penolakan dapat memengaruhi kepatuhan terhadap keamanan pangan dalam deteksi logam?
Ya, waktu penolakan yang tidak tepat secara langsung memengaruhi kepatuhan terhadap keamanan pangan. Jika produk terkontaminasi melewati titik penolakan akibat keterlambatan waktu, produk tersebut berisiko mencapai konsumen, sehingga menimbulkan bahaya keamanan serius dan pelanggaran terhadap peraturan. Regulasi keamanan pangan mengharuskan bukti terdokumentasi bahwa detektor logam di sabuk konveyor Anda secara konsisten menghilangkan barang terkontaminasi; oleh karena itu, verifikasi ketepatan waktu penolakan sangat penting untuk menjaga kepatuhan serta melindungi reputasi merek Anda.