 EN


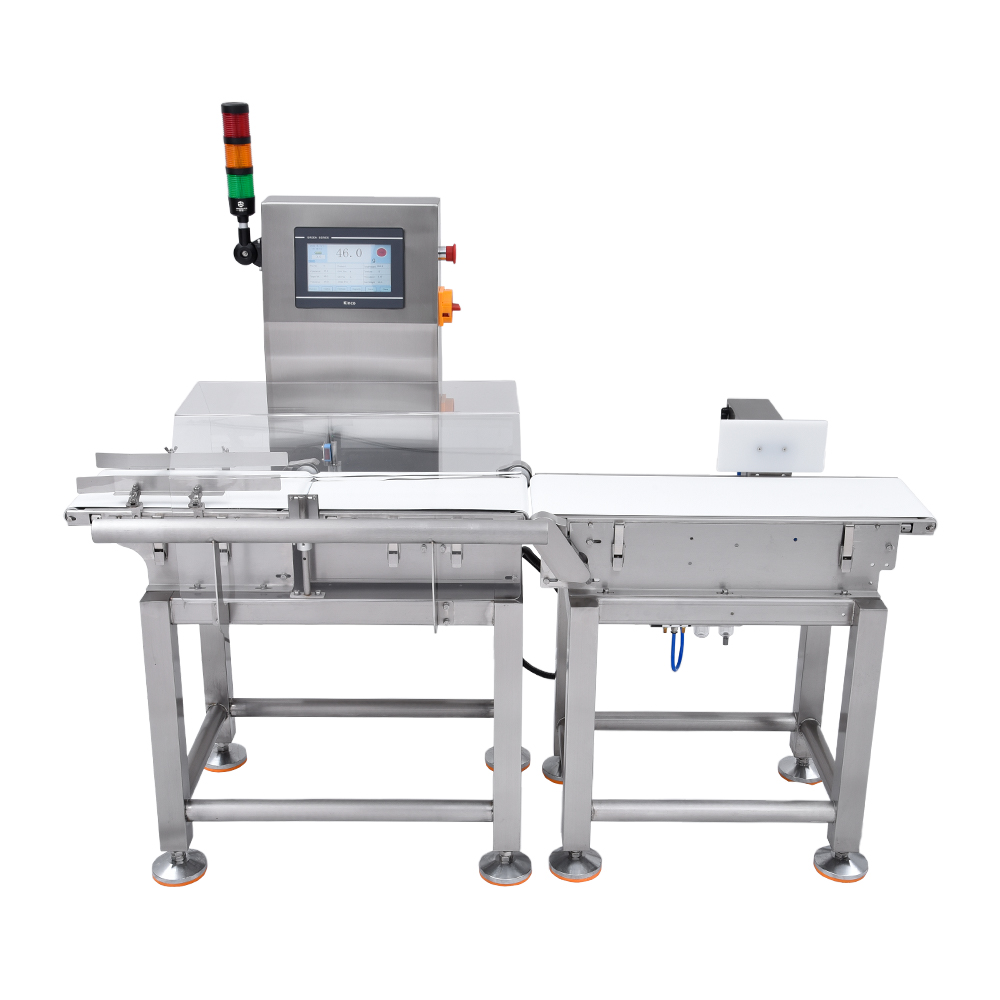
Автоматическое время срабатывания отклонения представляет собой один из наиболее критических эксплуатационных параметров современных металлоискателей для конвейерных лент . Этот механизм временной задержки точно определяет момент, когда обнаруженный металлический загрязнитель инициирует отклонение продукта с производственной линии. Понимание методов оценки и настройки времени срабатывания отклонения имеет первостепенное значение для производителей, стремящихся свести к минимуму потери продукции при одновременном обеспечении абсолютной защиты от загрязнений. Скорость реакции вашей системы отклонения напрямую влияет как на соблюдение требований безопасности, так и на эффективность производства.

Процесс оценки времени отклонения требует балансировки нескольких переменных, включая скорость конвейера, размер изделия, чувствительность обнаружения и способность механического отклонителя реагировать. Когда туннель металлический детектор обнаруживает загрязнённый предмет, система должна рассчитать точный момент активации пневматических или механических механизмов выброса. Неправильная настройка времени может привести либо к пропуску загрязнения, либо к необоснованному отклонению пригодных товары изделий — оба сценария влекут за собой серьёзные операционные и регуляторные последствия.
Понимание механизмов времени отклонения
Как работают последовательности обнаружения и отклонения
Современные детекторы на линиях упаковки работают по точно синхронизированным последовательностям, которые начинаются в тот момент, когда металлический объект входит в зону обнаружения. Система контроля наличия металла посылает электрический сигнал механизму отбраковки при выявлении загрязнения. Этот сигнал должен пройти через управляющую цепь, активировать пневматические соленоиды или механические рычаги и физически удалить продукт до того, как он покинет зону обнаружения. Весь процесс обычно занимает доли миллисекунды, поэтому для эффективной работы на высокоскоростных производственных линиях требуется чрезвычайно точная калибровка времени.
Различные системы отторжения используют различные механизмы ответа. Пневматические дивертёры используют сжатый воздух для выталкивания загрязненных предметов с конвейера. Механические плуги используют физическую руку, которая отклоняет продукты в сторону. Магнитные сепараторы оттягивают железные материалы от потока продукта. Каждый тип системы имеет различные характеристики ответа, которые должны быть точно соответствовать скорости конвейера и скорости потока продукта, чтобы предотвратить либо задержку отторжения, либо преждевременную активацию, которые могут повредить приемлемые продукты.
Критические переменные, влияющие на точность отторжения
Скорость конвейера является основной переменной, влияющей на требования к времени отторжения. Система обнаружения опаковочных линий, которая двигается быстрее, должна активировать механизмы отторжения намного раньше после первоначального обнаружения, чтобы обнаружить загрязнение до того, как продукты пройдут точку отвода. Медленные линии позволяют активировать их позже, не теряя загрязнения. Кроме того, физическое расстояние между окном обнаружения и точкой отторжения напрямую определяет, сколько времени у системы управления для обработки сигнала и активизации механических реакций.
Размер и вес изделия также существенно влияют на оценку временных параметров. Более тяжёлые или габаритные изделия требуют большей силы для эффективного отвода, а механизму отклонения может потребоваться дополнительное время для физического перемещения таких изделий в сторону от производственной линии. Различия в плотности изделий на одной и той же упаковочной линии влияют на предсказуемость их движения через зону обнаружения. Внешние факторы — такие как вибрация, влажность и колебания температуры — могут вызывать незначительные задержки в пневматических реакциях, что требует тщательно выверенных корректировок временных параметров.
Оценка эффективности отклонения в вашей системе
Методы испытаний и измерений
Следует внедрить системные протоколы испытаний для оценки того, достигают ли металлоискатели на ваших конвейерных лентах оптимального времени отклонения. Начните с пропуска через производственную линию тестовых изделий, содержащих известные металлические загрязнители, при рабочей скорости. Эти тестовые образцы должны включать ферромагнитные материалы, цветные металлы и нержавеющую сталь различных размеров, чтобы имитировать реальные ситуации загрязнения. Зафиксируйте, происходят ли отклонения последовательно в установленной точке перенаправления или же колебания во времени вызывают нестабильные результаты в ходе нескольких циклов испытаний.
Соблюдение согласованности точки отклонения требует тщательного наблюдения и измерений. Отметьте ожидаемое место отклонения на вашей конвейерной системе и отслеживайте, сколько контрольных изделий действительно отводится именно в этой точке по сравнению с тем местом, где они фактически удаляются. Камеры синхронизации или видеозапись высокой скорости позволяют зафиксировать точный момент обнаружения и сравнить его с моментом активации механического отклонения. Расхождения во времени свыше 50 миллисекунд обычно указывают на необходимость корректировки калибровки системы для обеспечения надёжной работы металлоискателя при всех условиях производства.
Выявление проблем синхронизации и режимов отказа
Неправильный момент срабатывания отклонения проявляется в нескольких наблюдаемых паттернах отказов. Раннее срабатывание — когда изделия отклоняются до достижения истинной оптимальной точки отклонения — приводит к необоснованным потерям продукции и росту эксплуатационных затрат. Позднее срабатывание позволяет потенциально загрязнённым изделиям полностью миновать зону отклонения, что вызывает критические нарушения продовольственной безопасности или качества производства. Прерывистые проблемы со временем срабатывания — когда отклонение активируется непоследовательно — указывают на скрытые неисправности в передаче сигнала, регулировании пневматического давления или износе механических компонентов, требующие немедленного технического обслуживания и повторной калибровки туннельного металлоискателя.
Экологические и эксплуатационные изменения зачастую требуют повторной оценки времени сброса. Колебания температуры окружающей среды изменяют вязкость пневматической жидкости и скорость подачи давления. Сезонные изменения влажности влияют на отзывчивость электрических компонентов и надёжность обработки сигналов. Стареющие конвейерные ленты могут демонстрировать незначительные отклонения в скорости, которые со временем усиливают ошибки времени сброса. Регулярный мониторинг обеспечивает стабильную работу детектора на упаковочной линии и помогает выявить момент, когда корректировка времени сброса становится необходимой для соблюдения стандартов безопасности пищевых продуктов и качества продукции.
Оптимизация времени сброса для повышения производственной эффективности
Рекомендации по калибровке и настройке
Правильная калибровка начинается с установления базовых временных измерений в контролируемых условиях. Проведите несколько циклов испытаний при стандартной рабочей скорости конвейера и с постоянными характеристиками продукции. Постепенно корректируйте параметры времени отклонения небольшими шагами, одновременно отслеживая стабильность точки отклонения. Большинство современных металлоискателей для конвейерных лент оснащены цифровыми интерфейсами регулировки, позволяющими точно изменять временные задержки на уровне миллисекунд без необходимости вносить изменения в аппаратное обеспечение. Зарегистрируйте все корректировки калибровки и конкретные условия производства, при которых проводились испытания, чтобы использовать эти данные в дальнейшем для справки и устранения неисправностей.
Системное давление и сила электрического сигнала напрямую влияют на время отклика механизма отбраковки. Убедитесь, что пневматическая подача воздуха обеспечивает стабильное давление в течение всего рабочего времени: колебания давления даже на 5 PSI могут заметно повлиять на точность отбраковки. Проверьте электрические соединения и сигнальные кабели на наличие коррозии или повреждений, которые могут вызвать задержки передачи сигнала. Протестируйте отзывчивость электромагнитного клапана отдельно, чтобы подтвердить, что эти компоненты активируются мгновенно при получении сигнала обнаружения. Комплексное техническое обслуживание всех компонентов, критичных для точности тайминга, гарантирует надёжную работу вашей системы металлообнаружения в течение длительных циклов производства.
Настройка параметров для различных производственных сценариев
Для различных продуктов требуются индивидуальные настройки временных параметров, оптимизированные под их специфические характеристики. Лёгкие изделия небольших габаритов могут требовать более раннего срабатывания отклонения по сравнению с тяжёлыми объёмными продуктами, поскольку они проходят зону обнаружения быстрее. Более высокие скорости конвейера требуют пропорционально более быстрого времени реакции отклонения по сравнению с детекторами на упаковочных линиях с низкой скоростью. Производителям, эксплуатирующим несколько производственных линий с различными скоростями и типами продукции, следует хранить отдельные калибровочные профили, которые можно быстро выбирать при переключении между производственными сценариями, обеспечивая стабильную эффективность металлообнаружения во всех производственных условиях.
Следует заранее предусмотреть сезонные и эксплуатационные колебания и учесть их в стратегии настройки времени срабатывания. В зимние месяцы, когда температура на производственных объектах ниже, может потребоваться незначительная корректировка времени срабатывания по сравнению с летней эксплуатацией из-за изменения вязкости пневматической жидкости. При запуске новых продуктов необходимо немедленно оценить целесообразность установленного времени срабатывания отклонения до начала полноформатного серийного производства. Внедрение ежеквартального графика повторной верификации позволяет выявлять смещение времени срабатывания до того, как оно приведёт к производственным проблемам, обеспечивая надёжность и точность, требуемые современными нормами безопасности пищевой продукции и стандартами качества.
Часто задаваемые вопросы
Что произойдёт, если время срабатывания отклонения на моих конвейерных металлоискателях установлено слишком рано?
Установка слишком раннего времени отклонения приводит к преждевременному удалению продукции до того, как изделие фактически достигает оптимальной точки отклонения. Это вызывает потери продукции, снижение эффективности производства и рост эксплуатационных затрат. Изделия могут быть отклонены до подтверждения наличия загрязнения, что ведёт к необоснованной потере пригодной к реализации продукции и снижению общей пропускной способности линии на вашей системе детектора упаковочной линии.
Как часто следует проверять время отклонения на туннельном металлоискателе?
Проверку времени отклонения следует проводить ежеквартально при нормальных условиях эксплуатации или незамедлительно при изменении скорости конвейера, типа продукции или выполнении технического обслуживания оборудования для контроля металлов. Изменения окружающей среды, старение компонентов и сезонные колебания постепенно влияют на точность времени отклонения, поэтому регулярная проверка необходима для обеспечения надёжного предотвращения загрязнений на вашем детекторе упаковочной линии.
Может ли время срабатывания отклонения повлиять на соблюдение требований безопасности пищевых продуктов при металлообнаружении?
Да, неправильное время срабатывания отклонения напрямую влияет на соблюдение требований безопасности пищевых продуктов. Если загрязнённые продукты минуют точку отклонения из-за задержки, они могут попасть к потребителям, создавая серьёзные угрозы безопасности и нарушая нормативные требования. В правилах безопасности пищевых продуктов требуется документально подтверждать, что металлоискатели на ваших конвейерных лентах последовательно удаляют загрязнённые изделия; поэтому точная проверка времени срабатывания отклонения необходима для поддержания соответствия требованиям и защиты репутации вашего бренда.
Содержание
- Понимание механизмов времени отклонения
- Оценка эффективности отклонения в вашей системе
- Оптимизация времени сброса для повышения производственной эффективности
-
Часто задаваемые вопросы
- Что произойдёт, если время срабатывания отклонения на моих конвейерных металлоискателях установлено слишком рано?
- Как часто следует проверять время отклонения на туннельном металлоискателе?
- Может ли время срабатывания отклонения повлиять на соблюдение требований безопасности пищевых продуктов при металлообнаружении?