 EN


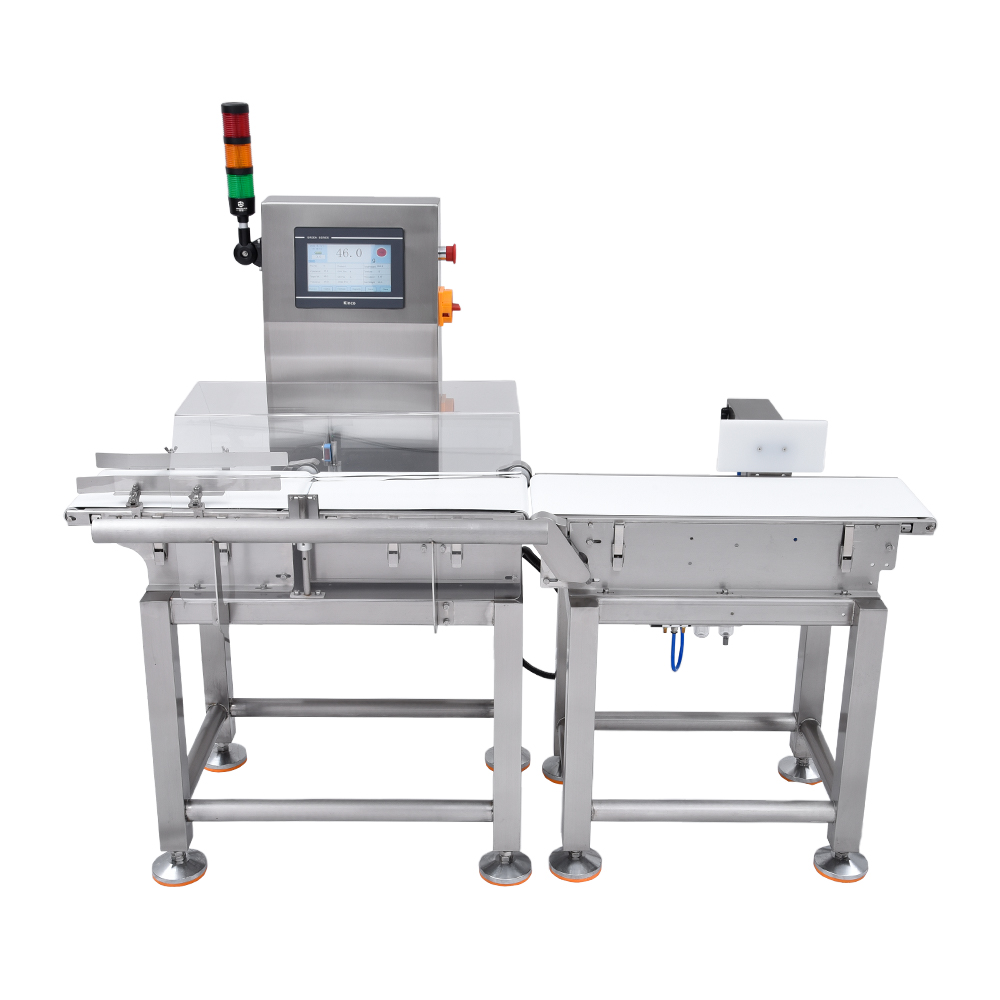
Automaatne tagasilükkamise ajastus on üks olulisemaid toimivusi kaasaegsetes konveerilindade metallituvastajates . See ajastusmehhanism määrab täpselt, millal tuvastatud metalli kontaminatsioon põhjustab toote tagasilükkamise tootmisliinilt. Tagasilükkamise ajastuse hindamise ja seadistamise oskused on olulised tootjatele, kes soovivad minimeerida toote kaotust, säilitades samas absoluutse kontaminatsiooni ennetamise. Teie tagasilükkamissüsteemi reageerimiskiirus mõjutab otseselt nii ohutusnõuetele vastavust kui ka tootmise efektiivsust.

Tagasilükkamise ajastuse hindamise protsess nõuab mitme muutuja tasakaalustamist, sealhulgas konveieriliiat kiirust, toote suurust, tuvastustundlikkust ja mehaanilise ümberjuhtimisseadme reageerimisvõimet. Kui tunnel metallide detektor tuvas saastunud eset, peab süsteem arvutama täpselt hetke, mil aktiveerida pneumaatilised või mehaanilised väljalaskemehhanismid. Sobimatu ajastuse seadistus võib põhjustada kas saastuse jätmise tuvastamata või lubatavate toodete tooted vajadusetu tagasilükkamise, mõlemad stsenaariumid kaasavad olulisi tehnilisi ja regulaatorseid tagajärgi.
Tagasilükkamise ajastuse mehhanismide mõistmine
Kuidas toimuvad tuvastus- ja tagasilükkamisjärjestused
Kaasaegsed pakendusliini detektorid toimivad täpselt sünkroonitud jadadena, mille algus on seotud metallist eseme sisenemisega tuvastusvälja. Metallituvastussüsteem saadab elektrilise signaali tagasilükkamise mehhanismile, kui tuvastatakse saastumine. See signaal peab läbima juhtimisahela, aktiveerima pneumaatilised solenoidid või mehaanilised käed ning füüsiliselt eemaldama toote enne selle väljumist tuvastuspiirkonnast. Täielik protsess toimub tavaliselt millisekundites, mistõttu tuleb kõrgkiirusel tootmisliinil selle tõhusaks töötamiseks kasutada väga täpset ajastuse kalibreerimist.
Erinevad tagasilükkamissüsteemid kasutavad erinevaid reageerimismehhanisme. Pneumaatilised õhuliigutid kasutavad kontamineeritud esemeid konveierilt kõrvale lükkamiseks rõhutud õhku. Mekaanilised ploovad kasutavad füüsilist käe, et tooteid küljelt liigutada. Magnetseparatorid tõmbavad ferroosseid materjale tootevoost kõrvale. Iga süsteemitüübi reageerimisomadused on erinevad ning neid tuleb täpselt sobitada teie konveieri kiiruse ja tootevoolu kiirusega, et vältida nii viivitusi tagasilükkamisel kui ka liialt varajasi aktiveerumisi, mis võiksid lubatud tooteid kahjustada.
Tagasilükkamise täpsust mõjutavad olulised muutujad
Konveerilindla kiirus on peamine muutuja, mis mõjutab tagasilükkamise ajastamise nõudeid. Kiiremini liikuv pakendusjoon tähendab, et avastamise järel tuleb tagasilükkamise mehhanismi aktiveerida palju varasemalt, et saaks saastatud tooteid kinni püüda enne nende läbimist ümberjuhtimispunktis. Aeglasema liikumisega jooned võimaldavad hilisemat aktiveerimist ilma saastatud toodete kaotamiseta. Lisaks määrab avastusakna ja tagasilükkamispunkti vaheline füüsiline kaugus seda, kui palju aega juhtsüsteemil on signaali töötlemiseks ja mehaaniliste reaktsioonide aktiveerimiseks.
Toote suurus ja kaaluvus mõjutavad oluliselt ajastuse hindamist. Raskemad või suuremad tooted nõuavad tõhusaks kõrvalejuhtimiseks rohkem jõudu ja tagasilükkamise mehhanismil võib olla vaja lisaaega, et füüsiliselt liigutada tooted tootmisliinilt kõrvale. Ühel ja samal pakendusliinil olevate toodete tiheduse erinevused mõjutavad seda, kui ennustatavalt tooted liikuvad avastuspiirkonnas läbi. Keskkonnategurid – sealhulgas vibratsioon, niiskus ja temperatuuri kõikumised – võivad põhjustada väikseid viivitusi pneumaatiliste reageerimisaegades, mistõttu on vajalikud täpselt mõõdetud ajastuse kohandused.
Teie süsteemi tagasilükkamise jõudluse hindamine
Testimis- ja mõõtmismeetodid
Tuleb rakendada süstemaatilisi testiprotokolle, et hinnata, kas teie konveierlindade metallituvastajad saavutavad optimaalse tagasilükkamise ajastuse. Alustage testtoodete läbikäiguga tootmisliinil töökiirusel, kus testtooted sisaldavad teadaolevaid metalli saasteaineid. Need testproovide peavad hõlmama ferroosseid materjale, mitteferroosseid metalle ja erineva suurusega roostevabu terast, et simuleerida reaalseid saastumissituatsioone. Dokumenteerige, kas tagasilükkamised toimuvad järjepidevalt määratud ümbersuunamiskohas või kas ajastuse kõikumised põhjustavad mitme testis käigu vältel ebakohordseid tulemusi.
Sobivuse kontrollimise punkti järjepidevuse registreerimine nõuab tähelepanelikku vaatlust ja mõõtmist. Märgi oodatav sobivuse kontrollimise asukoht oma konveierisüsteemil ja jälgige, kui palju testitavaid ühikuid suunatakse tegelikult just selles kohas teisale ning kus nad tegelikult eemaldatakse. Aegamööda kaamerad või kõrgkiiruslik video võimaldab fikseerida täpselt hetke, mil tuvastus toimub, ja võrrelda seda hetke mehaanilise sobivuse kontrollimisega. Kui aegumise erinevus ületab 50 millisekundit, viitab see tavaliselt vajadusele süsteemi kalibreerimist kohandada, et tagada usaldusväärne metalliinspektsiooni tulemus kõigis tootmistingimustes.
Aegumisprobleemide ja valesti töötamise režiimide tuvastamine
Ebapiisvad tagasitõmbamise ajastamise probleemid ilmnevad mitmes nähtavas ebaõnnestumismustris. Liiga vara ajastatud aktiveerimine, kus tooted suunatakse ümber enne kui nad jõuavad tegelikult optimaalsele suunamiskohale, põhjustab tarbetut toote kaotust ja suurendab tootmis- ning töökulusid. Liiga hilja ajastatud aktiveerimine võimaldab potentsiaalselt saastatud toodetele täielikult vältida tagasitõmbamispiirkonda, mis teeb tõsiseid toiduohutuse või tootmisega seotud kvaliteediprobleeme. Ebakorrapärane ajastamine, kus tagasitõmbamine aktiveerub ebakorrapäraselt, viitab allasuvatele probleemidele signaalide edastamises, pneumaatilises rõhu reguleerimises või mehaaniliste komponentide kulutumises, mille korral on vaja kiiresti läbi viia tunnelmetallidetektori hooldus ja uuesti kalibreerimine.
Keskkonnatingimuste ja tootmisprotsessi muutused nõuavad sageli tagasilükkamise ajastuse uuesti hindamist. Ümberkaudse temperatuuri kõikumised muudavad pneumaatilise vedeliku viskoossust ja rõhu ülekannekiirust. Aegadevahelised niiskusmuutused mõjutavad elektriliste komponentide reageerimisvõimet ja signaalitöötluse usaldusväärsust. Vananevad transpordilindid võivad arendada väikseid kiirusmuutusi, mis aeglaselt suurendavad tagasilükkamise ajastusvigasid. Regulaarne jälgimine tagab, et teie pakendusliini detektor säilitab pideva töökindluse ning aitab tuvastada hetke, mil ajastuse kohandamine on vajalik toiduohutuse ja toote kvaliteedinormide säilitamiseks.
Tagasilükkamise ajastuse optimeerimine tootmise tõhususe parandamiseks
Kalibreerimise ja seadistamise parimad tavapärasused
Õige kalibreerimine algab baasajamõõtmiste tegemisega kontrollitud tingimustes. Tehke mitu testtsüklit teie standardse töökiirusel ja püsivate tooteomadustega. Muutke vähendamise ajastusparameetreid väikeste sammude kaupa ning jälgige samas vähenduspunkti stabiilsust. Enamikul kaasaegsetel konveierilindal asuvatel metallitunduritel on digitaalsed seadistusliideseid, mis võimaldavad täpseid millisekunditasemelisi ajastusmuudatusi ilma riistvaramuudatusteta. Dokumenteerige kõik kalibreerimisseadistused ja täpselt tootmisetingimused, mille korral testid läbi viidi, tulevaseks viitamiseks ja probleemide lahendamiseks.
Süsteemi rõhk ja elektrilise signaali tugevus mõjutavad otseselt tagasilükkamismehhanismi reageerimisaegu. Veenduge, et pneumaatiline õhuto supply säilitab tööaegadel pideva rõhu, sest isegi 5 PSI suurused rõhukõikumised võivad märgatavalt mõjutada tagasilükkamise ajastust. Kontrollige elektrilisi ühendusi ja signaalikaableid korrosiooni või kahjustuste suhtes, mis võiksid põhjustada edastusviivitusi. Testige solenoidventiili reageerimisvõimet eraldi, et kinnitada, et need komponendid aktiveeruvad kohe pärast avastussignaali saamist. Kõigi ajastuslikult kriitiliste komponentide täielik hooldus tagab teie metalliinspektsioonisüsteemi usaldusväärse töö järjepidevate tootmisjooksude vältel.
Parameetrite kohandamine erinevate tootmissituatsioonide jaoks
Erinevad tooted nõuavad kohandatud ajastuskonfiguratsioone, mis on optimeeritud nende konkreetsete omaduste jaoks. Kergemad ja väiksemad esemed võivad vajada varasemat heitmisaktiveerimist kui raskemad suured tooted, sest nad liiguvad tuvastuspiirkonnas kiiremini. Kõrgemad konveierikiirused nõuavad proportsionaalselt kiiremat heitmisreaktsiooniaega võrreldes aeglasema kiirusega pakendusliinide detektorite rakendustega. Tootjad, kes käivitavad mitmeid tootmismäärasid erinevate kiirustega ja tootetüüpidega, peaksid säilitama eraldi kalibreerimisprofiele, mida saab kiiresti valida tootmissenaariumide vahetamisel, tagades nii metalliinspektsiooni järjepideva tulemuslikkuse kõigis tootmistes keskkondades.
Tuleb arvestada hooajaliste ja toimivuste erinevustega ning need tuleb kaasaegses ajastusstrateegias arvesse võtta. Talvistes kuudes, mil tootmisrajatiste temperatuur on madalam, võib pneumaatilise vedeliku viskoossuse muutumise tõttu olla vaja veidi kohandada ajastust suveperioodist erinevalt. Uute toodete turuletoomisel tuleb enne täismahulise tootmise käivitamist kohe hinnata, kas tagasilükkamise ajastus on sobiv. Kvartaliselt läbi viidav uuesti kinnitamise grafik aitab tuvastada ajastuse nihkumist enne, kui see põhjustab tootmisprobleeme, säilitades seeläbi usaldusväärsuse ja täpsuse, mida nõuavad kaasaegsed toiduohutusnõuded ja kvaliteedinormid.
KKK
Mida juhtub, kui minu konveierlindile paigaldatud metallide avastajate tagasilükkamise ajastus on liiga varajane?
Seadistamise tagasilükkamise ajastuse liiga vara määramine põhjustab toote liiga vara kõrvalejuhtimist enne kui toode jõuab tegelikult optimaalsele tagasilükkamise kohale. See viib toote raiskamiseni, tootmise efektiivsuse vähenemiseni ja tootmisprotsessi kulude tõusuni. Tooted võivad olla tagasi lükatud enne, kui saaste on isegi kinnitatud, mis põhjustab lubatava kauba vajadusetut kaotsiminekut ja teie pakendusliini detektoris üldise läbilaskevõime vähenemist.
Kui sageli tuleb minul oma tunnelmetallidetektori tagasilükkamise ajastust kontrollida?
Tagasilükkamise ajastuse kontrollimine tuleb teha kvartalis tavapärastes töötingimustes või kohe pärast konveierikiiruse, tootetüübi või metalliinspektsiooniseadme hooldusmuudatuste tegemist. Keskkonnatingimuste muutused, komponentide vananemine ja aastaaegsed kõikumised võivad ajastus täpsust aeglaselt mõjutada, mistõttu on regulaarne kontrollimine oluline, et tagada teie pakendusliini detektoris usaldusväärne saasteainete ennetamine.
Kas tagasilükkamise ajastus võib mõjutada metallituvastuse toiduohutuslikkuse nõuete täitmist?
Jah, sobimatu tagasilükkamise ajastus mõjutab otseselt toiduohutuslikkuse nõuete täitmist. Kui saastatud tooted jõuavad tagasilükkamiskohast mööda hilja toimuvale ajastusele tuginedes tarbijateni, tekib tõsine ohutusprobleem ja regulaatorilised rikkumised. Toiduohutusnõuete kohaselt tuleb dokumenteerida, et teie konveieril asuvad metallituvastid eemaldavad pidevalt saastatud tooted, mistõttu on täpse tagasilükkamise ajastuse kontrollimine oluline nõuete täitmise säilitamiseks ja teie brändi maine kaitseks.