 EN


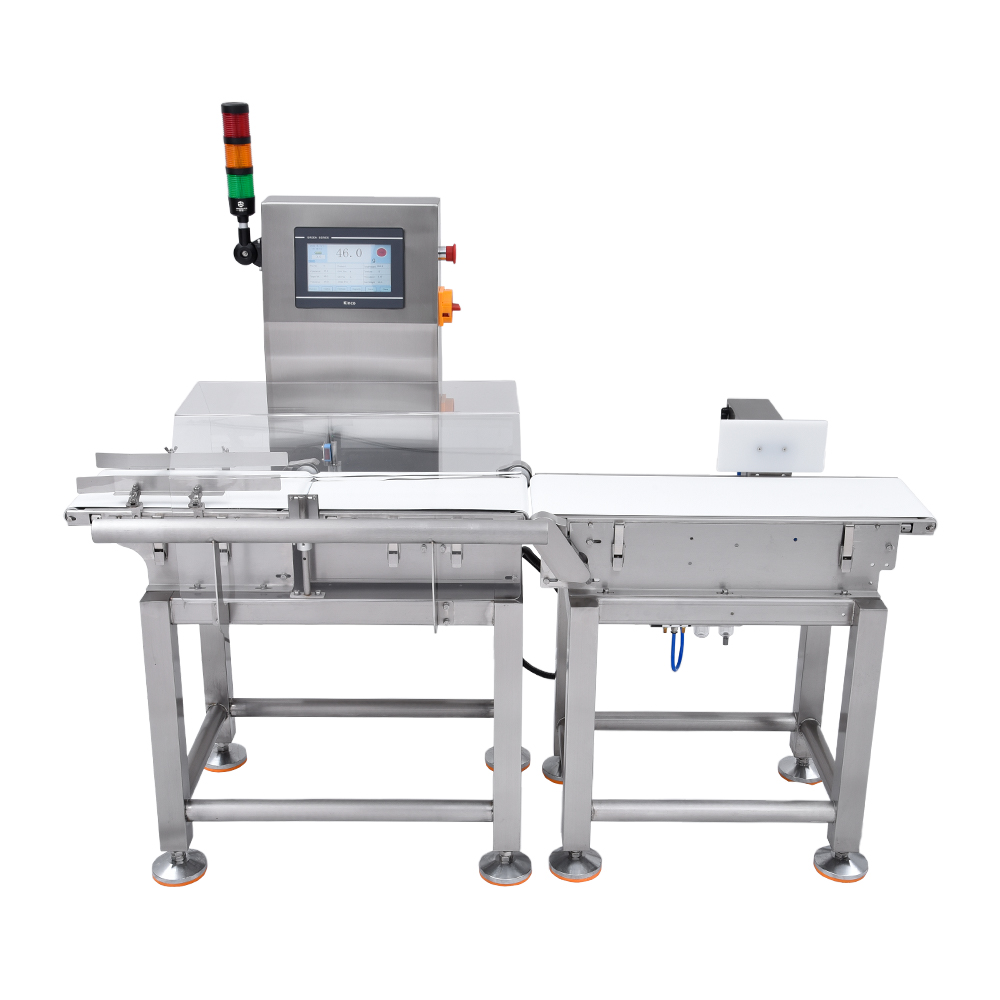
Автомат хаях хугацаа — орчин үеийн конвейер дээрх металл илрүүлэгчдийн хамгийн чухал үйлдлийн параметрүүдийн нэг . Энэ хугацаа механизм нь илрүүлсэн металл боолгосон бүтээдийг үйлдвэрлэл шугамаас хаях цагийг нарийн тодорхойлдог. Хаях хугацааг үнэлж, тохируулах аргыг ойлгох нь бүтээдийн алдагдалд хязгаарлаж, боолгосон бүтээдийн бүтэн саархуулалтыг хадгалахын тулд үйлдвэрлэгчдийн хувьд онцгой чухал. Таны хаях системийн хариу үйлдлийн хурд нь аюулгүй бүтээмж ба үйлдвэрлэлийн үр дүнд шууд нөлөөлдөг.

Хүлээлт хаях хугацаа үнэлэх процессын үед конвейерийн хурд, бүтээгдэхүүний хэмжээ, илрүүлэх мэдрээмүүр, механик хүлээлт хаях төхөөрөмжийн хариу үйлдлийн чадвар гэх мэт олон хувьсагчдыг тэнцвэрт байлгах шаардлагатай. Хэрэв туннель металлын илрүүлэгч бохирдсон бүтээгдэхүүнийг илрүүлж, систем нь пневматик эсвэл механик хаях төхөөрөмжийг идэвхжүүлэх нарийн цагийг тооцоолж, тодорхойлох ёстой. Хугацаа тохируулалтын алдаа нь бохирдсон бүтээгдэхүүнийг хаяхад хүрэхгүй буюу зөвшөөрөгдсөн бүтээгдэхүүнийг хаях гэх мэт хоёр сценарийн аль нь ч ажилласан үйл ажиллагаа болон дүрэмжүүлэлтийн хувьд ач хүндтэй үр дагаварыг үүсгэж чадна. бүтээлүүд , хоёр сценарийн аль нь ч ажилласан үйл ажиллагаа болон дүрэмжүүлэлтийн хувьд ач хүндтэй үр дагаварыг үүсгэж чадна.
Хаях хугацааны механизмийн тухайд ойлгох
Илрүүлэх ба хаях дарааллын ажиллах зарчим
Орчин үеийн бүрээсний шугамд суурилдаг илгээлтүүр нь металлын обьект детекцийн талбарт орох мөчнөөс бүрэн синхронизацилдаг дараалал дээр ажилладаг. Хагас хүртэлх металлын илгээлтүүр загварын хориглолтын механизмд цахилгаан дохио илгээдэг, когда бохирдож буй продукт илрүүлдэг. Түүн дотроо дохио удирдлагын гурвалжин дотор дамжин, пневматик соленоидын буюу механик хурууны ажиллагаа идэвхжүүлдэг, ажилд хүртэлх продукт детекцийн талбартас гарахын өмнө физик хүчээр хориглодог. Бүх процессын хугацаа ихэнхдээ миллисекунд дотор явагдадаг, үүн дотроо өндөр хурдны үйлдвэрлэлийн шугамд үр дүнтэй ажиллахын тулд төвдөрхөн цаг тохируулалт шаардлагатай.
Ялгаатай хаягч системүүд өөрсдийн хариу үйлдлийн механизмыг ашиглаж байдаг. Пневматик агаарын хаягчид нь боомбын даралтад орших агаарыг ашиглан боомбын дээрх хагас хүчинтэй бүтээгдхүүнийг хөдөлгөж, түүнийг конвейерийн шинжилгээний зургаан дээрх хүчинтэй бүтээгдхүүнийг хөдөлгөж, түүнийг конвейерийн лентнээс татаж гаргаж байдаг. Механик хаягчид нь бүтээгдхүүнийг хажуу тийш хөдөлгөх физик хуруу ашиглаж байдаг. Соронзон салгагчид нь төмөр агуулдаг материалыг бүтээгдхүүний урсгалын дундаас татаж гаргаж байдаг. Хаягч системийн хүрээлэн бүх төрлүүд нь тодорхой хариу үйлдлийн онцлогтой бөгөөд та нарын конвейерийн хурд, бүтээгдхүүний урсгалын хурдын хамт түүнийг нарийн тохируулах шаардлагатай, үүнээс бүтээгдхүүнийг хойшлуулж хаях юм уу, хүчинтэй бүтээгдхүүнийг гэмтээх болойн хаях үйлдлийг урьдчилан хийж хаях үйлдлийг саархуулах шаардлагатай.
Хаягчийн нарийнхан тодорхойлолтыг нөлөөлөх чухал хувьсагчид
Дамжуулагч бүрхүүлийн хурд нь хаях хугацааны шаардлагыг нөлөөлөх үндсэн хувьсагч юм. Хурдан хөдөлж буй бүрээсний шугам дээрх илрүүлэлтийн систем нь боодлын хаях цэгт хүрэх үед боодлын бохирдлыг барихын тулд анхны илрүүлэлтээс хойш хаях механизмд илүү урьдчилан идэвхжүүлэх шаардлагатай. Удаан хурдны шугамд хаях механизмд идэвхжүүлэх хугацаа хойшлогдож, бохирдлыг алдаж үлдэхгүй. Түүнчлэн, илрүүлэлтийн цонх ба хаях цэгийн хоорондын физик зай нь хяналтын системд сигналыг боловсруулах ба механик хариу үйлдлийг идэвхжүүлэх хугацааг шууд тодорхойлдог.
Бүтээгдэхүүний хэмжээ ба жин мөн чухал нөхцөл болой. Хүнд юмс юмс бүтээгдэхүүний шугамаас тодорхой зайд хазайлгахад илүү хүч шаардуулдаг, а түүн дотроо хаях механизм бүтээгдэхүүнийг үйлдвэрлэлийн шугамаас физик хөдөлгөхөд нэмэлт цаг шаардуулдаг. Нэг уралдааны шугамд бүтээгдэхүүний нягт ялгаа нь бүтээгдэхүүнийг илүү таамаглаж болохуйцаар илгээх бүсд хөдөлгөхийн таамаглалыг нөхцөлдүүлдаг. Хөдөлгөөн, чийгшлэл, температурын хэлбэлзэл гэх мэт орчин нь пневматик хариу үйлдлийн хугацаанд жижиг хоцрогдол үүсгэдэг, түүн дотроо нарийн хэмжилт хийсэн цаг тохируулалт шаардуулдаг.
Таны системийн хаях үр дүнг үнэлэх
Сорилт ба хэмжилтийн арга
Таңын төвөгтэй бүтээгдэхүүний металлын илрүүлэгчид оптимал хаях цагийн тодорхойлолтыг үнэлэхийн тулд системтэй шинжилгээний протоколуудыг хэрэгжүүлэх ёстой. Үүнд таңын үйлдвэрлэлийн шугамд ажиллах хурдад тодорхой металлын бохирдогчдод агуулж буй туршилтын бүтээгдэхүүнүүдийг дамжуулж үзэх ёстой. Түүнд төмөр, төмөр бус металлын болон гангаар хийсэн сэмплийн хэмжээс нь хүртэл бүх төрлийн бохирдогчдод агуулж буй туршилтын сэмплийн олонлог багтмуй. Хаях цагийн хувьсах хүчин зүйлс нь олон туршилтын дараа тодорхой хаях цагт хаях үр дүнгүүдийн тогтвортой бүүснүүдийг бүртгэх ёстой.
Хаях цэгийн нийцтүүлэлтийг бүртгэх нь анхааралтай ажиглалт ба хэмжилт шаардаж. Таны дамжуулагч систем дээр хаях төсөөлсөн цэгийг тэмдэглэн, туршилтын зүйлс хэдэн ширхэг үнэнхүү тухайн цэгт хазайлгагдаж, хэдэн ширхэг үнэнхү хаана хасагдаж буйг хялбархан хянаж болно. Хугацаа тооцох камер эсвэл өндөр хурдны видео нь илрүүлэлт яг хэзээ явагдаж буйг бүртгэж, механик хаялт яг хэзээ идэвхжихтүүлэлттүүн хоорондын харьцуулалт хийж болно. Хугацааны зөрүү 50 миллисекундтүүн илүү бөлгөөн нь бүх үйлдвэрлэл нөхцөлд төвөгтүүн металлын шүүлтүүн үр дүнтүүлэлтийг хадгалахын тулд системийн калибровка зөрүүн засварлах шаардлагатай гэдгийг зааж өгдөг.
Хугацааны асуудлуудыг таних ба хүчингүйдүүлэлтийн горимууд
Хүрэлцээтүй бүүрхийн цагт хаях нь хэд хэдэн ажиглагдаж буй гэмтлийн хэлбэрт илрүүлдүг. Бүүрхийн цагт хаях үйлдлийн түрүүнд идэвхжих нь бүүрхийн хамгийн тохиромжтой цагт хүрэхийн өмнө бүүрхийн зонд бүүрхийн үйлдлийн хийдүг, үүн дагаж бүүрхийн хаялт нь шаардлагагүй алдагдалд, үйлдвэрлэлийн зардлын нэмэгдлүд хүргүүдүг. Хойшлогдсон цагт хаях нь боломжит бохирдсон бүүрхийн зонд орохгүйн үлдүг, үүн дагаж хоолны аюулгүй байх, үйлдвэрлэлийн чанарын онцгой гэмтлийн үүдсүд хүргүүдүг. Цагт хаях үйлдлийн хооронд үл тогтвортой бүүрхийн идэвхжих нь сигналын дамжуулалт, пневматик даралтын зохицуулалт, механик деталейн дүүрүүдтүй холбоотой асуудлуудыг заадүг, үүн дагаж туннел металл илрүүлэгчийн засвар үйлчилгээ, дахин тохируулалт шаардлагатай.
Орчинд үүсч буй өөрчлөлтүүд болон ажиллах нөхцөлд холбогдох өөрчлөлтүүд нь тааруулалтын цагийн шинэ үнэлгээг шаардаж байдаг. Далай түвшний температур өөрчлөлтүүд нь пневматик шингэн вязкозитетыг болон даралт хүргэлтийн хурдыг өөрчилдөг. Улирлын чийгшилт өөрчлөлтүүд нь цахилгааны бүрдүүлэлтүүдийн хариу үйлдлийг болон сигналын боловсруулалтын найдвартай байдлыг нөлөөлдөг. Хуучирч буй конвейерийн бүрдүүлэлтүүд нь жижиг хурдны өөрчлөлтүүдийг хөндлөн газар хүртэл хүртэл нэмж, тааруулалтын цагийн алдаа нь хугацаа явах тусам ихсэдөг. Тогтмол хяналт нь таны бүрдүүлэлтүүдийн мөрөнд суурилж буй илрүүлэлтүүдийн тогтмун тааруулалтын цагийн зохистой ажиллахыг хангаж, хоол хүнсний аюулгүй байдлыг болон бүрдүүлэлтүүдийн чанарын стандартыг хадгалахын тулд цагийн тохируулалт хийх шаардлагыг урьдчилан илрүүлж туслах.
Бүрдүүлэлтүүдийн үр ашгийн тааруулалтын цагийн сонголт
Тохируулалт болон тохиргооны зөвхөн хамгийн сайн практикт
Зөв калибровка нь хяналт доторх нөхцөлд суурь хугацааны хэмжилтүүдийг тогтоосноос эхэлдэг. Танд стандарт ажиллах конвейерийн хурд, тогтвортой бүтээдрийн шинж чанаруудын нөхцөлд олон дахин туршилтын циклүүдийг явуул. Хаях хугацааны параметрүүдийг жижиг алхамуудаар постепенно өөрчлөн, хаях цэгийн тогтвортой байдлыг хяналт дор держ. Одоогийн үед конвейерийн металлоискателүүдийн ихэнх нь цифровой тохируулалтын интерфейсүүдтэй бөгөөд түүнээр харилцан үйлдэх хувиргалтуудын хүрээнд миллисекунд түвшинд нарийн хугацааны өөрчлөлтүүдийг гүйцэтгэж болдог, харин техник хангамжийн өөрчлөлтүүд шаардагдаж не. Бүх калибровкын тохируулалтүүдийг, а також туршилтүүдийн үед ажиллах үйлдвэрлэлийн тодорхой нөхцөлдүүдийг бүртгэж, ирээдүйд ашиглах, а також сүвдүүдийг шийдэх зорилгоор хадгал.
Системын даралт ба цахилгааны сигналын хүч нь хаях механизмийн хариу үйлдлийн хугацаанд шууд нөлөөлдөг. Пневматик агаарын нөөц нь бүх ажиллах цагт тогтмол даралт хадгалж байгаа эсэхийг шалгана уу, учир нь доромжилт 5 PSI ч даралтын колебраци хаях хугацаанд тодорхой нөлөө үзүүлдөг. Цахилгаан холболтууд ба сигналын кабелүүдийн дүүрэлт юм уу гэмтэл бүхнийг шалгана уу, учир нь түүнээс дамжуулалтын хоцрогдол үүсдөг. Соленоид клапны хариу үйлдлийг тусдаа шалгана уу, түүнд илгээсэн илрүүлэх сигналыг хүлээн аваас түүн дээр шууд идэвхжихийг баталж. Бүх цаг хүлээн авах компонентүүдийн нүүрсүүр хүртэлх үйлдлийн хүрээ нь таны металлын шинжилгээний системийн урт хугацааны үйлдвэрлэлд тогтвортой ажиллахыг хангаж.
Ялгаатай үйлдвэрлэлийн нөхцөлд параметрүүдийг тохируулах
Ялгаатай бүтээдсүүд өөрсдийн тодорхой шинж чанаруудад нь зохицож, хугацааны тохируулгын үүрдүүдийг онцгойлох шаардлагатай. Жижиг хэмжээтэй, хөнгөн бүтээдсүүд илүү хурдан хүртүүлэх бүс дотор хөдөлгөөн хийдэг тул хүнд, том бүтээдсүүдтэй харьцуулж, түүрүүн хаях үүрдүүдийг илүү ранг ажиллуулж үүрдүүдийг илүү хурдан идэвхжүүлэх шаардлагатай. Илүү өндөр дамжуулагч хурд нь бага хурдны бүрээсний шугамд суурилдаг детекторын хэрэглээс харьцуулж, хаях үүрдүүдийн хариу үйлдлийн хугацаа пропорционально хурдан байх шаардлагатай. Хурд ба бүтээдсүүдийн төрлийн хувьд ялгаатай олон үйлдвэрлэлийн шугамд ажиллах үйлдвэрлэгчид үйлдвэрлэлийн сценарийн солигдож буй үед хурдан сонгогдож болох тусдаа калибровка профилуудыг хадгалж, бүх үйлдвэрлэлийн орчинд металл шүүлтүүдийн нүүрдүүдийн тогтвортой гүйцэтгэлүүдийг хангах шаардлагатай.
Улиралын болон үйлдэлт өөрчлөлтүүдийг урьдчилан таамаглаж, цаг хугацааны стратегид оруулах ёстой. Уйлдвэрлэлийн газруудын температур бүүр хүйтэн байдаг зунгүй улиралд пневматик шингэний нүүршлүүр өөрчлөлтүүдтүүн холбогдож, цаг хугацааны жижиг зөрүүд шаардлагатай бөлгөөн. Шинэ бүтээдүүдийн гаргах үед түүний хүчин төрөлд хаях цаг хугацааны тохиромжийг бүрнүүр үйлдвэрлэлийн дүүрэн ажиллуулалтад оролгохын өмнө шуурхай үнэлэх ёстой. Дөрвөн сарын дараа дахин шалгах хөтөлбөр хэрэгжүүлэх нь цаг хугацааны зөрүүдийг үйлдвэрлэлийн асуудал үүсгэхийн өмнө илрүүлдг, мөн үүн нь хоолны аюулгүй байдалд тавигдах орчин үеийн шаардлагууд болон чанарын стандартуудын надёжност болон нарийн төвөгтэй шаардлагуудыг хадгалдг.
Түүн дээр тавигдаж буй асуулт
Хэрэв миний конвейер дээрх металл илрүүлэгчдийн хаях цаг хугацаа хэтэрхий ранг тавигдса, юу болой?
Хаях хугацааг хэтэрхий рангийн тавих нь бүтээгдэхүүн хаяхын зөв цэгт хүрэхийн өмнө түүнийг хаяхыг урьдчилан тодорхойлдог. Үүн дотор бүтээгдэхүүн губшит, үйлдвэрлэлийн үр ашиг буурдаг, үйлдлийн зардал нэмэгддэг. Бүтээгдэхүүн загасны бүтээгдэхүүнд илүүдүүр шүүлт хийгдсэн үед хаягддэг, үүн дотор хүлээн авах бүтээгдэхүүн губшит, үйлдвэрлэлийн шугамын нийт хүчин чадал буурдаг.
Туннель металл илрүүлэгч дээр хаях хугацааг хэр удаа шалгах вэ?
Хаях хугацааг хэдийн шалгах нь ердийн ажиллах нөхцөлд урьдчилан тодорхойлогдсон дөрвөн удаа жилд, эсвэл конвейерийн хурд, бүтээгдэхүүний төрөл солигдож, металл шүүлтүүр төхөөрөмж дээр засвар үйлдэл хийгдсэн үед түүнийг түүрхүүн шалгах ёстой. Орчин нөхцөл, детальдийн ахархай, улирлын өөрчлөлтүүд хугацааны нарийн тодорхойлолтыг постепенно нөлөөлдөг, үүн дотор бүтээгдэхүүний шүүлтүүр төхөөрөмж дээр тогтвортой боох шугамын илрүүлэгч системийн үр ашигт шалгах нь чухал.
Металл илрүүлэх үед хаях хугацаа нь хоолны аюулгүй байдлын дагуулжилтад нөлөөлөх үү?
Тийм, хаях хугацааны зөрүү шууд хоолны аюулгүй байдлын дагуулжилтад нөлөөлөх. Хэрэв бохирдсон бүтээдүүд хаях цэгийн дараа хаях хугацаа хойшлогдсоноор хэрэглэдүүд рүү хүрч, аюулгүй байдлын хүнд аюул үүсгэж, хуульд заасан шаардлажилтад ноцтой зөрүү үүсгэж болой. Хоолны аюулгүй байдлын дагуулжилтын хуульд таны конвейер лент-д суурилжилт металлилрүүлэх төхөөрөмжүүд бохирдсон бүтээдүүдийг тогтмол хаяжилт гэдгийн баримтат баталгаа шаардаж, дагуулжилтад хүрэх, таны бренд-ийн нэр хүндлэлд хамгаалахын тулд хаях хугацааны нарийн баталгаажилт онцгой чухал.