 EN


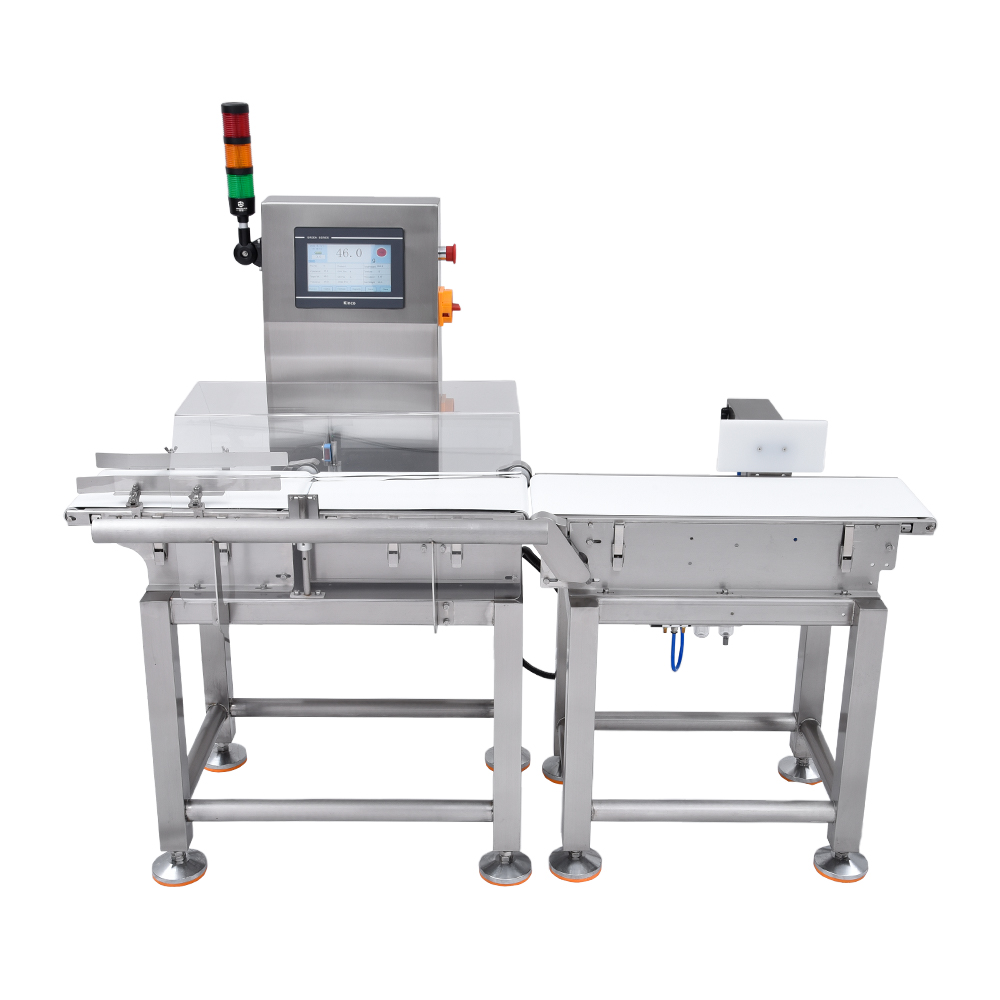
Reglarea automată a temporizării respingerii reprezintă unul dintre cei mai critici parametri operaționali ai echipamentelor moderne detectoare de metale pentru benzi transportoare . Acest mecanism de temporizare determină exact momentul în care un contaminant metalic detectat declanșează respingerea unui produs de pe linia de producție. Înțelegerea modului de evaluare și configurare a temporizării respingerii este esențială pentru producători care doresc să minimizeze pierderile de produse, păstrând în același timp o prevenție absolută a contaminării. Viteza cu care răspunde sistemul de respingere influențează direct atât conformitatea în domeniul siguranței, cât și eficiența producției.

Procesul de evaluare a momentului respingerii necesită echilibrarea mai multor variabile, inclusiv viteza benzi transportoare, dimensiunea produsului, sensibilitatea detectării și capacitatea de răspuns a dispozitivului mecanic de deviere. Când un tunel detector de metale identifică un articol contaminat, sistemul trebuie să calculeze momentul exact în care activează mecanismele pneumatice sau mecanice de ejection. Configurarea incorectă a momentului poate duce fie la omiterea contaminării, fie la respingerea nejustificată a produselor acceptabile produse , ambele scenarii având consecințe operaționale și reglementare semnificative.
Înțelegerea mecanismelor de respingere în funcție de moment
Modul în care funcționează secvențele de detectare și respingere
Detectorii liniilor moderne de ambalare funcționează pe secvențe sincronizate cu precizie, care încep imediat ce un obiect metalic pătrunde în câmpul de detectare. Sistemul de inspecție a metalelor emite un semnal electric către mecanismul de respingere atunci când este identificată o contaminare. Acest semnal trebuie să parcurgă circuitul de comandă, să activeze electrovalvele pneumatice sau brațele mecanice și să elimine fizic produsul înainte ca acesta să părăsească zona de detectare. Întregul proces are loc, de obicei, în milisecunde, necesitând o calibrare extrem de precisă a temporizării pentru a funcționa eficient pe liniile de producție de înaltă viteză.
Sistemele diferite de respingere folosesc mecanisme de răspuns variate. Diverterele pneumatice cu aer utilizează aer comprimat pentru a împinge articolele contaminate în afara benzii transportoare. Plugurile mecanice folosesc o brață fizică care deviază produsele lateral. Separatoarele magnetice extrag materialele feromagnetice din fluxul de produse. Fiecare tip de sistem are caracteristici de răspuns distincte, care trebuie potrivite cu precizie vitezei benzii transportoare și debitului de produse, pentru a preveni atât respingerile întârziate, cât și activările premature, care ar putea deteriora produsele acceptabile.
Variabile critice care influențează acuratețea respingerii
Viteza bandelor de transport este principala variabilă care influențează cerințele de timp de respingere. Un sistem de detecție a liniilor de ambalare cu deplasare mai rapidă trebuie să activeze mecanismele de respingere mult mai devreme după detectarea inițială pentru a detecta contaminarea înainte ca produsele să treacă punctul de deviere. Liniile cu viteză mică permit activarea ulterioară fără a pierde contaminarea. În plus, distanța fizică dintre fereastra de detectare și punctul de respingere determină direct cât timp are sistemul de control pentru a procesa semnalul și a activa răspunsurile mecanice.
Dimensiunea și greutatea produsului au, de asemenea, un impact semnificativ asupra evaluării timpului. Obiectele mai grele sau mai voluminoase necesită o forță mai mare pentru a fi deviate în mod eficient, iar mecanismul de respingere poate avea nevoie de timp suplimentar pentru a le muta fizic de pe linia de producție. Variațiile de densitate între produsele de pe același detector de linie de ambalare afectează modul în care articolele se deplasează în mod previzibil prin zona de detectare. Factorii de mediu, inclusiv vibrațiile, umiditatea și fluctuațiile de temperatură pot introduce ușoare întârzieri în timpul de răspuns pneumatic, necesitând ajustări de cronometru măsurate cu atenție.
Evaluarea performanţei sistemului de respingere
Metode de testare și măsurare
Trebuie implementate protocoale de testare sistematice pentru a evalua dacă detectoarele de metale cu bandă de transport ating un timp optim de respingere. Începeți prin a rula produsele de testare care conțin contaminanți metalici cunoscuți prin linia de producție la viteză operațională. Aceste probe de testare ar trebui să includă materiale ferosiere, metale neferoase și oțel inoxidabil în diferite dimensiuni pentru a simula scenarii reale de contaminare. Se documentă dacă respingerile apar în mod constant la punctul de deviere desemnat sau dacă variațiile de timp determină rezultate incoerente în mai multe încercări.
Consistența punctului de respingere înregistrat necesită o observație și o măsurare atente. Marcați locul așteptat de respingere pe sistemul dvs. de transport și urmăriți câte articole de test sunt efectiv deviate exact în acel punct, comparativ cu locul unde sunt efectiv eliminate. Camerele de sincronizare sau videoclipurile în viteză mare pot înregistra momentul exact în care are loc detectarea și îl pot compara cu momentul în care se activează respingerea mecanică. Diferențele de sincronizare care depășesc 50 de milisecunde indică, de obicei, necesitatea unor ajustări ale calibrării sistemului pentru a menține o performanță fiabilă a inspecției metalice în toate condițiile de producție.
Identificarea problemelor de sincronizare și a modurilor de defectare
Momentul inadecvat al respingerii se manifestă în mai multe tipare observabile de defectare. Activarea prematură a momentului, când produsele sunt deviate înainte de a ajunge cu adevărat în punctul optim de deviere, determină pierderi inutile de produse și creșterea costurilor operaționale. Activarea întârziată a momentului permite articolelor potențial contaminate să treacă integral pe lângă zona de respingere, provocând defecțiuni critice legate de siguranța alimentară sau de calitatea fabricației. Problemele intermittente legate de momentul respingerii, unde aceasta se activează în mod nesistematic, indică probleme subiacente în transmisia semnalului, reglarea presiunii pneumatice sau uzura componentelor mecanice, necesitând întreținere și recalibrare imediată a detectorului de metale cu tunel.
Schimbările de mediu și operaționale necesită adesea o reevaluare a momentului respingerii. Fluctuațiile temperaturii ambientale modifică vâscozitatea fluidului pneumatic și viteza de livrare a presiunii. Schimbările de umiditate sezonieră afectează răspunsul componentelor electrice și fiabilitatea procesării semnalelor. Benzile transportoare îmbătrânite pot dezvolta variații minime de viteză care amplifică în timp erorile de moment al respingerii. Monitorizarea regulată asigură menținerea unei performanțe constante a detectorului de pe linia de ambalare și ajută la detectarea momentului în care ajustările de temporizare devin necesare pentru a păstra standardele de siguranță alimentară și calitate a produselor.
Optimizarea momentului respingerii pentru eficiența producției
Metode recomandate pentru calibrare și configurare
Calibrarea corectă începe prin stabilirea măsurătorilor de referință ale timpului în condiții controlate. Efectuați mai multe cicluri de testare la viteza standard de funcționare a benzii transportoare, cu caracteristici constante ale produselor. Ajustați treptat parametrii de temporizare ai respingerii, în creșteri mici, în timp ce monitorizați consistența punctului de respingere. Majoritatea detectoarelor moderne de metale pentru benzi transportoare oferă interfețe digitale de ajustare, permițând modificări precise ale timpului la nivelul milisecundelor, fără a necesita schimbări hardware. Documentați toate ajustările de calibrare și condițiile specifice de producție în care au avut loc testele, pentru referință ulterioară și pentru rezolvarea problemelor.
Presiunea sistemului și intensitatea semnalului electric influențează direct timpii de răspuns ai mecanismului de respingere. Verificați dacă alimentarea cu aer pneumatic menține o presiune constantă pe întreaga durată a orelor de funcționare, deoarece fluctuațiile de presiune chiar și de 5 PSI pot afecta în mod vizibil momentul respingerii. Examinați conexiunile electrice și cablurile de semnal pentru coroziune sau deteriorare, care ar putea cauza întârzieri în transmisie. Testați independent răspunsul supapei electromagnetice pentru a confirma faptul că aceste componente se activează imediat la primirea semnalului de detectare. Întreținerea completă a tuturor componentelor critice din punct de vedere al sincronizării asigură funcționarea fiabilă a sistemului dvs. de inspecție a metalelor pe parcursul unor cicluri lungi de producție.
Ajustarea parametrilor pentru scenarii diferite de producție
Produsele diferite necesită configurații personalizate de temporizare, optimizate pentru caracteristicile lor specifice. Articolele ușoare, cu dimensiuni mici, pot necesita activarea mai timpurie a rejecției decât produsele masive și grele, deoarece traversează zona de detectare mai rapid. Vitezele mai mari ale benzi transportoare impun timpi de răspuns la rejecție proporțional mai rapizi, comparativ cu aplicațiile detectorilor de pe liniile de ambalare care funcționează la viteze mai reduse. Producătorii care operează mai multe linii de producție, cu viteze diferite și tipuri diverse de produse, ar trebui să mențină profiluri separate de calibrare, care pot fi selectate rapid la trecerea de la un scenariu de producție la altul, asigurând astfel o performanță constantă a inspecției metalice în toate mediile de fabricație.
Trebuie anticipate și integrate în strategia de temporizare variațiile sezoniere și operaționale. În lunile de iarnă, când instalațiile de producție sunt mai reci, se pot necesita ușoare ajustări ale temporizării comparativ cu operațiunile din vară, datorită modificărilor de vâscozitate ale fluidelor pneumatice. Lansarea unor produse noi trebuie să declanșeze imediat evaluarea corespunzătorului moment de respingere, înainte de lansarea în producție la scară largă. Implementarea unui program de re-verificare trimestrială ajută la identificarea deriverii temporale înainte ca aceasta să genereze probleme de producție, menținând astfel fiabilitatea și precizia cerute de reglementările moderne privind siguranța alimentară și de standardele de calitate.
Întrebări frecvente
Ce se întâmplă dacă momentul de respingere este setat prea devreme pe detectoarele mele de metale pentru benzi transportoare?
Stabilirea prea devreme a momentului respingerii determină o deviere prematură a produselor, înainte ca acestea să ajungă efectiv la punctul optim de respingere. Acest lucru duce la pierderea produselor, la scăderea eficienței producției și la creșterea costurilor operaționale. Produsele pot fi respinse chiar înainte ca prezența contaminanților să fie confirmată, ceea ce provoacă pierderi inutile de mărfuri acceptabile și reduce debitul general al liniei dvs. de ambalare cu sistem detector.
Cât de des trebuie să verific momentul respingerii pe detectorul meu de metale cu tunel?
Verificarea momentului respingerii trebuie efectuată trimestrial în condiții normale de funcționare sau imediat după orice modificare a vitezei benzi transportoare, a tipului de produs sau a ajustărilor de întreținere efectuate asupra echipamentului dvs. de inspecție metalică. Modificările mediului, îmbătrânirea componentelor și variațiile sezoniere pot afecta treptat precizia momentului respingerii, fapt pentru care verificarea periodică este esențială pentru menținerea unei prevenții fiabile a contaminărilor pe linia dvs. de ambalare cu sistem detector.
Poate momentul respingerii afecta conformitatea cu normele de siguranță alimentară în cazul detectării metalelor?
Da, un moment incorect al respingerii afectează direct conformitatea cu normele de siguranță alimentară. Dacă produsele contaminate trec de punctul de respingere din cauza unui moment prea târziu, acestea pot ajunge la consumatori, generând pericole grave pentru siguranță și nerespectarea reglementărilor. Normele de siguranță alimentară cer dovezi documentate că detectoarele de metale montate pe benzi transportoare elimină în mod constant produsele contaminate, fapt pentru care verificarea precisă a momentului respingerii este esențială pentru menținerea conformității și protejarea reputației mărcii dumneavoastră.
Cuprins
- Înțelegerea mecanismelor de respingere în funcție de moment
- Evaluarea performanţei sistemului de respingere
- Optimizarea momentului respingerii pentru eficiența producției
-
Întrebări frecvente
- Ce se întâmplă dacă momentul de respingere este setat prea devreme pe detectoarele mele de metale pentru benzi transportoare?
- Cât de des trebuie să verific momentul respingerii pe detectorul meu de metale cu tunel?
- Poate momentul respingerii afecta conformitatea cu normele de siguranță alimentară în cazul detectării metalelor?