 EN


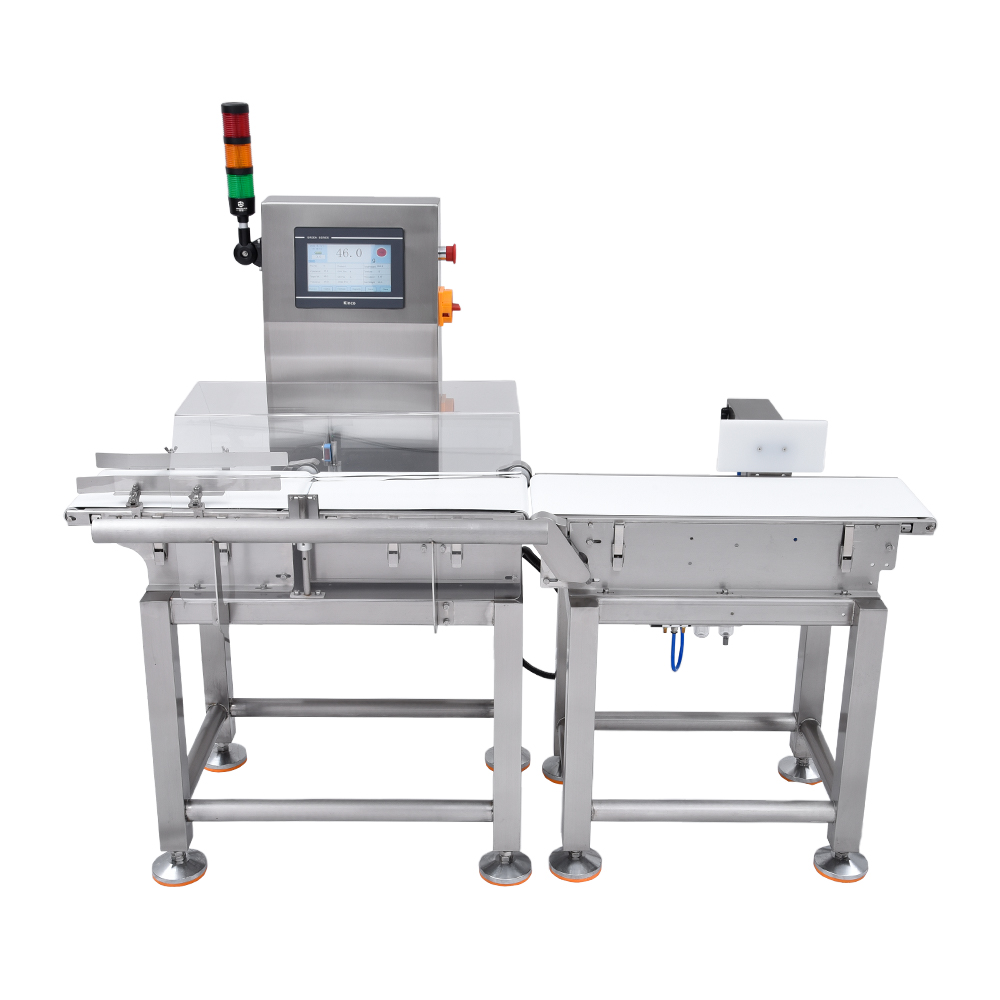
O tempo de rejeição automática representa um dos parâmetros operacionais mais críticos em detectores de metais em correias transportadoras . Esse mecanismo de temporização determina exatamente quando um contaminante metálico detectado aciona a rejeição de um produto da linha de produção. Compreender como avaliar e configurar o tempo de rejeição é essencial para fabricantes que buscam minimizar perdas de produtos, mantendo ao mesmo tempo uma prevenção absoluta de contaminação. A velocidade com que seu sistema de rejeição responde afeta diretamente tanto a conformidade em segurança quanto a eficiência produtiva.

O processo de avaliação do momento da rejeição exige o equilíbrio entre múltiplas variáveis, incluindo a velocidade do transportador, o tamanho do produto, a sensibilidade de detecção e a capacidade de resposta do desviador mecânico. Quando um túnel detector de metais identifica um item contaminado, o sistema deve calcular o momento exato para ativar os mecanismos pneumáticos ou mecânicos de ejeção. Uma configuração inadequada do momento pode resultar tanto na falha na detecção de contaminação quanto na rejeição desnecessária de itens aceitáveis produtos , sendo ambos os cenários associados a consequências operacionais e regulatórias significativas.
Compreensão dos Mecanismos de Momento da Rejeição
Como Funcionam as Sequências de Detecção e Rejeição
Os detectores modernos de linhas de embalagem operam em sequências precisamente sincronizadas, que começam no exato momento em que um objeto metálico entra no campo de detecção. O sistema de inspeção metálica envia um sinal elétrico ao mecanismo de rejeição quando é identificada contaminação. Esse sinal deve percorrer o circuito de controle, ativar solenoides pneumáticos ou braços mecânicos e remover fisicamente o produto antes que ele saia da zona de detecção. Todo esse processo ocorre tipicamente em milissegundos, exigindo uma calibração de temporização extremamente precisa para funcionar eficazmente em linhas de produção de alta velocidade.
Sistemas diferentes de rejeição empregam mecanismos de resposta variados. Os desviadores pneumáticos de ar utilizam ar comprimido para empurrar itens contaminados para fora da esteira transportadora. Os arados mecânicos empregam um braço físico que desvia os produtos lateralmente. Os separadores magnéticos atraem materiais ferrosos para fora do fluxo de produtos. Cada tipo de sistema apresenta características de resposta distintas, que devem ser ajustadas com precisão à velocidade da sua esteira transportadora e à taxa de fluxo dos produtos, a fim de evitar tanto rejeições tardias quanto ativações prematuras que possam danificar produtos aceitáveis.
Variáveis Críticas que Afetam a Precisão da Rejeição
A velocidade da correia transportadora é a principal variável que influencia os requisitos de tempo de rejeição. Um sistema de detecção de linhas de embalagem de movimento mais rápido deve activar os mecanismos de rejeição muito mais cedo após a detecção inicial para detectar a contaminação antes de os produtos passarem pelo ponto de desvio. Linhas de velocidade lenta permitem uma ativação posterior sem perder contaminação. Além disso, a distância física entre a janela de detecção e o ponto de rejeição determina diretamente quanto tempo o sistema de controlo tem para processar o sinal e ativar respostas mecânicas.
O tamanho e o peso do produto também têm um impacto significativo na avaliação do tempo. Itens mais pesados ou volumosos exigem mais força para desviar efetivamente, e o mecanismo de rejeição pode precisar de tempo adicional para afastá-los fisicamente da linha de produção. As variações de densidade entre produtos no mesmo detector de linha de embalagem afetam a forma previsível como os artigos atravessam a zona de detecção. Os fatores ambientais, incluindo vibrações, humidade e flutuações de temperatura, podem introduzir ligeiros atrasos nos tempos de resposta pneumática, exigindo ajustes de tempo cuidadosamente medidos.
Avaliação do desempenho de rejeição do seu sistema
Métodos de Teste e Medição
Devem ser implementados protocolos de ensaio sistemáticos para avaliar se os seus detectores de metais de correia transportadora atingem o melhor tempo de rejeição. Começar por conduzir os produtos de ensaio que contenham contaminantes metálicos conhecidos através da linha de produção a velocidade operacional. Estas amostras de ensaio devem incluir materiais ferrosos, metais não ferrosos e aço inoxidável de vários tamanhos para simular cenários reais de contaminação. Documentar se as rejeições ocorrem de forma consistente no ponto de desvio designado ou se as variações de tempo causam resultados inconsistentes em várias ensaios.
A consistência do ponto de rejeição exige observação e medição cuidadosas. Marque a localização esperada de rejeição no seu sistema de transporte e acompanhe quantos itens de teste são efetivamente desviados nesse ponto exato, comparando com o local onde são realmente removidos. Câmeras de sincronização ou vídeos em alta velocidade podem capturar o momento exato em que a detecção ocorre e compará-lo com o instante em que a rejeição mecânica é ativada. Discrepâncias de sincronização superiores a 50 milissegundos normalmente indicam a necessidade de ajustes na calibração do sistema para manter um desempenho confiável na inspeção de metais sob todas as condições de produção.
Identificação de Problemas de Sincronização e Modos de Falha
O momento inadequado de rejeição manifesta-se em diversos padrões observáveis de falha. A ativação prematura do momento, em que os produtos são desviados antes de realmente atingirem o ponto ótimo de desvio, causa perda desnecessária de produtos e aumento dos custos operacionais. A ativação tardia do momento permite que itens potencialmente contaminados contornem totalmente a zona de rejeição, gerando falhas críticas de segurança alimentar ou de qualidade na fabricação. Problemas intermitentes no momento, em que a rejeição é ativada de forma inconsistente, indicam problemas subjacentes na transmissão do sinal, na regulação da pressão pneumática ou no desgaste de componentes mecânicos, exigindo manutenção imediata e recalibração do detector de metais em túnel.
Mudanças ambientais e operacionais frequentemente exigem uma reavaliação do momento de rejeição. As flutuações da temperatura ambiente alteram a viscosidade do fluido pneumático e a velocidade de entrega da pressão. As variações sazonais de umidade afetam a sensibilidade dos componentes elétricos e a confiabilidade do processamento de sinais. As correias transportadoras envelhecidas podem desenvolver pequenas variações de velocidade que, com o tempo, agravam os erros no momento de rejeição. O monitoramento regular garante que o detector da sua linha de embalagem mantenha um desempenho consistente e ajuda a identificar quando ajustes no momento de rejeição se tornam necessários para preservar os padrões de segurança alimentar e qualidade do produto.
Otimização do Momento de Rejeição para Eficiência na Produção
Práticas Recomendadas para Calibração e Configuração
A calibração adequada começa com o estabelecimento de medições de referência de tempo sob condições controladas. Execute vários ciclos de teste na velocidade padrão de operação da esteira transportadora, com características de produto consistentes. Ajuste gradualmente os parâmetros de temporização de rejeição em pequenos incrementos, monitorando a consistência do ponto de rejeição. A maioria dos detectores de metais modernos para esteiras transportadoras oferece interfaces digitais de ajuste, permitindo modificações precisas de temporização no nível de milissegundos, sem necessidade de alterações físicas. Documente todos os ajustes de calibração e as condições específicas de produção nas quais os testes foram realizados, para referência futura e fins de solução de problemas.
A pressão do sistema e a intensidade do sinal elétrico influenciam diretamente os tempos de resposta do mecanismo de rejeição. Verifique se o suprimento de ar pneumático mantém uma pressão constante durante todas as horas de operação, pois flutuações de pressão tão pequenas quanto 5 PSI podem afetar perceptivelmente o cronograma de rejeição. Inspecione as conexões elétricas e os cabos de sinal quanto à presença de corrosão ou danos que possam introduzir atrasos na transmissão. Teste, de forma independente, a capacidade de resposta das válvulas solenoides para confirmar que esses componentes são ativados imediatamente ao receberem o sinal de detecção. A manutenção abrangente de todos os componentes críticos em termos de cronometragem garante que seu sistema de inspeção de metais opere com confiabilidade durante longos ciclos de produção.
Ajustando parâmetros para diferentes cenários de produção
Produtos diferentes exigem configurações personalizadas de temporização, otimizadas para suas características específicas. Itens leves com pequenas dimensões podem necessitar de ativação mais precoce da rejeição do que produtos pesados e volumosos, pois atravessam a zona de detecção mais rapidamente. Velocidades mais altas do transportador exigem tempos de resposta de rejeição proporcionalmente mais rápidos, comparados às aplicações de detectores em linhas de embalagem de baixa velocidade. Fabricantes que operam múltiplas linhas de produção com diferentes velocidades e tipos de produtos devem manter perfis de calibração separados, que possam ser selecionados rapidamente ao alternar entre cenários produtivos, garantindo desempenho consistente na inspeção de metais em todos os ambientes de fabricação.
Variações sazonais e operacionais devem ser antecipadas e incorporadas à estratégia de temporização. Nos meses de inverno, quando as instalações produtivas estão mais frias, podem ser necessários pequenos ajustes na temporização em comparação com as operações de verão, devido às alterações na viscosidade dos fluidos pneumáticos. Lançamentos de novos produtos devem desencadear imediatamente uma avaliação da adequação da temporização de rejeição antes do início da produção em larga escala. A implementação de um cronograma trimestral de re-verificação ajuda a identificar desvios na temporização antes que causem problemas produtivos, mantendo a confiabilidade e a precisão exigidas pelas atuais regulamentações de segurança alimentar e padrões de qualidade.
Perguntas Frequentes
O que acontece se a temporização de rejeição for definida muito cedo nos meus detectores de metais em esteiras transportadoras?
Definir o cronograma de rejeição muito cedo provoca desvio prematuro do produto antes de ele realmente atingir o ponto ideal de rejeição. Isso resulta em desperdício de produto, redução da eficiência produtiva e aumento dos custos operacionais. Os produtos podem ser rejeitados antes mesmo de a contaminação ser confirmada, levando à perda desnecessária de mercadorias aceitáveis e à redução da produtividade geral da sua linha de detecção de embalagens.
Com que frequência devo verificar o cronograma de rejeição no meu detector de metais tipo túnel?
A verificação do cronograma de rejeição deve ser realizada trimestralmente em condições normais de operação ou imediatamente sempre que você alterar as velocidades do transportador, os tipos de produto ou efetuar ajustes de manutenção no seu equipamento de inspeção metálica. Alterações ambientais, envelhecimento de componentes e variações sazonais podem afetar gradualmente a precisão do cronograma, tornando essencial essa verificação periódica para manter uma prevenção confiável contra contaminação na sua linha de detecção de embalagens.
O momento da rejeição pode afetar a conformidade com as normas de segurança alimentar para detecção de metais?
Sim, o momento inadequado da rejeição impacta diretamente a conformidade com as normas de segurança alimentar. Se produtos contaminados ultrapassarem o ponto de rejeição devido a um atraso no acionamento, poderão chegar aos consumidores, gerando sérios riscos à segurança e violações regulatórias. As normas de segurança alimentar exigem evidências documentadas de que seus detectores de metais em esteiras transportadoras removem consistentemente itens contaminados, tornando a verificação precisa do momento da rejeição essencial para manter a conformidade e proteger a reputação da sua marca.
Sumário
- Compreensão dos Mecanismos de Momento da Rejeição
- Avaliação do desempenho de rejeição do seu sistema
- Otimização do Momento de Rejeição para Eficiência na Produção
-
Perguntas Frequentes
- O que acontece se a temporização de rejeição for definida muito cedo nos meus detectores de metais em esteiras transportadoras?
- Com que frequência devo verificar o cronograma de rejeição no meu detector de metais tipo túnel?
- O momento da rejeição pode afetar a conformidade com as normas de segurança alimentar para detecção de metais?