 EN


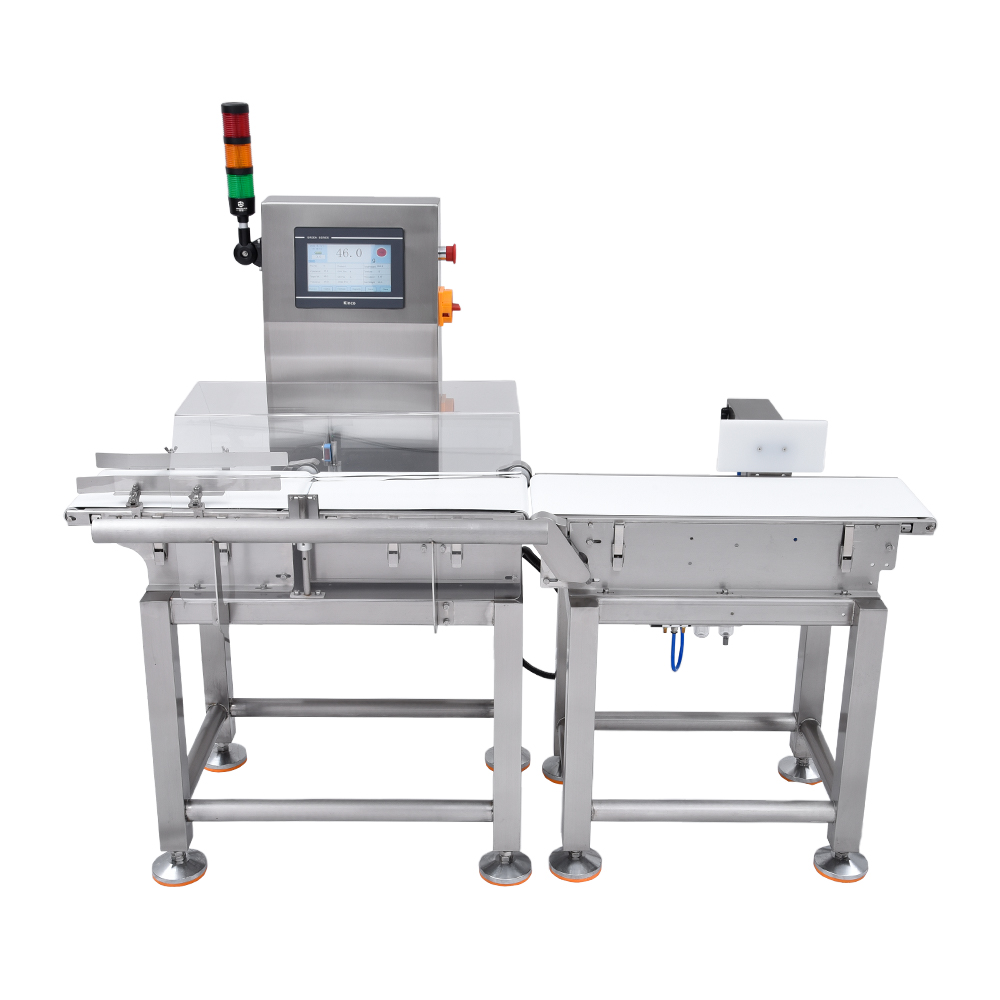
De automatische tijdsinstelling voor afkeuring vormt één van de meest kritieke operationele parameters bij moderne metaaldetectoren voor transportbanden . Dit tijdmechanisme bepaalt precies wanneer een gedetecteerde metalen verontreiniging de afkeuring van een product van de productielijn activeert. Het begrijpen van hoe u de tijdsinstelling voor afkeuring kunt beoordelen en configureren, is essentieel voor fabrikanten die productverlies willen minimaliseren, zonder afbreuk te doen aan de volledige voorkoming van verontreiniging. De reactiesnelheid van uw afkeursysteem heeft rechtstreeks invloed op zowel de naleving van veiligheidseisen als de productie-efficiëntie.

Het proces voor de evaluatie van het afkeurmoment vereist een evenwicht tussen meerdere variabelen, waaronder transportsnelheid, productafmeting, detectiegevoeligheid en de reactiecapaciteit van de mechanische afleider. Wanneer een tunnel metalen detector een verontreinigd item identificeert, moet het systeem het exacte moment berekenen waarop pneumatische of mechanische uitwerpselsystemen moeten worden geactiveerd. Een onjuiste timingconfiguratie kan leiden tot zowel gemiste verontreinigingen als onnodige afkeuring van aanvaardbare producten producten, waarbij beide scenario’s aanzienlijke operationele en regelgevende gevolgen met zich meebrengen.
Inzicht in afkeurtimingmechanismen
Hoe detectie- en afkeursequenties werken
Moderne verpakkingslijndetectoren werken op nauwkeurig gesynchroniseerde sequenties die beginnen zodra een metalen voorwerp het detectiegebied binnengaat. Het metaaldetectiesysteem stuurt een elektrisch signaal naar het afvoermechanisme wanneer verontreiniging wordt geïdentificeerd. Dit signaal moet via de besturingsschakeling reizen, pneumatische solenoïden of mechanische armen activeren en het product fysiek verwijderen voordat het het detectiegebied verlaat. Het gehele proces vindt doorgaans binnen milliseconden plaats en vereist daarom uiterst nauwkeurige tijdafstemming om effectief te functioneren op snelle productielijnen.
Verschillende afwijzingssystemen gebruiken verschillende reactiemeganismen. Pneumatische luchtomleiders gebruiken perslucht om besmette voorwerpen van de vervoerband te duwen. Mechanische ploegen maken gebruik van een fysieke arm die producten zijdelings afleidt. Magnetische scheiders trekken ijzeren materialen weg uit de productstroom. Elk systeemtype heeft verschillende reactie-eigenschappen die nauwkeurig moeten worden afgestemd op de snelheid van uw transportband en de productstroom om te voorkomen dat vertragingen of vroegtijdige activering van afstotingen die schade aan aanvaardbare producten kunnen veroorzaken, voorkomen worden.
Critische variabelen die van invloed zijn op de nauwkeurigheid van de afwijzing
De snelheid van de transportband is de primaire variabele die de eisen inzake de afstoting van de band beïnvloedt. Een snel bewegende detector moet de afstotingsmechanismen veel eerder na de eerste detectie activeren om besmetting op te vangen voordat de producten het afwijkingspunt passeren. Langzame lijnen maken het mogelijk om later te activeren zonder verontreiniging te missen. Bovendien bepaalt de fysieke afstand tussen het detectievenster en het afwijzingspunt rechtstreeks hoeveel tijd het besturingssysteem heeft om het signaal te verwerken en mechanische reacties te activeren.
De afmetingen en het gewicht van het product beïnvloeden ook aanzienlijk de tijdsevaluatie. Zwaardere of volumineuzere artikelen vereisen meer kracht om ze effectief af te leiden, en het afkeursysteem kan extra tijd nodig hebben om ze fysiek van de productielijn te verwijderen. Dichtheidsverschillen tussen producten op dezelfde verpakkingslijndetector beïnvloeden hoe voorspelbaar de artikelen door de detectiezone bewegen. Omgevingsfactoren zoals trillingen, vochtigheid en temperatuurschommelingen kunnen lichte vertragingen veroorzaken in de pneumatische reactietijden, wat zorgvuldig gemeten aanpassingen van de timing vereist.
Beoordeling van de afkeurprestaties van uw systeem
Test- en meetmethoden
Er moeten systematische testprotocollen worden geïmplementeerd om te beoordelen of uw metaaldetectoren voor transportbanden de optimale afvoertiming bereiken. Begin met het doorvoeren van testproducten die bekende metalen verontreinigingen bevatten, op werksnelheid door de productielijn. Deze testsamples moeten ferro-magnetische materialen, niet-ferro-metalen en roestvrij staal in diverse afmetingen bevatten, om realistische verontreinigingssituaties te simuleren. Documenteer of afvoer consistent plaatsvindt op het aangewezen afvoerpunt, of of tijdsverschillen onconsistente resultaten veroorzaken bij meerdere testruns.
De consistentie van het afkeurpunt vastleggen vereist zorgvuldige observatie en meting. Markeer de verwachte afkeurlocatie op uw transportbandinstallatie en houd bij hoeveel testobjecten daadwerkelijk op dat exacte punt worden afgevoerd, vergeleken met de plaats waar ze werkelijk worden verwijderd. Tijdsregistratiecamera’s of high-speedvideo kunnen het exacte moment vastleggen waarop detectie plaatsvindt, en dit vergelijken met het moment waarop de mechanische afkeur actief wordt. Tijdsverschillen die meer dan 50 milliseconden bedragen, duiden meestal op de noodzaak van systeemkalibratieaanpassingen om een betrouwbare metaaldetectieprestatie te behouden onder alle productieomstandigheden.
Problemen met timing en foutmodi identificeren
Onvoldoende afstemmingsmomenten van de afvoer vertonen zich in meerdere waarneembare storingpatronen. Een te vroeg activeren van de afvoer, waarbij producten worden afgevoerd voordat ze daadwerkelijk het optimale afvoerpunt bereiken, leidt tot onnodig productverlies en hogere operationele kosten. Een te laat activeren van de afvoer laat mogelijk verontreinigde artikelen volledig voorbij de afvoerzone gaan, wat kritieke voedselveiligheids- of productiekwaliteitsproblemen veroorzaakt. Intermitterende timingproblemen, waarbij de afvoer onregelmatig activeert, wijzen op onderliggende problemen met signaaloverdracht, pneumatische drukregeling of slijtage van mechanische onderdelen, en vereisen onmiddellijke onderhouds- en herkalibratieacties voor de tunnelmetaaldetector.
Milieu- en bedrijfsomstandigheden veranderen vaak, wat een herbeoordeling van de afwerptiming vereist. Wisselingen in de omgevingstemperatuur beïnvloeden de viscositeit van pneumatische vloeistoffen en de snelheid waarmee druk wordt aangeleverd. Seizoensgebonden vochtigheidsveranderingen beïnvloeden de reactiesnelheid van elektrische componenten en de betrouwbaarheid van signaalverwerking. Oudere transportbanden kunnen lichte snelheidsvariaties ontwikkelen die zich op de lange termijn opstapelen en afwerptimingfouten vergroten. Regelmatige monitoring zorgt ervoor dat uw verpakkingslijndetector een consistente prestatie behoudt en helpt bij het detecteren wanneer timingaanpassingen nodig zijn om voedselveiligheid en productkwaliteitsnormen te waarborgen.
Afwerptiming optimaliseren voor productie-efficiëntie
Kalibratie- en configuratiebest practices
Een juiste kalibratie begint met het vaststellen van basistijdmetingen onder gecontroleerde omstandigheden. Voer meerdere testcycli uit bij uw standaardsnelheid van de transportband, met consistente productkenmerken. Pas de afstemsparameters voor het uitsorteren geleidelijk aan in kleine stappen aan, terwijl u de consistentie van het uitsorteerpunt bewaakt. De meeste moderne metaaldetectoren voor transportbanden bieden digitale instelinterfaces die nauwkeurige timingaanpassingen op milliseconde-niveau mogelijk maken, zonder dat hardwareaanpassingen nodig zijn. Documenteer alle kalibratieaanpassingen en de specifieke productieomstandigheden waaronder de tests plaatsvonden, voor toekomstig gebruik en probleemoplossing.
De systeemdruk en de elektrische signaalsterkte beïnvloeden rechtstreeks de reactietijden van het afkeursmechanisme. Controleer of de pneumatische luchtvoorziening een constante druk handhaaft gedurende de bedrijfsuren, aangezien drukschommelingen van zelfs 5 PSI merkbaar van invloed kunnen zijn op de afkeurtiming. Controleer elektrische aansluitingen en signaaldraden op corrosie of beschadiging die transmissievertragingen zou kunnen veroorzaken. Test de responsiviteit van de magneetklep los van het systeem om te bevestigen dat deze componenten onmiddellijk activeren zodra het detectiesignaal wordt ontvangen. Een grondige onderhoudsbeurt van alle tijdgevoelige componenten waarborgt dat uw metaaldetectiesysteem betrouwbaar blijft functioneren tijdens langdurige productieruns.
Parameters aanpassen voor verschillende productiescenario’s
Verschillende producten vereisen aangepaste instellingen voor de timing, geoptimaliseerd op basis van hun specifieke kenmerken. Lichtgewicht artikelen met kleine afmetingen kunnen een vroegere activering van de afvoer nodig hebben dan zware, volumineuze producten, omdat ze sneller door de detectiezone bewegen. Hogere transportbandssnelheden vereisen evenredig kortere reactietijden voor de afvoer in vergelijking met toepassingen van detectoren op verpakkingslijnen met lagere snelheid. Fabrikanten die meerdere productielijnen exploiteren met verschillende snelheden en productsoorten, moeten afzonderlijke kalibratieprofielen bijhouden die snel kunnen worden geselecteerd bij overschakeling tussen productiescenario’s, om zo een consistente metaaldetectieprestatie te garanderen in alle productieomgevingen.
Seizoens- en bedrijfsgebonden variaties dienen te worden voorzien en opgenomen in de timingstrategie. Tijdens de wintermaanden, wanneer productiefaciliteiten kouder zijn, kan lichte aanpassing van de timing nodig zijn ten opzichte van de zomeroperaties, als gevolg van veranderingen in de viscositeit van pneumatische vloeistoffen. Bij de introductie van nieuwe producten dient onmiddellijk te worden beoordeeld of de afstoottiming nog geschikt is, voordat de volledige productiestart plaatsvindt. Het implementeren van een kwartaallijks hercontrole-schema helpt tijdverschuivingen te detecteren voordat zij productieproblemen veroorzaken, waardoor de betrouwbaarheid en precisie behouden blijven die moderne voedselveiligheidsregelgeving en kwaliteitsnormen vereisen.
Veelgestelde vragen
Wat gebeurt er als de afstoottiming op mijn transportbandmetaaldetectors te vroeg is ingesteld?
Het instellen van de afkeurtiming te vroeg leidt tot prematuur productafkeur voordat het artikel daadwerkelijk het optimale afkeurpunt bereikt. Dit resulteert in verspild product, lagere productie-efficiëntie en hogere operationele kosten. Producten kunnen worden afgewezen voordat de verontreiniging zelfs is bevestigd, wat onnodig verlies van aanvaardbaar goederen en een lagere algehele lijncapaciteit op uw verpakkingslijndetectiesysteem veroorzaakt.
Hoe vaak moet ik de afkeurtiming op mijn tunnelmetaaldetector controleren?
De afkeurtimingcontrole dient onder normale bedrijfsomstandigheden elk kwartaal te geschieden, of onmiddellijk wanneer u de transportbandssnelheid wijzigt, andere productsoorten verwerkt of onderhoudsinstellingen aanbrengt op uw metaaldetectieapparatuur. Omgevingsveranderingen, slijtage van componenten en seizoensgebonden variaties kunnen geleidelijk de timingnauwkeurigheid beïnvloeden, waardoor regelmatige controle essentieel is voor het behoud van betrouwbare verontreinigingspreventie op uw verpakkingslijndetector.
Kan de afwijktijd invloed hebben op de naleving van voedselveiligheidsvoorschriften voor metaaldetectie?
Ja, een onjuiste afwijktijd heeft direct gevolgen voor de naleving van voedselveiligheidsvoorschriften. Als verontreinigde producten het afwijkpunt missen door te late activering, kunnen zij bij consumenten terechtkomen, wat ernstige veiligheidsrisico’s en regelgevende overtredingen veroorzaakt. Voedselveiligheidsvoorschriften vereisen gedocumenteerd bewijs dat uw metaaldetectoren op transportbanden consistent verontreinigde artikelen verwijderen; nauwkeurige verificatie van de afwijktijd is daarom essentieel om naleving te waarborgen en uw merkreputatie te beschermen.