 EN


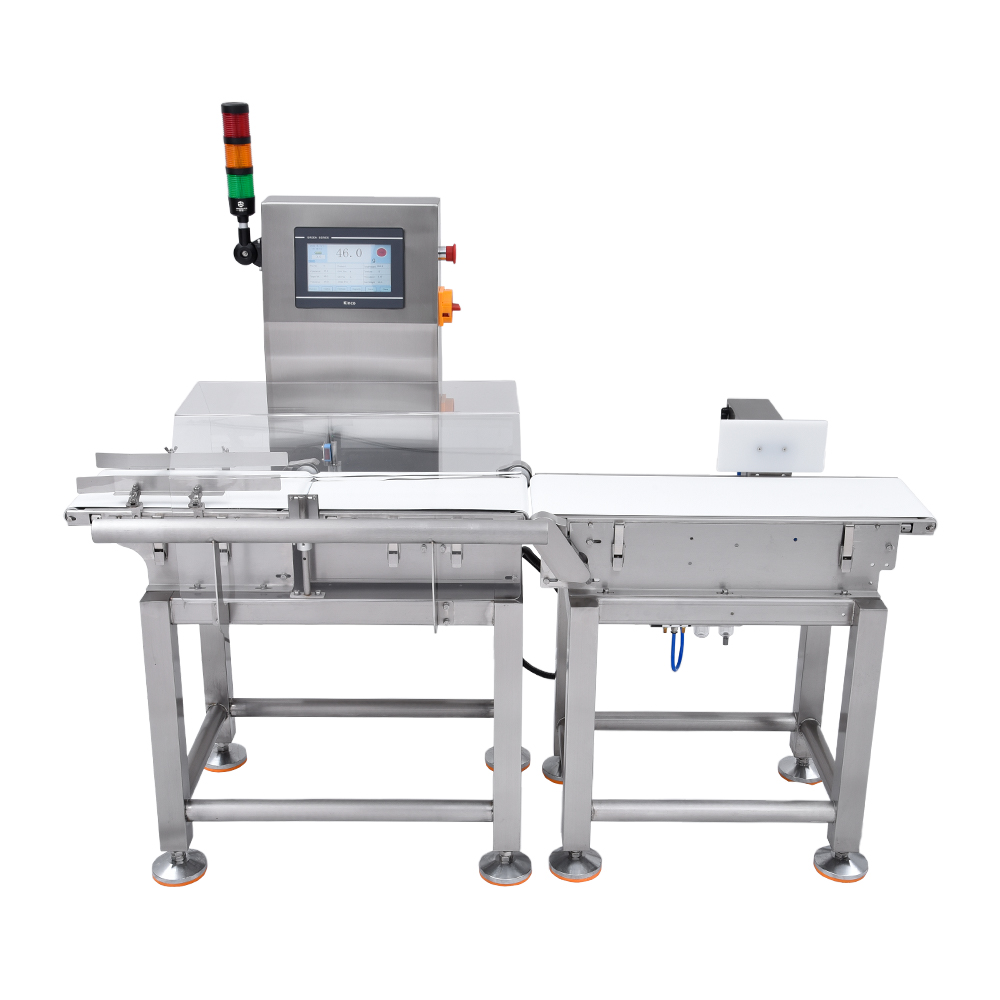
Автоматско време одбијања представља један од најкритичнијих оперативних параметара на модерним апарати за производњу електричних уређаја - Да ли је то истина? Овај механизам одређује тачно када детектовани метални контаминатор изазива одбацивање производа са производне линије. Разумевање како да процени и конфигурише време одбацивања је од суштинског значаја за произвођаче који желе да минимизирају губитак производа, а истовремено одржавају апсолутну превенцију контаминације. Брзина на којој ваш систем одбијања реагује директно утиче на поштовање безбедности и ефикасност производње.

Процес процене времена одбијања захтева балансирање више променљивих, укључујући брзину конвејера, величину производа, осетљивост детекције и способност механичког дивертера. Када тунел детектор метала ако се идентификује контаминирана материја, систем мора израчунати тачан тренутак за активирање пневматичких или механичких механизама избацања. Неисправна временска конфигурација може довести до пропуштене контаминације или непотребног одбацивања прихватљивог пРОДУКТИ , оба сценарија са значајним оперативним и регулаторним последицама.
Разумевање механизма времена одбијања
Како функционишу секвенце откривања и одбацивања
Модерни детектори паковања раде на прецизно синхронизованим секвенцама које почињу у тренутку када метални објекат уђе у детективно поље. Систем за инспекцију метала шаље електрични сигнал механизму за одбацивање када се идентификује контаминација. Овај сигнал мора проћи кроз контролни коло, активирати пнеуматске соленоиде или механичке руке и физички уклонити производ пре него што изађе из зоне детекције. Цео процес се обично одвија у року од милисекунде, што захтева изузетно тачну калибрацију времена да би ефикасно функционисало на брзим производним линиjama.
Различити системи одбијања користе различите механизме одговора. Пневматични дивертери ваздуха користе компресиони ваздух да би одбацили контаминиране предмете са конвејерског трака. Механички плуг користи физичку руку која одводи производе бочно. Магнетни сепаратори одвлаче жељке материјале од струје производа. Сваки тип система има различите карактеристике одговора које морају бити прецизно прилагођене брзини конвејера и брзини проток производа како би се спречили одлагање одбацивања или прерано активирање које би могло оштетити прихватљиве производе.
Критичне променљиве које утичу на тачност одбијања
Брзина конвејерског трака представља главну променљиву која утиче на захтеве за време одбијања. Брже покретни детекторски систем опаковне линије мора да активира механизме одбацивања много раније након првобитне детекције како би ухватио контаминацију пре него што производи прођу тачку одвраћања. Лакобрзе линије омогућавају касније активирање без пропуштања контаминације. Поред тога, физичка удаљеност између прозора за детекцију и тачке одбијања директно одређује колико времена има систем за управљање да обрађује сигнал и активира механичке одговоре.
Величина и тежина производа такође значајно утичу на процену времена. Теже или грубље предмете захтевају више снаге да би се ефикасно одвратили, а механизму одбијања може бити потребно додатно време да их физички одвезе од производне линије. Разлике густине између производа на истом детектору паковане линије утичу на то како се предмети предвиђавају кроз зону детекције. Фактори околине, укључујући вибрације, влагу и флуктуације температуре могу довести до благог кашњења у време реакције пневматике, што захтева пажљиво измерена прилагођавања времена.
Проценити како ваш систем може да одбије
Методе испитивања и мерења
Треба да се спроведе систематски протокол тестирања како би се проценило да ли ваши детектори метала конвејерским траком постижу оптимално време одбијања. Почните са вожњом испитивања производа који садрже познате контаминације метала кроз производну линију на оперативној брзини. Ови проби за испитивање треба да укључују гвожђе, негвожђе метал и нерђајући челик у различитим величинама како би се симулирали стварни сценарио контаминације. Документирати да ли се одбацивања конзистентно јављају на одређеној тачки одвраћања или да ли разлике у времену узрокују неконзистентне резултате током вишеструких испитивања.
Записивање конзистенције тачке одбијања захтева пажљиво посматрање и мерење. Означите очекивано место одбацивања на вашем конвејеру и пратите колико се предмета за тест заправо одвраћа у тој прецизној тачки у односу на место где се заправо уклањају. Камере за време или видео снимци могу да ухватију тачан тренутак када се открије и упореде га са тренутком када се активира механичко одбацивање. Разлози у времену који прелазе 50 милисекунди обично указују на потребу за прилагођавањем калибрације система како би се одржала поуздана перформанса инспекције метала у свим условима производње.
Идентификовање проблема са временом и начина неуспеха
Недовољно време одбијања се манифестира у неколико примењивих обрасца неуспеха. Ранње активирање, када се производи преусмеравају пре него што заиста достигну оптималну тачку преусмеравања, узрокује непотребан губитак производа и повећање оперативних трошкова. Касно активирање омогућава потенцијално контаминисаним предметима да потпуно заобиђу зону одбацивања, стварајући критичне проблеме безбедности хране или производње квалитета. Проблем са повременом причевавањем када се одбацивање неконзистентно активира указује на основне проблеме у преносу сигнала, регулисању пневматичког притиска или знојењу механичких компоненти који захтевају брзо одржавање и рекалибрирање детектора метала у тунелу.
Промене у окружењу и операцијама често захтевају реевалуацију времена одбијања. Флуктуације температуре окружења мењају вискозност пневматичне течности и брзину доносиња притиска. Сезонске промене влажности утичу на одговорност електричних компоненти и поузданост обраде сигнала. Старење конвејерских трака може развити мале варијације брзине које временом повећавају грешке у време одбијања. Редовно праћење осигурава да детектор за опаковање одржава доследна перформанса и помаже у откривању када су временске прилагођавања неопходне да би се сачували стандарди безбедности хране и квалитета производа.
Оптимизација времена одбијања за ефикасност производње
Најбоље праксе калибрирања и конфигурације
Правилно калибрирање почиње успостављањем излазних временских мерења под контролисаним условима. Извршите више тестових циклуса са стандардном брзином конвејера са конзистентним карактеристикама производа. Постепено прилагођавање параметара времена одбијања у малим порастинама док се надгледа конзистенција тачке одбијања. Већина модерних детектора метала на конвејорским тракама нуди интерфејсе за дигитално подешавање који омогућавају прецизне модификације времена на нивоу милисекунде без потребе за мењањем хардвера. За будуће референце и за решавање проблема документујте све прилагођавања калибрације и специфичне услове производње под којима је извршено испитивање.
Натисак система и снага електричног сигнала директно утичу на време одговора механизма одбијања. Проверите да ли је снабдевање ваздухом у пневматици одржавано константним притиском током радног времена, јер флуктуације притиска чак и од 5 ПСИ могу значајно утицати на време одбијања. Проверите електричне везе и сигналне каблове на корозију или оштећење које би могло довести до кашњења преноса. Пробајте одговорност соленоидних вентила независно да бисте потврдили да се ове компоненте активирају одмах након пријем сигнала за детекцију. Свеобухватно одржавање свих критичних компоненти осигурава да ваш систем за инспекцију метала поуздано ради током продужених производних радњи.
Успоређивање параметара за различите сценарије производње
Различити производи захтевају прилагођене конфигурације за време оптимизоване за њихове специфичне карактеристике. Леске ствари са малим димензијама могу требати раније активирање одбацивања од тешких производа у насипу јер се брже крећу кроз зону детекције. Више брзине конвејера захтевају пропорционално брже време одговора на одбацивање у поређењу са апликацијама детектора паковинских линија са спором брзином. Произвођачи који управљају више производних линија са различитим брзинама и врстама производа треба да одржавају одвојене профиле калибрације који се могу брзо одабрати приликом преласка између производних сценарија, обезбеђујући доследну перформансу инспекције метала у свим производним окружењима.
Сезоне и оперативне варијације треба предвидети и укључити у стратегију времена. Зима, када су производња хладнија, може захтевати мале прилагођавања у поређењу са летњим операцијама због промена вискозитета пневматичне течности. Увођење нових производа треба да изазове хитну процену о одговарајућности времена одбијања пре лансирања производње у пуном обиму. Увеђење тромесечног распореда поновног проверене помоћи ће у откривању временских одступања пре него што изазову проблеме у производњи, одржавајући поузданост и прецизност које захтевају модерни прописи о безбедности хране и стандарди квалитета.
Често постављене питања
Шта ако се време одбијања постави прерано на мојим детекторима метала?
Постављање времена одбацивања прерано доводи до прераног преусмеравања производа пре него што производ заправо достигне оптималну тачку одбацивања. То доводи до губитка производа, смањења ефикасности производње и повећања оперативних трошкова. Производи се могу одбацити пре него што се контаминација чак потврди, што доводи до непотребног губитка прихватљиве робе и смањења укупне прометности линије на вашем систему детектора линије паковања.
Колико често треба да проверим време одбијања на мојем детектору метала у тунелу?
Проверка времена одбијања треба да се врши сваке четвртине у нормалним условима рада или одмах када промените брзине конвејера, типове производа или направите поправке одржавања ваше опреме за инспекцију метала. Промене у окружењу, старење компоненти и сезонске варијације могу постепено утицати на прецизност времена, што чини редовну верификацију неопходном за одржавање поуздане превенције контаминације на детектору паковане линије.
Да ли време одбацивања може утицати на поштовање безбедности хране за детекцију метала?
Да, неисправно време одбацивања директно утиче на поштовање безбедности хране. Ако контаминирани производи пређу тачку одбацивања због касног времена, они могу доћи до потрошача, стварајући озбиљне опасности за безбедност и кршење прописа. Прописи о безбедности хране захтевају документоване доказе да ваши детектори метала конвејерским траком доследно уклањају контаминиране предмете, што чини тачну проверу времена одбијања од суштинског значаја за одржавање усаглашености и заштиту репутације вашег бренда.