 EN


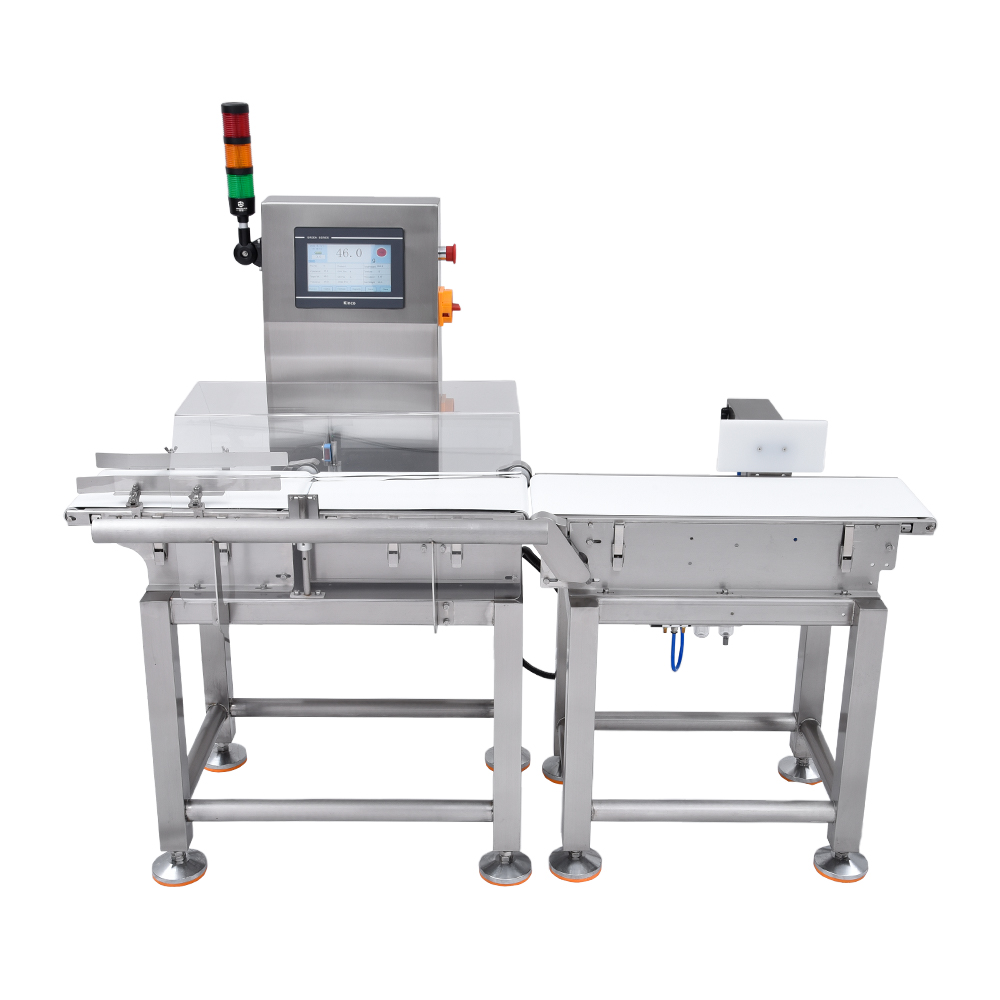
Automatyczny czas odrzucania stanowi jeden z najważniejszych parametrów operacyjnych współczesnych wykrywaczy metalu na taśmociągach . Mechanizm ten określa dokładnie, kiedy wykryty zanieczyszczenie metalowe powoduje odrzucenie produktu z linii produkcyjnej. Zrozumienie sposobu oceny i konfiguracji czasu odrzucania jest kluczowe dla producentów dążących do minimalizacji utraty produktów przy jednoczesnym zapewnieniu bezwzględnej zapobiegawczości przed zanieczyszczeniami. Szybkość reakcji systemu odrzucania wpływa bezpośrednio zarówno na zgodność z wymogami bezpieczeństwa, jak i na efektywność produkcji.

Proces oceny chwili odrzucania wymaga zrównoważenia wielu zmiennych, w tym prędkości taśmy transportowej, rozmiaru produktu, czułości wykrywania oraz zdolności reakcji mechanicznego odchylnika. Gdy tunel detektor metalu wykrywa zanieczyszczony przedmiot, system musi obliczyć dokładny moment aktywacji pneumatycznych lub mechanicznych mechanizmów odrzucania. Nieodpowiednie skonfigurowanie chwili odrzucania może prowadzić albo do przegapienia zanieczyszczenia, albo do niepotrzebnego odrzucenia dopuszczalnego produkty , a oba te scenariusze wiążą się z poważnymi konsekwencjami operacyjnymi i regulacyjnymi.
Zrozumienie mechanizmów chwili odrzucania
Jak działają sekwencje wykrywania i odrzucania
Współczesne detektory na liniach pakujących działają w ściśle zsynchronizowanych sekwencjach, które rozpoczynają się w chwili, gdy przedmiot metalowy wchodzi w pole wykrywania. System inspekcji metalu wysyła sygnał elektryczny do mechanizmu odrzucania w przypadku wykrycia zanieczyszczenia. Ten sygnał musi przejść przez obwód sterujący, aktywować zawory pneumatyczne lub ramiona mechaniczne oraz fizycznie usunąć produkt zanim opuści on strefę wykrywania. Cały proces zwykle odbywa się w ciągu milisekund, co wymaga skrajnie dokładnej kalibracji czasowania, aby działać skutecznie na szybkobieżących liniach produkcyjnych.
Różne systemy odrzucania stosują różne mechanizmy reakcji. Pneumatyczne odstawiacze powietrzne wykorzystują sprężone powietrze do wypychania zanieczyszczonych przedmiotów z taśmy transportowej. Mechaniczne pługi posiadają fizyczny ramię, które odprasowuje produkty w kierunku bocznym. Oddzielniki magnetyczne przyciągają materiały żelazne z przepływu produktów. Każdy typ systemu charakteryzuje się innymi cechami reakcji, które należy dokładnie dopasować do prędkości taśmy transportowej oraz natężenia przepływu produktów, aby uniknąć zarówno opóźnionych odrzuceń, jak i zbyt wcześnie aktywowanych odrzuceń, które mogłyby uszkodzić dopuszczalne produkty.
Kluczowe zmienne wpływające na dokładność odrzucania
Prędkość taśmy przenośnej jest podstawową zmienną wpływającą na wymagania dotyczące czasu odrzucenia. Szybszy system wykrywania linii opakowaniowej musi aktywować mechanizmy odrzucania znacznie wcześniej po początkowym wykryciu, aby wykryć zanieczyszczenie przed przekroczeniem przez produkty punktu przekierowania. Linie o niskiej prędkości pozwalają na późniejszą aktywację bez braku zanieczyszczenia. Dodatkowo fizyczna odległość między oknem wykrywania i punktem odrzucenia bezpośrednio określa czas, jaki system sterowania ma na przetwarzanie sygnału i uruchomienie reakcji mechanicznych.
Wielkość i waga produktu mają również znaczący wpływ na ocenę czasu. Cięższe lub większe przedmioty wymagają większej siły, aby skutecznie je odwrócić, a mechanizm odrzucenia może potrzebować dodatkowego czasu, aby fizycznie odsunąć je od linii produkcyjnej. Zmiany gęstości między produktami znajdującymi się na tym samym detektorze linii opakowaniowej wpływają na przewidywalność przepływu produktów przez strefę wykrywania. Czynniki środowiskowe, w tym drgania, wilgotność i wahania temperatury, mogą powodować niewielkie opóźnienia w czasie reakcji pneumatycznej, co wymaga starannie zmierzonych dostosowań czasu.
Ocena skuteczności systemu odbioru
Metody badań i pomiarów
Należy wprowadzić systematyczne protokoły testowe w celu oceny, czy detektory metali do taśm transportowych osiągają optymalny czas odrzucania. Rozpocznij od przeprowadzenia próbnych produktów zawierających znane zanieczyszczenia metaliczne przez linię produkcyjną z prędkością roboczą. Próbki testowe powinny obejmować materiały ferromagnetyczne, metale nieżelazne oraz stal nierdzewną w różnych rozmiarach, aby symulować rzeczywiste scenariusze zanieczyszczeń. Dokumentuj, czy odrzucanie zachodzi spójnie w wyznaczonym punkcie odprowadzania, czy też zmienności czasowe powodują niestabilne wyniki w wielu przebiegach testowych.
Spójność punktu odrzucania wymaga starannego obserwowania i pomiaru. Zaznacz przewidywany punkt odrzucania na swoim systemie taśmociągu i śledź, ile próbek testowych zostaje faktycznie odwróconych dokładnie w tym miejscu w porównaniu do miejsca, w którym są rzeczywiście usuwane. Aparaty do pomiaru czasu lub nagrania wideo w wysokiej rozdzielczości pozwalają zarejestrować dokładny moment wykrycia i porównać go z chwilą aktywacji mechanicznego odrzucania. Różnice w czasie przekraczające 50 milisekund wskazują zwykle na konieczność korekty kalibracji systemu, aby zapewnić niezawodną wydajność inspekcji metalu we wszystkich warunkach produkcyjnych.
Identyfikowanie problemów związanych z czasem i trybów awarii
Niewłaściwy moment odrzucania przejawia się w kilku obserwowalnych wzorcach awarii. Wczesne aktywowanie mechanizmu odrzucania, polegające na przekierowaniu produktów zanim osiągną one rzeczywiście optymalny punkt odrzucania, powoduje niepotrzebną utratę produktów oraz zwiększenie kosztów operacyjnych. Późne aktywowanie mechanizmu odrzucania pozwala potencjalnie skażonym przedmiotom całkowicie ominąć strefę odrzucania, co prowadzi do krytycznych awarii bezpieczeństwa żywnościowego lub jakości produkcyjnej. Przerywane problemy z chwilą odrzucania, przy których mechanizm odrzucania aktywuje się niestabilnie, wskazują na podstawowe problemy z transmisją sygnału, regulacją ciśnienia pneumatycznego lub zużyciem komponentów mechanicznych, wymagające natychmiastowej konserwacji i ponownej kalibracji tunelowych detektorów metalu.
Zmiany środowiskowe i eksploatacyjne często wymagają ponownej oceny momentu odrzucania. Fluktuacje temperatury otoczenia wpływają na lepkość płynu pneumatycznego oraz na szybkość dostarczania ciśnienia. Sezonowe zmiany wilgotności powietrza wpływają na reaktywność komponentów elektrycznych oraz na niezawodność przetwarzania sygnałów. Starzejące się taśmy transportowe mogą wykazywać niewielkie odchylenia prędkości, które w czasie kumulują się, powodując błędy w momencie odrzucania. Regularne monitorowanie zapewnia stałą wydajność detektora na linii pakującej oraz ułatwia wykrycie chwili, w której konieczne staje się dostosowanie momentu odrzucania w celu zachowania standardów bezpieczeństwa żywności i jakości produktów.
Optymalizacja momentu odrzucania w celu zwiększenia wydajności produkcji
Najlepsze praktyki kalibracji i konfiguracji
Poprawna kalibracja zaczyna się od ustalenia pomiarów czasowych podstawowych w kontrolowanych warunkach. Przeprowadź wiele cykli testowych przy standardowej prędkości taśmy transportowej i spójnych cechach produktu. Stopniowo dostosowuj parametry czasowe odrzutu w małych przyrostach, jednocześnie monitorując spójność punktu odrzutu. Większość nowoczesnych detektorów metali do taśm transportowych oferuje cyfrowe interfejsy regulacyjne, umożliwiające precyzyjne modyfikacje czasowe na poziomie milisekund bez konieczności wprowadzania zmian sprzętowych. Dokumentuj wszystkie korekty kalibracji oraz konkretne warunki produkcyjne, w których przeprowadzono testy, w celu późniejszego wykorzystania i rozwiązywania problemów.
Ciśnienie w systemie oraz siła sygnału elektrycznego mają bezpośredni wpływ na czasy reakcji mechanizmu odrzucania. Upewnij się, że zasilanie powietrzem pneumatycznym utrzymuje stałe ciśnienie przez cały czas pracy – nawet wahania ciśnienia o 5 PSI mogą wyraźnie wpływać na moment odrzucania. Sprawdź połączenia elektryczne i kable sygnałowe pod kątem korozji lub uszkodzeń, które mogłyby spowolnić przesył sygnału. Przetestuj niezależnie szybkość reakcji zaworu elektromagnetycznego, aby potwierdzić, że te komponenty aktywują się natychmiast po otrzymaniu sygnału wykrycia. Kompleksowa konserwacja wszystkich komponentów krytycznych pod względem czasu zapewnia niezawodne działanie systemu inspekcji metali w trakcie długotrwałych cykli produkcyjnych.
Dostosowywanie parametrów do różnych scenariuszy produkcyjnych
Różne produkty wymagają niestandardowych konfiguracji czasowych zoptymalizowanych pod kątem ich specyficznych cech. Lekkie przedmioty o małych wymiarach mogą wymagać wcześniejszego aktywowania odrzucania niż ciężkie, objętościowe produkty, ponieważ przemieszczają się przez strefę wykrywania szybciej. Wyższe prędkości taśmy transportowej wymagają proporcjonalnie szybszych czasów reakcji odrzucania w porównaniu do zastosowań detektorów na liniach pakujących o niższej prędkości. Producentom obsługującym wiele linii produkcyjnych o różnych prędkościach i typach produktów należy utrzymywać osobne profile kalibracji, które można szybko wybrać przy przełączaniu się między różnymi scenariuszami produkcyjnymi, zapewniając spójną wydajność inspekcji metalu we wszystkich środowiskach produkcyjnych.
Należy przewidywać i uwzględniać w strategii ustawień czasowych zmiany sezonowe oraz operacyjne. W miesiącach zimowych, gdy zakłady produkcyjne są chłodniejsze, może być konieczne nieznaczne dostosowanie ustawień czasowych w porównaniu do operacji letnich ze względu na zmiany lepkości płynów pneumatycznych. Wprowadzenie nowych produktów powinno natychmiast wywołać ocenę odpowiedniości ustawień czasowych odrzucania przed pełnym wdrożeniem produkcji. Wdrożenie harmonogramu ponownej weryfikacji co kwartał pozwala wykryć dryf czasowy jeszcze zanim spowoduje on problemy produkcyjne, zapewniając tym samym niezawodność i precyzję wymagane przez współczesne przepisy dotyczące bezpieczeństwa żywności oraz standardy jakości.
Często zadawane pytania
Co się dzieje, jeśli ustawienie czasu odrzucania w moich detektorach metali na taśmie transportowej jest zbyt wcześnie?
Ustawienie zbyt wczesnego czasu odrzucania powoduje przedwczesne odchylenie produktu, zanim osiągnie on rzeczywisty optymalny punkt odrzucania. Skutkuje to marnowaniem produktu, obniżeniem wydajności produkcji oraz wzrostem kosztów operacyjnych. Produkty mogą zostać odrzucone jeszcze przed potwierdzeniem zanieczyszczenia, co prowadzi do niepotrzebnej utraty dopuszczalnych artykułów i zmniejszenia ogólnej przepustowości linii pakującej w systemie detektorów.
Jak często należy weryfikować czas odrzucania w tunelowym detektorze metali?
Weryfikację czasu odrzucania należy przeprowadzać co kwartał w warunkach normalnej eksploatacji lub natychmiast po każdej zmianie prędkości taśmy transportowej, rodzaju produktu lub regulacjach serwisowych sprzętu do inspekcji metalu. Zmiany środowiskowe, starzenie się komponentów oraz wahania sezonowe mogą stopniowo wpływać na precyzję czasową, dlatego regularna weryfikacja jest niezbędna do zapewnienia niezawodnej zapobiegawczej detekcji zanieczyszczeń w systemie detektorów na linii pakującej.
Czy czas odrzucania może wpływać na zgodność z zasadami bezpieczeństwa żywności w zakresie wykrywania metalu?
Tak, nieprawidłowy czas odrzucania bezpośrednio wpływa na zgodność z zasadami bezpieczeństwa żywności. Jeśli zanieczyszczone produkty ominą punkt odrzutu z powodu późnego czasu odrzucania, mogą dotrzeć do konsumentów, stwarzając poważne zagrożenia bezpieczeństwa oraz naruszenia przepisów. Przepisy bezpieczeństwa żywności wymagają udokumentowanego dowodu, że Twoje detektory metalu na taśmie transportowej konsekwentnie usuwają zanieczyszczone przedmioty, co czyni dokładną weryfikację czasu odrzucania niezbędną dla utrzymania zgodności z przepisami oraz ochrony reputacji Twojej marki.
Spis treści
- Zrozumienie mechanizmów chwili odrzucania
- Ocena skuteczności systemu odbioru
- Optymalizacja momentu odrzucania w celu zwiększenia wydajności produkcji
-
Często zadawane pytania
- Co się dzieje, jeśli ustawienie czasu odrzucania w moich detektorach metali na taśmie transportowej jest zbyt wcześnie?
- Jak często należy weryfikować czas odrzucania w tunelowym detektorze metali?
- Czy czas odrzucania może wpływać na zgodność z zasadami bezpieczeństwa żywności w zakresie wykrywania metalu?