 EN


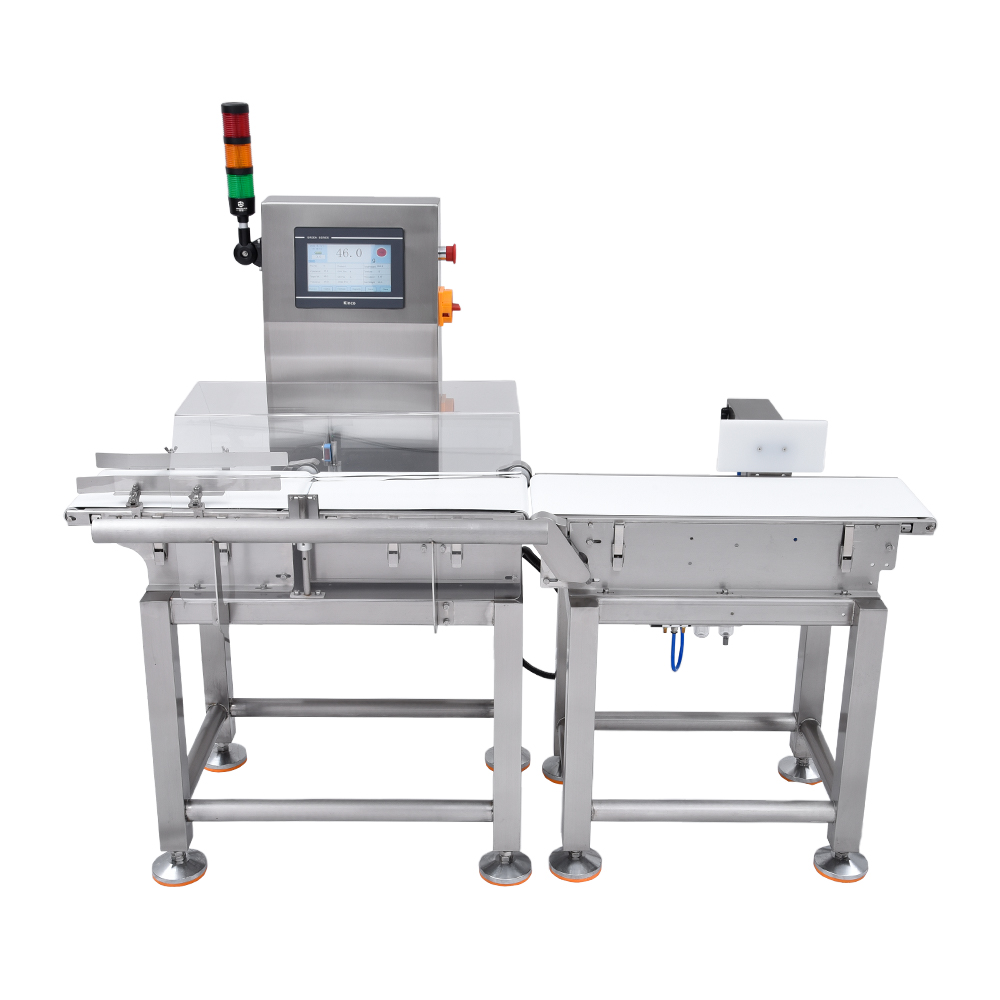
Az automatikus elutasítási időzítés a modern szállítószalagos fémérzékelők egyik legkritikusabb működési paramétere. Ez az időzítési mechanizmus pontosan meghatározza, mikor indítja el a felderített fém szennyeződés a termék elutasítását a gyártósoron. Az elutasítási időzítés értékelésének és beállításának megértése elengedhetetlen a gyártók számára, akik a termékveszteség minimalizálását és a szennyeződések teljes kizárását egyaránt célzik. A visszautasító rendszer reakciósebessége közvetlenül befolyásolja mind a biztonsági előírások betartását, mind a gyártási hatékonyságot.

A visszautasítási időzítés értékelési folyamata több változó kiegyensúlyozását igényli, köztük a szállítószalag sebességét, a termék méretét, a detektálási érzékenységet és a mechanikai elterelő reakcióképességét. Amikor egy alagút fémmérő szennyezett tárgyat azonosít, a rendszernek pontosan ki kell számítania a pneumatikus vagy mechanikus kidobó mechanizmusok aktiválásának időpontját. A helytelen időzítési beállítás eredményeként vagy elmarad a szennyezés felismerése, vagy elfogadható termékek felesleges visszautasítása történik termékek , mindkét eset súlyos működési és szabályozási következményekkel jár.
A visszautasítási időzítés mechanizmusainak megértése
A detektálási és visszautasítási sorozatok működése
A modern csomagolóvonal-érzékelők pontosan szinkronizált sorozatokon működnek, amelyek akkor kezdődnek, amikor egy fémtárgy belép az érzékelési mezőbe. A fémvizsgáló rendszer elektromos jelet küld a kiválasztó mechanizmusnak, ha szennyeződést észlel. Ennek a jelfolyamnak át kell haladnia a vezérlőkörön, aktiválnia kell a nevezetes pneumatikus tekercseket vagy mechanikai karokat, és fizikailag el kell távolítania a terméket, mielőtt az kilépne az érzékelési zónából. Az egész folyamat általában ezredmásodpercek alatt zajlik le, így rendkívül pontos időzítés-kalibrációra van szükség a nagy sebességű gyártósorokon történő hatékony működéshez.
Különböző elutasító rendszerek eltérő reakciós mechanizmusokat alkalmaznak. A pneumatikus levegős elterelők sűrített levegőt használnak a szennyezett termékek futószalagról történő eltávolítására. A mechanikus ekefélék fizikai kart alkalmaznak az áruk oldirányú elterelésére. A mágneses szeparátorok a vasat tartalmazó anyagokat vonzzák el a termékáramtól. Mindegyik rendszertípus sajátos reakciós jellemzőkkel rendelkezik, amelyeket pontosan illeszteni kell a futószalag sebességéhez és a termékáram sebességéhez, hogy elkerüljük az elutasítások késését vagy a túl korai aktiválódást, amely károsíthatja a megfelelő minőségű termékeket.
A visszautasítás pontosságát befolyásoló kritikus változók
A szállítószalag sebessége a fő változó, amely befolyásolja az elutasítási időzítési követelményeket. Egy gyorsabban mozgó csomagolóvonal-felderítő rendszernek jóval korábban kell aktiválnia az elutasító mechanizmusokat az első észlelést követően, hogy megakadályozza a szennyeződés áthaladását az elágazási ponton. Lassú sebességű vonalaknál későbbi aktiválás is elegendő a szennyeződés elkerüléséhez. Emellett a felderítési ablak és az elutasítási pont közötti fizikai távolság közvetlenül meghatározza, mennyi idő áll rendelkezésre a vezérlőrendszer számára a jel feldolgozására és a mechanikai válaszok aktiválására.
A termék mérete és tömege szintén jelentősen befolyásolja az időzítés értékelését. A nehezebb vagy nagyobb térfogatú tárgyak eltérítéséhez nagyobb erőre van szükség, és a visszautasító mechanizmusnak további időre lehet szüksége ahhoz, hogy fizikailag eltávolítsa őket a gyártósori folyamatból. A sűrűségkülönbségek ugyanazon csomagolóvonalon található termékek között befolyásolják, mennyire előrejelezhetően haladnak át a termékek az érzékelési zónán. A környezeti tényezők – például a rezgés, a páratartalom és a hőmérséklet-ingadozások – enyhe késleltetéseket okozhatnak a neumatisztikus reakcióidőkben, így pontosan mért időzítési korrekciókra van szükség.
Rendszerének visszautasítási teljesítményének értékelése
Tesztelési és mérési módszerek
Rendszerszerű tesztelési protokollokat kell bevezetni annak értékelésére, hogy a szállítószalag-fémérzékelők elérnek-e optimális elutasítási időzítést. Kezdje azzal, hogy tesztermékeket – ismert fém szennyező anyagokkal – vezet át a gyártósoron működési sebességgel. Ezek a tesztminták vasas, nem vasas és rozsdamentes acélból készült anyagokat tartalmaznak különböző méretekben, hogy valós szennyeződési forgatókönyveket szimuláljanak. Jegyezze fel, hogy az elutasítások következetesen a megadott eltérítési ponton történnek-e, vagy az időzítési ingadozások miatt változó eredményeket adnak-e több tesztfutás során.
A visszautasítási pont konzisztenciájának rögzítése gondos megfigyelést és mérést igényel. Jelölje meg a várható visszautasítási helyet a szállítószalag-rendszereken, és kövesse nyomon, hány tesztcikk kerül ténylegesen kitérítésre pontosan azon a ponton, illetve hol távolítják el őket valójában. Időzítési kamerák vagy nagysebességű videófelvételek rögzíthetik a detektálás pontos időpontját, és összehasonlíthatják azt a mechanikus visszautasítás aktiválásának időpontjával. Az 50 milliszekundumnál nagyobb időzítési eltérések általában azt jelzik, hogy rendszerkalibrációs beállításokra van szükség a megbízható fémvizsgálati teljesítmény fenntartásához minden gyártási körülmény mellett.
Időzítési problémák és hibamódok azonosítása
A megfelelő elutasítási időzítés hiánya több megfigyelhető hibamintában nyilvánul meg. Az időzítés túl korai aktiválása – amikor a termékek még nem érték el valójában az optimális elutasítási pontot – felesleges termékveszteséget és növekedett üzemeltetési költségeket eredményez. A késői időzítés aktiválása lehetővé teszi, hogy potenciálisan szennyezett tárgyak teljesen kikerüljenek az elutasítási zónából, ami kritikus élelmiszer-biztonsági vagy gyártási minőségi hibákat okozhat. Az időzítési problémák időszakos jellege – amikor az elutasítás inkonzisztensen aktiválódik – alapvető problémákra utal a jelátvitelben, a pneumatikus nyomásszabályozásban vagy a mechanikus alkatrészek kopásában, amelyek gyors karbantartást és újraeffektív kalibrálást igényelnek a folyosós fémdetektoroknál.
A környezeti és működési változások gyakran szükségessé teszik a kidobási időzítés újraértékelését. A környezeti hőmérséklet-ingadozások megváltoztatják a neumatisztikus folyadék viszkozitását és a nyomásleadás sebességét. A szezonális páratartalom-változások hatással vannak az elektromos alkatrészek reagálóképességére és a jel-feldolgozás megbízhatóságára. Az idővel öregedő szállítószalagok enyhe sebességváltozásokat fejleszthetnek, amelyek idővel fokozzák a kidobási időzítési hibákat. A rendszeres figyelés biztosítja, hogy csomagolóvonal-észlelője állandó teljesítményt nyújtson, és segít észlelni, amikor az időzítés beállításának módosítása válik szükségessé a élelmiszer-biztonság és a termékminőség szabványainak fenntartása érdekében.
A kidobási időzítés optimalizálása a gyártási hatékonyság érdekében
Kalibrálási és konfigurációs ajánlott eljárások
A megfelelő kalibrálás a pontos alapidőmérési értékek meghatározásával kezdődik vezérelt körülmények között. Futtasson több tesztciklust a szokásos működési szalagsebességgel, azonos termékjellemzők mellett. Finoman, kis lépésekben állítsa be a kidobási időzítési paramétereket, miközben figyeli a kidobási pont konzisztenciáját. A legtöbb modern szalagos fémérzékelő digitális beállítófelületet kínál, amely lehetővé teszi a pontos, milliszekundum-szintű időzítési módosításokat hardveres beavatkozás nélkül. Rögzítse az összes kalibrálási beállítást és a tesztelés során érvényes gyártási körülményeket a jövőbeli hivatkozás és hibaelhárítás céljából.
A rendszer nyomása és az elektromos jel erőssége közvetlenül befolyásolja a visszautasítási mechanizmus reakcióidejét. Győződjön meg arról, hogy a neumás levegőellátás az üzemelési órák során állandó nyomást biztosít, mivel akár 5 PSI-os nyomásváltozás is észrevehetően befolyásolhatja a visszautasítás időzítését. Ellenőrizze az elektromos csatlakozásokat és jelvezetékeket korrózió vagy sérülés szempontjából, amelyek késleltetést okozhatnak az adatátvitelben. Tesztelje a mágnesszelep reakcióképességét függetlenül annak megerősítésére, hogy ezek az alkatrészek azonnal aktiválódnak a felismerési jel fogadásakor. Az időzítés szempontjából kritikus összes alkatrész alapos karbantartása biztosítja, hogy fémvizsgáló rendszerük megbízhatóan működjön hosszabb termelési ciklusok során.
Paraméterek beállítása változó termelési forgatókönyvekhez
Különböző termékek esetében egyedi időzítési beállítások szükségesek, amelyeket a termékek specifikus jellemzőihez optimalizáltak. A kis méretű, könnyű tárgyaknál korábban kell aktiválni az elutasítást, mint a nehéz, nagy tömegű termékek esetében, mivel ezek gyorsabban haladnak át az érzékelési zónán. A magasabb szállítószalag-sebesség arányosan gyorsabb elutasítási reakcióidőt követel meg, mint az alacsonyabb sebességű csomagolóvonalakon alkalmazott fémdetektorok esetében. Azoknak a gyártóknak, akik több, különböző sebességű és terméktípusú gyártósoron működnek, külön kalibrációs profilokat kell fenntartaniuk, amelyeket gyorsan ki lehet választani a gyártási forgatókönyvek közötti váltáskor, így biztosítva a fémérzékelés konzisztens teljesítményét minden gyártási környezetben.
A szezonális és üzemelési változásokat előre kell jelezni, és be kell építeni őket a időzítési stratégiába. A téli hónapokban, amikor a gyártóüzemek hűvösebbek, a pneumatikus folyadék viszkozitásának változása miatt enyhe időzítési korrekciók szükségesek lehetnek a nyári üzemeléshez képest. Az új termékek bevezetése esetén azonnali értékelést kell végezni a visszautasítási időpont megfelelőségéről a teljes körű gyártási indítás előtt. Egy negyedéves újra-ellenőrzési ütemterv bevezetése segít az időzítési eltolódások korai felismerésében, mielőtt azok gyártási problémákat okoznának, így fenntartva a modern élelmiszer-biztonsági szabályozások és minőségi szabványok által megkövetelt megbízhatóságot és pontosságot.
GYIK
Mi történik, ha túl korán állítom be a visszautasítási időpontot a futószalagos fémérzékelőmön?
A elutasítási időzítés túl korai beállítása miatt a termék már akkor eltérül, mielőtt elérné a megfelelő elutasítási pontot. Ez hulladéktermelést, a gyártási hatékonyság csökkenését és a működési költségek növekedését eredményezi. A termékek akkor is elutasíthatók, amikor a szennyeződés még nem lett megerősítve, ami felesleges elvesztéshez vezet az elfogadható áruk esetében, és csökkenti az egész csomagolóvonal-észlelőrendszer teljesítményét.
Milyen gyakran kell ellenőriznem az elutasítási időzítést a folyosós fémdetektortípusomon?
Az elutasítási időzítés ellenőrzését normál üzemeltetési körülmények között negyedévente kell elvégezni, vagy azonnal, ha megváltoztatja a szállítószalag sebességét, a terméktípust, illetve karbantartási beavatkozást hajt végre a fémdetekciós berendezésén. A környezeti változások, az alkatrészek öregedése és az évszakváltások fokozatosan befolyásolhatják az időzítés pontosságát, ezért rendszeres ellenőrzés szükséges a megbízható szennyeződésgátlás fenntartásához a csomagolóvonal-észlelőrendszerén.
A visszautasítás időzítése befolyásolhatja-e az élelmiszer-biztonsági előírások betartását a fémérzékelés során?
Igen, a helytelen visszautasítás időzítése közvetlenül befolyásolja az élelmiszer-biztonsági előírások betartását. Ha szennyezett termékek kihagyják a visszautasítási pontot a késői időzítés miatt, azok elérhetik a fogyasztókat, súlyos biztonsági kockázatot és szabályozási megszegéseket okozva. Az élelmiszer-biztonsági előírások dokumentált bizonyítékot követelnek meg arra, hogy a szállítószalagos fémérzékelők folyamatosan eltávolítják a szennyezett termékeket; ezért a pontos visszautasítás időzítésének ellenőrzése elengedhetetlen a megfelelés fenntartásához és a márkanevének védelméhez.