 EN


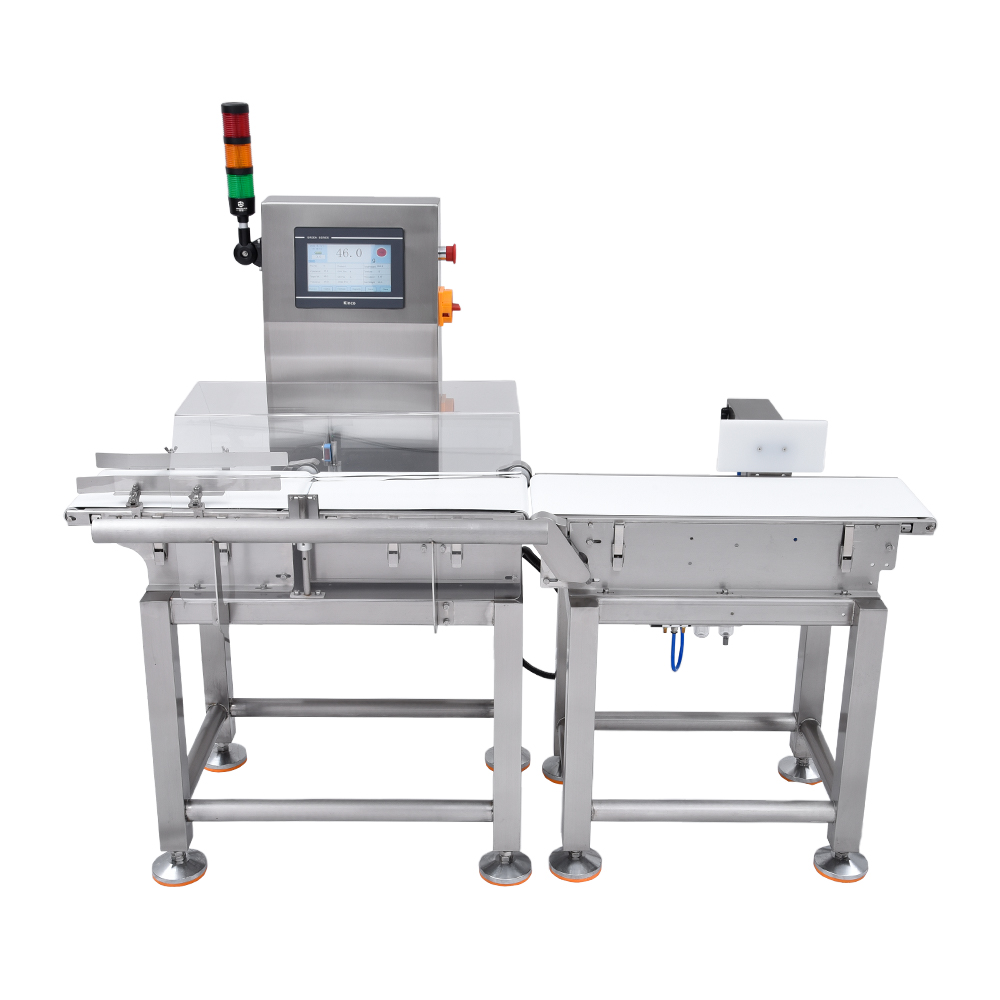
La tempistica di rifiuto automatico rappresenta uno dei parametri operativi più critici nei moderni rilevatori di metalli per nastri trasportatori . Questo meccanismo di tempistica determina con precisione il momento in cui un contaminante metallico rilevato attiva il rifiuto di un prodotto dalla linea di produzione. Comprendere come valutare e configurare la tempistica di rifiuto è essenziale per i produttori che mirano a ridurre al minimo le perdite di prodotto mantenendo al contempo una prevenzione assoluta delle contaminazioni. La velocità con cui il sistema di rifiuto risponde influisce direttamente sia sulla conformità alle norme di sicurezza sia sull’efficienza produttiva.

Il processo di valutazione del momento del rigetto richiede un equilibrio tra diverse variabili, tra cui la velocità del nastro trasportatore, le dimensioni del prodotto, la sensibilità di rilevamento e la capacità di risposta del deviatore meccanico. Quando un tunnel detettore di metalli identifica un articolo contaminato, il sistema deve calcolare con precisione il momento esatto in cui attivare i meccanismi di espulsione pneumatici o meccanici. Una configurazione impropria del momento del rigetto può causare o un mancato rilevamento della contaminazione o un rigetto ingiustificato di prodotti accettabili prodotti , entrambe le situazioni comportano conseguenze operative e normative significative.
Comprensione dei meccanismi di temporizzazione del rigetto
Come funzionano le sequenze di rilevamento e rigetto
I rilevatori moderni per le linee di imballaggio operano su sequenze precisamente sincronizzate che iniziano nel momento in cui un oggetto metallico entra nel campo di rilevamento. Il sistema di ispezione metallica invia un segnale elettrico al meccanismo di scarto non appena viene identificata una contaminazione. Questo segnale deve attraversare il circuito di controllo, attivare solenoidi pneumatici o bracci meccanici e rimuovere fisicamente il prodotto prima che esca dalla zona di rilevamento. L’intero processo avviene tipicamente nell’arco di millisecondi, richiedendo una calibrazione temporale estremamente precisa per funzionare efficacemente su linee di produzione ad alta velocità.
Sistemi di rifiuto diversi impiegano meccanismi di risposta differenti. I deviatori pneumatici ad aria utilizzano aria compressa per spingere gli articoli contaminati fuori dal nastro trasportatore. Le pale meccaniche impiegano un braccio fisico che devia i prodotti lateralmente. I separatori magnetici allontanano i materiali ferrosi dal flusso dei prodotti. Ogni tipo di sistema presenta caratteristiche di risposta distinte, che devono essere abbinate con precisione alla velocità del nastro trasportatore e alla portata del prodotto, per evitare sia rifiuti ritardati sia attivazioni premature che potrebbero danneggiare prodotti accettabili.
Variabili critiche che influenzano l’accuratezza del rifiuto
La velocità del nastro trasportatore è la variabile principale che influenza i requisiti di tempistica del rifiuto. Un sistema di rilevamento della linea di imballaggio in movimento più veloce deve attivare i meccanismi di rigetto molto prima della rilevazione iniziale per catturare la contaminazione prima che i prodotti superino il punto di deviazione. Le linee a bassa velocità permettono di attivarle in seguito senza perdere contaminazione. Inoltre, la distanza fisica tra la finestra di rilevamento e il punto di rigetto determina direttamente il tempo di elaborazione del segnale e l'attivazione delle risposte meccaniche.
Anche le dimensioni e il peso del prodotto influenzano in modo significativo la valutazione del tempo. Gli oggetti più pesanti o ingombranti richiedono più forza per deviare efficacemente, e il meccanismo di rigetto può aver bisogno di ulteriore tempo per allontanarli fisicamente dalla linea di produzione. Le variazioni di densità tra i prodotti sullo stesso rilevatore della linea di imballaggio influenzano la prevedibilità del percorso degli articoli attraverso la zona di rilevamento. I fattori ambientali, tra cui vibrazioni, umidità e fluttuazioni di temperatura, possono introdurre lievi ritardi nei tempi di risposta pneumatica, rendendo necessario un adeguamento del tempo attentamente misurato.
Valutare le prestazioni di rigetto del sistema
Metodi di prova e misurazione
È opportuno applicare protocolli di prova sistematici per valutare se i rilevatori di metallo a nastro trasportatore raggiungono tempi di rigetto ottimali. Iniziare con la sperimentazione dei prodotti contenenti contaminanti metallici noti attraverso la linea di produzione a velocità operativa. Questi campioni di prova dovrebbero includere materiali ferrosi, metalli non ferrosi e acciaio inossidabile di varie dimensioni per simulare scenari di contaminazione reali. documentare se i rifiuti si verificano in modo coerente nel punto di deviazione designato o se le variazioni di tempo causano risultati incoerenti in più prove.
La coerenza del punto di rifiuto richiede un’osservazione e una misurazione accurate. Contrassegnare la posizione prevista di rifiuto sul sistema di trasporto e registrare quanti articoli di prova vengono effettivamente deviati in quel punto preciso rispetto a dove vengono effettivamente rimossi. Telecamere sincronizzate o video ad alta velocità possono catturare l’istante esatto in cui avviene il rilevamento e confrontarlo con il momento in cui si attiva il rifiuto meccanico. Scostamenti temporali superiori a 50 millisecondi indicano tipicamente la necessità di regolazioni nella calibrazione del sistema per mantenere prestazioni affidabili nell’ispezione dei metalli in tutte le condizioni produttive.
Identificazione di problemi temporali e modalità di guasto
Un tempismo inadeguato nel rigetto si manifesta in diversi schemi di guasto osservabili. L’attivazione anticipata del rigetto, in cui i prodotti vengono deviati prima di aver effettivamente raggiunto il punto ottimale di deviazione, provoca una perdita di prodotto ingiustificata e costi operativi maggiori. L’attivazione tardiva del rigetto consente a prodotti potenzialmente contaminati di superare completamente la zona di rigetto, causando gravi malfunzionamenti relativi alla sicurezza alimentare o alla qualità produttiva. Problemi intermittenti di tempismo, in cui il rigetto si attiva in modo non uniforme, indicano disfunzioni sottostanti nella trasmissione del segnale, nella regolazione della pressione pneumatica o nell’usura dei componenti meccanici, richiedendo una manutenzione tempestiva e una taratura nuova del metal detector a tunnel.
I cambiamenti ambientali e operativi richiedono spesso una rivalutazione dei tempi di rifiuto. Le fluttuazioni della temperatura ambiente alterano la viscosità del fluido pneumatico e la velocità di erogazione della pressione. Le variazioni stagionali dell’umidità influenzano la reattività dei componenti elettrici e l’affidabilità dell’elaborazione dei segnali. Le cinghie trasportatrici, con il passare del tempo, possono sviluppare lievi variazioni di velocità che, nel tempo, amplificano gli errori nei tempi di rifiuto. Il monitoraggio regolare garantisce che il rilevatore sulla linea di confezionamento mantenga prestazioni costanti e aiuta a individuare tempestivamente quando è necessario intervenire sui tempi di rifiuto per preservare gli standard di sicurezza alimentare e qualità del prodotto.
Ottimizzazione dei tempi di rifiuto per l’efficienza produttiva
Pratiche consigliate per taratura e configurazione
Una calibrazione corretta inizia stabilendo misurazioni di riferimento del tempo in condizioni controllate. Eseguire più cicli di prova alla velocità standard della catena di trasporto, con caratteristiche del prodotto costanti. Modificare gradualmente i parametri di temporizzazione del rigetto in piccoli incrementi, monitorando la coerenza del punto di rigetto. La maggior parte dei moderni rilevatori di metalli per nastri trasportatori offre interfacce digitali di regolazione che consentono modifiche precise del tempo a livello di millisecondo, senza richiedere cambiamenti hardware. Registrare tutte le regolazioni effettuate durante la calibrazione e le specifiche condizioni di produzione in cui sono state eseguite le prove, per futuri riferimenti e attività di risoluzione dei problemi.
La pressione del sistema e la forza del segnale elettrico influenzano direttamente i tempi di risposta del meccanismo di rifiuto. Verificare che l’alimentazione pneumatica mantenga una pressione costante durante le ore di funzionamento, poiché anche fluttuazioni di soli 5 PSI possono influire in modo percettibile sui tempi di rifiuto. Controllare i collegamenti elettrici e i cavi del segnale per individuare corrosione o danni che potrebbero causare ritardi nella trasmissione. Testare separatamente la prontezza di risposta delle valvole solenoidali per confermare che questi componenti si attivino immediatamente al ricevimento del segnale di rilevamento. Una manutenzione completa di tutti i componenti critici ai fini della tempistica garantisce prestazioni affidabili del sistema di ispezione metalli anche durante lunghi cicli produttivi.
Regolazione dei parametri per diversi scenari produttivi
Prodotti diversi richiedono configurazioni temporali personalizzate, ottimizzate per le loro caratteristiche specifiche. Oggetti leggeri dalle dimensioni ridotte potrebbero necessitare di un’attivazione anticipata del sistema di scarto rispetto a prodotti pesanti e ingombranti, poiché attraversano la zona di rilevamento più rapidamente. Velocità superiori del nastro trasportatore richiedono tempi di risposta dello scarto proporzionalmente più brevi rispetto alle applicazioni di rilevatori su linee di confezionamento a velocità ridotta. I produttori che gestiscono più linee di produzione con velocità e tipologie di prodotto differenti dovrebbero mantenere profili di calibrazione separati, selezionabili rapidamente al passaggio da uno scenario produttivo all’altro, garantendo prestazioni costanti nell’ispezione dei metalli in tutti gli ambienti produttivi.
È necessario prevedere e integrare nel piano temporale le variazioni stagionali e operative. Nei mesi invernali, quando gli impianti produttivi sono più freddi, potrebbero essere richusti leggeri aggiustamenti temporali rispetto alle operazioni estive, a causa delle variazioni della viscosità dei fluidi pneumatici. L’introduzione di nuovi prodotti deve innescare immediatamente una valutazione dell’idoneità del tempo di rifiuto, prima del lancio su larga scala della produzione. L’adozione di un programma di riesame trimestrale consente di individuare eventuali scostamenti temporali prima che causino problemi produttivi, garantendo così l’affidabilità e la precisione richieste dai moderni regolamenti sulla sicurezza alimentare e dagli standard qualitativi.
Domande frequenti
Cosa accade se il tempo di rifiuto è impostato troppo presto sui miei rilevatori di metalli per nastri trasportatori?
Impostare un tempo di rifiuto troppo anticipato causa una deviazione prematura del prodotto prima che l’articolo raggiunga effettivamente il punto ottimale di rifiuto. Ciò comporta spreco di prodotto, riduzione dell’efficienza produttiva e aumento dei costi operativi. I prodotti potrebbero essere scartati ancor prima che la contaminazione venga confermata, causando perdite ingiustificate di merce accettabile e riducendo la capacità complessiva della linea di confezionamento del sistema di rilevamento.
Con quale frequenza devo verificare il tempo di rifiuto sul mio metal detector a tunnel?
La verifica del tempo di rifiuto deve essere eseguita ogni tre mesi in condizioni operative normali, oppure immediatamente ogni volta che si modificano la velocità del nastro trasportatore, il tipo di prodotto o si effettuano interventi di manutenzione sull’attrezzatura di ispezione metalli. Cambiamenti ambientali, invecchiamento dei componenti e variazioni stagionali possono influenzare gradualmente la precisione del tempo di rifiuto, rendendo quindi essenziale una verifica regolare per garantire una prevenzione affidabile delle contaminazioni sulla linea di confezionamento.
Il momento del rigetto può influenzare la conformità alla sicurezza alimentare per il rilevamento dei metalli?
Sì, un momento di rigetto inadeguato impatta direttamente sulla conformità alla sicurezza alimentare. Se prodotti contaminati oltrepassano il punto di rigetto a causa di un ritardo nel timing, potrebbero raggiungere i consumatori, generando gravi rischi per la sicurezza e violazioni normative. I regolamenti sulla sicurezza alimentare richiedono prove documentate che i vostri rilevatori di metalli per nastri trasportatori rimuovano sistematicamente gli articoli contaminati; pertanto, la verifica accurata del timing del rigetto è essenziale per mantenere la conformità e proteggere la reputazione del vostro marchio.
Sommario
- Comprensione dei meccanismi di temporizzazione del rigetto
- Valutare le prestazioni di rigetto del sistema
- Ottimizzazione dei tempi di rifiuto per l’efficienza produttiva
-
Domande frequenti
- Cosa accade se il tempo di rifiuto è impostato troppo presto sui miei rilevatori di metalli per nastri trasportatori?
- Con quale frequenza devo verificare il tempo di rifiuto sul mio metal detector a tunnel?
- Il momento del rigetto può influenzare la conformità alla sicurezza alimentare per il rilevamento dei metalli?