 EN


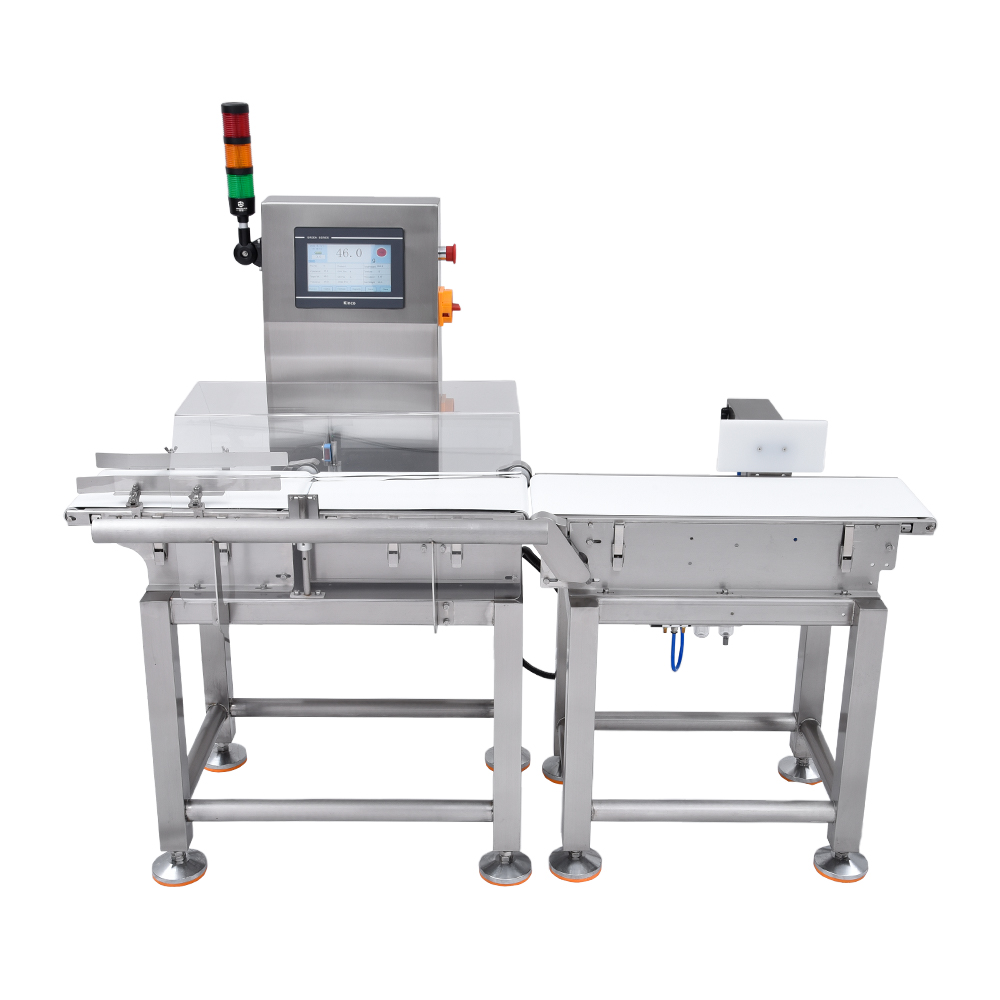
ການຕັ້ງຄ່າເວລາທີ່ປະຕິເສດອັດຕະໂນມັດເປັນໜຶ່ງໃນປັດໄຈດ້ານການເຮັດວຽກທີ່ສຳຄັນທີ່ສຸດໃນ ເຄື່ອງກວດຈັບເຄື່ອງປະກອບດ້ວຍເຫຼັກໃນບ່ອນຂົນສົ່ງ . ໂຄງການເວລານີ້ກຳນົດຢ່າງແນ່ນອນວ່າເວລາໃດທີ່ສິ່ງປົນເປືືອນທີ່ເປັນເຫຼັກທີ່ຖືກກວດພົບຈະເຮັດໃຫ້ມີການປະຕິເສດຜະລິດຕະພັນອອກຈາກແຖວການຜະລິດ. ການເຂົ້າໃຈວິທີການປະເມີນ ແລະ ຕັ້ງຄ່າເວລາທີ່ປະຕິເສດແມ່ນມີຄວາມຈຳເປັນຫຼາຍສຳລັບຜູ້ຜະລິດທີ່ຕ້ອງການຫຼຸດຜ່ອນການສູນເສຍຜະລິດຕະພັນໃນຂະນະທີ່ຍັງຮັກສາການປ້ອງກັນສິ່ງປົນເປືືອນຢ່າງສົມບູນ. ຄວາມໄວທີ່ລະບົບການປະຕິເສດຂອງທ່ານຕອບສະຫນອງຈະມີຜົນກະທົບໂດຍກົງທັງຕໍ່ການປະກັນຄວາມປອດໄພ ແລະ ປະສິດທິພາບຂອງການຜະລິດ.

ຂະບວນການປະເມີນເວລາການປະຕິເສດຮຽກຮ້ອງໃຫ້ມີການສົມດຸນຕົວແປຫຼາຍຢ່າງລວມທັງຄວາມໄວຂອງເຄື່ອງຂົນສົ່ງ, ຂະ ຫນາດ ຜະລິດຕະພັນ, ຄວາມລະອຽດອ່ອນໃນການກວດພົບ, ແລະຄວາມສາມາດຕອບສະ ຫນອງ ຂອງເຄື່ອງປ່ຽນກົນຈັກ. ເມື່ອມີອຸໂມງ ເຄື່ອງກວດໂລຫະ ລະບົບຕ້ອງຄິດໄລ່ເວລາທີ່ແນ່ນອນເພື່ອເປີດກົນຈັກການຖິ້ມລົມຫລືກົນຈັກ. ການຕັ້ງຄ່າເວລາທີ່ບໍ່ຖືກຕ້ອງສາມາດເຮັດໃຫ້ການຕິດເຊື້ອທີ່ພາດຫຼືການປະຕິເສດທີ່ບໍ່ ຈໍາ ເປັນຂອງການຮັບເອົາ ຜະລິດຕະພັນ , ທັງສອງສະພາບການທີ່ ນໍາ ຜົນກະທົບທາງດ້ານການປະຕິບັດງານແລະລະບຽບການທີ່ ສໍາ ຄັນ.
ຄວາມເຂົ້າໃຈກ່ຽວກັບກົນໄກການປະຕິເສດເວລາ
ວິທີການກວດພົບແລະປະຕິເສດການເຮັດວຽກ
ເຄື່ອງກວດຈັບແຖວການຫຸ້ມຫໍ່ທີ່ທັນສະໄໝ ດຳເນີນການຕາມລຳດັບທີ່ຖືກຊ່ອຍໃຫ້ເຂົ້າກັນຢ່າງແນ່ນອນ ເຊິ່ງເລີ່ມຕົ້ນທັນທີທີ່ວັດຖຸທີ່ເປັນເຫຼັກເຂົ້າໄປໃນເຂດການກວດຈັບ. ລະບົບການກວດຈັບເຫຼັກຈະສົ່ງສັນຍານໄຟຟ້າໄປຫາເຄື່ອງຈັກທີ່ປະຕິເສດເມື່ອພົບສິ່ງປົນເປື້ອນ. ສັນຍານນີ້ຈະຕ້ອງເດີນທາງຜ່ານວົງຈອນການຄວບຄຸມ, ເປີດວາວໄຟຟ້າທີ່ຂັບດ້ວຍອາກາດ ຫຼື ອາກາດທີ່ຂັບດ້ວຍເຄື່ອງຈັກ, ແລະ ນຳອອກຜະລິດຕະພັນອອກຈາກເຂດການກວດຈັບຢ່າງເປັນຮູບຮ່າງ. ທັງໝົດນີ້ມັກຈະເກີດຂຶ້ນພາຍໃນເວລາທີ່ສັ້ນຫຼວງ (millisecond), ຈຶ່ງຕ້ອງມີການປັບຄ່າເວລາຢ່າງຖືກຕ້ອງແລະແນ່ນອນເພື່ອໃຫ້ເຮັດວຽກໄດ້ຢ່າງມີປະສິດທິພາບໃນແຖວການຜະລິດທີ່ມີຄວາມໄວສູງ.
ລະບົບການປະຕິເສດທີ່ແຕກຕ່າງກັນໃຊ້ເຄື່ອງຈັກທີ່ຕອບສະຫນອງແຕກຕ່າງກັນ. ອຸປະກອນແບ່ງທາງດ້ວຍອາກາດໃຊ້ອາກາດອັດເພື່ອດັນວັດຖຸທີ່ປົນເປືືອນອອກຈາກເຂົ້າໄປໃນເສັ້ນເຄື່ອນ. ອຸປະກອນແບ່ງທາງແບບເຄື່ອງຈັກໃຊ້ແຂນທີ່ເຮັດດ້ວຍຟີເລີ້ງເພື່ອເບິ່ງທິດທາງຂອງຜະລິດຕະພັນໄປຂ້າງຂວາຫຼືຂ້າງຊ້າຍ. ອຸປະກອນແບ່ງທາງແບບແມ່ເຫຼັກດຶງວັດຖຸທີ່ເປັນແມ່ເຫຼັກອອກຈາກສາຍການຜະລິດ. ແຕ່ລະປະເພດຂອງລະບົບມີລັກສະນະການຕອບສະຫນອງທີ່ແຕກຕ່າງກັນ ເຊິ່ງຕ້ອງຖືກຈັບຄູ່ຢ່າງຖືກຕ້ອງກັບຄວາມໄວຂອງເສັ້ນເຄື່ອນ ແລະ ອັດຕາການຫຼືດຂອງຜະລິດຕະພັນເພື່ອປ້ອງກັນການປະຕິເສດທີ່ຊ້າເກີນໄປ ຫຼື ການເປີດໃຊ້ກ່ອນເວລາທີ່ຈະເຮັດໃຫ້ຜະລິດຕະພັນທີ່ຢູ່ໃນເງື່ອນໄຂດີເສີຍຫາຍ.
ຕົວແປທີ່ສຳຄັນທີ່ມີຜົນຕໍ່ຄວາມຖືກຕ້ອງຂອງການປະຕິເສດ
ຄວາມໄວຂອງເທິງເຄື່ອງສົ່ງແມ່ນປັດໄຈຫຼັກທີ່ສົ່ງຜົນຕໍ່ຄວາມຕ້ອງການໃນການຕັດສິນໃຈເວລາທີ່ຈະປະຕິເສດ. ລະບົບເຄື່ອງກວດຈັບທີ່ຢູ່ໃນເສັ້ນທາງການຫຸ້ມຫໍ່ທີ່ເຄື່ອນໄຫວໄວຂຶ້ນຈະຕ້ອງເປີດກົກການປະຕິເສດໃນເວລາທີ່ເລີ່ມຕົ້ນການກວດພົບໄວຂຶ້ນຫຼາຍເພື່ອຈະຈັບສິ່ງປົນເປືືອນກ່ອນທີ່ຜະລິດຕະພັນຈະຜ່ານຈຸດທີ່ເຮັດການຫັນທິດ. ສ່ວນເສັ້ນທາງທີ່ເຄື່ອນໄຫວຊ້າຈະອະນຸຍາດໃຫ້ເປີດກົກການປະຕິເສດໃນເວລາທີ່ຊ້າກວ່າໂດຍບໍ່ເສຍສິ່ງປົນເປືືອນ. ນອກຈາກນີ້ ປະລິວັນທາງດ້ານຮ່າງກາຍລະຫວ່າງເຂດການກວດພົບກັບຈຸດທີ່ປະຕິເສດຈະກຳນົດເວລາທີ່ລະບົບຄວບຄຸມມີເພື່ອປະມວນຜົນສັນຍານ ແລະ ເປີດກົກການຕອບສະຫນອງທາງກາຍະພາບ.
ຂະໜາດ ແລະ ນ້ຳໜັກຂອງຜະລິດຕະພັນຍັງມີຜົນກະທົບຢ່າງຫຼວງຫຼາຍຕໍ່ການປະເມີນເວລາ. ສິ່ງຂອງທີ່ໜັກຫຼືໃຫຍ່ກວ່າຈະຕ້ອງໃຊ້ແຮງຫຼາຍຂຶ້ນເພື່ອເບື່ອງອອກໄດ້ຢ່າງມີປະສິດທິພາບ, ແລະ ກົກການປະຕິເສດອາດຈະຕ້ອງໃຊ້ເວລາເພີ່ມເຕີມເພື່ອຍ້າຍສິ່ງຂອງອອກຈາກແຖວການຜະລິດຢ່າງເປັນຮູບຮ່າງ. ຄວາມແຕກຕ່າງຂອງຄວາມໜາແໜ້ນລະຫວ່າງຜະລິດຕະພັນຕ່າງໆທີ່ຢູ່ໃນແຖວການຫໍ່ຫຸ້ມດຽວກັນຈະສົ່ງຜົນຕໍ່ຄວາມສາມາດໃນການຄາດເດົາໄດ້ວ່າສິ່ງຂອງຈະເคลື່ອນທີ່ຜ່ານເຂດການກວດຈັບໄດ້ຢ່າງເປັນປົກກະຕິ. ປັດໄຈດ້ານສິ່ງແວດລ້ອມເຊັ່ນ: ການສັ່ນ, ຄວາມຊື້ນ, ແລະ ການປ່ຽນແປງຂອງອຸນຫະພູມສາມາດເຮັດໃຫ້ເກີດຄວາມຊ້ານ້ອຍໆໃນເວລາການຕອບສະຫນອງຂອງລະບົບທີ່ໃຊ້ອາກາດ, ດັ່ງນັ້ນຈຶ່ງຕ້ອງມີການປັບເວລາຢ່າງລະມັດລະວັງ.
ການປະເມີນຜົນການປະຕິເສດຂອງລະບົບຂອງທ່ານ
ວິທີການທົດສອບ ແລະ ວິທີການວັດແທກ
ຄວນຈັດຕັ້ງປະຕິບັດຂະບວນການທົດສອບຢ່າງເປັນລະບົບເພື່ອປະເມີນວ່າເຄື່ອງກວດຫາເຫຼັກໃນແຖວສົ່ງຂອງທ່ານສາມາດປະຕິບັດການປະຕິເສດໄດ້ໃນເວລາທີ່ດີທີ່ສຸດ. ເລີ່ມຕົ້ນດ້ວຍການນຳເອົາຜະລິດຕະພັນທີ່ມີສານປົນເປື້ອນທີ່ຮູ້ຈັກແລ້ວ (ເຊັ່ນ: ເຫຼັກ, ອາລູມີເນີ້ມ, ແລະ ເຫຼັກສະແຕນເລດ) ຜ່ານແຖວຜະລິດຕະກຳດ້ວຍຄວາມໄວທີ່ໃຊ້ງານຈິງ. ຕົວຢ່າງທີ່ນຳມາທົດສອບຄວນປະກອບດ້ວຍວັດສະດຸທີ່ເປັນເຫຼັກ, ວັດສະດຸທີ່ບໍ່ແມ່ນເຫຼັກ, ແລະ ເຫຼັກສະແຕນເລດທີ່ມີຂະໜາດຕ່າງໆ ເພື່ອຈຳລອງສະຖານະການປົນເປື້ອນທີ່ເກີດຂຶ້ນຈິງ. ຈົດບັນທຶກວ່າການປະຕິເສດເກີດຂຶ້ນຢ່າງສອດຄ່ອງທີ່ຈຸດເບິ່ງແຍງທີ່ກຳນົດໄວ້ ຫຼື ບໍ່; ຖ້າມີຄວາມແຕກຕ່າງດ້ານເວລາ ຈະເຮັດໃຫ້ຜົນໄດ້ຮັບບໍ່ສອດຄ່ອງໃນການທົດສອບຫຼາຍໆຄັ້ງ.
ການບັນທຶກຄວາມສອດຄ່ອງຂອງຈຸດທີ່ຖືກປະຕິເສດ ຕ້ອງໃຊ້ການສັງເກດແລະການວັດແທກຢ່າງລະອຽດ. ເຮັດເຄື່ອງໝາຍໃສ່ຈຸດທີ່ຄາດຫວັງວ່າຈະຖືກປະຕິເສດໃນລະບົບເຄື່ອນຍ້າຍຂອງທ່ານ ແລະ ຕິດຕາມຈຳນວນຂອງວັດຖຸທີ່ໃຊ້ທົດສອບ ທີ່ຖືກເບນທີ່ຈຸດດັ່ງກ່າວຢ່າງແນ່ນອນ ເທືອບໃນຈຸດທີ່ມັນຖືກນຳອອກຈິງໆ. ເຄື່ອງຖ່າຍຮູບທີ່ມີຄວາມໄວສູງ ຫຼື ເຄື່ອງຖ່າຍວີດີໂອທີ່ມີຄວາມໄວສູງ ສາມາດບັນທຶກເວລາທີ່ແທ້ຈິງທີ່ການຈັບສັນຍານເກີດຂຶ້ນ ແລະ ເປີຽບທຽບກັບເວລາທີ່ການປະຕິເສດດ້ວຍກົກໄດ້ເລີ່ມເຮັດວຽກ. ຄວາມແຕກຕ່າງດ້ານເວລາທີ່ເກີນ 50 ມີລີວິນາທີ ມັກຈະເປັນສັນຍານວ່າ ລະບົບຕ້ອງໄດ້ຮັບການປັບຄ່າໃໝ່ ເພື່ອຮັກສາປະສິດທິພາບການກວດສອບທີ່ເຊື່ອຖືໄດ້ ສຳລັບການປົກຄອງທຸກໆສະພາບການໃນການຜະລິດ.
ການຈຳແນກບັນຫາດ້ານເວລາ ແລະ ຮູບແບບຂອງຄວາມລົ້ມເຫຼວ
ເວລາທີ່ບໍ່ເໝາະສົມໃນການປະຕິເສດຈະສະແດງອອກເປັນຮູບແບບຂອງຄວາມລົ້ມເຫຼວທີ່ສາມາດສັງເກດເຫັນໄດ້ຫຼາຍຢ່າງ. ການເປີດໃຊ້ເວລາເລີ່ມຕົ້ນເກີນໄປ ເຊິ່ງຜະລິດຕະພັນຖືກເບນທາງກ່ອນທີ່ຈະເຂົ້າເຖິງຈຸດເບນທາງທີ່ເໝາະສົມຢ່າງແທ້ຈິງ ຈະເຮັດໃຫ້ເກີດການສູນເສຍຜະລິດຕະພັນທີ່ບໍ່ຈຳເປັນ ແລະ ເພີ່ມຕົ້ນຄ່າໃຊ້ຈ່າຍໃນການດຳເນີນງານ. ການເປີດໃຊ້ເວລາຊ້າເກີນໄປ ຈະເຮັດໃຫ້ສິ່ງຂອງທີ່ອາດຈະປົນເປືືອນຜ່ານເຂດການປະຕິເສດໄປທັງໝົດ ເຊິ່ງເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫຼວທີ່ຮ້າຍແຮງດ້ານຄວາມປອດໄພຂອງອາຫານ ຫຼື ຄຸນນະພາບໃນການຜະລິດ. ປັນຫາເວລາທີ່ເກີດຂຶ້ນເປັນຈັງຫວะ ໂດຍການປະຕິເສດເກີດຂຶ້ນຢ່າງບໍ່ສົມ່ຳເສີມ ສະແດງເຖິງບັນຫາພື້ນຖານທີ່ເກີດຈາກການຖ່າຍໂອນສັນຍານ ການຄວບຄຸມຄວາມກົດດັນຂອງອາກາດ ຫຼື ການສຶກຫຼຸດຂອງຊິ້ນສ່ວນເຄື່ອງຈັກ ເຊິ່ງຕ້ອງໄດ້ຮັບການບໍາລຸງຮັກສາ ແລະ ຕັ້ງຄ່າໃໝ່ຂອງເຄື່ອງກວດຈັບເຄື່ອງປະກອບທີ່ເຮັດດ້ວຍທໍ່ຢ່າງທັນທີ.
ການປ່ຽນແປງດ້ານສິ່ງແວດລ້ອມ ແລະ ການດຳເນີນງານມັກຈະຕ້ອງການການປະເມີນຄ່າເວລາການປະຕິເສດໃໝ່. ການປ່ຽນແປງຂອງອຸນຫະພູມແວດລ້ອມເຮັດໃຫ້ຄວາມໜືດຂອງໄຟຟູ້ເປີ່ຍນແປງ ແລະ ຄວາມໄວໃນການສົ່ງຄວາມດັນ. ການປ່ຽນແປງຄວາມຊື້ນໃນແຕ່ລະລະດູສົ່ງຜົນຕໍ່ຄວາມໄວໃນການຕອບສະໜອງຂອງຊິ້ນສ່ວນໄຟຟ້າ ແລະ ຄວາມເຊື່ອຖືໄດ້ໃນການປະມວນຜົນສັນຍານ. ບ່ອນທີ່ເຄື່ອງພາກຟີດທີ່ເກົ່າແກ່ອາດຈະເກີດການປ່ຽນແປງຄວາມໄວຢ່າງເລັກນ້ອຍ ເຊິ່ງຈະເຮັດໃຫ້ຂໍ້ຜິດພາດໃນເວລາການປະຕິເສດເພີ່ມຂຶ້ນເປັນເວລາດົນນານ. ການຕິດຕາມຢ່າງເປັນປົກກະຕິຈະຮັບປະກັນວ່າເຄື່ອງກວດຈັບຂອງເສັ້ນການຫຸ້ມຫໍ່ຂອງທ່ານຈະຮັກສາປະສິດທິພາບທີ່ສົມໆເທົ່າກັນ ແລະ ຊ່ວຍໃນການສັງເກດເຫັນເວລາທີ່ຈຳເປັນຕ້ອງປັບເວລາການປະຕິເສດເພື່ອຮັກສາມາດຕະຖານຄວາມປອດໄພດ້ານອາຫານ ແລະ ຄຸນນະພາບຂອງຜະລິດຕະພັນ.
ການປັບປຸງເວລາການປະຕິເສດເພື່ອປະສິດທິພາບໃນການຜະລິດ
ວິທີທີ່ດີທີ່ສຸດໃນການຕັ້ງຄ່າ ແລະ ການປັບຄ່າ
ການປັບຄ່າຢ່າງຖືກຕ້ອງເລີ່ມຕົ້ນດ້ວຍການກຳນົດຄ່າເວລາເບື້ອງຕົ້ນໃນສະພາບການທີ່ຄວບຄຸມໄດ້. ດຳເນີນການທົດສອບຫຼາຍຮອບທີ່ຄວາມໄວຂອງເຂົ້າຈອຍທີ່ໃຊ້ງານປົກກະຕິ ແລະ ມີລັກສະນະຜະລິດຕະພັນທີ່ເໝືອນກັນ. ປັບຄ່າເວລາການປະຕິເສດຢ່າງຊ້າໆ ໂດຍເພີ່ມຂຶ້ນເປັນຂັ້ນຕົ້ນນ້ອຍໆ ໃນເວລາທີ່ຕິດຕາມຄວາມສອດຄ່ອງຂອງຈຸດການປະຕິເສດ. ເຄື່ອງກວດຈັບເຫຼັກໃນເຂົ້າຈອຍທີ່ທັນສະໄໝສ່ວນຫຼາຍມີອິນເຕີເຟດດິຈິຕອນທີ່ຊ່ວຍໃຫ້ປັບຄ່າເວລາໄດ້ຢ່າງແນ່ນອນໃນລະດັບມີລິຊີຄອນໂດຍບໍ່ຕ້ອງປ່ຽນແປງອຸປະກອນ. ບັນທຶກການປັບຄ່າທັງໝົດ ແລະ ສະພາບການຜະລິດທີ່ເກີດຂຶ້ນໃນເວລາທົດສອບເພື່ອເກັບຮັກສາເປັນເອກະສານສຳລັບການອ້າງອີງ ແລະ ການແກ້ໄຂບັນຫາໃນອະນາຄົດ.
ຄວາມດັນຂອງລະບົບ ແລະ ຄວາມເຂັ້ມຂອງສັນຍານໄຟຟ້າ ມີຜົນຕໍ່ເວລາທີ່ກົກກົງການປະຕິເສດໂດຍກົງ. ຕ້ອງຢືນຢັນວ່າອາກາດທີ່ໃຊ້ໃນລະບົບໄຮໂດຣລິກມີຄວາມດັນທີ່ຄົງທີ່ຕະຫຼອດເວລາການໃຊ້ງານ ເນື່ອງຈາກການປ່ຽນແປງຄວາມດັນເຖິງແຕ່ 5 PSI ກໍສາມາດສົ່ງຜົນຕໍ່ເວລາການປະຕິເສດໄດ້ຢ່າງຊັດເຈນ. ຕ້ອງກວດສອບການເຊື່ອມຕໍ່ໄຟຟ້າ ແລະ ເຄເບີ້ນສັນຍານເພື່ອຫາສິ່ງບີບອັດ ຫຼື ຄວາມເສຍຫາຍທີ່ອາດເກີດຂຶ້ນຈາກການກັດກິນ ເຊິ່ງອາດເຮັດໃຫ້ເກີດຄວາມຊ້າໃນການຖ່າຍໂອນສັນຍານ. ຕ້ອງທົດສອບຄວາມໄວໃນການຕອບສະຫນອງຂອງວາວເຊີໂລນອຍແບບເອງ ເພື່ອຢືນຢັນວ່າອຸປະກອນເຫຼົ່ານີ້ເລີ່ມເຮັດວຽກທັນທີທີ່ໄດ້ຮັບສັນຍານການຈັບຈຸດ. ການບໍາລຸງຮັກສາຢ່າງລະອຽດຕໍ່ອຸປະກອນທັງໝົດທີ່ຕ້ອງການຄວາມຖືກຕ້ອງໃນເວລາ ສາມາດຮັບປະກັນວ່າລະບົບການກວດສອບເລືອກເອີ້ນທີ່ມີຄວາມແທ້ຈິງຈະເຮັດວຽກໄດ້ຢ່າງເຊື່ອຖືໄດ້ໃນການຜະລິດທີ່ຍາວນານ.
ການປັບຄ່າພາລາມິເຕີເພື່ອໃຫ້ເໝາະສົມກັບສະຖານະການການຜະລິດທີ່ແຕກຕ່າງກັນ
ຜະລິດຕະພັນທີ່ແຕກຕ່າງກັນຕ້ອງການການຕັ້ງຄ່າເວລາທີ່ປັບແຕ່ງເປັນພິເສດເພື່ອໃຫ້ເໝາະສົມກັບລັກສະນະເພີ່ມເຕີມຂອງມັນ. ສິ່ງຂອງທີ່ເບົາ ແລະ ມີຂະໜາດນ້ອຍອາດຈະຕ້ອງການການເປີດໃຊ້ການປະຕິເສດເຮັດໄດ້ກ່ອນເວລາທີ່ຜະລິດຕະພັນທີ່ໜັກ ແລະ ມີຂະໜາດໃຫຍ່ ເນື່ອງຈາກມັນເດີນທາງຜ່ານເຂດການກວດສອບໄດ້ໄວຂຶ້ນ. ຄວາມໄວຂອງເຄື່ອງລົ້ມສົ່ງ (conveyor) ທີ່ສູງຂຶ້ນຈະຕ້ອງການເວລາການຕອບສະໜອງຂອງການປະຕິເສດທີ່ໄວຂຶ້ນຢ່າງສອດຄ່ອງເທື່ອລະນ້ອຍໆ ເມື່ອທຽບກັບການນຳໃຊ້ເຄື່ອງກວດສອບທີ່ເຄື່ອງລົ້ມສົ່ງມີຄວາມໄວຕ່ຳ. ຜູ້ຜະລິດທີ່ດຳເນີນການເສັ້ນທາງການຜະລິດຫຼາຍເສັ້ນທີ່ມີຄວາມໄວແຕກຕ່າງກັນ ແລະ ມີປະເພດຜະລິດຕະພັນທີ່ແຕກຕ່າງກັນຄວນຮັກສາໂປຟາຍການຕັ້ງຄ່າທີ່ແຕກຕ່າງກັນໄວ້ ເພື່ອໃຫ້ສາມາດເລືອກໃຊ້ໄດ້ຢ່າງໄວວ່າເມື່ອປ່ຽນໄປໃຊ້ໃນສະຖານະການການຜະລິດທີ່ແຕກຕ່າງກັນ ເພື່ອຮັບປະກັນຄວາມສອດຄ່ອງຂອງການກວດສອບເລືອກເອົາເຫຼັກໄດ້ໃນທຸກໆສະພາບແວດລ້ອມການຜະລິດ.
ຄວນຄາດຫາວ່າຈະມີການປ່ຽນແປງຕາມລະດູການ ແລະ ການດຳເນີນງານ ແລະ ນຳເອົາສິ່ງເຫຼົ່ານີ້ໄປປະກອບໃນຍຸດທະສາດການຈັດເວລາ. ໃນເດືອນໜາວເມື່ອອຸປະກອນການຜະລິດເຢັນລົງ ອາດຈະຕ້ອງມີການປັບເວລາຢ່າງເລັກນ້ອຍເມື່ອທຽບກັບການດຳເນີນງານໃນເດືອນຮ້ອນ ເນື່ອງຈາກຄວາມໜາຂອງຂອງເຫຼວທີ່ໃຊ້ໃນລະບົບໄອເທີ (pneumatic) ເปลີ່ນແປງ. ການນຳເອົາຜະລິດຕະພັນໃໝ່ອອກສູ່ຕະຫຼາດຄວນຈະເຮັດໃຫ້ມີການປະເມີນຄວາມເໝາະສົມຂອງເວລາການປະຕິເສດທັນທີ ກ່ອນທີ່ຈະເລີ່ມການຜະລິດຢ່າງເຕັມຮູບແບບ. ການຈັດຕັ້ງປະຕິບັດການກວດສອບຄືນຢ່າງເປັນປະຈຳທຸກໆສີ່ເດືອນຈະຊ່ວຍໃຫ້ເຫັນການເບື່ອງເວລາກ່ອນທີ່ມັນຈະເກີດບັນຫາໃນການຜະລິດ ແລະ ຮັກສາຄວາມເຊື່ອຖືໄດ້ ແລະ ຄວາມຖືກຕ້ອງທີ່ກົດໝາຍດ້ານຄວາມປອດໄພຂອງອາຫານ ແລະ ມາດຕະຖານຄຸນນະພາບໃນປັດຈຸບັນຕ້ອງການ.
ຄຳຖາມທີ່ຖາມເລື້ອຍໆ
ເກີດຫຍັງຂຶ້ນຖ້າເວລາການປະຕິເສດຖືກຕັ້ງໄວ້ເລີ່ມຕົ້ນເລີ່ມຕົ້ນເກີນໄປໃນເຄື່ອງກວດຈັບເຫຼັກທີ່ຕິດຕັ້ງຢູ່ໃນເຂົ້າເຖິງຂອງທ່ານ?
ການຕັ້ງເວລາປະຕິເສດທີ່ເລີ່ມຕົ້ນເລີ່ມຕົ້ນເລີ່ມຕົ້ນເກີນໄປຈະເຮັດໃຫ້ຜະລິດຕະພັນຖືກແຍກອອກກ່ອນເວລາທີ່ເໝາະສົມ ກ່ອນທີ່ຜະລິດຕະພັນຈະເຂົ້າເຖິງຈຸດປະຕິເສດທີ່ດີທີ່ສຸດ. ສິ່ງນີ້ເຮັດໃຫ້ເກີດການສູນເສຍຜະລິດຕະພັນ, ລົດຖືກປະສິດທິພາບໃນການຜະລິດ, ແລະ ຄ່າໃຊ້ຈ່າຍໃນການດຳເນີນງານເພີ່ມຂຶ້ນ. ຜະລິດຕະພັນອາດຖືກປະຕິເສດກ່ອນທີ່ຈະຢືນຢັນວ່າມີມົນລະພິດແທ້ຈິງ, ເຮັດໃຫ້ເກີດການສູນເສຍສິນຄ້າທີ່ຍັງເໝາະສົມຕໍ່ການຂາຍ ແລະ ລົດຖືກປະສິດທິພາບທັງໝົດຂອງເສັ້ນຜະລິດຂອງທ່ານ.
ຂ້ອຍຄວນຢືນຢັນເວລາປະຕິເສດຂອງເຄື່ອງກວດຈັບເຄື່ອງປະກອບທີ່ເດີນທາງຜ່ານທໍ່ເປັນປະຈຳເທົ່າໃດ?
ການຢືນຢັນເວລາປະຕິເສດຄວນດຳເນີນການທຸກໆສີ່ເດືອນໃນສະພາບການປະຕິບັດງານປົກກະຕິ, ຫຼື ທັນທີທີ່ທ່ານປ່ຽນຄວາມໄວຂອງເຄື່ອງສົ່ງ, ປ່ຽນປະເພດຜະລິດຕະພັນ, ຫຼື ດຳເນີນການປັບປຸງເຄື່ອງກວດຈັບເຄື່ອງປະກອບ. ການປ່ຽນແປງດ້ານສິ່ງແວດລ້ອມ, ການເຖົ້າຂອງຊິ້ນສ່ວນ, ແລະ ການປ່ຽນແປງຕາມລະດູການສາມາດສົ່ງຜົນຕໍ່ຄວາມຖືກຕ້ອງຂອງເວລາຢ່າງຊ້າໆ, ສະນັ້ນການຢືນຢັນເປັນປະຈຳຈຶ່ງເປັນສິ່ງຈຳເປັນເພື່ອຮັກສາປະສິດທິພາບໃນການປ້ອງກັນມົນລະພິດໃນເສັ້ນຜະລິດຂອງທ່ານ.
ການຈັດຕັ້ງເວລາປະຕິເສດອາດມີຜົນຕໍ່ການປະຕິບັດຕາມຄວາມປອດໄພຂອງອາຫານໃນການກວດຫາລາຍລະອອງທີ່ເປັນໂລຫະບໍ?
ແມ່ນແລ້ວ, ເວລາປະຕິເສດທີ່ບໍ່ຖືກຕ້ອງຈະມີຜົນກະທົບໂດຍກົງຕໍ່ການປະຕິບັດຕາມຄວາມປອດໄພຂອງອາຫານ. ຖ້າຜະລິດຕະພັນທີ່ເປື່ອນເຊື້ອຜ່ານຈຸດປະຕິເສດເນື່ອງຈາກເວລາປະຕິເສດຊ້າ, ອາດຈະໄປຮອດຜູ້ບໍລິໂພກ, ເຮັດໃຫ້ເກີດອັນຕະລາຍຕໍ່ຄວາມປອດໄພຢ່າງຮ້າຍແຮງ ແລະ ການລະເມີດຂໍ້ບັງຄັບ. ຂໍ້ບັງຄັບດ້ານຄວາມປອດໄພຂອງອາຫານຕ້ອງການຫຼັກຖານທີ່ບັນທຶກໄວ້ວ່າເຄື່ອງກວດຫາລາຍລະອອງທີ່ເປັນໂລຫະທີ່ຕິດຕັ້ງຢູ່ໃນເຂົ້າເຖິງຂອງທ່ານນັ້ນສາມາດກຳຈັດຜະລິດຕະພັນທີ່ເປື່ອນເຊື້ອໄດ້ຢ່າງຕໍ່ເນື່ອງ, ສະນັ້ນການຢືນຢັນຄວາມຖືກຕ້ອງຂອງເວລາປະຕິເສດຈຶ່ງເປັນສິ່ງຈຳເປັນເພື່ອຮັກສາການປະຕິບັດຕາມຂໍ້ບັງຄັບ ແລະ ຄຸ້ມຄອງຊື່ສຽງຂອງຍີ່ຫໍ້ຂອງທ່ານ.