 EN


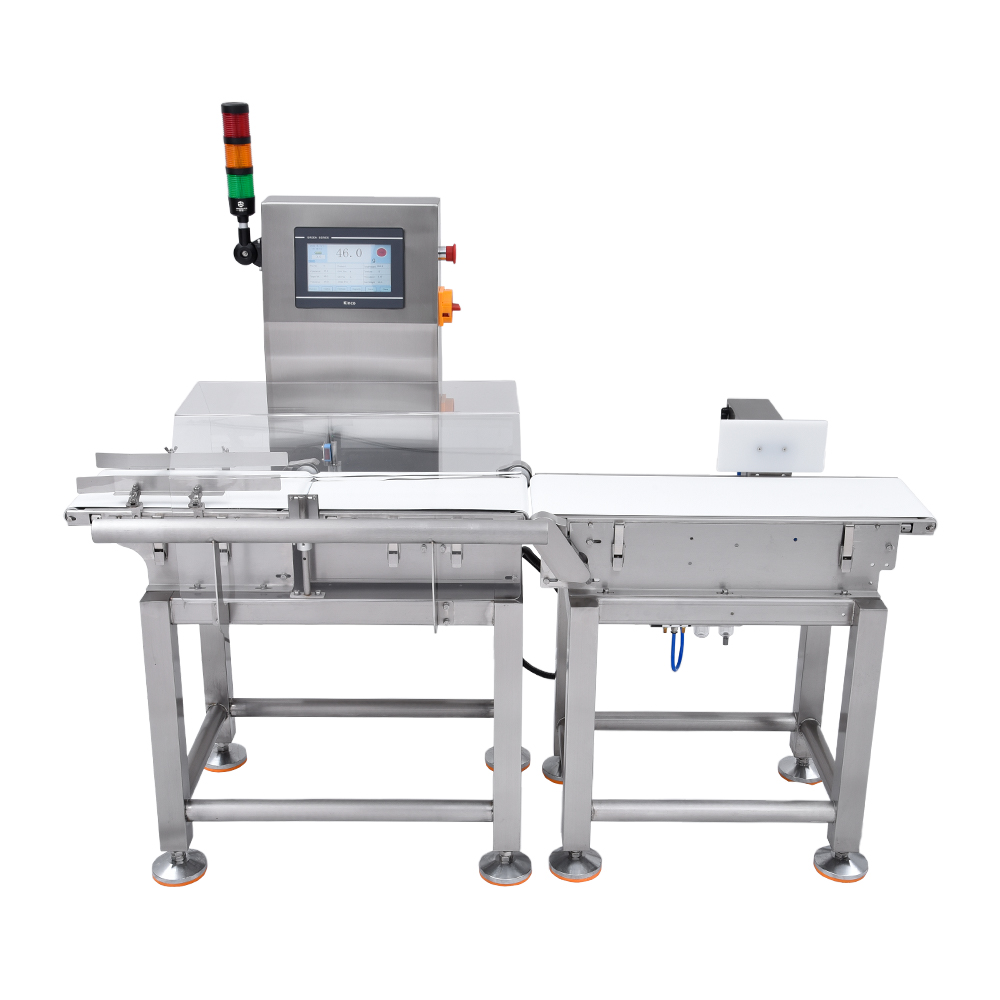
Ავტომატური გამოყოფის დრო წარმოადგენს ერთ-ერთ ყველაზე მნიშვნელოვან ექსპლუატაციურ პარამეტრს თანამედროვე კონვეიერული ბელტის მეტალდეტექტორებში . ეს დროის მექანიზმი ზუსტად განსაზღვრავს იმ მომენტს, როდესაც აღმოჩენილი მეტალური დაბინძურება გამოიწვევს პროდუქტის წაშლას წარმოების ხაზიდან. გამოყოფის დროს შეფასებისა და კონფიგურაციის გაგება მნიშვნელოვანია მწარმოებლებისთვის, რომლებიც სრული დაბინძურების თავიდან აცილების დაცვის გარეშე პროდუქტების დაკარგვის მინიმიზაციას სურს. თქვენს გამოყოფის სისტემას რომელ სიჩქარეს უპასუხებს, ის პირდაპირ აისახება როგორც უსაფრთხოების სტანდარტების შესაბამისობაზე, ასევე წარმოების ეფექტურობაზე.

Უარყოფის დროის შეფასების პროცესი მოითხოვს მრავალმხრივი ცვლადების ბალანსირებას, მათ შორის კონვეიერის სიჩქარის, პროდუქტის ზომის, გამოვლენის მგრძნობელობისა და მექანიკური გადამრიცხვის რეაგირების შესაძლებლობის. კჲდარჲ ჟრანვჟ მეტალის დეტექტორი იდენტიფიცირებს დაბინძურებულ ნივთს, სისტემამ უნდა დაადგინოს ზუსტი მომენტი, რომ ამოქმედდეს პნევმატური ან მექანიკური გამშვები მექანიზმები. არასწორი დროის კონფიგურაცია შეიძლება გამოიწვიოს ან გამოტოვებული დაბინძურება ან არასაჭირო უარყოფითი მიღებადი პროდუქტები , ორივე სცენარი, რომელსაც აქვს მნიშვნელოვანი ოპერაციული და რეგულაციული შედეგები.
Უარყოფის დროის მექანიზმების გაგება
Როგორ მუშაობს აღმოჩენის და უარყოფის თანმიმდევრობა
Ახალგაზრდული შეფუთვის ხაზის დეტექტორები მუშაობენ ზუსტად სინქრონიზებული მიმდევრობებით, რომლებიც იწყება მეტალის ობიექტის დეტექციის ველში შესვლის მომენტიდან. როდესაც მეტალური დაბინძურება იდენტიფიცირდება, მეტალის შემოწმების სისტემა ელექტრო სიგნალს აგზავნის რეჯექტის მექანიზმზე. ეს სიგნალი უნდა გაიაროს კონტროლის წრედში, აქტივიზირდეს პნევმატიკური სოლენოიდები ან მექანიკური ხელები და ფიზიკურად ამოიღოს პროდუქტი დეტექციის ზონიდან გამოსვლამდე. მთელი პროცესი ჩვეულებრივ მილიწამებში ხდება და მაღალი სიჩქარის წარმოების ხაზებზე ეფექტურად მუშაობისთვის სჭირდება განსაკუთრებით სწორი დროის კალიბრაცია.
Სხვადასხვა უარყოფის სისტემა იყენებს განსხვავებულ რეაგირების მექანიზმებს. პნევმატიკური ჰაერის გადამისამართველები იყენებენ შეკუმშულ ჰაერს, რათა დაბინძურებული ნივთები კონვეიერის ბელტიდან გადააგდოს. მექანიკური მუხლები იყენებენ ფიზიკურ ხელს, რომელიც პროდუქტებს გვერდით ამისამართავს. მაგნიტური სეპარატორები იზიდავენ ფეროზულ მასალებს პროდუქტების ნაკადიდან გარეთ. თითოეული სისტემის ტიპს აქვს განსაკუთრებული რეაგირების მახასიათებლები, რომლებიც უნდა შეესატყოს სრულებით თქვენს კონვეიერის სიჩქარესა და პროდუქტების ნაკადის სიჩქარეს, რათა თავიდან აიცილოს გადაგდების დაგვიანება ან ადრეული აქტივაცია, რომელიც შეიძლება დააზიანოს საშუალების შესაბამისი პროდუქტები.
Უარყოფის სიზუსტეზე გავლენას მოახდენელი მნიშვნელოვანი ცვლადები
Კონვეიერის სიჩქარე არის ძირეული ცვლადი, რომელიც განსაზღვრავს რეჯექტის დროის მოთხოვნებს. სწრაფად მოძრავი პაკეტირების ხაზის დეტექტორის სისტემას უნდა აქტივიზაცია მოახდინოს რეჯექტის მექანიზმები გორაკის დაფიქსირების შემდეგ მნიშვნელოვნად ადრე, რათა დაბინძურება გამოერიცხოს პროდუქტების გადასვლამდე გადასაყვანი წერტილზე. ნელი სიჩქარის ხაზები საშუალებას აძლევენ გვიან აქტივიზაციას დაბინძურების გამოტოვების გარეშე. ამასთან, დეტექციის ფანჯრისა და რეჯექტის წერტილს შორის ფიზიკური მანძილი პირდაპირ განსაზღვრავს რამდენ დროს აქვს კონტროლის სისტემას სიგნალის დამუშავებასა და მექანიკური რეაქციების აქტივიზაციას.
Პროდუქტის ზომა და წონა ასევე მნიშვნელოვნად მოქმედებს დროის შეფასებაზე. მძიმე ან მოცულობით დიდი საგნების ეფექტურად გადასახაზად მეტი ძალა სჭირდება, ხოლო გამოყოფის მექანიზმს შეიძლება დასჭირდეს დამატებითი დრო მათ წარმოების ხაზიდან ფიზიკურად გადასანაცვლებლად. ერთი და იგივე შეფუთვის ხაზზე მოთავსებული პროდუქტების სიმჭიდროვის განსხვავებები მოქმედებს იმ წესით, როგორც საგნები გადიან აღმოჩენის ზონაში. გარემოს ფაქტორები — მათ შორის ვიბრაცია, ტენიანობა და ტემპერატურის ცვალებადობა — შეიძლება მცირე დაყოვნებები გამოიწვიოს პნევმატიკური რეაგირების დროში, რაც საჭიროებს ზუსტად გაზომილი დროის მორგებას.
Თქვენი სისტემის გამოყოფის შედეგიანობის შეფასება
Ტესტირებისა და გაზომვის მეთოდები
Სისტემური ტესტირების პროტოკოლები უნდა შეიმუშავდეს იმის შესაფასებლად, აღწევს თუ არა თქვენი კონვეიერული ლენტის მეტალდეტექტორები სასურველ გამოყოფის დროს. დაიწყეთ ცნობილი მეტალური ნაკლოვანებით დაბინძურებული სატესტო ნიმუშების გაშვებით წარმოების ხაზზე სამუშაო სიჩქარით. ამ სატესტო ნიმუშებში უნდა შედიოდეს ფეროზური მასალები, არაფეროზური ლითონები და ნეიროსაფრთხის ფოლადი სხვადასხვა ზომით, რათა სიმულირდეს რეალური დაბინძურების სცენარები. დაფიქსირდეს ის, ხდება თუ არა გამოყოფა მუდმივად მითითებულ გადასაყვანი წერტილში, თუ დროის ცვალებადობა იწვევს მრავალჯერადი ტესტირების განმავლობაში შედეგების უარყოფით ცვალებადობას.
Რეკორდინგის უარყოფის წერტილის თანხვედრის შემოწმება მოითხოვს ზუსტ დაკვირვებასა და გაზომვას. აღნიშნეთ მოსალოდნელი უარყოფის ადგილი თქვენს კონვეიერულ სისტემაზე და დააკვირდით, რამდენი სატესტო ნიმუში იქნება ფაქტიურად გადამისამართული ზუსტად ამ წერტილზე და რამდენი იქნება ფაქტიურად ამოღებული. დროის გაზომვის კამერები ან სწრაფი ვიდეო შეძლებს დაფიქსირებას ზუსტად იმ მომენტში, როცა აღმოჩენა ხდება, და შეძლებს მის შედარებას მექანიკური უარყოფის აქტივიზაციის მომენტთან. 50 მილიწამზე მეტი დროის განსხვავება ჩვეულებრივ მიუთითებს სისტემის კალიბრაციის რეგულირების აუცილებლობაზე, რათა მეტალის შემოწმების საიმედო შედეგები დაიცვას ყველა წარმოების პირობაში.
Დროის პრობლემებისა და უარყოფის რეჟიმების იდენტიფიცირება
Არაკმარისი რეჯექტის დროების განსაზღვრა რამდენიმე შესამჩნევი უარყოფის ნიმუშში ვლინდება. ადრეული დროების აქტივიზაცია, როდესაც პროდუქტები სრულიად არ აღწევენ სასურველ რეჯექტის წერტილს და უკვე გადაიყვანება, იწვევს არასაჭიროებელ პროდუქტების დაკარგვას და ოპერაციული ხარჯების გაზრდას. გვიანდელი დროების აქტივიზაცია შეიძლება დააშვებოს შესაძლო დაბინძურებული ნივთების რეჯექტის ზონის სრულიად გარეშე გავლას, რაც საკვების უსაფრთხოების ან წარმოების ხარისხის კრიტიკულ უარყოფებს იწვევს. რეჯექტის დროების შეწყვეტილი აქტივიზაცია, როდესაც რეჯექტი არ მუშაობს სტაბილურად, მიუთითებს სიგნალის გადაცემის, პნევმატიკური წნევის რეგულირების ან მექანიკური კომპონენტების აბრაზიული wear-ის საფუძვლად მდებარე პრობლემებზე, რაც მოითხოვს საჭიროების შემთხვევაში ტანელის მეტალ დეტექტორის მოვლას და ხელახლა კალიბრაციას.
Ეკოლოგიური და ოპერაციული ცვლილებები ხშირად მოითხოვს უარყოფის დროის ხელახლა შეფასებას. გარემოს ტემპერატურის ცვალებადობა ცვლის პნევმატიკური სითხის სიბლანტეს და წნევის მიწოდების სიჩქარეს. სეზონური ტენიანობის ცვლილებები ზემოქმედებენ ელექტრო კომპონენტების რეაგირების უნარზე და სიგნალების დამუშავების სისტემის სისტაბილურობაზე. დაძველებული ტრანსპორტირების ბელტები შეიძლება მცირე სიჩქარის ცვლილებებს განიცდეს, რაც დროთა განმავლობაში უარყოფის დროის შეცდომებს გააძლიერებს. რეგულარული მონიტორინგი უზრუნველყოფს თქვენს შეფუთვის ხაზზე მონაცემთა დეტექტორს მუდმივი სიკეთით მუშაობას და ეხმარება დროულად აღმოაჩენას, როდესაც დროის მორგების შეცვლები სჭირდება საკვების უსაფრთხოების და პროდუქტის ხარისხის სტანდარტების შესანარჩუნებლად.
Უარყოფის დროის ოპტიმიზაცია წარმოების ეფექტურობის მიზნით
Კალიბრაციისა და კონფიგურაციის საუკეთესო პრაქტიკები
Საჭიროების შესაბავშვად სწორი კალიბრაცია იწყება კონტროლირებული პირობებში საწყისი დროის გაზომვების დადგენით. გააკეთეთ რამდენიმე სატესტო ციკლი სტანდარტული სიჩქარით მოძრავი კონვეიერის ბელტზე მუდმივი პროდუქტის მახასიათებლებით. ნელ-ნელა შეცვალეთ გამოყოფის დროის პარამეტრები მცირე ნაბიჯებით და მოაკვირდით გამოყოფის წერტილის სტაბილურობას. უმეტესობა თანამედროვე კონვეიერის ბელტის მეტალდეტექტორებს აქვს ციფრული რეგულირების ინტერფეისი, რომელიც საშუალებას აძლევს მილიწამების დონეზე სწორი დროის შეცვლების გაკეთებას აპარატურული ცვლილებების გარეშე. დააფიქსირეთ ყველა კალიბრაციის შეცვლა და კონკრეტული წარმოების პირობები, რომლებშიც ტესტირება მოხდა, მომავლის სასარგებლოდ და პრობლემების აღმოფხვრის მიზნით.
Სისტემის წნევა და ელექტრო სიგნალის ძალა პირდაპირ ავლენს გამოყოფის მექანიზმის რეაგირების დროს. დარწმუნდით, რომ პნევმატიკური ჰაერის მიწოდება მთელი სამუშაო დროის განმავლობაში მარტივად შეინარჩუნებს მუდმივ წნევას, რადგან 5 PSI-ის მხოლოდ ცვალებაც შეიძლება შეამჩნიოს გამოყოფის დროში. შეამოწმეთ ელექტრო შეერთებები და სიგნალის კაბელები კოროზიის ან ზიანის არსებობის შესახებ, რაც შეიძლება გამოიწვიოს გადაცემის დაყოვნება. დამოუკიდებლად შეამოწმეთ სოლენოიდური ვალვების რეაგირების უნარი, რათა დარწმუნდეთ, რომ ეს კომპონენტები დაიწყებენ მოქმედებას დასახელების სიგნალის მიღების მომენტიდანვე. ყველა დროში მნიშვნელოვანი კომპონენტების სრული მოვლა უზრუნველყოფს თქვენს მეტალის შემოწმების სისტემას საერთოდ გარანტირებული სიმდგრადობით მუშაობას გრძელი წარმოების ციკლების განმავლობაში.
Პარამეტრების მორგება სხვადასხვა წარმოების სცენარების შესაბამად
Სხვადასხვა პროდუქტისთვის საჭიროებულია მათი კონკრეტული მახასიათებლების მიხედვით განსაკუთრებულად შერჩეული დროის კონფიგურაციები. მსუბუქი და პატარა ზომის ნივთებისთვის უფრო ადრე უნდა გააქტიურდეს გამოყოფის ფუნქცია, ვიდრე მძიმე და მოცულობითი პროდუქტებისთვის, რადგან ისინი უფრო სწრაფად გადიან გამოსავლენის ზონაში. უფრო მაღალი კონვეიერის სიჩქარე მოითხოვს შესაბამისად უფრო სწრაფ რეაგირებას გამოყოფის სისტემაში, ვიდრე ნელი სიჩქარის პაკეტირების ხაზების დეტექტორების შემთხვევაში. მწარმოებლებს, რომლებსაც სხვადასხვა სიჩქარისა და პროდუქტის ტიპის წარმოების ხაზები აქვთ, უნდა შეინარჩუნონ ცალკე კალიბრაციის პროფილები, რომლებიც სწრაფად შეიძლება აირჩიონ წარმოების სცენარებს შორის გადასვლის დროს, რაც უზრუნველყოფს მეტალის შემოწმების სტაბილურ შედეგებს ყველა წარმოების გარემოში.
Უნდა გავითვალისწინოთ სეზონური და ოპერაციული ცვლილებები და მათ შევიტანოთ დროის განსაზღვრის სტრატეგიაში. ზამთრის თვეებში, როდესაც წარმოების საშუალებები უფრო გაცივებულია, შეიძლება მოხდეს ჰაერის სითხის სიბლანტის ცვლილებების გამო დროის მცირე გასწორება, რაც განსხვავდება ზაფხულის ექსპლუატაციის პირობებისგან. ახალი პროდუქტების შემოღების შემდეგ უნდა მოხდეს უკვე დასაწყისში უარყოფის დროის შესატყობარობის შეფასება, სრული მასშტაბის წარმოების დაწყებამდე. ყოველთვიური ხელახლა შემოწმების განრიგის განსახორციელება საშუალებას აძლევს დროის გადახრის ადრე აღმოჩენას, სანამ იგი წარმოების პრობლემებს გამოიწვევს, რაც უზრუნველყოფს თანამედროვე საკვების უსაფრთხოების ნორმებსა და ხარისხის სტანდარტებს, რომლებიც სიზუსტესა და სანდოობას მოითხოვენ.
Ხშირად დასმული კითხვები
Რა მოხდება, თუ ჩემი კონვეიერული ლენტის მეტალ-დეტექტორებზე უარყოფის დრო ძალიან ადრე იქნება დაყენებული?
Რეჯექტირების დროის ძალიან ადრეულად დაყენება იწვევს პროდუქტის არასწორ გადამისამართვას მანამ, სანამ იგი ფაქტიურად არ მიაღწევს ოპტიმალურ რეჯექტირების წერტილს. ეს იწვევს პროდუქტის დაკარგვას, წარმოების ეფექტურობის შემცირებას და ოპერაციული ხარჯების გაზრდას. პროდუქტები შეიძლება რეჯექტირდეს მანამ, სანამ დაბინძურება სრულად არ იქნება დადასტურებული, რაც იწვევს მისაღები პროდუქტების არასაჭირო დაკარგვას და საერთო ხაზის გამტარუნარიანობის შემცირებას თქვენს პაკეტირების ხაზზე დაყენებულ დეტექტორ სისტემაში.
Რა ხშირად უნდა შევამოწმო რეჯექტირების დრო ჩემს ტუნელურ მეტალ დეტექტორზე?
Რეჯექტირების დროის შემოწმება უნდა მოხდეს ყოველთვიურად ნორმალური ექსპლუატაციის პირობებში, ან დამატებით მაშინვე, როდესაც ცვლით კონვეიერის სიჩქარეს, პროდუქტის ტიპს ან აკეთებთ მეტალის შემოწმების მოწყობილობაზე მენტენანსის მორგებებს. გარემოს ცვლილებები, კომპონენტების მოძველება და სეზონური ცვლილებები თანდათან შეიძლება გავლენა მოახდინონ დროის სიზუსტეზე, რაც რეგულარული შემოწმების აუცილებლობას ადასტურებს თქვენს პაკეტირების ხაზზე დაყენებულ დეტექტორში დაბინძურების სანდო თავიდან აცილების უზრუნველყოფის შესანარჩუნებლად.
Შეიძლება თუ არა უარყოფის დროის დაკარგვა გავლენა მოახდინოს საკვების უსაფრთხოების შესაბამობაზე მეტალ-დეტექტორების შემთხვევაში?
Კი, უარყოფის არასწორი დრო პირდაპირ ავლენს საკვების უსაფრთხოების შესაბამობაზე. თუ დაბინძურებული პროდუქტები გადააჭარბებენ უარყოფის წერტილს დაგვიანების გამო, ისინი შეიძლება მოხვდნენ მომხმარებლების ხელში, რაც სერიოზულ საფრთხეს ქმნის და რეგულატორული დარღვევების მიზეზი ხდება. საკვების უსაფრთხოების წესები მოითხოვს დადგენილ მტკიცებულებას იმის შესახებ, რომ თქვენი კონვეიერული ლენტის მეტალ-დეტექტორები მუდმივად აშორებენ დაბინძურებულ ნივთებს, რაც უარყოფის სწორი დროის შემოწმებას აუცილებლად სჭირდება შესაბამობის შენარჩუნების და თქვენი ბრენდის რეპუტაციის დაცვის მიზნით.